Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
2.10. Диффузионная сварка
Международным институтом сварки принято следующее определение: «Диффузионная сварка в твердом состоянии - способ получения монолитного соединения, образовавшегося вследствие возникновения связей на атомном уровне, появившихся в результате максимального сближения контактных поверхностей за счет локальной пластической деформации при повышенной температуре, обеспечивающей взаимную диффузию в поверхностных слоях соединяемых материалов».
Отличительной особенностью диффузионной сварки от других способов сварки давлением является применение относительно высоких температур нагрева (0,5-0,7 Тпл) и сравнительно низких удельных сжимающих давлений (0,5-10 МПа) при изотермической выдержке от нескольких минут до нескольких часов.
Формирование диффузионного соединения определяется такими физико-химическими процессами, протекающими при сварке, как взаимодействие нагретого металла с газами окружающей среды; очистка свариваемых поверхностей от оксидов; развитие высокотемпературной ползучести и рекристаллизации. В большинстве случаев это диффузионные, термически активируемые процессы.
Для уменьшения скорости окисления свариваемых заготовок и создания условий очистки контактных поверхностей от оксидов при сварке могут быть применены газы - восстановители, расплавы солей; флюсы, обмазки, но в большинстве случаев используют вакуум или инертные газы. При диффузионной сварке не исключена возможность образования прочного соединения между поверхностями с оксидными пленками, но пластичность таких соединений, как правило, относительно низка. Соединение металлов обладает оптимальными свойствами, если оно осуществляется между ювенильными поверхностями.
Очистка поверхностей металлов от оксидов может про-
201
исходить в результате развития процессов сублимации и диссоциации оксидов, растворения оксидов за счет диффузии кислорода в металл (ионов металла в оксид), восстановления оксидов элементами-раскислителями, содержащимися в сплаве и диффундирующими при нагреве к границе раздела металл - оксид.
Расчет показывает, что, например, на стали оксиды удаляются наиболее интенсивно путем их восстановления углеродом, а на титане - за счет растворения кислорода в металле.
Развитие физического контакта при диффузионной сварке может идти в результате реализации процессов, протекающих в зоне сварки одновременно и отличающихся механизмом и кинетикой: высокотемпературной деформации под действием внешних и внутренних напряжений.
Сближение свариваемых поверхностей происходит, в первую очередь, за счет пластической деформации микровыступов и приповерхностных слоев, обусловленных приложением внешних сжимающих напряжений и нагревом металла.
Деформация металла под воздействием постоянного напряжения (постоянной нагрузки) называется ползучестью. Процесс ползучести определяет объемную (накопленную) деформацию заготовок после диффузионной сварки.
Исходя из предположения, что физический контакт при сварке полностью определяется процессом ползучести металла и, моделируя микровыступы в виде геометрических фигур
правильной формы (например, треугольной), время τф длительности сглаживания микровыступов можно определить по выражению
τф = В/ε,
где B = 2h2/l2 (l – длина основания и h – высота элементарного выступа); ε –скорость установившейся ползучести.
В нагретом металле всегда существуют внутренние (собственные) напряжения, появление которых может быть связано с фазовым превращением, анизотропией свойств металла, на-
202
клепом и т.п. Уровень собственных напряжений обусловлен их природой и физическими процессами, протекающими в металле при нагреве. Например, величина напряжений, возникающих в титане при полиморфном превращении вследствие изменения объема, составляет порядка 30 МПа.
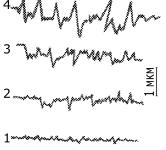
Под действием внутренних напряжений может происходить деформация поверхностных слоев металла, сопровождающаяся образованием специфического микроструктурного и субструктурного деформационного рельефа. Смещаемые микрообъемы металла на поверхности могут быть соизмеримы с высотой микровыступов, существующих на поверхности после механической обработки (рис. 2.88).
Рис. 2.88. Изменение микрогеометрии поверхности титанового сплава ВТ5 под действием внутренних напряжений при температурах отжи-
га, °С: 1-850; 2-900; 3-950; 4-980
Развитие такого рельефа при диффузионной сварке увеличивает зону контактирования за счет встречного смещения микрообъемов на соединяемых поверхностях. Зазоры, существующие в зоне контакта, могут полностью перекрываться складками рельефа, обеспечивая формирование контакта. Таким образом, образование физического контакта можно рассматривать как результат действия одновременно протекающих процессов: смятия микровыступов под действием приложенного сжимающего усилия и «заращивания» микрополостей за счет развития деформационного рельефа под действием соб-
203
ственных напряжений металла.
Впроцессе деформации свариваемых поверхностей, свободных от оксидов, происходит их активация и при развитии физического контакта между такими поверхностями реализуется их схватывание.
При диффузионной сварке одноименных материалов сварное соединение достигает равнопрочности основному материалу в том случае, когда структура зоны соединения не отличается от структуры основного материала. Для этого в зоне контакта должны образовываться общие для соединяемых материалов зерна. Это возможно за счет миграции границ зерен, осуществляемой либо путем рекристаллизации обработки, либо путем собирательной рекристаллизации.
Дефекты в зоне соединения в виде пор оказывают стабилизирующее влияние на миграцию границы зерен. По мере их уменьшения до некоторого критического размера становится возможным отрыв границы от дефекта и ее миграция. В зоне соединения образуются общие зерна с внутренними дефектами.
Скорость и механизм миграции межзеренных границ зависят от степени искаженности кристаллической решетки и плотности дефектов кристаллического строения, косвенно характеризуемой степенью и глубиной наклепанного слоя.
При диффузионной сварке образцов с предварительно наклепанными поверхностями происходит перераспределение дислокаций, формирование малоугловых дислокационных границ, которые затем перерастают в высокоугловые границы зародышей рекристаллизации, и граница раздела растворяется вследствие зарождения и роста общих зерен.
Повышение плотности дефектов непосредственно в процессе сварки интенсифицирует миграцию границы в зоне соединения. Это может быть достигнуто, например, увеличением скорости деформации.
Вто же время необходимо помнить, что чрезмерное уве-
204
личение скорости деформации может привести к деформационному упрочнению металла в зоне контакта и резкому снижению скорости развития всех стадий процесса формирования соединения.
Диффузионная сварка позволяет решить проблему получения качественного соединения как между однородными, так и разнородными материалами (алюминием, титаном, жаропрочными и тугоплавкими металлами и сплавами, керамикой, стеклом, сапфиром, графитом, композиционными и порошковыми металлами и т.д.)
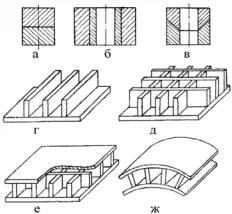
Рис. 2.89. Некоторые типы конструкций, получаемых диффузионной сваркой
Соединяемые заготовки могут быть весьма различны по своей форме и иметь компактные (рис. 2.89, а - в) или развитые (рис. 2.89, г - ж) поверхности контактирования. Геометрические размеры свариваемых деталей находятся в пределах от нескольких микрон до нескольких метров.
Схематически процесс диффузионной сварки можно представить следующим образом.
Свариваемые заготовки собирают в приспособлении, позволяющем передавать давление в зону стыка, вакуумируют и нагревают до температуры сварки. После этого прикладывают
205