Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
NaF обнаружено более 20 эвтектик разного состава. При содержании во флюсе на основе CaF2 до 5 % NaF предельная концентрация в нем BaCl2 для обеспечения достаточной тугоплавкости не должна превышать 20-25 %.
В ИЭС им. Е.О.Патона для сварки титана и его сплавов разработан ряд бескислородных галогенидных флюсов серии АНТ. Эти флюсы обеспечивают надежную защиту ванны расплавленного металла, остывающие участки шва и ЗТВ от вредного контакта с газами воздуха.
Конечные структуры и свойства сварного соединения во многом определяются сварочным термическим циклом.
При сварке титана потери энергии меньше, чем при сварке, например, стали. Концентрированный сварочный нагрев приводит к более значительному градиенту температур, обусловливающему возрастание внутренних напряжений.
Скорость охлаждения в околошовных участках ЗТВ при равных условиях сварки у титана приблизительно в 2-3 раза меньше, чем у стали. Примерно во столько же раз для титана, по сравнению со сталью, увеличивается и время пребывания металла околошовного участка ЗТВ в области высоких температур.
Для титановых швов характерен узкий интервал кристаллизации. Так как пластичность металла в этом интервале высока, сварные швы стойки против образования кристаллизационных трещин.
Сварные соединения титана отличаются и малым временем пребывания в температурном интервале хрупкости. Для швов легированных сплавов это время составляет 1,2 с, а для металла в ЗТВ - 0,7-1,0 с. Высокая деформационная способность металла в ЗТВ в температурном интервале хрупкости обеспечивает стойкость сварных соединений и против образования подсолидусных трещин. Это является важным достоинством титановых сплавов.
В зоне сплавления в процессе контакта твердого и жид-
261
кого металлов развивается химическая неоднородность. Именно здесь расположен концентрационный пик водорода.
Следует отметить, что отрицательное влияние термического цикла сварки на механические свойства околошовного участка ЗТВ зависит не столько от его структуры (величины зерна), сколько от чистоты металла, содержания примесей - газов. При достигнутом уровне чистоты полуфабрикатов из технического титана термический цикл сварки не оказывает заметного влияния на свойства околошовного участка ЗТВ, несмотря на имеющее место резкое укрупнение зерна. Отсутствие критических изменений свойств в ЗТВ технического титана, несмотря на значительные структурные и фазовые превращения, является показателем хорошей свариваемости этого металла. В то же время в ЗТВ сплавов на основе титана, особенно средне- и высоколегированных, эти превращения нередко приводят к резкому снижению пластичности и образованию хрупких фаз, а в ряде случаев к возникновению холодных трещин.
Растягивающие напряжения и деформации возникают в титане при сварке как поперек, так и вдоль шва. Величина деформаций несколько больше, чем, например, в сталях аустенитного класса. Это обусловлено тем, что при относительной близости значений коэффициентов линейного расширения и характера температурных полей при сварке обоих металлов модуль упругости титана в два раза ниже, чем у стали.
Дуговая сварка титановых сплавов в среде инертных га-
зов. Сварка в среде инертных газов применяется как неплавящимся (автоматическая, механизированная; ручная), так и плавящимся (автоматическая, механизированная) электродом. Из дуговых способов сварки титана самым распространенным является сварка неплавящимся вольфрамовым электродом. Этот способ наиболее универсален, позволяет осуществлять сварку в различных пространственных положениях, быстро переналаживать оборудование при изменении типа соединений и
262
толщины свариваемых заготовок, обеспечивать высокое качество соединений.
Сварка неплавящимся электродом. Качество сварных со-
единений определяется главным образом надежностью защиты зоны сварки и чистотой инертного газа. Для сварки титана, в основном, применяют аргон 1-го и высшего сорта и гелий высокой чистоты.
Наибольшее распространение в сварочном производстве получила струйная защита зоны сварки, осуществляемая непрерывным обдувом сварочной ванны и остывающих участков соединения, хотя обеспечить надежную защиту в этом случае достаточно сложно. Для этого разработаны специальные горелки, насадки, подкладки и другие приспособления.
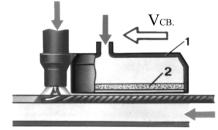
Для защиты остывающих участков сварного соединения используют насадки, закреплённые на горелке (рис.3.3).
Рис. 3.3. Подача защитного газа в зону сварки через сопло и насадку – 1; 2 – газовая линза, обеспечивающая ламинарность потока газа
Ширина насадки выбирается с учетом размеров ЗТВ, а длина при сварке тонкой пластины может быть приближенно определена по выражению
I = (0,006 Iсв2Uд2)/(t2Vсвb),
где Iсв - сварочный ток, A; Uд - напряжение дуги, В; t - темпе-
ратура, ниже которой металл не следует защищать (t ≈ 400 °С); Vсв - скорость сварки, см/с; b - толщина металла, см.
Для защиты обратной стороны швов и прилегающих к ним нагретых участков сварного соединения применяют съем-
263
ные медные подкладки с формирующей канавкой и системой отверстий для подачи инертного газа.
Сварка титана неплавящимся электродом осуществляется на постоянном токе прямой полярности. В качестве катода используется вольфрамовый стержень марок ЭВЛ (лантанированный) и ЭВИ (иттрированный).
Качество сварных соединений во многом определяется технологией подготовки кромок под сварку. Последовательность операций зависит от исходного состояния заготовок.
Торцы кромок листовых заготовок после холодной штамповки и резки на ножницах зачищаются напильником или шабером. Торцы деталей после газовой резки обрабатываются на глубину, как правило, не менее 5 мм. Непосредственно перед сваркой кромки на ширине 15-20 мм от стыка зачищаются металлической щеткой, обезжириваются ацетоном и обезвоживаются спиртом. Ответственные конструкции после механической обработки подвергают химическому травлению и последующему осветлению.
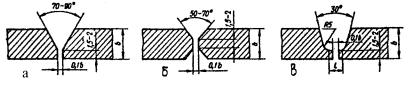
При сварке титана для исключения перегрева околошовных участков ЗТВ ограничивают величину сварочного тока, которая обычно не превышает 300 А. Это позволяет без разделки кромок за один проход сваривать металл толщиной до 3 мм. Стыковые соединения больших толщин выполняют многослойными с разделкой кромок и подачей присадки (рис. 3.4).
Поскольку с увеличением зазора между свариваемыми деталями возрастают поперечные укорочения, сборку рекомендуется производить с минимальным зазором.
Рис. 3.4. Типичные виды разделки кромок для многос6лойной сварки титановых сплавов толщиной 4-10 мм (а), 10-25 мм (б) и свыше 10 мм
(в)
264
При многослойной сварке металла толщиной 5-25 мм наблюдается чрезмерный разогрев ЗТВ, при котором защита с помощью удлиненных насадок становится малоэффективной. Нагретый металл насыщается вредными примесями, в peзультате чего снижается пластичность и возрастает склонность к появлению трещин. Возможно также появление межслойного несплавления. Ориентировочные режимы ручной и автоматической сварки приведены в табл. 3.14 и 3.15.
Таблица 3.14 Ориентировочные режимы ручной аргонодуговой сварки
титановых сплавов
Толщина |
Число |
Сварочный ток |
Напряжение дуги Uд, В |
|
металла δ, мм |
проходов n |
Iсв, А |
||
|
||||
1 |
1 |
40-60 |
10-14 |
|
2 |
1 |
70-90 |
10-14 |
|
3 |
2 |
120-130 |
10-15 |
|
4 |
2 |
130-140 |
11-15 |
|
5 |
2-3 |
140-160 |
11-15 |
|
10 |
10-14 |
160-200 |
11-15 |
Для регулирования сварочного тока, а также для создания падающей характеристики у источников питания с жесткой характеристикой сварочный пост должен быть оснащен балластными реостатами типа РБ-200, РБ-300 и др.
На рис. 3.5 приведена схема поста для автоматической сварки неплавящимся электродом. Здесь следует отметить, что при ручной аргонодуговой сварке в производственной практике защитные насадки 8 применяются достаточно редко.
Эффективным процессом сварки титановых сплавов является аргонодуговая сварка неплавящимся вольфрамовым электродом с применением флюсов-паст, состоящих из фторидов и хлоридов щелочных и щелочноземельных металлов. Этот процесс обеспечивает глубокое проплавление при низкой погонной энергии, уменьшает зону термического влияния, снижает вероятность образования пор в швах. Применение флю-
265