Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
взаимодействия с воздухом используют специальные бескислородные тугоплавкие флюсы, состоящие из фторидов и хлоридов щелочных и щелочноземельных металлов. Несмотря на то, что флюсы марок АНТ-1, АНТ-3, АНТ-7 не гигроскопичны, на поверхности частиц в процессе хранения адсорбируется влага - основной источник насыщения металла шва водородом и кислородом в процессе сварки. Поэтому флюсы перед сваркой должны быть подвергнуты прокалке при температуре 350400°С в течение 1,5-2 ч. Количество влаги во флюсе, поступающем на сварку, не должно превышать 0,05 %. Прокалка флюса должна производиться в муфельных печах на противнях из нержавеющей стали с крышками, чтобы полностью исключить засорение флюса.
При автоматической сварке титана под флюсом на оптимальных режимах в металле шва полностью отсутствуют поры, трещины, шлаковые включения. Швы обладают высокой прочностью и пластичностью. Так, для сплава ОТ4 толщиной
10 мм σв = 793-851 МПа; δ = 14,6-15,3%; ϕ = 31,8-33,4 %; KCV
примерно 9,6 мДж/м2. Техника автоматической сварки титановых сплавов под флюсом практически не отличается от техники сварки стали. Стыковые соединения толщиной до 10 мм можно успешно сваривать с одной стороны. Сварку соединений толщиной от 3 до 6 мм следует производить без зазора или с небольшим зазором на остающейся технологической подкладке из титана, а также на съемной медной водоохлаждаемой подкладке с защитой обратной стороны стыка инертным газом. Сварку на флюсовой подушке осуществляют без зазора, но при этом на металле толщиной 8-10 мм выполняют V-образную разделку кромок с углом раскрытия 90° и величиной притупления не менее 50 % от толщины свариваемого металла.
Стыковые соединения толщиной 10-16 мм целесообразно выполнять двухсторонней сваркой с Х-образной разделкой на медной водоохлаждаемой подкладке с защитой инертным газом обратной стороны стыка.
271
Глубина проплавления находится в прямой зависимости от плотности сварочного тока. При выборе оптимального режима сварки глубину проплавления определяют опытным путем на имитирующей сварной стык наплавке, выполненной на достаточно толстой титановой пластине.
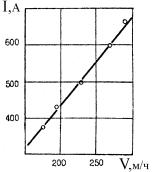
На основе экспериментальных данных установлена зависимость величины сварочного тока от скорости подачи электродной проволоки (рис. 3.6).
Рис. 3.6. Зависимость величины сварочного тока от скорости подачи электродной проволоки
Величину заполнения разделки кромок металлом электродной проволоки можно определить по эмпирическому уравнению, из которого следует, что величина заполнения разделки кромок прямо пропорциональна скорости подачи электродной проволоки и ее диаметру и обратно пропорциональна
скорости сварки:
S Кз = (πdэ2 Vпп)/(4Vсв),
где S - площадь поперечного сечения разделки кромок стыка, мм; Кз - коэффициент заполнения разделки, учитывающий расход металла электродной проволоки на создание усиления сварного шва, Kз = 1,2-1,3; dэ - диаметр электродной проволоки, мм; Vпп - скорость подачи проволоки, м/ч; Vсв - скорость сварки, м/ч.
272
Экспериментально для каждого диаметра электродной проволоки установлены величины предельно допускаемых сварочных токов (табл.3.17).
Таблица 3.17 Величины предельно допускаемых сварочных токов при
автоматической сварке титана под флюсом
dэ, мм |
Максимальный сва- |
Плотность тока, |
Кнапл, |
рочный ток, А |
А/мм2 |
г/А ч |
|
2,5 |
620 |
126,5 |
16,0 |
3,0 |
650 |
92,0 |
15,5 |
4,0 |
850 |
67,7 |
14,5 |
5,0 |
950 |
48,4 |
14,0 |
При сварке на токах, превышающих предельно допустимую величину, усиление шва становится узким и высоким, а проплав приобретает эллипсоидную форму. Швы, выполненные на меньших сварочных токах, имеют удовлетворительную форму.
Достоинством автоматической сварки титана под флюсом является возможность ее осуществления на стандартном серийно выпускаемом сварочном оборудовании без значительных конструктивных изменений. В качестве источников питания применяются серийные преобразователи или выпрямители, обеспечивающие необходимую величину сварочного тока.
Электрошлаковой сваркой целесообразно сваривать титан и его сплавы толщиной более 40 мм. К числу преимуществ электрошлаковой сварки относится благоприятный для титана термический цикл – низкие скорости нагрева и охлаждения сварного соединения, что способствует получению швов без внутренних дефектов типа пор, шлаковых включений, а также исключает образование закалочных структур.
Для сварки используют плавленые бескислородные фто- ридно-хлоридные флюсы АНТ (для технического титана и его низколегированных сплавов), АНТ-4 и АНТ-6 (для высокопрочных легированных титановых сплавов). К особенностям
273
этих флюсов относятся сравнительно высокие температуры
плавления (выше 1400°С). Шихта флюсов изготавливается из химически чистых компонентов.
Фторидные флюсы типа АНТ-2 в расплавленном состоянии весьма жидкотекучи. Поэтому необходима очень тщательная подготовка деталей к сварке. Зазоры между формирующими подкладками и кромками свариваемых деталей не должны превышать 0,5 мм. Зазоры между поковками и кокилем уплотняют сухим асбестом.
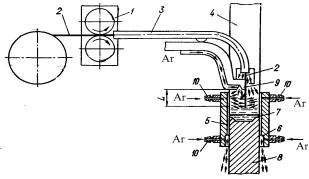
Чтобы избежать загрязнения наплавленного металла газами применяют дополнительную защиту шлаковой ванны аргоном (рис. 3.7), что позволяет снизить содержание кислорода в 10 раз, а азота и водорода – в 6-7 раз и получить удовлетворительный химсостав наплавленного металла (N2 – 0,06%; О2 –
0,11%; Н2 – 0,01%).
Большое внимание уделяется подготовке поверхностей под сварку. Наличие загрязнений, оксидных плёнок и альфированных (газонасыщенных) слоёв не допускается. Сварка по этим слоям сопровождается переходом примесей-газов в шов и приводит к его охрупчиванию.
Рис. 3.7. Устройство А-1022 для ЭШС титановых сплавов проволочными электродами: 1 – подающий механизм; 2 – проволочный электрод; 3 – мундштук; 4 – свариваемая деталь; 5 - формирующий медный ползун; 6 – газовый коллектор; 7 – металлическая ванна; 8 – закристаллизовавшийся сварной шов; 9 – медная токоподводящая вилка; 10 – штуцера
274
Для очистки поверхностей применяют, как правило, механическую зачистку окалины (если она имеется) и последующее химическое травление.
В связи с большим электросопротивлением титана короткие швы (длиной до 300-400 мм) сваривают с применением пластинчатых электродов и плавящихся мундштуков. Швы большой протяжённости можно выполнять проволочными электродами.
При сварке технического титана, однофазных α- и псевдоα- сплавов, а также низколегированных (α+β)- сплавов титана используют плавящиеся электроды того же состава, что и основной металл.
Сварка высокопрочных двухфазных (α+β)- сплавов электродом, близким по составу с основным металлом, как правило, не даёт положительных результатов. Поэтому приходится искать электроды, обеспечивающие оптимальный состав шва, отличающийся от состава основного металла. Так, для сварки сплава ВТ6 (6,1%Al; 4,2%V) лучшие результаты получаются при использовании электродов из сплава АТ6 (6,5%Al; 0,9%Cr). Достаточно прочные и пластичные швы для сплава ВТ6 получаются при использовании составных электродов, изготовленных из полос сплава ВТ6 и ВТ1-00 в соотношении 70% к 30%. Флюсы типа АНТ-2 в расплавленном состоянии весьма электропроводны. Поэтому при сварке пластинчатыми электродами рабочее напряжение электрошлакового процесса оказалось возможным снизить до 16-18 В. Это позволило свести к минимуму перегрев металла шва и околошовной зоны. Глубина проплавления обычно не превышает 3-4 мм.
Минимальная плотность тока, обеспечивающая равномерное плавление пластинчатого электрода, составляет 2,5-3,5 А/мм2.
Максимальный сухой вылет пластинчатого электрода не должен превышать 450-500 мм. При больших значениях вылета электрода наблюдается заметный его разогрев. Поэтому необходим промежуточный токоподвод, который обеспечивал бы
275