Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
сов-паст позволяет почти в 2 раза снизить величину сварочного тока без изменения глубины проплавления при скорости сварки 15 м/ч; при увеличении скорости сварки до 25-30 м/ч этот эффект почти исчезает.
Таблица 3.15 Ориентировочные режимы автоматической аргонодуго-
вой сварки титановых сплавов
δ, мм |
n |
Iсв, А |
Uд, В |
Vсв, м/ч |
Vпод, м/ч |
Расход аргона, л/мин. |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
В горел- |
В на- |
Для за- |
|
|
|
|
|
|
|
щиты об- |
|||
|
|
|
|
|
|
ку |
садку |
ратной |
|
|
|
|
|
|
|
|
|
стороны |
|
1 |
1 |
60-80 |
8-10 |
25-30 |
- |
5-7 |
5-8 |
1-2 |
|
|
|
|
|
|
|
|
|
|
|
2 |
1 |
120-160 |
8-10 |
20-25 |
- |
8-10 |
10-13 |
3-4 |
|
3 |
1 |
200-240 |
10-12 |
15-20 |
- |
12-15 |
14-18 |
4-5 |
|
5 |
1 |
180-210 |
9-11 |
10-13 |
- |
14-16 |
16-20 |
4-6 |
|
2-3 |
200-240 |
13-15 |
13-15 |
60-80 |
14-16 |
16-20 |
4-6 |
||
|
|||||||||
6 |
1 |
180-210 |
10-12 |
10-15 |
- |
14-16 |
16-20 |
5-8 |
|
2-3 |
220-250 |
11-13 |
10-15 |
120-180 |
14-16 |
16-20 |
5-8 |
||
|
|||||||||
8 |
1 |
190-240 |
10-12 |
6-10 |
- |
15-18 |
16-20 |
5-8 |
|
2-3 |
240-290 |
11-13 |
6-10 |
50-100 |
15-18 |
16-20 |
5-8 |
||
|
|||||||||
Примечание. При сварке листов большой толщины следует увеличить
число проходов.
Экспериментальные данные позволяют считать, что наблюдаемый эффект связан с изменением геометрических характеристик и электрических параметров дуги (сжатие столба дуги и увеличение плотности на аноде), обусловленных комплексом взаимосвязанных процессов: экранированием метала вокруг сварочной ванны жидким флюсом и стабилизацией в пределах сварочной ванны анодного пятна; повышением теплопроводности дугового промежутка в связи с появлением в дуге примесей молекулярных паров флюса; деионизацией пе-
266
риферийных участков дуги в результате захвата электронов проводимости частицами паров флюса и продуктов его взаимодействия со свариваемым металлом.
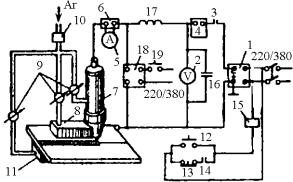
Рис. 3.5. Схема сварочного поста для автоматической аргонодуговой сварки титановых сплавов: 1 – источник питания; 2 – вольтметр постоянного тока; 3 – контактор включения сварочной цепи; 4 – балластный реостат; 5 – амперметр постоянного тока; 6 – шунт; 7 – горелка; 8 – защитная насадка; 9 – ротаметры; 10 – электромагнитный клапан подачи защитного газа; 11 – формирующая подкладка; 12 – кнопка «Пуск»; 13 – кнопка «Стоп»; 14 – контакты самоблокировки катушки контактора; 15 – катушка контактора;16 – конденсатор защиты; 17 – защитный
дроссель; 18 – осциллятор; 19 – кнопка включения осциллятора
Но при этом способе сварки требуется более высокая точность сборки свариваемых заготовок, т. к. при больших смещениях кромок и зазорах нарушается сплошность плёнки жидкого флюса впереди сварочной ванны.
Способ сварки неплавящимся электродом углубленной или погруженной дугой также позволяет за один проход сваривать металл средних толщин. Однако к его основным недостаткам относятся чрезмерная ширина шва и большие размеры околошовной зоны
Для повышения производительности можно использовать такие способы сварки, как двумя вольфрамовыми электродами, расположенными в плоскости, перпендикулярной оси шва; с присадочной порошковой проволокой.
В промышленности находят применение разновидности
267
сварки неплавящимся электродом в среде защитных газов: им- пульсно-дуговая, плазменная, микроплазменная, с электромагнитным перемешиванием сварочной ванны.
При плазменной сварке титана применяют такие же средства защиты, как и при сварке неплавящимся электродом. Без разделки кромок за 1 проход сваривают листы толщиной до 14 мм.
Микроплазменную сварку деталей из титана толщиной менее 0,3 мм выполняют по отбортованным кромкам. Для более толстых металлов могут быть выполнены стыковые и нахлесточные швы. Для получения качественных швов при микроплазменной сварке предъявляются высокие требования к сборке соединений. Микроплазменная сварка нашла применение при изготовлении тонкостенных титановых труб. Импульсная микроплазменная сварка, когда нагрев и плавление металла осуществляются в течение импульса тока, позволяет уменьшать деформацию кромок, устранять провисание шва и уменьшить пористость.
Сварка плавящимся электродом диаметром 1,6-5 мм применяется для стыковых, тавровых и нахлёсточных соединений из титана и его сплавов толщиной 3 мм и более в нижнем положении. При этом способе сварки можно получить оптимальные свойства сварных соединений путем выбора состава металла шва как изменением химического состава плавящегося электрода, так и в результате регулирования в нем доли основного металла.
Устойчивое горение дуги с минимальным разбрызгиванием расплавленного металла, хорошее качество формирования и защита шва обеспечиваются при сварке на обратной полярности и при определенном соотношении сварочного тока, напряжения на дуге, скорости подачи электродной проволоки и величины вылета электрода, а также при использовании источников питания с жесткой или пологопадающей ВАХ. Сварка может осуществляться как в аргоне, так и гелии, но
268
лучше результаты получаются при использовании смеси из 80
%(по объёму) гелия и 20 % аргона.
Втабл.3.16 приведены ориентировочные режимы сварки плавящимся электродом.
Таблица 3.16 Ориентировочные режимы сварки титана плавящимся
электродом в среде инертных газов без разделки кромок
|
|
|
|
Vсв, |
Вылет электрод- |
Расход за- |
|
δ, мм |
dэ, мм |
Iсв, А |
Uд, В |
щитного га- |
|||
м/ч |
ной проволоки, мм |
||||||
|
|
|
|
|
|
за, л/мин. |
|
3-8 |
1,6 |
350-450 |
28-36 |
25-40 |
20-25 |
30-40 |
|
22-28 |
20-30 |
||||||
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
10-12 |
1,6-2 |
440-520 |
38-40 |
20-35 |
20-28 |
70-90 |
|
30-34 |
35-45 |
||||||
|
|
|
|
|
|||
15 |
3 |
600-650 |
42-48 |
25-30 |
25-30 |
70-100 |
|
30-32 |
35-50 |
||||||
|
|
|
|
|
|||
16-36 |
5 |
780-1200 |
46-52 |
15-25 |
40-55 |
100-120 |
|
34-38 |
50-60 |
||||||
|
|
|
|
|
Примечание. В числителе приведены режимы сверки в гелии, в знаме-
нателе - в аргоне.
При сварке в монтажных условиях соединений из титана, расположенных в разных пространственных положениях (например, стыковка труб), находит применение метод полуав-
томатической импульсно-дуговой сварки плавящимся элек-
тродом в среде аргона. Полуавтоматическая сварка титановой проволокой диаметром 1,2-2 мм с питанием от генератора импульсов обеспечивает перенос одной капли металла при каждом импульсе тока. Принудительный, направленный перенос электродного металла значительно улучшает формирование швов, выполняемых полуавтоматом, и делает возможной полуавтоматическую сварку в среде аргона в вертикальном и даже потолочном положении.
Автоматической сваркой под флюсом для титана можно выполнять все основные типы соединений: стыковые, угловые,
269
тавровые, нахлесточные при толщине соединяемых элементов от 3 до 40 мм.
Сварка выполняется на постоянном токе обратной полярности. При сварке на прямой полярности или переменном токе резко ухудшается качество формирования шва.
Сварка выполняется при минимально допустимом расстоянии между поверхностью свариваемого металла и нижней точкой мундштука (вылета электродной проволоки). Это связано с высоким удельным электросопротивлением титана. Увеличение вылета электродной проволоки приводит к ее чрезмерному разогреву, насыщению вредными газовыми примесями, нарушению стабильности процесса сварки и, как следствие, к ухудшению качества формирования шва и механических свойств. Максимально допустимая величина вылета электродной проволоки зависит от ее диаметра:
dэ, мм |
2,5 |
3 |
4 |
5 |
Вылет, мм |
13-14 |
15-16 |
17-19 |
20-22 |
Подвергнутая вакуумному отжигу на заводе-изготовителе сварочная проволока должна храниться в плотно закрывающихся герметичных контейнерах, по возможности заполненных инертным газом. Поскольку прошедшая вакуумный отжиг проволока обладает способностью адсорбировать влагу и пары летучих веществ, то промывка растворителями и протирке такой проволоки перед сваркой не рекомендуется. При намотке сварочной проволоки на кассету следует применять меры, исключающие ее загрязнение.
Автоматическая сварка под флюсом осуществляется с использованием проволоки диаметром до 5 мм. Применение проволоки большего диаметра затруднено вследствие её повышенной жесткости.
Для сварки титана и его сплавов применяют проволоки выпускаемые по ГОСТ 27265-87. Использование этих проволок обеспечивает получение качественных соединений.
Для защиты нагретого и расплавленного металла от
270