Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
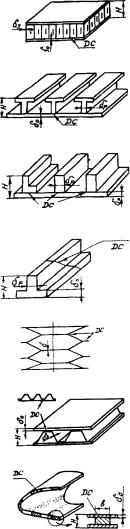
Таблица 3.23 Основные виды полученных диффузионной сваркой кон-
струкций летательных аппаратов
Вид конст- |
Эскиз конструкции |
Геометрич. |
Св. давле- |
Метод |
рукции |
|
параметры |
ние, МПа |
ДС |
|
|
H/δ = 200 |
|
|
Сотовые па- |
|
H = 10-80 мм |
0,5 |
Вакуум- |
нели |
|
δ0 = 0,5-2 мм |
ный |
|
|
|
|||
|
|
δз = 0,1 мм |
|
|
|
|
H/δ = 5-20 |
|
|
Ребрист. |
|
H = 50-100 |
|
Диа- |
стрингерные |
|
мм |
2-20 |
фрагмен- |
панели |
|
δр = 5-15 мм |
|
ный |
|
|
δ0 = 10-20 мм |
|
|
|
|
H/δ = 1-5 |
|
|
Ребристые |
|
H=50-200 мм |
10-50 |
Прессо- |
заготовки |
|
δр= 15-200 |
||
|
вый |
|||
панелей |
|
мм |
|
|
|
|
|
||
|
|
δ0 = 20-50 мм |
|
|
Длинномерн. |
|
H/δ = 3-20 |
|
|
заготовки |
|
|
|
|
переменного |
|
H=50-200 мм |
10-30 |
-//- |
сеч. типа |
|
δр = 10-50 мм |
|
|
поясов лон- |
|
δ0 = 10-50 мм |
|
|
жеронов |
|
|
|
|
Пластинча- |
|
δ = 0,5-1 |
|
|
тые сильфо- |
|
=500-1000 |
10-30 |
-//- |
ны |
|
мм |
|
|
|
|
|
|
|
Гофровые и |
|
H = 10-30 мм |
|
Прессо- |
|
δ0 = 0,5-2 мм |
|
вый, |
|
ячеистые па- |
|
10-30 |
||
нели |
|
δз = 0,2-1,5 |
|
диафраг- |
|
мм |
|
менный |
|
|
|
|
||
|
|
|
|
|
Конструкция |
|
H = 2-5 мм |
|
Диа- |
|
δ0 = 0,5-1 мм |
2-10 |
фрагмен- |
|
носка крыла |
|
|||
|
Н/b = 0,1-0,2 |
|
ный |
|
|
|
|
||
|
|
|
|
|
|
|
286 |
|
|
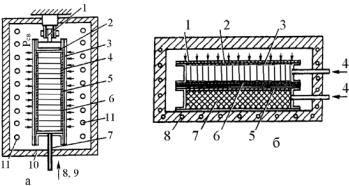
1. Вакуумный метод (рис. 3.10) применяется при ДС тонкостенных конструкций, например, сотовых панелей с заполнителем из фольги толщиной 0,05-0,1 мм и обшивками толщиной 0,5-1,0 мм. При этом свариваемые элементы собираются в пакет и размещаются в герметичном тонколистовом контейнере из коррозионно-стойкой стали, который устанавливается в нагревательной камере печи на жестком основании (контейнере с графитовой плитой толщиной 100 мм), служащем базовой поверхностью и обеспечивающей плоскостность свариваемых сотовых пакетов.
Рис. 3.10. Схемы вакуумного метода диффузионной сварки: а - с мягким контейнером: 1 - узел подвески; 2 - компенсатор; 3 - технологический лист; 4 - обшивка; 5 - сотоблок; б - контейнер; 7 - труба; 8 - вакуум; 9 - аргон; 10 - печь; 11 - нагреватели; б - с жестким контейнером: 1- контейнер; 2 - обшивка; 3 - технологическая прокладка; 4 - вакуум, аргон; 5 - медный лист; 6 - сотоблок; 7 - графитовая плита; 8 - нагреватели
В контейнере создается контролируемая атмосфера инертного газа (аргона). Сварочное давление создается за счет разности атмосферного давления и давления аргона в полости контейнера, которая не может превышать 0,1 МПа. Величина давления на поверхность контейнера составляет на режиме ДС р = 0,01 МПа, что соответствует сварочному давлению обши-
287
вок на стенки сот заполнителя р = 0,5 МПа. Время сварки - 1,5 ч.
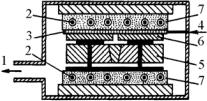
2. Вакуум-компрессионный метод (рис. 3.11), или диа-
фрагменный метод, применяется при ДС конструкций с отно-
сительной толщиной привариваемых элементов Н/δ = 5...20, например, для сварки ребристых стрингерных панелей при толщине стенки стрингера до 1015 мм.
Рис. 3.11. Схема вакуум-компрессионного (диафрагменного) метода диффузионной сварки: 1 - вакуум; 2 - нагреватели; 3 - диафрагма; 4 - аргон; 5 - оснастка; 6 - накладки; 7 – керамические плиты
Сварочное давление создается подачей в диафрагму газа под давлением до 1,0 МПа, что позволяет реализовывать давление в контакте ребер с полотном панели в диапазоне 2-20 МПа. Диафрагма, представляющая собой тонкостенный мешок из коррозионно-стойкой стали, располагается между свариваемыми деталями и жесткими плитами оснастки. Свариваемые детали, собранные с технологической оснасткой, служащей для предотвращения потери устойчивости привариваемых ребер, размещаются либо в контейнере (при сварке в печи сопротивления), либо в вакуумной камере специализированной установки.
3. Прессовый метод (рис. 3.12) применяется при ДС конструкций с относительной толщиной привариваемых элемен-
тов Н/δ = 1...5, например, при сварке оребрённых заготовок, имеющих ребра толщиной свыше 15 мм, пластинчатых сильфонов или для получения длинномерных заготовок переменного сечения стыковкой отдельных профилированных элементов (пояса лонжеронов).
288
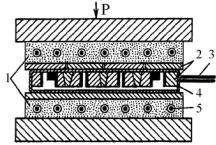
Рис. 3.12. Схема прессового метода диффузионной сварки: 1 - керамические плиты; 2 - оснастка (малоуглеродистая сталь); 3 – вакуумный коллектор; 4 - контейнер; 5 - нагреватели
Данный метод позволяет реализовывать сварочное давление порядка 10-50 МПа, создаваемое за счет усилия сжатия плит гидравлического пресса. Технология сборки и размещения свариваемых деталей в оборудовании при сварке ребристых панелей аналогична технологии диафрагменного метода ДС.
Вакуумным методом ДС изготавливают сотовые пакеты - полуфабрикаты, из которых стандартными методами механической обработки, обработки давлением, размерного химического травления и сварки плавлением получают заданные сотовые конструкции. В настоящее время освоена промышленная технология ДС плоских сотовых пакетов с габаритными размерами до 2000х1000 мм и высотой 10-80 мм. Обшивки выполняются из листов сплава ВТ6ч толщиной 0,5-2,0 мм, сотовый заполнитель - из фольги сплава ВТ6чПС толщиной 0,08 мм, ячейка, заполнителя квадратная, со стороной а = 8 мм. Применение ДС сотовых конструкций перегородок позволило снизить массу конструкции на 30 %, уменьшить трудоемкость механической обработки и сборочных работ на 40 % и повысить КИМ при изготовлении конструкции до 0,7.
При ДС стрингерных панелей (рис. 3.13) используется диафрагменный метод создания сварочного давления (рис.
3.11).
289
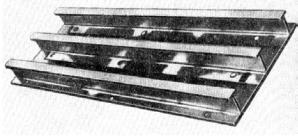
Данный метод позволяет упростить технологию сборки деталей под сварку, а также обеспечить необходимое сварочное давление и деформацию деталей независимо от неточностей сборки и подгонки деталей или их конструктивных особенностей.
Рис. 3.13. Натурный образец ДС стрингерной панели из сплава ВТбч. Габаритные размеры 1300х500х100 мм
ДС панели осуществлялась по следующему режиму: Т =
930 °С, Рдиаф = 0,3 МПа (рсвар = 10 МПа), τ = 2 ч, остаточное давление в камере установки составляло 1,3 10-3 Па. После ос-
тывания садки и выкатывания нижней плиты из камеры производилась разборка приспособления и извлечение сваренной панели.
3.4.Сварка сталей
3.4.1.Металлургические особенности сварки
При сварке плавлением сталей возможно развитие процесса окисления металла и легирующих компонентов шва кислородом, содержащимся в защитных газах, шлаках сварочной ванны, оксидах (окалине, ржавчине), находящихся на кромках деталей и поверхности электродной проволоки.
Кислород с железом образует три оксида: FeO (22,3%O2), Fe3O4 (27,6%O2) и Fe2O3 (30,1%O2). При высокой температуре сварочной дуги за счет атомарного кислорода образуется низший оксид
Fe + O ↔ FeO,
290