Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
тов за счет применения сварочной проволоки с пониженным содержанием указанных элементов, а также выбором соответствующей технологии сварки (последовательность выполнения швов, обеспечение благоприятной формы провара).
Сварка покрытыми электродами. Покрытые электроды для ручной дуговой сварки по ГОСТ 9466-75 «Электроды, покрытые металлические для ручной дуговой сварки и наплавки. Классификация, размеры и общие технические требования» изготавливают диаметром от 1,6 до 12 мм и длиной от 250 до 450 мм, однако основной объём работ выполняется электродами диаметром 3-6 мм.
Стержни электродов изготавливают из сварочной проволоки, выпускаемой по ГОСТ 2246-70. В состав покрытия электродов входят следующие компоненты.
Ионизирующие и стабилизирующие – это соединения, содержащие ионы щелочных металлов с низким потенциалом ионизации (Na2CO3, K2CO3, CaCO3, NaF, то есть поташ, мел, мрамор, полевой шпат и т.п.)
Газообразующие компоненты − вещества, разлагающиеся с выделением большого объёма газа – мрамор, мел или органические вещества: декстрин, крахмал, целлюлоза, которые при нагреве ещё до расплавления металла в результате разложения и окисления дают много газообразных продуктов: СО2,
СО, Н2, О2.
Образующееся значительное количество газов обеспечивает хорошую защиту от атмосферы воздуха и, в частности, от азота. В то же время эта газовая среда является сама окислительной по отношению к железу и легирующим элементам.
Шлакообразующие компоненты – минералы: полевой шпат; мрамор, мел; глинозём; флюорит; кварцевый песок; иногда гематит; марганцевая руда, титановый концентрат. При сплавлении компоненты образуют шлаки различного состава и основности.
Раскислители и легирующие компоненты – кремний,
296
марганец, титан и др., используемые в виде порошков сплавов этих элементов с железом (так называемых ферросплавов), быстро растворяющихся в жидкой стали. Алюминий в покрытие вводят в виде порошка – пудры.
Некоторые компоненты могут выполнять несколько функций одновременно, например, мел, который, разлагаясь, выделяет много газа (CO2), оксид кальция идёт на образование шлака, а пары кальция имеют низкий потенциал ионизации и стабилизируют дуговой разряд, CO2 служит газовой защитой.
Режимы сварки выбирают в зависимости от толщины металла, типа сварного соединения и пространственного положения шва.
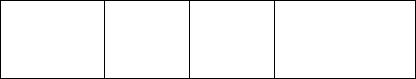
При сварке, например корневых швов, в разделке на металле толщиной 10 мм и более используют электроды диаметром 3-4 мм. Рекомендуемые для данной марки электрода значения сварочного тока, его род и полярность выбирают согласно паспорту электрода. Ориентировочные режимы многослойной ручной дуговой сварки стыковых соединений приведены в табл. 3.24.
Таблица 3.24 Режимы многослойной ручной дуговой сварки стыковых
соединений низколегированных сталей
Марка |
Диаметр |
Сварочный |
Длина валика, выпол- |
|
электрода, |
няемого одним элек- |
|||
электрода |
ток, А |
|||
мм |
тродом, мм |
|||
|
|
|||
УОНИ 13/45 |
4 |
130-160 |
120-160 |
|
УОНИ 13/55 |
5 |
170-200 |
200-250 |
Сварка под флюсом. Автоматическую сварку обычно выполняют электродной проволокой диаметром 3-5 мм, полуавтоматическую – проволокой 0,8-2 мм. Равнопрочность соединения достигается за счет подбора соответствующих составов флюсов, электродных проволок и выбора режима сварки.
При сварке низколегированных сталей обычно применя-
ют флюсы марок АН-348-А (SiO2 - 42%; MnO –36,5%; CaF2 – 6,5%; MgO – 7%; CaO до 6,5%; Al2O3 до 4,5%; Fe2O3 – до 2,0%,
297
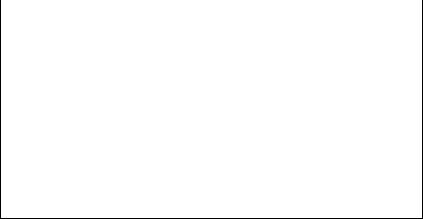
Р – до 0,12% и S до 0,15%), ОСЦ-45 и электродные проволоки марок Св-08ГА, Св-10ГА, Св-10Г2. Легирование металла шва марганцем за счет проволок и кремнием за счет провара основного металла при подборе соответствующего термического цикла (погонной энергии) позволяет получать металл шва с требуемыми механическими свойствами. Ориентировочные режимы сварки приведены в табл. 3.25.
Таблица 3.25 Ориентировочные режимы сварки под флюсом низколе-
гированных сталей
Толщина |
Подго- |
Тип шва |
Д-р элек- |
|
Напря- |
Ско- |
|
металла |
тродной |
Сила тока, |
рость |
||||
или катет |
товка |
и способ |
проволо- |
А |
жение |
сварки, |
|
кромок |
сварки |
дуги, В |
|||||
шва, мм |
ки, мм |
|
м/ч |
||||
|
Без раз- |
|
|
|
|
|
|
8 |
делки, за- |
Односто- |
4 |
550-600 |
26-30 |
48-50 |
|
зор 2-4 |
ронний |
||||||
|
|
|
|
|
|||
|
мм |
|
|
|
|
|
|
12 |
То же |
Двусто- |
5 |
600-700 |
30-34 |
30-32 |
|
ронний |
|||||||
|
V- |
Односто- |
|
Проходы |
|
|
|
Свыше 16 |
5 |
1-й 750-800 |
30-35 |
20-22 |
|||
образные |
ронний |
||||||
|
|
|
|
2-й 800-900 |
|
|
Примечание. Ток постоянный обратной полярности.
Для низколегированных термоупрочненных сталей с целью предупреждения разупрочнения шва в зоне термического влияния следует использовать режимы с малой погонной энергией, а для нетермоупрочненных – наоборот, с повышенной, при этом многослойные швы на толстом металле рекомендуется выполнять двумя дугами, а при сварке одной дугой перед наложением первого слоя производить подогрев основного ме-
талла до температуры 150-200°С.
Металл швов, сваренных под флюсом, благодаря значительной доле участия основного металла и достаточному содержанию легирующих элементов обладает более высокой стойкостью против коррозии, чем металл швов, сваренных по-
298
крытыми электродами обычного состава.
Сварка в защитных газах. При сварке низколегированных сталей широко применяется сварка в углекислом газе или в смеси углекислого газа с кислородом (до 30%) и аргоном (до 80%). Добавка кислорода позволяет уменьшить концентрацию легирующих элементов в металле шва, что иногда целесообразно для повышения пластичности. Помимо этого кислород, связывая водород, уменьшает вероятность образования пор.
Добавка в углекислый газ аргона изменяет технологические свойства дуги (глубину проплавления, форму шва) и позволяет регулировать концентрацию легирующих элементов в металле шва.
Аргон и гелий в «чистом» виде в качестве защитных газов применяют редко – только при сварке конструкций ответственного назначения.
При автоматической и полуавтоматической сварке обычно используют электродную проволоку диаметром 1,2-3,0 мм марок Св-08ГС, Св-08Г2С, Св-12ГС, Св-08ХГ2С и др.
Увеличение напряжения дуги может повышать угар легирующих элементов и приводить к снижению механических свойств шва. Сварка на повышенных силах тока приводит к получению металла шва с пониженными показателями пластичности и ударной вязкости, что объясняется повышенными скоростями охлаждения.
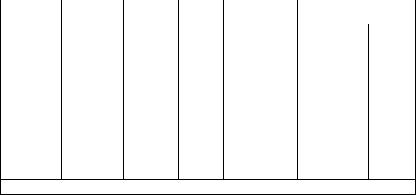
Ориентировочные режимы сварки в СО2 приведены в табл. 3.26. Свойства металла шва, выполненного на этих режимах, соответствуют свойствам металла шва, выполненного электродами типа Э50А.
Применение омеднённой проволоки во многом позволяет повысить устойчивость горения дуги и улучшить качество сварного соединения.
Электрошлаковую сварку (ЭШС) применяют при изго-
товлении конструкций из толстолистовых сталей. При сварке используют флюсы АН-8, ФЦ-7 и др. В зависимости от сост а-
299
ва стали используют следующие проволоки: Св-10Г2, Св08ГС, Св-08ХГ2СМА и др.
Таблица 3.26 Ориентировочные режимы сварки низколегированных
сталей в среде СО2
Тол- |
Ка- |
|
|
|
Диам. |
|
|
На- |
Ско- |
Расход |
|
||
|
Чис- |
|
элек- |
|
|
рость |
газа на |
|
|||||
щина |
тет |
Зазор, |
|
Сила тока, |
пряже- |
сварки |
|
||||||
метал- |
шва |
мм |
ло |
|
тродн. |
|
А |
ние ду- |
одного |
один |
|
||
слоев |
|
пров., |
|
слой, |
|
||||||||
ла, мм |
, мм |
|
|
|
|
ги, В |
слоя, |
|
|||||
|
|
|
|
|
|
мм |
|
|
|
|
м/ч |
л/мин |
|
|
|
|
|
|
Стыковые швы |
|
|
|
|
|
|||
1,2-2,0 |
|
- |
0,8-1,0 |
1-2 |
|
0,8-1,0 |
|
70-100 |
18-20 |
18-24 |
10-12 |
|
|
3-5 |
|
- |
1,6-2 |
1-2 |
|
1,6-2,0 |
|
180-200 |
28-30 |
20-22 |
14-16 |
|
|
6-8 |
|
- |
1,8-2,2 |
1-2 |
|
2 |
|
250-300 |
28-30 |
18-22 |
16-18 |
|
|
8-12 |
|
- |
1,8-2,2 |
2-3 |
|
2 |
|
250-300 |
28-30 |
16-20 |
18-20 |
|
|
|
Ориентировочные |
режимы |
ЭШС |
приведены в табл.3.27. |
|||||||||
Режимы ЭШС низколегированной стали |
Таблица 3.27 |
||||||||||||
|
|
|
|||||||||||
Толщина |
Сила тока |
Напря- |
Число |
Диаметр |
|
Скорость, м/ч |
|||||||
жение |
элек- |
|
|
|
|
|
|
||||||
металла, |
на 1 элек- |
|
электродов. |
подачи |
сварки |
||||||||
мм |
|
трод, А |
сварки, тро- |
|
мм |
|
|||||||
|
|
|
|
В |
дов* |
|
|
|
электродов |
|
|
||
30 |
|
350-370 |
32-34 |
|
1 |
|
2,5 |
|
172 |
|
0,9-1,0 |
|
|
70 |
|
650 |
47 |
|
1 |
|
3 |
|
371-400 |
1,0-1,1 |
|
||
90 |
|
600-620 |
42-46 |
|
2 |
|
3 |
|
300 |
|
1,6 |
|
|
150 |
|
450-500 |
44-50 |
|
2 |
|
3 |
|
220-240 |
0,8-0,9 |
|
||
200 |
|
550 |
46-48 |
|
2 |
|
3 |
|
250 |
|
0,5 |
|
|
250 |
|
500-550 |
50-55 |
|
2 |
|
3 |
|
230-250 |
0,4-0,5 |
|
||
340 |
|
400-450 |
46-48 |
|
3 |
|
3 |
|
200-220 |
0,3 |
|
||
*электрод проволочный.
Контактная сварка. Низколегированные стали характеризуются хорошей свариваемостью при использовании контактной сварки. Требования к подготовке свариваемых поверхностей значительно ниже, чем при сварке алюминиевых и титановых сплавов.
Так, холоднокатаную сталь даже не подвергают дополни-
300