Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
возможность сохранения постоянного вылета. Ориентировочные режимы электрошлаковой сварки титана и его сплавов приведены в табл. 3.18.
Таблица 3.18 Режимы электрошлаковой сварки титана и его сплавов
|
Зазор ме- |
Число |
|
Расход |
|
|
проволоч- |
|
|
||
δ, мм |
жду кром- |
ных элек- |
Iсв, А |
аргона, |
Примечание |
|
ками, мм |
тродов |
|
л/мин. |
|
|
Сварка пластинчатыми электродами |
||||
|
|
|
|
|
|
|
|
|
|
|
U = 16-18 В, глуби- |
30-50 |
23-25 |
- |
1200-1600 |
5-6 |
на шлаковой ванны |
|
|
|
|
|
20-30 мм |
50-80 |
23-25 |
- |
1600-2000 |
7-10 |
|
80-100 |
24-26 |
- |
2000-2400 |
10-12 |
|
100-120 |
24-26 |
- |
2400-2800 |
12-14 |
|
|
|
Сварка плавящимся мундштуком |
|||
|
|
|
|
|
|
|
|
|
|
|
U = 19-22 В, глуби- |
100-110 |
30-32 |
1-2 |
2510-2980 |
25 |
на шлаковой ванны |
|
|
|
|
|
30-40 мм |
200-250 |
30-32 |
2-3 |
4760-6210 |
35-40 |
|
300-350 |
32-34 |
3 |
7590-9260 |
45-50 |
|
400 |
32-40 |
4 |
10970 |
50 |
|
|
Сварка проволочными электродами диаметром 5 мм |
||||
|
|
|
|
|
|
|
|
|
|
|
U = 30-34 В, |
40-60 |
30-32 |
1 |
760-830 |
45 |
Vп = 120 м/ч, сухой |
вылет эл-да 40-60 |
|||||
|
|
|
|
|
мм, глубина шлако- |
|
|
|
|
|
вой ванны 30-40 мм |
60-80 |
30-32 |
1 |
760-830 |
45 |
|
80-100 |
30-32 |
1 |
760-830 |
45 |
|
100-120 |
30-32 |
2 |
1520-1660 |
50 |
|
120140 |
30-32 |
2 |
1520-1660 |
50 |
|
140-160 |
30-32 |
2 |
1520-1660 |
50 |
|
Для сварки титана и его сплавов созданы отечественные специализированные установки, питание которых осуществля-
276
ется от трансформаторов с жёсткой вольт-амперной характери-
стикой типа ТШС-1000-3, ТШС-3000-1, ТШС-3000-3.
Электронно-лучевая сварка применяется при изготовле-
нии сложных и ответственных конструкций. Однопроходную ЭЛС титановых сплавов выполняют при толщине металла начиная от 0,5 мм до 150 мм, а в лабораторных условиях и до 190 мм.
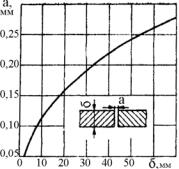
При ЭЛС титана и его сплавов для получения качественных швов требуется значительно большая точность сборки изделий под сварку и строгое соблюдение допустимых размеров между кромками (рис.3.8), которые перед сваркой тщательно зачищаются (как правило, шабрением).
Рис.3.8. Зависимость допустимого размера зазора в стыке при ЭЛС титановых сплавов от их толщины
Широкий диапазон толщин свариваемых заготовок, возможность варьирования параметрами сварки, обеспечивающими требуемую глубину проплавления, а также особенности электронно-оптических систем различных сварочных пушек затрудняют назначение режимов сварки конкретных деталей и требуют проведения дополнительных работ по их подбору. Но, несмотря на это, можно ориентировочно определить исходные параметры ЭЛС титановых сплавов толщиной до 75 мм, пользуясь зависимостью, приведенной на рис. 3.9.
277
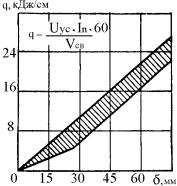
Рис.3.9. Зависимость энергии, необходимой на единицу длины шва при ЭЛС, от толщины свариваемых титановых сплавов
Качество формирования шва при сварке лазером обеспечивается подгонкой свариваемых деталей и строгим соблюдением допустимых зазоров между кромками.
Высокие эксплуатационные свойства сварных соединений могут быть получены лишь при тщательной защите зоны шва. При лазерной сварке деталей из титановых сплавов необходимо осуществлять их защиту как с верхней, так и с нижней стороны. При этом обязательно следует защищать не только сварочную ванну, но и остывающие участки металла шва и
ОШЗ до температуры 400-500°С, что обеспечивается использованием сопла с дополнительным хвостовиком для подачи инертного газа. Для защиты зоны сварки применяют инертные газы высокой степени чистоты или бескислородные фториднохлоридные флюсы. Для защиты поверхности шва и плазмоподавления используется гелий, а для защиты остывающей поверхности шва и его корня можно использовать аргон.
Режимы лазерной сварки некоторых титановых сплавов представлены в табл.3.19.
Рекомендуется выполнять лазерную сварку титановых сплавов на повышенных скоростях (более 90 м/ч). При уменьшении скорости увеличивается ширина шва, образуются не-
278
благоприятные структуры, повышается вероятность газонасыщения металла и склонность к образованию холодных трещин.
Таблица 3.19 Режимы лазерной сварки некоторых титановых сплавов
Марка сплава |
Толщина металла, |
Мощность, кВт |
Скорость сварки, |
|
|
мм |
|
м/ч |
|
ВТ6 |
3,0 |
3,0 |
80 |
|
5,0 |
4,0 |
80 |
||
|
||||
ВТ28 |
2,0 |
4,0 |
160 |
|
3,0 |
3,3 |
100 |
||
|
||||
ПТ-3В |
3,0 |
4,0 |
160 |
|
5,0 |
4,0 |
100 |
||
|
Контактная сварка. Титановые сплавы характеризуются хорошей свариваемостью на жёстких режимах. Невысокие тепло- и электропроводность титановых сплавов позволяют осуществлять сварку при сравнительно невысоких плотностях тока.
Точечная сварка листового титана и его сплавов даёт хорошие результаты даже без защиты зоны сварки инертным газом благодаря плотному контакту между деталями.
Важным условием получения качественного соединения деталей является очистка поверхности металла от оксидных плёнок и загрязнений. Перед сваркой рекомендуется проводить травление листов в осветляющем кислотном растворе, например: 30% азотной кислоты; 3% плавиковой кислоты; 67% воды (в объёмных долях) с последующей промывкой в воде, обезжириванием и обезвоживанием протиркой ацетоном и спиртом. После такой обработки контактное сопротивление не превышает 50-60 мкОм. Последующая выдержка на воздухе приводит к росту толщины оксидов и увеличению контактного сопротивления, поэтому длительность перерыва между травлением и сваркой не должна превышать 45-50 ч.
Общая схема технологического процесса производства сварных узлов аналогична рассмотренной выше.
279
Точечная сварка титановых сплавов может выполняться на серийно выпускаемых контактных машинах без каких-либо существенных конструктивных изменений. Режимы точечной контактной сварки титановых сплавов приведены в табл. 3.20.
Таблица 3.20 Режимы точечной контактной сварки титановых сплавов
|
Радиус |
|
|
|
Диа- |
|
δ, мм |
электродов, |
Iсв, кА |
t, с |
Р, кН |
метр |
|
ядра , |
||||||
|
мм |
|
|
|
||
|
|
|
|
|
мм |
|
0,3+0,5 |
25-40 |
4,5 |
0,08-0.10 |
1,5-2,0 |
3.0 |
|
0,8+ 0,8 |
50-75 |
5,5 |
0,10-0,15 |
2,0-3,4 |
4.0 |
|
1,0 + 1,0 |
75-100 |
6,0 |
0,15-0,20 |
2,5-2,94 |
5,0 |
|
1,2+1.2 |
75-100 |
6.5 |
0,20-0,25 |
2,94-3,4 |
5.5 |
|
1,5+1,5 |
75-100 |
7,0 |
0.25-0,30 |
3,43-3,9 |
6,0 |
|
1,7+ 1,7 |
75-100 |
7,5 |
0,25-0,30 |
3,7-4,2 |
6,5 |
|
2,0+2,0 |
100-150 |
9,0 |
0,30-0,35 |
4,4-4,9 |
7,0 |
|
2,5+2,5 |
100-150 |
10,0 |
0,30-0,35 |
5,9-7,4 |
8,0 |
Шовная сварка используется для соединения листов из титановых сплавов толщиной до 2-2,5 мм, при этом желательна защита зоны сварки инертным газом.
Для титана наиболее приемлемо шаговое перемещение деталей и включение тока в момент остановки роликов. При этом создаются благоприятные условия для кристаллизации расплава под давлением и обеспечивается более глубокий провар без перегрева наружной поверхности. Скорость вращения роликов при выключении тока нарастает до максимальной величины и снижается до нуля в момент включения тока.
Шовную сварку титановых сплавов выполняют по отбортовке или внахлестку на серийно выпускаемом оборудовании без каких-либо существенных конструктивных изменений. При сварке титана обязательно наружное водяное охлаждение роликов, т. к. оно способствует не только уменьшению износа роликов, но и повышает качество сварного соединения благодаря уменьшению времени пребывания разогретого металла в
280