Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
черновая обработка резцом |
80 |
чистовая обработка резцом |
10 |
грубое шлифование |
6,3 |
полирование |
0,4 |
особо чистовое полирование |
0,05 |
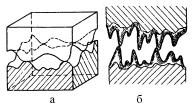
При сближении таких поверхностей их контактирование произойдет не по всей плоскости, а лишь в отдельных точках
(рис.2.4).
Рис. 2.4. Модель контакта заготовок по: а – макровыступам (волнистости); б – микровыступам (шероховатости)
Большинство металлов и сплавов в обычных условиях термодинамически неустойчиво и легко переходит в окисленное состояние. При контактировании ювенильных поверхностей (образованных, например, в изломе металла или в первые мгновения после механической обработки) с окружающей атмосферой на них образуются слои химически адсорбированного кислорода с большой скоростью. Так, время, необходимое для адсорбирования мономолекулярного слоя газа в атмосфере
воздуха при 20 °С и различном давлении, составляет: |
|
||
давление, Па |
105 |
1,0 |
10-5 |
время, с |
2,4 10-9 |
1,8 10-4 |
18 |
Молекулы кислорода, попадая на металл, расщепляются на атомы, химически взаимодействующие с металлом и образующие очень прочные направленные связи. Такой процесс называется хемосорбцией. Хемосорбция в большинстве случаев сопровождается образованием оксидной пленки по реакции
2mMe + nO2 = 2MemOn .
41
Поэтому, как бы ни очищали поверхность металла перед сваркой, она всегда оказывается покрытой слоем оксида, который является существенным барьером для получения качественного соединения, поскольку силы межатомного взаимодействия перестают действовать уже на расстоянии порядка 1нм и, кроме того, кислород насыщает связи поверхностных атомов металла. Полное удаление оксидов со свариваемых поверхностей не может быть осуществлено предварительной очисткой; оно происходит в процессе сварки.
Кроме оксидов на поверхности металла могут присутствовать слои адсорбированных газов, влаги и органических (жировых) загрязнений.
Согласно современным представлениям физика процесса образования соединения, и элементарные акты взаимодействия на границе раздела свариваемых материалов являются общими для всех видов сварки. Различия же состоят не в физике процесса, а в его кинетике, в способах подвода внешней энергии к свариваемым материалам, в скорости и длительности образования сварного соединения.
В зоне сварки протекают процессы: образование физического контакта между свариваемыми поверхностями; очистка свариваемых поверхностей от загрязнений (оксидов), их активация и образование химических связей; развитие объёмного взаимодействия.
Образование физического контакта – это процесс сближения атомов свариваемых поверхностей на расстояние, при котором возникает физическое взаимодействие, обусловленное силами Ван-дер-Ваальса.
При сварке в твёрдой фазе без расплавления свариваемых поверхностей образование физического контакта происходит за счёт пластической деформации микровыступов и приповерхностных слоёв, обусловленной приложением сжимающих усилий и нагревом металла.
Повышение температуры свариваемых заготовок позво-
42
ляет снизить давление и уменьшить величину деформации, необходимой для образования соединения.
При сварке плавлением образование физического контакта не вызывает затруднений и для его развития не требуется приложения сжимающих давлений, так как при расплавлении исчезают микронеровности, обусловленные механической обработкой, поверхности становятся идеально гладкими, как у всех жидкостей под влиянием сил поверхностного натяжения. При этом металлические связи сохраняются как в жидком металле, так и на межфазных границах: твёрдый металл – жидкий.
Для образования химических связей между контактными поверхностями (как расплавленными, так и находящимися в твёрдой фазе) необходимо, чтобы связи поверхностных атомов были ненасыщенными.
Классическим примером насыщения поверхностных атомов металла является их взаимодействие с кислородом, сопровождающееся образованием оксидов.
При сварке плавлением присутствие оксидных плёнок препятствует формированию общей сварочной ванны.
Удаление оксидов сопровождается разрывом насыщенных связей (активацией поверхностей), что приводит к появлению неспаренных электронов, способных участвовать в химическом взаимодействии.
Таким образом, процесс сварки следует рассматривать как совокупность технологических приёмов (расплавление свариваемых поверхностей с образованием сварочной ванны, нагрев и деформация свариваемых заготовок и пр.), направленных на решение задачи установления межатомных связей на границах раздела соединяемых заготовок.
Следует отметить, что образование металлических связей между свариваемыми поверхностями хотя и является основным и необходимым этапом формирования соединения, всё же ещё не определяет конечные свойства полученных сварных со-
43
единений. Последние зависят от целого ряда процессов, сопутствующих образованию межатомных связей – процессов, которые приводят к изменению в зоне сварного соединения микроструктуры, химического и фазового состава, формированию внутренних напряжений и развитию деформаций.
Наибольшие отклонения свойств сварного соединения от свойств основного металла наблюдаются при сварке плавлением, так как в этом случае металл нагревается, во-первых, неравномерно по всему объёму свариваемых заготовок и, вовторых, до наиболее высокой температуры – температуры плавления.
При сварке давлением также могут происходить изменения фазового состава и микроструктуры свариваемых заготовок, так как при сварке металл может нагреваться выше температуры рекристаллизации и фазовых превращений, но эти изменения не столь существенны, как при сварке плавлением.
2.3. Электрическая дуговая сварка
Источником теплоты при дуговой сварке служит электрическая дуга, которая горит между электродом и заготовкой или между электродами, или между электродами и заготовкой.
Превращая электрическую энергию в тепловую, электрическая дуга сосредоточивает тепло в небольшом объёме, что позволяет обеспечить концентрированный ввод тепла в изделие. Из применяемых в настоящее время источников сварочного тепла по плотности энергии, выделяемой в пятне нагрева, электрическая дуга занимает третье место (после лазерных и электронных лучей). При этом максимальная плотность энергии в пятне дуги составляет 105 Вт/см2, а минимальная площадь нагрева – 10-3 см2.
В зависимости от материалов и числа электродов, а также способов включения электродов и заготовки в цепь электрического тока различают следующие виды дуговой сварки:
44
- сварка плавящимся (металлическим) электродом дугой прямого действия (горящей между электродом и заготовкой) с одновременным расплавлением основного металла и электрода, который пополняет сварочную ванну жидким металлом;
- сварка неплавящимся (графитовым или вольфрамовым) электродом дугой прямого действия, при которой соединение выполняется путём расплавления только основного металла или с применением присадочного металла;
-сварка косвенной дугой, горящей между двумя, как правило, неплавящимися электродами; в этом случае заготовка не включена в электрическую цепь, и для её расплавления используется теплота, выделяемая при соприкосновении свариваемой поверхности со столбом (плазмой) дуги, и теплота, получаемая за счёт излучения и конвекции; такая дуга применяется в случаях, когда требуется ограниченная теплопередача от дуги к изделию (наплавка, напыление);
-сварка трёхфазной дугой, при которой дуга горит меж-
ду двумя электродами (дуга косвенного действия), а также между каждым электродом и основным металлом (дуги прямого действия).
Питание дуги осуществляется постоянным или переменным током. При применении постоянного тока различают сварку на прямой и обратной полярности. В первом случае электрод подключают к отрицательному полюсу (катод), во втором – к положительному (анод).
Кроме того, различные способы дуговой сварки классифицируют также по способу защиты дуги и расплавленного металла (покрытым электродом, под слоем флюса, в среде за-
щитных газов) и степени механизации процесса (ручная, полу-
автоматическая и автоматическая).
2.3.1. Электрическая дуга и её свойства
Электрическая дуга – мощный стабильный разряд электричества в ионизированной атмосфере газов и паров металла,
45