Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
покрытий, флюса.
В обычных условиях воздух, как и все газы, обладает весьма слабой электропроводностью. Это объясняется малой концентрацией свободных электронов и ионов. Поэтому для того, чтобы вызвать в воздухе или в газе мощный электрический ток, то есть электрическую дугу, необходимо ионизировать воздушный промежуток (или другую газовую среду) между электродами.
Ионизация может происходить в результате развития термоэлектронной и автоэлектронной эмиссий. При этом имеющиеся в металле в большом количестве свободные электроны, обладая достаточной кинетической энергией, переходят в газовую среду межэлектродного пространства и способствуют его ионизации за счёт столкновения быстродвижущихся электронов с молекулами газов и других элементов, находящихся в межэлектродном пространстве.
Плотность тока термоэлектронной эмиссии определяется
уравнением Ричардсона-Дешмана:
j = A T2exp (-ϕ/(k T)),
где j – плотность тока термоэлектронной эмиссии; А – коэффициент, зависящий от материала катода; Т – температура ка-
тодного пятна; ϕ - работа выхода электрона; k – постоянная Больцмана.
Расчёты показывают, что плотность тока может быть достаточно большой (до 300 А/см2) при температурах около 3000 К. Такие температуры электродов дуги являются вполне реальными.
При автоэлектронной эмиссии энергия, необходимая для вырыва электрона, сообщается внешним электрическим полем, которое как бы «отсасывает» электроны за пределы воздействия электрического поля металла. В этом случае плотность то-
ка может быть рассчитана по формуле
j = j0 exp (4,39 E1/2/T),
где j0 – плотность тока эмиссии при отсутствии внешнего поля;
46
Е– напряжённость поля.
Сповышением температуры значение автоэлектронной эмиссии снижается, но при невысоких температурах её влия-
ние может быть определяющим, особенно при напряжённости поля 106-107 В/см, которая может быть в приэлектродных областях.
Некоторую роль в создании потока электронов может играть и «бомбардировка» катода положительными ионами, достигающими электрода с достаточным запасом энергии.
При высоких температурах значительная часть молекул газа обладает достаточной энергией для того, чтобы при столкновениях могла произойти их ионизация; кроме того, с повышением температуры увеличивается общее число столкновений между молекулами газа.
Количество заряженных частиц в межэлектродном пространстве может быть увеличено, путём введения в зону горения дуги веществ, обладающих низким потенциалом ионизации. К таким веществам относят: калий, натрий, барий, литий, алюминий и др.
Таким образом, электропроводность воздушного промежутка между электродами, а отсюда и устойчивость горения дуги, обеспечиваются эмиссией катода и объёмной ионизацией газов в зоне дуги, благодаря которым в дуге перемещаются мощные потоки заряженных частиц.
Процесс зажигания дуги в большинстве случаев включает три этапа: короткое замыкание электрода на заготовку, отвод электрода на расстояние 3-6 мм и возникновение устойчивого дугового разряда.
При сварке неплавящимся электродом возможно зажигание дуги с помощью высокочастотного электрического разряда через дуговой промежуток, обеспечивающего его первоначальную ионизацию. Для этого в сварочную цепь на короткое время подключают источник высокочастотного переменного тока высокого напряжения – осциллятор.
47
В установившейся сварочной дуге различают три зоны: катодную, анодную и столба дуги. Катодная зона глубиной около 10-4 мм, так называемое катодное пятно, расположена на торце катода и является источником свободных электронов. К катоду устремляется поток положительных ионов, которые бомбардируют его, и, отдавая свою энергию, потоки электро-
нов накаляют его до температур 2500…4000°С.
Столб дуги, расположенный между катодной и анодной зонами, состоит из раскалённых и ионизированных частиц. Температура в этой зоне достигает 6000-7000°С в зависимости от плотности тока при ручной дуговой сварке покрытыми электродами; при сварке же вольфрамовыми электродами в среде аргона средняя температура в центре столба достигает
15000°С, а в гелии - 20000°С.
При питании дуги постоянным током наибольшее количество теплоты выделяется в зоне анода. Это объясняется тем, что анод подвергается более мощной бомбардировке заряженными частицами, чем катод, а при столкновении частиц в столбе дуги выделяется меньшая доля общего количества теплоты.
Разная температура катодной и анодной зон и разное количество теплоты, выделяющейся в этих зонах, используется при решении технологических задач. При сварке деталей, требующих большого подвода теплоты для подогрева кромок, применяют прямую полярность. При сварке тонкостенных изделий, тонколистовых конструкций, а также сталей, не допускающих подогрева (высокоуглеродистые, нержавеющие, жаропрочные и др.), применяют сварку током обратной полярности. При этом не только обеспечивается меньший нагрев свариваемой заготовки, но и ускоряется процесс расплавления электродного материала.
Полная тепловая мощность дуги Q оценивается как
Q= k Iсв Uд,
где k – коэффициент несинусоидальности напряжения и тока
48
(для постоянного тока равен единице, для переменного 0,7- 0,97); Iсв – сварочный ток; Uд – напряжение дуги.
Однако не вся мощность дуги полностью расходуется на нагрев и расплавление электрода и основного металла, часть её теряется в результате теплоотдачи в окружающую среду.
Мощность дуги, расходуемая на нагрев заготовки, называется эффективной тепловой мощностью сварочной дуги q:
q= η Q,
где η - КПД дуги, зависит от способа сварки, вида и состава сварочных материалов (для автоматической сварки под флюсом, ручной дуговой покрытыми электродами и сварки в за-
щитных газах среднее значение η соответственно равно 0,9; 0,8
и 0,6).
Для оценки затрат тепловой энергии на образование единицы длины шва или единицы площади сечения при однопроходной сварке используют величины погонной (q/vсв) и удель-
ной погонной (q/vсв δ) энергий, где vсв – скорость сварки и δ - толщина заготовки.
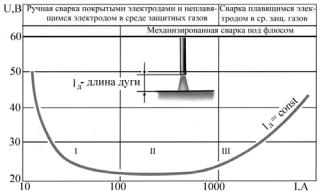
Электрические свойства дуги описываются статической вольт-амперной характеристикой, представляющей собой зависимость между напряжением и током дуги в состоянии устойчивого горения (рис. 2.5).
Рис. 2.5. Статическая вольт-амперная характеристика дуги
49
Вольт-амперная характеристика дуги имеет три области: падающую – I, жёсткую - II и возрастающую – III. В области I (до 100 А) с увеличением тока напряжение значительно уменьшается. Это происходит в связи с тем, что при повышении тока увеличивается поперечное сечение, а следовательно, и проводимость столба дуги. В области II (100…1000 А) при увеличении тока напряжение сохраняется постоянным, так как сечение столба дуги и площадь анодного и катодного пятен увеличивается пропорционально току. Область II характеризуется постоянством плотности тока. В области III напряжение возрастает вследствие того, что увеличение плотности тока выше определённого значения не сопровождается увеличением катодного пятна ввиду ограниченности сечения электрода. Дуга области I горит неустойчиво и поэтому имеет ограниченное применение. Дуга области II горит устойчиво и обеспечивает нормальный процесс сварки.
Каждому участку характеристики дуги соответствует определённый характер переноса расплавленного электродного металла в сварочную ванну: I и II – крупнокапельный, III – мелкокапельный или струйный.
Для дуги с жёсткой характеристикой напряжение Uд пропорционально её длине:
Uд= α+β Lд,
где Lд – длина дуги (0< Lд<8 мм); α и β - опытные коэффициенты, зависящие от состава металла и газа в дуговом проме-
жутке и других факторов (для стальных электродов α=10 В;
β=2 В/мм).
2.3.2. Источники питания сварочной дуги
Важным условием получения сварочного шва высокого качества является устойчивость процесса сварки. Для этого источник питания должен обеспечивать лёгкое и надёжное возбуждение дуги, устойчивое её горение в установившемся режиме, регулирование мощности (тока).
50