Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
Для возбуждения дуги в атмосфере воздуха даже при небольшом расстоянии между электродом и свариваемым изделием, измеряемым несколькими миллиметрами, требуется очень высокое напряжение. Поэтому напряжение холостого хода источника питания должно быть достаточным для возбуждения дуги и в то же время не должно превышать нормы безопасности. Максимально допустимое напряжение холостого хода установлено для источников постоянного тока – 90 В, а для источников переменного тока - 80 В.
Источник питания должен обеспечивать быстрое установление или изменение напряжения в зависимости от длины дуги. Время восстановления рабочего напряжения от 0 до 30 В после каждого короткого замыкания должно быть не более
0,05 с.
Источник тока должен выдерживать частые короткие замыкания сварочной цепи, при этом ток короткого замыкания не должен превышать сварочный ток более чем на 40…50 %.
Для стабильного горения дуги требуется равенство тока и напряжения дуги току и напряжению источника питания:
Iд= Iп; Uд= Uп.
Для этого необходимо соответствие внешней вольтамперной характеристики источника и статической вольтамперной характеристики дуги.
Внешней характеристикой источника называется зависимость напряжения на его выходных клеммах от тока в электрической цепи. Внешние характеристики могут быть следующих основных видов: падающая – 1, пологопадающая – 2, жёсткая – 3 и возрастающая – 4 (рис. 2.6, а).
Для питания дуги с жёсткой характеристикой применяют источники питания с падающей или пологоподающей внешней характеристикой (ручная дуговая сварка покрытыми электродами, автоматическая под флюсом, сварка в защитных газах неплавящимся электродом). Режим горения дуги определяется точкой пересечения характеристик дуги 6 и источника тока 1
51
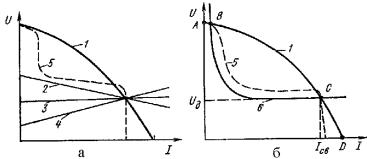
(рис. 2.6,б). Точка С соответствует режиму устойчивого горения дуги, точка А – режиму холостого хода в работе источника питания в период, когда дуга не горит и сварочная цепь разомкнута. Режим холостого хода характеризуется повышенным напряжением. Точка D соответствует режиму короткого замыкания при зажигании дуги и её замыкании каплями жидкого электродного металла. Короткое замыкание характеризуется низким напряжением, стремящимся к нулю, и повышенным, но ограниченным током.
Рис. 2.6. Внешние характеристики источников сварочного тока (а) и соотношение характеристик дуги и падающей характеристики тока при сварке (б)
Источники сварочного тока с падающей характеристикой необходимы для облегчения зажигания дуги за счёт повышенного напряжения холостого хода, обеспечения устойчивого горения дуги и практически постоянной проплавляющей способности дуги, так как колебания её длины и напряжения (особенно значительные при ручной сварке) не приводят к значительным изменениям сварочного тока, а также для ограничения тока короткого замыкания, чтобы не допустить перегрева токопроводящих проводов и источников тока. Наилучшим образом приведённым требованиям удовлетворяет источник тока с идеализированной внешней характеристикой 5 (рис. 2.6)
Для обеспечения устойчивости горения дуги с возрастающей характеристикой применяют источники сварочного
52
тока с жёсткой или возрастающей характеристикой (сварка в защитных газах плавящимся электродом и автоматическая под флюсом током повышенной плотности).
Для питания сварочной дуги применяют источники переменного тока (сварочные трансформаторы) и источники постоянного тока (сварочные выпрямители и преобразователи).
Сварочный трансформатор состоит из корпуса, внутри которого укреплён замкнутый магнитопровод (сердечник), собранный из отдельных пластин, отштампованных из тонкой (0,5 мм) листовой электротехнической стали. На боковых стержнях магнитопровода расположены катушки первичной и вторичной обмоток трансформатора.
Катушки первичной обмотки укреплены неподвижно и включаются в сеть переменного тока. Катушки вторичной обмотки подвижны и от них сварочный ток подаётся на электрод и изделие. Сварочный ток плавно регулируется изменением расстояния между первичной и вторичной обмотками. Для этой цели служит вертикальный винт с ленточной резьбой, который оканчивается рукояткой. При вращении рукоятки по часовой стрелке вторичная обмотка приближается к первичной, магнитная связь между ними увеличивается. И сварочный ток растёт. Для установления необходимого сварочного тока на крышке корпуса трансформатора расположена шкала.
Сварочный выпрямитель состоит из понижающего трехфазного трансформатора с подвижными катушками, выпрямительного блока с вентилятором, пускорегулирующей и защитной аппаратуры, смонтированных в кожухе.
Понижающий трехфазный трансформатор снижает напряжение сети до необходимого рабочего, а также служит для регулирования сварочного тока путем изменения расстояния между первичной и вторичной обмотками. Катушки вторичной обмотки неподвижны и закреплены у верхнего ярма. Катушки первичной обмотки подвижны.
53
Выпрямительные блоки собраны по трехфазной мостовой схеме. Для охлаждения выпрямительных блоков служит вентилятор, приводимый во вращение от асинхронного электродвигателя. Охлаждающий воздух, засасывается внутрь кожуха, проходит через блок, омывает трансформатор и выбрасывается с другой стороны.
Сварочный преобразователь представляет собой машину,
служащую для преобразования переменного тока в постоянный сварочный ток; он состоит из сварочного генератора постоянного тока и приводного трехфазного асинхронного электродвигателя, сидящих на одном валу и смонтированных в общем корпусе.
В настоящее время для питания сварочной дуги широко используются инверторные источники (ИИП)
Понятие «инвертор» происходит от латинского «inverto» - переворачиваю, изменяю.
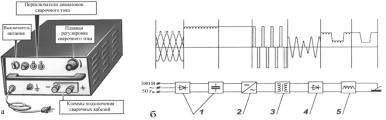
Общий вид и функциональная схема инверторного источника сварочного тока показаны на рис.2.7 (а, б). Напряжение сети промышленной частоты (в данном случае трёхфазной, 380 В) преобразуется входным выпрямителем в постоянное примерно 500 В.
Рис .2.7. Общий вид (а) и функциональная схема (б) инверторного источника сварочного тока: 1- выпрямитель (сетевой); 2 – инвертор; 3 - трансформатор; 4 – выходной выпрямитель; 5 - дроссель
Это напряжение в свою очередь преобразуется с помощью инвертора в переменное напряжение повышенной частоты (до десятков килогерц), которое затем поступает на пони-
54
жающий высокочастотный трансформатор. Вторичная обмотка трансформатора нагружена на диодный выпрямитель, к выходу которого через сглаживающий дроссель подключены электрод и изделие.
Питание трансформатора напряжением высокой частоты позволяет существенно снизить массу и объем материалов, идущих на изготовление трансформатора. Так, при частоте питающего напряжения 10 кГц масса трансформатора и его габаритные размеры уменьшаются по сравнению с частотой 50 Гц примерно в 3 раза, а при частоте 50 кГц уже в 15-17 раз.
Например, расчетная масса трансформатора мощностью 20 кВА при питании напряжением частотой 50 Гц составляет 120 кг, а при 50 кГц - 7 кг. Такое уменьшение массы активных материалов обуславливает существенное (в 25 раз) снижение потерь мощности, а значит, рост КПД источника питания. Росту КПД способствуют также малые коммутационные потери в ключевых элементах, в качестве которых для сварочных инверторов используют достаточно мощные тиристоры или транзисторы.
В первых образцах ИИП для дуговой сварки, которые появились в начале 80-х годов, были использованы инверторы на тиристорах. В настоящее время в мировой практике тиристорные инверторы для сварочных источников питания применяются редко. Основным недостатком тиристорных схем является сравнительно низкая частота преобразования, которая зависит от временя выключения тиристоров. Современные быстродействующие тиристоры с минимальным временем выключения 20 мкс позволяют получить предельную частоту всего лишь 5 кГц. Инвертирование на более высокой частоте невозможно из-за вероятности возникновения аварийного режима, который называется опрокидыванием инвертора (короткое замыкание на выходе сетевого выпрямителя). Сейчас тиристорные инверторы в сварочных источниках питания практически уступили место транзисторным частотным преобразователям.
55