Курсовая работа (т): Технологический процесс сборки пневмопривода
Технологический процесс сборки пневмопривода
Министерство образования и науки Республики Татарстан
Альметьевский государственный нефтяной институт
Кафедра
технологии нефтегазового машиностроения
Курсовая работа
по
Основам технологии машиностроения
Студент: Салихов Г.
Факультет: очный
Группа: 20-31
Проверил: к.т.н., профессор
Матвеев В.Н.
Альметьевск, 2013 г.
Содержание
Введение
. Исходные данные для разработки курсовой работы
. Общие положения
.1 Конструкторско-технологическая характеристика изделия
.2 Объем выпуска изделий. Тип производства
. Технологический процесс сборки пневмоцилиндра
.1 Анализ или разработка технических условий к изделию
.2 Разработка последовательности сборки
.3 Разработка маршрутного технологического процесса сборки
. Технологический процесс изготовления штока ступенчатого
.1 Служебное назначение и технические условия на деталь
.2 Выбор заготовки и метода ее изготовления
.3 Разработка маршрутного технологического процесса изготовления детали
.4 Расчет припусков и межпереходных размеров
.5 Разработка технологических операций
.6 Расчет режимов резания
.7 Техническое нормирование
Заключение
Список литературы
технологический пневмопривод сборка шток
Введение
В условиях функционирования рыночной экономики важной составляющей производственного процесса является достижение высокого качества выпускаемой продукции, поскольку именно качество в наибольшей мере предопределяет конкурентоспособность изделий на рынке.
Оборудование, применяемое в нефтяной и газовой промышленности, характеризуется очень широким многообразием. Наряду с этим, в отрасли нефтегазового машиностроения имеют место все типы производств - от единичного до массового. Перечисленные особенности создают определенные трудности при обобщении и описании технологии изготовления нефтегазового оборудования. В то же время, несмотря на указанные различия, все разнообразие нефтегазового оборудования объединяет то, что все его представители являются промышленными изделиями. Исходя из положения о том, что в основе разработки технологических процессов изготовления изделий должны лежать их служебное назначение, требование к точности и объем выпуска, представляет большой интерес выбрать из всего многообразия наиболее характерные объекты, охватывающие определенную группу изделий и отвечающие вышеприведенным трем требованиям.
Такая тенденция требует повышенного внимания к вопросам стандартизации и совершенствованию технологического процесса, применения новых и передовых технологий при разработке технологического процесса. Именно разработка чертежей и технологической документации, связанная с выбором необходимой точности поверхностей и шероховатости, обоснованием посадок, с учётом технологических особенностей обработки выбором контрольно-измерительных средств, расчётом размерных цепей и особенно с обоснованным нормированием отклонений формы и расположения, в первую очередь формирует качественные показатели машиностроительных изделий.
В курсовой работе обоснованы технические
требования к изготовлению деталей и сборке изделия, разработан технологический
процесс сборки пневмопривода и изготовления штока, выбраны измерительные
средства для контроля штока, рассчитаны межпереходные размеры на обработку
наиболее точной поверхности штока, режимы резания, также заполнены маршрутные и
операционные карты.
1. Исходные данные для разработки курсовой
работы
Исходными данными при проектировании технологических процессов сборки и изделия и обработки процессов являются:
Сборочный чертеж изделия - пневмо-цилидра;
Чертеж детали - шток;
Спецификация к изделию;
Годовой объем выпуска изделия - 5000 шт;
Продолжительность выпуска изделия - 3 года.
2. Общие положения
.1 Конструкторско-технологическая характеристика
изделия
Пневмоцилиндры являются исполнительными механизмами пневмосистем и предназначены для преобразования энергии сжатого воздуха в механическое линейное перемещение.
В данной курсовой работе выполнена разработка поршневого пневмоцилиндра.
Служебное назначение пневмо-цилиндра - преобразование энергии сжатого воздуха в возвратно-поступательное движение штока. При подаче сжатого воздуха в одну из полостей цилиндра и соединения другой полости с атмосферой, поршень вместе со штоком перемещается, создавая толкающее или тянущее усилие.
В пневмоцилиндрах одностороннего действия поршень может перемещаться под действием сжатого воздуха только в одну сторону (воздух подается только с одной стороны от поршня), возврат поршня осуществляется за счет действия возвратной пружины или внешними силами. При этом воздух, поданный в пневмоцилиндр, должен быть сброшен в атмосферу. В таких цилиндрах возвратная пружина снижает усилие прямого хода, развиваемое цилиндром под действием сжатого воздуха, а усилие при возврате в исходное положение определяется жесткостью и степенью сжатия пружины. Обратный ход таких пневмоцилиндров обычно не используется как рабочий.
Пневмоцилиндр одностороннего действия с
односторонним штоком, с креплением крышек на стяжках, предназначенные для
пневмосистем производственного оборудования и технологической оснастки,
работающие на сжатом воздухе при давлении до 1 МПа при температуре окружающей
среды от минус 45 до плюс 70 град. С со скоростью перемещения штока не более
0,5 м/с для цилиндров диаметром D св. 160 мм и не более 1 м/с для цилиндров
диаметром D до 160 мм включ., изготовляемые для нужд народного хозяйства и
экспорта. Стандарт не распространяется на вращающиеся и встроенные
пневмоцилиндры и цилиндры тормозных систем транспортных средств.
.2 Объем выпуска изделий. Тип производства
Основой для выбора типа производства и организационной формы сборки является годовая производственная программа, включающая номенклатуру и объем выпуска изделий по каждому наименованию. Различают три типа производства: единичное, серийное и массовое.
Так как масса пневмопривода меньше 200 кг и годовой объем выпуска изделия 5000 шт., то тип производства выбираем среднесерийный. [4, 13с.]
Серийное производство характеризуется ограниченной номенклатурой изделий, изготовляемых (ремонтируемых) периодически повторяющимися партиями. В зависимости от числа изделий в партии различают мелко-, средне- и крупносерийное производство. Признаки серийного производства:
закрепление за каждым рабочим местом нескольких
операций; применение универсальных и специализированных станков для
изготовления основных деталей; обработка заготовок по технологическому процессу,
разделенному на операции; расстановка оборудования согласно технологическому
процессу обработки; использование специальных приспособлений и инструментов и
др.
3.Технологический процесс сборки изделия (узла)
.1 Разработка последовательности сборки
Последовательность общей сборки изделия определяется его конструктивными особенностями и заложенными в конструкции методами получения требуемой точности. Форма организации сборочного процесса оказывает меньшее влияние на последовательность сборки изделия.
Базирующей деталью в конструкции пневмопривода, обеспечивающей необходимое относительное положение остальных деталей и сборочных единиц, является корпус. Следовательно, сборку пневмопривода следует начинать с установки корпуса на сборочном стенде. После установки корпуса на него последовательно устанавливают все сборочные единицы и детали.
Последовательность сборки изделия изображаем в виде технологической схемы сборки. Она показывает структуру и порядок комплектования изделия и его составных частей.
На основе изучения назначения пневмопривода, его сборочного и рабочих чертежей и намеченного объема выпуска выбираем организационную форму сборки - стационарную сборку с расчленением работ, которая предполагает деление процесса на узловую сборку и общую сборку пневмопривода. При этом сборку каждой группы и общую сборку пневмопривода выполняют в одно и то же время несколько сборщиков. Базовая деталь при общей сборке - корпус 1, при узловой - шток 4.
Рабочие места должны быть оборудованы стендами
сборки, стендами-накопителями, монтажно-сборочными и контрольно-измерительными
инструментами, транспортными средствами (рольганг, тележки).
3.3 Разработка маршрутного технологического
процесса сборки пневмопривода
Разработанный технологический процесс сборки
пневмоцилиндра приведен в маршрутной карте, оформленной в соответствии с
требованиями ГОСТ 3.1407 (приложение 1).
4. Технологический процесс изготовления детали
.1 Служебное назначение и технические условия на
деталь
Ступенчатый шток представляет собой шток общего назначения. Шток служит для передачи крутящего момента и базирования вращающихся деталей.
Исходя из служебного назначения, исполнительными поверхностями штока будут являться шейки под подшипники и шейки, на которых расположены зубчатое колесо и другие вращающиеся с ним детали.
В комплект основных баз входят цилиндрические и торцовые поверхности штока определяющие положение штока в подшипниках корпуса, а в комплект вспомогательных баз - соответствующие цилиндрические и торцовые поверхности, а также поверхность шпоночного паза, определяющие положение присоединяемых к штоку деталей. Исполнительными поверхностями штока являются его основные и вспомогательные базы, следовательно, при механической обработке должны быть обеспечены следующие технические требования [4]:
овальность и конусность - в пределах 0,25 - 0,5 допуска на диаметральные размеры;
допуск на длину шеек - 0,1¸0,2 мм;
торцовое биение - 0,01 мм на наибольшем радиусе;
биение посадочных шеек относительно базирующих - 0,01¸0,03 мм;
допустимое отклонение оси штока от прямолинейности - 0,03¸0,05 мм / м;
отклонение от параллельности осей шпоночных пазов- 0,01 мкм / мм.
Анализ технологичности конструкции детали.
Важнейшим показателем технологичности конструкции штока является его жесткость, определяющая возможность концентрации операции обработки и применения высоких режимов резания. Жесткость конструкции штока зависит от геометрической формы (отношение его длины к диаметру). Шток считается жестким, так как длина l≤ 12d(здесь d - диаметр штока).
Обрабатываемые участки штока имеют равные или кратные длины, а перепады диаметров штока невелики. Конструкция штока допускает обработку ступеней за проход и обеспечивает удобный подход и выход режущего инструмента.
Шток имеет простую конструкцию, экономичный
способ получения заготовки, несложный технологический процесс изготовления
детали. Требуется доступный недорогой материал. Деталь соответствует служебному
назначению. Имеется полный комплект основных и вспомогательных баз. Исходя из
перечисленного шток считаем технологичной деталью.
.2 Выбор заготовки и метода ее изготовления
Штоки в основном изготавливают из конструкционных и легированных сталей, обладающих высокой прочностью, хорошей обрабатываемостью, малой чувствительностью к концентрации напряжений, а для повышения износостойкости - способностью подвергаться термической обработке.
В качестве материал заготовки выбираем сталь 45
по ГОСТ 1050-88.
Таблица1. Физико-механические свойства стали 45.
|
ρ, г/см3 |
sв, МПа |
После отжатия |
После закалки |
||
|
|
|
НВ |
sв, МПа |
ударная вязкость ан·105 Дж/м3 |
HRCэ |
|
7,85 |
600 |
235-262 |
1500 |
3 |
31-41 |
Метод получения заготовки детали определяется технологической характеристикой материала детали, конструктивными формами и размерами заготовки; требуемой точностью выполнения заготовки, шероховатостью и качеством ее поверхностных слоев, величиной объема выпуска и типом производства, а также экономичностью изготовления.
Заготовку штоков можно получить двумя методами: резкой (рубкой) проката и ковкой в штампах.
Сравним два способа получения заготовки.
Коэффициент использования материала:

где mд - масса детали, кг;З - масса
заготовки, кг;
Масса детали:  , где

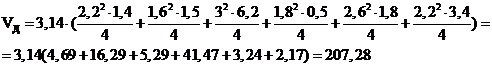
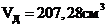
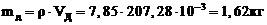
Масса заготовки, изготавливаемой
ковкой в подкладных штампах:
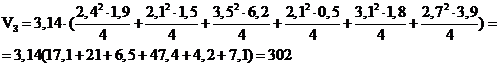
 ;
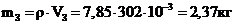 ;
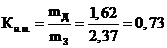
Масса заготовки, полученной резкой
круглого проката:
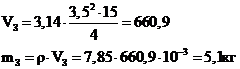 ;
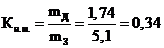
Вывод: наиболее экономичный способ
получения заготовки - ковка в подкладных штампах.
4.3 Разработка маршрутного технологического
процесса изготовления детали
Технологический процесс механической обработки штоков зависит от их конструкции, объема выпуска, технических требований, норм точности и требуемого качества поверхностей.
В качестве технологических баз обычно применяют основные базы (опорные шейки) штоков, определяющие его положение в машине. Однако использовать их в качестве технологических баз для обработки наружных поверхностей в большинстве случаев затруднительно, особенно при условии сохранения принципа единства баз. В связи с этим при выполнении большинства операций за технологические базы принимают поверхности центровых отверстий, значительно реже - наружные поверхности штока.
При базировании заготовок в центрах обеспечивается соосность посадочных шеек и перпендикулярность их торцов к оси штока.
Для обеспечения параллельности шпоночных пазов оси штока обработку их следует проводить в центрах.
Таким образом, механическая обработка штоков должна начинаться с подготовки технологических баз, т.е. с обработки торцов с двух сторон и сверления центровых отверстий заготовки на первой операции.
Квалитет точности обработки k6. Получаемая шероховатость Ra =1,25. Назначаем маршрут обработки:
Последовательность выполнения технологических операций при изготовлении штока:
Заготовительная
Штамповка.
Фрезерно-центровальная
Фрезерование торцов и сверление центровых отверстий.
Оборудование: фрезерно-центровальный станок МР37.
Технологические базы - наружные поверхности и торец.
Токарная (черновая)
Черновая обработка наружных поверхностей.