Курсовая работа (т): Технологический процесс сборки пневмопривода
Технологические базы - центровые отверстия, торец.
Оборудование: токарный станок с ЧПУ 16К20Ф3.
Токарная (черновая)
Черновая обработка наружных поверхностей.
Технологические базы - центровые отверстия, торец.
Оборудование: токарный станок с ЧПУ 16К20Ф3.
Токарная (чистовая)
Технологические базы - центровые отверстия, торец.
Оборудование: токарный станок с ЧПУ 16К20Ф3.
Контрольная
Резьбонарезная
Получение резьбовой поверхности.
Технологические базы - центровые отверстия, торец.
Оборудование: токарный станок с ЧПУ 16К20Ф3.
Слесарная
Термическая обработка
Закалка и отпуск
Оборудование: термопечь
Шлифовальная
Предварительное шлифование наружных поверхностей.
Технологические базы - центровые отверстия, торец.
Оборудование: круглошлифовальный станок 3М153А
Шлифовальная
Окончательное шлифование наружных поверхностей
Технологические базы - центровые отверстия, торец.
Оборудование: круглошлифовальный станок 3М153А
Моечная
Контрольная
Выбор оборудования для операций произведен с учетом типа производства - среднесерийное.
Разработанный маршрут обработки оформлен в виде
маршрутной карты в соответствии с ГОСТ 3.1118-82 приведен в приложении 2.
.4 Расчет припусков и межпереходных размеров
Припуск на обработку поверхностей деталей может быть назначен по справочным таблицам или на основе расчетно-аналитического метода. Расчетной величиной припуска является минимальный припуск на обработку, достаточный для устранения на выполняемом переходе погрешностей обработки и дефектов поверхностного слоя, полученных на предшествующем переходе или операции и компенсации погрешностей, возникающих на выполняемом переходе.
Припуск на самую точную поверхность Ø25k6 рассчитаем аналитическим методом по переходам [1]. Результаты расчета будем заносить в таблицу 2.
Шток получаем на ГКМ (14 Квалитет).
Масса заготовки 1,74 кг.
Устанавливаем маршрут обработки поверхности Ø25 мм:
черновое обтачивание (12-й Квалитет);
чистовое обтачивание (10-й Квалитет);
шлифование предварительное (8 Квалитет)
шлифование чистовое (6 Квалитет)
На основе расчета промежуточных припусков определяем предельные размеры заготовки по всем технологическим переходам. Промежуточные расчетные размеры устанавливаем в порядке, обратном ходу технологического процесса обработки этой поверхности, т.е. от размера готовой детали к размеру заготовки, путем последовательного прибавления (для наружных поверхностей) к исходному размеру готовой детали промежуточных припусков или путем последовательного вычитания (для внутренних поверхностей) от исходного размера готовой детали промежуточных припусков.
Вся указанная обработка выполняется с установкой заготовки в центрах.
Заносим маршрут обработки в графу 1 таблицы 2. Данные для заполнения граф 2, 3 для поковки, полученной штамповкой, взяты из табл.1 [9, том1, с. 180], для механической обработки - из табл. 5 [9, Т.2, с. 181]. Данные графы 8 для заготовки взяты из табл. 32 [9, Т.2, с.192].
Расчет отклонений расположения поверхностей:
Величину отклонений для
заготовки при обработке в центрах определим по табл. 6 [9, с 182]:
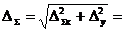
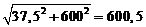 мкм,
где 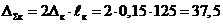 мкм,
здесь  - размер от сечения, для которого
определяется кривизна до торца заготовки. равный
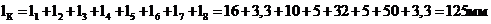 ;
 - удельная кривизна проката, мкм на
1 мм длины (=0,15
мкм/мм) [9, табл.16, с. 182], средний диаметр, который необходимо знать для
определения величины ,
определяется как
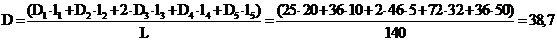
 -смешение оси заготовки в результате
погрешности центрования:
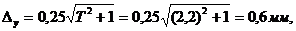
где Т=2,2 -допуск на диаметральный размер базы заготовки, использованной при центрировании, мм [9, табл.39, с.224].
Определим величину остаточных
пространственных отклонений  .
Для чернового обтачивания:
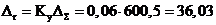 мкм,
где  = 0,06-коэффициент уточнения [9,
Т.2, табл.29, с.190];
для чистового обтачивания:
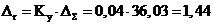 мкм,
где= 0,04[9, Т.2, табл.29, с.190].
Расчетные величины отклонений расположения поверхностей заносим в графу 4.
Расчет минимальных припусков на
диаметральные размеры для каждого перехода производим по уравнению:
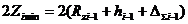 .
Черновое обтачивание: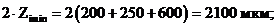
чистовое обтачивание: 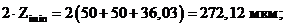
обдирочное шлифование: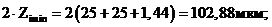
окончательное шлифование: 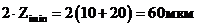 .
Расчетные значения припусков заносим в графу 6.
Расчет наименьших расчетных размеров
по технологическим переходам производим, складывая значения наименьших
предельных размеров, соответствующих предшествующему технологическому переходу,
с величиной припуска на выполняемый переход:
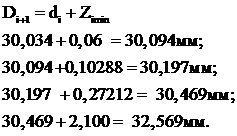
Наименьшие расчетные размеры заносим в графу 7. Наименьшие предельные размеры (округленные) заносим в графу 10.
Определяем наибольшие предельные
размеры по переходам по зависимости:
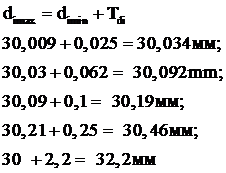
Результаты расчетов вносим в графу 9.
Расчет фактических максимальных и минимальных припусков по переходам:
а) максимальные припуски:
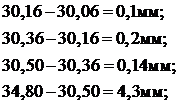
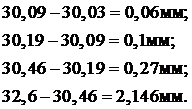
Таблица 2. Расчет припусков и межпереходных размеров.
|
Технологический маршрут обработки |
Элементы припуска |
2Zmin мкм |
Расч. dmin, мм |
Допук Тd, мкм |
Размеры по переходам |
Предельные припуски |
|
||||||||||
|
|
Rz |
H |
Då |
e |
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
dmax, мм |
dmin мм. |
Zmax |
Zmin |
|
|||||
|
Штамповка |
200 |
250 |
600 |
- |
- |
32,569 |
2200 |
34,8 |
30,6 |
- |
- |
|
|||||
|
Точение черновое |
50 |
50 |
36,03 |
0 |
2100 |
30,469 |
250 |
30,50 |
30,46 |
4,48 |
1,79 |
|
|||||
|
Точение чистовое |
25 |
25 |
1,44 |
0 |
272,12 |
30,197 |
160 |
30,36 |
30,19 |
0,22 |
0,12 |
|
|||||
|
Шлифование предв. |
10 |
20 |
0 |
0 |
102,88 |
30,094 |
62 |
30,16 |
30,09 |
0,14 |
0,06 |
|
|||||
|
Шлифование оконч. |
- |
- |
- |
- |
30,034 |
25 |
30,06 |
30,03 |
0,1 |
0,02 |
|||||||
Расчет общих припусков производим по уравнениям:
-наибольшего припуска: 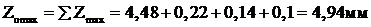
наименьшего припуска:
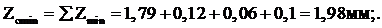
Проверку правильности расчетов
производим по формуле:
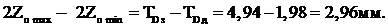
.5 Разработка технологических
операций
Спроектируем технологическую операцию: 015 токарная
Переходы:
.Установить заготовку на станке.
.Закрепить заготовку.
. Точить наружные цилиндрические поверхности.
.Переустановить шток.
.Закрепить.
.Точить наружную цилиндрическую поверхность.
.Снять шток.
.Уложить шток в тару.
Число одновременно обрабатываемых заготовок -1 (одноместная операция).
Число одновременно работающих инструментов - 1 (одноинструментальная операция).
Оборудование: токарно-винторезный
станок 16К20Ф3.
Техническая характеристика станка.
|
Наибольший диаметр обрабатываемой заготовки, мм: |
|
-над станиной……………………………………………..400 -над суппортом……………………………………………220 Наибольший диаметр прутка проходящего через отверстие шпинделя,мм…………….53 Наибольшая длина обрабатываемой заготовки, мм…….1000 Частота вращения шпинделя, об/мин…………………….12.5-2000 Число скоростей шпинделя………………………………..22 |
|
Наибольшее перемещение суппорта, мм: |
|
-продольное:………………………………………………..900 -поперечное:………………………………………………..250 |
|
Подача суппорта (мм/об): |
|
-продольная:………………………………………………..3-1200 -поперечная:………………………………………………..1,5-600 Мощность двигателя, кВт………………………………...10 Коэффициент полезного действия………………………..0,75 Габаритные размеры, мм:…………………………………3360 x 1710 x 1750 |
.6 Расчет режимов резания
Операция 015 токарная.
Рассчитаем режим резания при точении наружной поверхности ступенчатого штока ø25 на токарном станке мод. 16К20Ф3.
Выбираем режущий инструмент: принимаем токарный проходной отогнутый резец с пластиной из твердого сплава Т15К6 ГОСТ18868-73. Материал корпуса резца - сталь 50[9, Т.2, стр.114]. Сечение державки ВхН = 25х16 мм, длина резца 140 мм, угол в плане φ=450,передний угол g=100, угол наклона главного лезвия l=00, радиус закругления вершины 1,0 мм[9, Т.2, стр.119].
. При черновом точении глубина резания может
быть равной припуску, поэтому выбираем значение чуть меньше припуска:
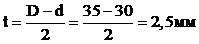
. Подача S при черновом точении принимается максимально допустимой по мощности оборудования, жесткости системы СПИД, прочности режущей пластины и прочности державки. При черновом наружном точении резцами с пластинами из твердого сплава и быстрорежущей стали для стали 45 выбираем подачу S=0,5мм/об. [9, Т.2, табл.11, стр.266].
. Скорость резания м/мин при
наружном продольном и поперечном точении рассчитывается по эмпирической
формуле:
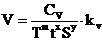
Среднее значение стойкости принимаем Т=30мин.
Значения коэффициента Сv, показателей степени x, y и m определяем из[9, Т.2, табл.17, стр.269]
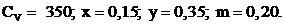
Кv- поправочный коэффициент на
скорость резания, является произведением коэффициентов, учитывающих влияние
материала заготовки  , состояния
поверхности
 , материала
инструмента
 .
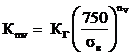 [9, Т.2, табл.1, стр.261]
Коэффициент, характеризующий группу
стали по обрабатываемости  , показатель
степени
 [9, Т.2,
табл.2, стр.262].
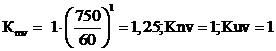 [9, Т.2, стр.262-263].

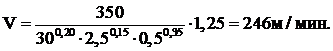
. Частота вращения шпинделя
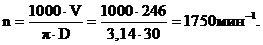
Корректируем частоту вращения по
паспорту станка и принимаем
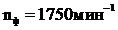
. Фактическая скорость резания:
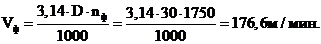
. Определим главную составляющую
силы резания:
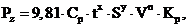
где по табл.22 выбираем: 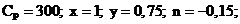
Поправочный коэффициент на силу
резания:
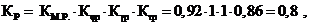
где 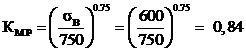 (коэффициент, учитывающий влияние
качества обрабатываемого материала);
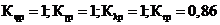 для режущей части из твердого
сплава не учитывается (коэффициенты, учитывающие влияние геометрических
параметров режущей части инструмента) [9, Т.2, табл. 23, с.275].
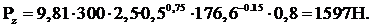
. Мощность резания:
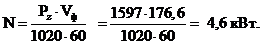
Проверяем достаточность мощности главного привода станка:
У станка 16К20Ф3 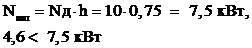 , т.е.
обработка возможна.
. Основное время:
где 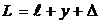 - расчетная длина рабочего хода
инструмента, мм;
длина обрабатываемой поверхности  ;