Контрольная работа: Технология алюминия
.7 Влияние различных факторов на выход по току
Выход по току при электролитическом получении алюминия колеблется в пределах 80-90%. На выход по току влияет ряд факторов.
С повышением температуры выход по току сначала
увеличивается и по достижения максимального значения уменьшается. Максимальное
значение выхода по току достигается при оптимальной температуре, которая
составляет порядка 950оС. Снижение температуры от этого значения приводит к
возрастанию вязкости расплава, вследствие чего корольки металла запутываются в
электролите и не успевают опуститься на дно ванны до выгрузки металла.
Повышение температуры сверх 950оС приводит к интенсивному взаимодействию
алюминия с расплавом сообразованием субсоединения AlF:
Al + AlF3
= 3AlF (63)
Кроме того, увеличивается скорость
взаимодействия металлического алюминия с кислородом и углекислым газом воздуха:
4Al + 3O2 = 2Al2O3 (64)
Al + CO2 = Al2O3 + CO (65)
На выход по току влияет плотность тока. В
алюминиевой ванне различают анодную iа,
катодную iк и среднюю iср
плотности тока, связь между которыми определяется уравнением:
icр. =  (66)
С увеличением средней плотности тока выход по току алюминия увеличивается. Повышение плотности тока сопровождается увеличением напряжения на ванне. Чрезмерное увеличение плотности тока может привести к разряду ионов натрия на катоде, что будет приводить к снижению выхода по току.
На выход по току оказывает влияние расстояние между электродами- межполюсное расстояние. Увеличение межполюсного расстояния с одной стороны способствует увеличению выхода поток, так в этом случае затрудняется перенос металлического алюминия к аноду, где он снова может окислитсья. С другой стороны увеличение межполюсного расстояния приводит к увеличению оммического падения напряжения в электролите, что связано с дополнительным расходом энергии. Поэтому при конструкции электролизёра выбирается оптимальное межполюсное расстояние, которое обычно составляет 7- 9 см.
На выход по току влияет криолитное
отношение в расплаве. При увеличении криолитного отношения выход по току
сначала увеличивается и по достижении некоторого максимального значения
начинает уменьшаться. Максимальный выход по току наблюдается при значениях
криолитного отношения в пределах 2,5-2,7. Снижение криолитного одношения ниже
этого предела приводит к снижению электропроводности расплава, а,
следовательно, к непроизводительным потерям электрической энергии и к снижению
выхода по току. Увеличение криолитного отношения может привести к разряду на
катоде ионов натрия совместно с ионами алюминия. Это также приведёт к снижению
выхода по току.
.8 Устройство и работа электролизёра
для получения алюминия
Ванны, применяемые для
электролитического получения алюминия, бывают двух типов: с прессованными
обожжёнными анодами и с непрерывными самообжигающимися анодами. В настоящее
время получение алюминия осуществляется в основном в ваннах с непрерывными
самообжигающимися анодами. Устройство ванны с верхним подводом токаи
самообжигающимися анодами приведено на рисунке 12.
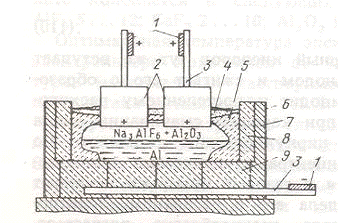
-токоподводящие шины; 2-анод; 3-токоподводы к электродам; 4-глинлзём; 5-корка застывшего электролита; 6-кожух; 7-шамоьная футеровка; 8-боковые угольные плиты; 9-катодные угольные блоки
Рисунок 12 Устройство ванны с
верхним подводом тока
Для изготовления электролизёров используются угольные прямоугольные блоки и плиты. Катодом служит подина, которую выкладывают из угольных блоков. В качестве анодов используется угольные электроды, которые изготовляются из анодной массы. Приготовление анодной массы осуществляется по особой технологии. Стены электролизёра выкладываются из угольных плит. Снаружи стены укреплены кирпичной кладкой и шамотной засыпкой и для прочности заключены в стальной кожух с рёбрами жёсткости. В катодных блоках сделаны канавки, в которые закладывают стальные стержни и заливают чугуном. К этим стержням крепятся шины, подводящие электрический ток.
Над ванной на конструкции из стальных балок подвешен анод в кожухе из листового алюминия. В кожух загружают анодную массу. По мере опускания электрода в электролизёр анодная масса нагревается, плавится, затем густеет и затвердевает. Нижние слои массы, погружённые в электролит, спекаются и образуют «твёрдый конус спекания». По мере сгорания анод постепенно опускают с помощью специального механизма. Алюминиевый кожух в электролите расплавляется. Сверху в кожух периодически загружают свежую анодную массу. Алюминиевый кожух можно заменить неподвижным стальным, в котором спечённая часть анода опускается, скользя по стенкам стального кожуха. Ток к аноду подводится вбитыми в анод стальными штырями, концы которых образуют по высоте в анодной массе четыре ряда. По мере сгорания анода, штыри, образующие нижний ряд выдёргивают из анода и снова забивают выше следующего ряда.
Ванна имеет раздвижные или подъёмные боковые железные шторки, позволяющие отсасывать вредные анодные газы.
Алюминий, выделяющийся в процессе
электролиза, имеет большую плотность, чем электролит, и накаливается на подине
электролизёра. Извлечение жидкого алюминия из ванны осуществляется один раз в
2-3 суток. При выгрузке алюминия на дне подины оставляют слой металла, который
предохраняет подину от разрушения и заполняет все неровности, что облегчает
регулировку анодов. Кроме того, он способствует выравниванию температуры
расплава. Извлечение алюминия осуществляется вакуумным ковшом. Вакуумный ковш
представляет собой литейный ковш, снабжённый плотно пригнанной крышкой, через
которую пропущена коленчатая труба. Другой конец трубы опускают в расплавленный
алюминий на подине ванны. В ковше создают разрежение, и металл по трубе засасывается
внутрь ковша.
.9 Рафинирование алюминия и разливка
алюминия
Извлекаемый из ванн алюминий содержит ряд примесей, которые ухудшают его качество. Примеси, содержащиеся в элетролитическом алюминии можно разбить на три группы: неметалличесие (элeктролит, глинозём, карбид алюминия, угольные частицы); металлические (Fe,Ti, Si, Na и Ca); газообразные - в основном водород. Поэтому алюминий подвергается рафинированию. От неметаллических и газообразных примесей, а также от натрия и кальция алюминий рафинируют либо продувкой расплавленного металла хлором, либо переплавкой. Хлорирование проводят в особом ковше, выложенном внутри огнеупорным кирпичом.
В ковш заливают жидкий алюминий,
ставят под колпак, опускают в него графитовую трубу, через которую вдувают в
расплавленный металл газообразный хлор. Во время хлорирования в ковше
поддерживается температура порядка 750оС. По степени убывания сродства к хлору
металлы могут быть выстроены в ряд: Ca, Na, Mg, Al, Mn, Zn, Si, Fe, Ni. Cu. Поэтому в
присутствии алюминия хлорированию подвергаются только Ca, Mg и Na.Поэтому из
металлических примесей хлорированием удаляются только Ca и Na. Хлориды
этих металлов всплывают на поверхность. Остальные металлы остаются в расплаве.
При продувке хлором хлорируется небольшое количество алюминия:
Al + 3Cl2 = 2AlCl3 (67)
Температура кипения хлорида алюминия составляет 180 оС, поэтому он образуется в газообразном состоянии. Пузырьки хлорида всплывают в металле и выносят за собой неметалличесие включения и растворённые газы. Очищенные таким образом несколько выпусков металла заливают в электрическую печь, где происходит отстаивание и усреднение состава металлов различных выпусков. В электрической печи металл нагревается до температуры 670- 730оС. Чрез 7-10 суток отстаивания металл разливают, а ванну тщательно очищают от шлака и оксидов. В печи происходит некоторая дополнительная очистка металла. Угар металла в печи составляет 1,5-2,0 %.
Очищенный металл разливается конвейерными разливочными машинами длиной 9-10м. Чтобы металл быстрее застывал в изложницах, их обдувают воздухом. Чушки алюминия отправляются потребителю.
Металл разливают также в слитки особой формы, которые называют вайербарсами. Вайербарсы используются для изготовления алюминиевой проволоки. Рафинированный алюминий содержит 99,0- 99,85% Al.
Литература
1. Григорьев В.М. Повышение качества сплавов при использовании рудного сырья Дальнего Востока / Монография. - Хабаровск: Изд-во ДВГУПС, 2009. - 347 с.
. Буряк В.А. Новый геолого-промышленный тип циркониевого оруденения (условия образования, перспективные использования) / В.А. Буряк, В.Я. Беспалов, В.Н. Гагаев, Б.А. Зарубин, В.Б. Троян. - Хабаровск: Изд-во ДВИМС, 1999. - 216 с.
. Пат. 2201991 РФ, ПМК7 С 22 С33/04, 35/00. Способ получения циркониевой лигатуры / В.М. Григорьев, Т.В. Белаус; заявитель и патентообладатель Хабаровский государственный технический университет. 2001104262/02; заявл. 13.02.2001; опубл. 10.04.2003. - Бюл. №10. - 4 с.
. Пат. 2184791 РФ, ПМК7 С 22, С 35/00. Лигатура / В.М. Григорьев, Т.В. Белаус; заявитель и патентообладатель Хабаровский государственный технический университет. - 2001103397/02; заявл. 05.02.2001; опубл. 10.07.2002. - Бюл. №19. - 5 с.
. Григорьев В.М. Особенности формирования структуры кокильных отливок при обработке чугуна цирконийсодержащими присадками / В.М. Григорьев, Т.В. Белоус, Е.М. Баранов // Литейное производство. 2004. №2. С. 9-13.
. Давыдов С.В., Панов А.Г. Тенденции развития модификаторов для чугуна и стали // Заготовительные производства в машиностроении. -2007.- №1. - С. 3-11.
. Чугун: Справочник / Под ред. А.Д.Шермана и А.А.Жукова. - М.: Металлургия, 1991. - 576 с.
. Панов А.Г., Корниенко А.Э., Корниенко А.Э., Совершенствование технологии модифицирования чугунов с шаровидным графитом Mg-Ni-Fe лигатурой // М: Литейщик России, 2009, № 3. - с. 27-30.
. Панов А.Г., Давыдов С.В. Исследование влияния микроструктуры литых Ni-Mg-Fe лигатур на их ударную вязкость // Заготовительные производства в машиностроении. 2010. - №2. - С. 3-8.
. Панов А.Г., Конашков В.В., Цепелев В.С., Гуртовой Д.А., Корниенко А.Э. Исследование структурообразования расплавов чугунов // М: Литейщик России, 2010, № 3. - С. 32-38.
. Б.А. Баум, Г.А. Хасин, Г.В. Тягунов и др. Жидкая сталь. - М.: Металлургия, 1984. - 208 с.
. Афанасьев В.К. О воздействии термоциклической деформации и последующей термообработки на свойства малоуглеродистой стали / В.К. Афанасьев, А.А. Столбов, А.А. Золотовский и др. // Известия ВУЗов. Черная металлургия. - №2. - 1994. - С. 37-39.
. Афанасьев В.К. Влияние обработки расплава на линейное расширение чугуна / В.К. Афанасьев, О.В. Исаенко, М.М. Сагалакова и др. // Литейное производство. - 2001. - №9. - С. 8-9.
. А.с. 1470780 МПК С21Д 5/02. Способ термической обработки конструкционной стали / В.К. Афанасьев, И.А Сушкова, М.В. Афанасьева и др.
. Афанасьев В.К. Об аномалии теплового расширения железа и стали / В.К. Афанасьев, С.В. Долгова, А.А. Копытько и др. // Металлургия машиностроения. - №5. - 2009. - С. 15-18.
. Курочкин К.Т. Влияние водорода и азота на электротехнические свойства трансформаторной стали / К.Т. Курочкин, П.В. Умрихин, Б.А. Баум // Известия ВУЗов. Черная металлургия. - 1958. - №2. - С. 143-150.
. Афанасьев В.К. Особенности влияния нагрева на газосодержание и механические свойства высокочистого железа / В.К. Афанасьев, С.В. Долгова, Н.Б. Лаврова и др. // Металлургия машиностроения. - №6. - 2009. - С. 12-15.