Материал: Технология и оборудование производства радиоэлектронных модулей. Донец А.М
МИНИСТЕРСТВО ОБРАЗОВАНИЯ РОССИЙСКОЙ ФЕДЕРАЦИИ
Воронежский государственный технический университет
А. М. Донец
ТЕХНОЛОГИЯ И ОБОРУДОВАНИЕ ПРОИЗВОДСТВА РАДИОЭЛЕКТРОННЫХ МОДУЛЕЙ
Учебное пособие
Воронеж 2002
УДК 621. 396. 6
Донец А.М. Технология и оборудование производства радиоэлектронных модулей: Учеб. пособие/ А.М. Донец. Воронеж: Воронеж. гос. техн. ун-т, 2002. 89 с.
В учебном пособии рассматриваются вопросы технологии печатных плат, сборки и монтажа радиоэлектронных модулей и их ремонта. Приводятся характеристики современного оборудования, используемого в производстве радиоэлектронных средств.
Издание предназначено для изучения курса «Технология производства РЭС» студентами обучающимися по направлению 654300 «Проектирование и технология электронных средств» специальности 200800 «Проектирование и технология РЭС».
Учебное пособие подготовлено на магнитном носителе в текстовом редакторе MS WORD 97.0 и содержится в файле «Технология. doc.»
Табл. 8. Ил. 12. Библиогр.: 16 назв.
Научный редактор д–р техн. наук А. В. Муратов
Рецензенты: Федеральное государственное унитарное предприятие
научное конструкторско-технологическое бюро «Феррит»
(главный инженер, канд. техн. наук Н. А. Костров);
ведущий инженер Воронежского центрального конструкторского бюро «Полюс», канд. техн. наук
В. И. Миронов.
Издается по решению редакционно–издательского совета Воронежского государственного технического университета
© Донец А. М., 2002
© Оформление. Воронежский
государственный
технический университет, 2002
Введение
В соответствии с учебным планом специальности 200800 «Проектирование и технология РЭС» студенты изучают курс «Технология производства РЭС». Значительное место в программе дисциплины отводится технологии радиоэлектронных модулей.
Вопросы технологии радиоэлектронных модулей изложены в учебнике «Технология и автоматизация производства радиоэлектронной аппаратуры» под редакцией А. П. Достанко и Ш. М. Чабдарова. Содержащийся в нем материал не в полной мере отражает современные аспекты технологии радиоэлектронных модулей и не позволяет получить необходимые знания, требующиеся на данном этапе развития производства РЭС. Устранение этого пробела является целью написания настоящего пособия. При подготовке пособия учитывалось содержание изданной кафедрой учебно-методической литературы по технологии печатных плат, сборки и монтажа модулей.
Пособие в большей степени ориентировано на технологию поверхностного монтажа компонентов, поскольку технология монтажа выводов компонентов в отверстия печатных плат достаточно подробно описана в упомянутой литературе.
В первом разделе приведены возможные варианты конструктивного исполнения модулей на основе компонентов, широко используемых в настоящее время. Отмечаются преимущества применения компонентов поверхностного монтажа вместо выводных компонентов.
Во втором разделе описана технология печатных плат, совместимых по температурному коэффициенту линейного расширения с керамическими корпусами крупноформатных компонентов, имеющих жестко ориентированные выводы или контакты.
Третий раздел посвящен припоям, паяльным пастам и моющим жидкостям. Особое внимание уделяется новым материалам, обеспечивающим автоматизацию сборочно-монтажных работ, высокий уровень технологии и качества изделий.
В четвертом разделе последовательно рассматривается технология изготовления модулей согласно представленным схемам технологических процессов, соответствующих конструктивным исполнениям этих изделий.
В пятом разделе приведены характеристики наиболее популярного технологического оборудования для производства печатных плат, сборки и монтажа модулей, а также для их контроля, тестирования и анализа производственных дефектов. Сборочно-монтажное оборудование выбрано с учетом эффективного его использования при различных типах производств.
1. Конструктивно-технологические особенности радиоэлектронных модулей
Радиоэлектронные модули (сборочные единицы на печатных платах) являются основными конструктивами РЭС, определяющими их функциональные и эксплуатационные характеристики. В традиционных конструкциях радиоэлектронных модулей (РМ) используются компоненты с выводами, монтируемыми в отверстия печатных плат (ПП). Начиная с 80-х годов по мере появления компонентов поверхностного монтажа (КПМ), получили развитие РМ, конструкции которых основываются либо на КПМ, либо на сочетании выводных компонентов (КМО) и КПМ.
Применение КПМ и технологии поверхностного монтажа (ТПМ) дает ряд преимуществ, к которым относятся следующие.
1. Большая плотность компоновки компонентов из-за возможности их монтажа с двух сторон ПП.
2. Меньшие по сравнению с КМО паразитные емкости, индуктивности и сопротивления монтажных элементов, что приводит к повышению быстродействия и расширению диапазона рабочих частот РМ.
3. Высокая виброустойчивость и вибропрочность РМ вследствие малой массы КПМ и жесткого их соединения с элементами ПП.
4. Хороший отвод тепла от теплонагруженных КПМ через основания.
5. Исключение из технологического процесса (ТП) изготовления РМ операций сверления и металлизации монтажных отверстий в заготовках ПП, формовки и обрезки выводов компонентов.
6. Высокая эффективность ТП даже в условиях мелкосерийного производства при небольших партиях РМ, если сборка осуществляется на многофункциональном оборудовании, позволяющем устанавливать КПМ, различающихся по своим типоразмерам.
7. Улучшение массогабаритных характеристик РЭС. Использование пассивных КПМ вместо КМО позволяет уменьшить площадь ПП примерно в 3 раза, объем аппаратуры в 8 раз, а ее массу в 8-20 раз при повышении надежности и качества изделий.
Несмотря на указанные преимущества ТПМ, технология монтажа выводов в отверстия (ТМВО) сохранила свою актуальность до настоящего времени. Радиоэлектронные модули, выполненные по ТМВО, все еще используются в целом ряде стационарных изделий, масса и габариты которых не относятся к числу главных характеристик.
ТМВО является составной частью технологии смешанного монтажа КПМ и КМО, реализуемая в том случае, если отсутствует необходимая комплектность КПМ. Особенность технологии смешанного монтажа заключается в возможности производства РМ средней и относительно высокой сложности.
Упомянутые технологии позволяют изготавливать РМ нижеприведенных конструктивных исполнений. (рис. 1)
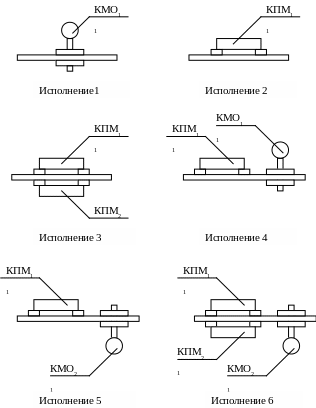
Рис. 1. Базовые конструкции радиоэлектронных модулей
На рис.1 приняты следующие обозначения: КПМ1 и КМО1- компоненты, устанавливаемые на верхней стороне ПП, КПМ2 и КМО2- компоненты, устанавливаемые на нижней стороне платы.
Наибольшие затраты труда имеют место при шестом конструктивном исполнении РМ. Кроме конструктивного исполнения, трудоемкость изготовления РМ во многом определяется конструкцией ПП и элементной базой.
2. Технология печатных плат
Технология односторонних, двусторонних ПП и многослойных печатных плат (МПП) достаточно подробно описана в учебнике /1/ и методических указаниях /2/. В данном разделе рассматриваются вопросы технологии ПП, совместимых по температурному коэффициенту линейного расширения (ТКЛР) с материалами корпусов КПМ.
ТКЛР плат, изготавливаемых из хорошо известных материалов /1/ находятся в пределах (14-18) * 10-6 1/ С, а ТКЛР керамических корпусов микросхем (МС) составляет (5-7) * 10-6 1/ С. При таком значении ТКЛР платы и корпуса МС возникают деформации термического происхождения в паяных соединениях, вызывающие их разрушение, если МС смонтирована на ПП с помощью жестких выводов или безвыводных элементов (контактов). Для исключения этого негативного эффекта, а также для решения проблемы отвода тепла от КПМ, рассеивающих значительную мощность, разработано несколько конструкций ПП /3/:
- платы с металлической основой, имеющей низкий ТКЛР;
- платы с эпоксидными и полиамидными слоями, армированными волокнами с малым ТКЛР;
- платы с эластомерными покрытиями.
К ПП с металлической основой относятся конструктивы, выполненные по методам Microwire, Lampac, Pactel и по толстопленочной технологии на металлических основаниях, покрытых фарфоровой эмалью.
При методе Microwire используется изолированная медная проволока диаметром 63 мкм, которая монтируется с шагом 315 мкм путем погружения в адгезированный слой, расположенный сверху пластмассовой подложки с металлическим основанием, ТКЛР которого почти совпадает с ТКЛР керамических корпусов. К недостаткам плат Microwire относятся возможность монтажа КПМ только с одной стороны и сложность изготовления самих плат.
Платы, выполненные по методу Lampac, представляют собой слоистую структуру, состоящую из покрытой диэлектриком стальной платы- основания с расположенной на ней двусторонней стеклоэпоксидной ПП. Эта составная плата имеющая ТКЛР, близкий к ТКЛР керамических безвыводных микрокорпусов, позволяет отделить печатные проводники от металлической основы, которая одновременно выполняет функцию несущей конструкции, заземления и теплоотвода.
По методу Pactel изготавливаются МПП с шириной проводников и расстоянием между ними 75-100 мкм. Многослойная структура напрессовывается на металлическое основание-теплоотвод, в качестве которого может использоваться инвар, планированный медью. Этот материал служит металлической основой в ПП, выполненных по методу толстопленочной технологии. Печатные проводники изолируются от металлического основания слоем эмали. Однако наличие большой диэлектрической постоянной не позволяет использовать такие конструкции ПП в случае высокого быстродействия электрических схем.
Внимание специалистов привлекают МПП с металлическими компенсационными слоями. В таких платах диэлектрические слои чередуются со слоями из металлических материалов с малым ТКЛР.
В качестве компенсационных слоев служат тонкие ленты из инвара или молибдена, плакированные с двух сторон медью.
Плакирование медью необходимо для повышения адгезии металлической ленты к диэлектрику. Компенсационные слои, кроме основной функции-снижения ТКЛР слоистой структуры до ТКЛР керамических корпусов, могут быть использованы как слои питания или заземления; они также способствуют повышению теплопроводимости и жесткости МПП. Каждый компенсационный слой выполняют с перфорациями (окнами), расположенными в местах прохождения металлизированных отверстий.
Наибольшая жесткость ПП достигается при выполнении компенсационных слоев из молибдена. Этот маиериал в отличие от инвара дорогой и трудоемок в обработке, поэтому молибден применяют только в МПП, работающих в услвиях повышенных механических нагрузок.
Металлические компенсационные слои обеспечивают механическую жесткость конструкции в 8-20 раз выше, чем без металлических слоев. Однако МПП с металлическими компенсационными слоями имеют ухудшенные весовые характеристики, их вес значительно выше, чем у МПП без металлических слоев. Этот недостаток не проявляется в МПП, упрочненных различными термостойкими волокнами с отрицательным или малым ТКЛР. К таким армирующим материалам относятся кварц, графит, Kevlar и др.
Пластик на эпоксидной основе с волокнами графита обладает высокой жесткостью и хорошей теплоотводностью. Перспективным является полиимидный пластик, армированный кварцевым волокном, так как он требует меньшей обработки и в нем не возникает растрескивание смолы.
Достоинством материала Kevlar является высокая прочность на растяжение, низкая стоимость и отрицательный ТКЛР. Платы из него в сочетании с полиимидом пригодны для типовых процессов изготовления. Недостаток материала Kevlar –возникновение микротрещин и высокое водопоглощение (1,5-4 %).
Напряжения в паяных соединениях, возникающие при изменении температуры, могут быть уменьшены, путем нанесения на поверхность платы эластичного слоя, воспринимающего деформацию сдвига. Для образования эластичных слоев используют такие материалы как фторопласт, силиконовые и полиуритановые смолы.
В табл. 1 указаны ТКЛР материалов для производства ПП, совместимых с безвыводными керамическими корпусами.
Таблица 1
Материал |
ТКЛР*10-6, 1/С |
Инвар, плакированный медью Молибден, плакированный медью Волокно Kevlar Кварцевое волокно Эпоксидная смола - стекловолокно Фторопласт - стекловолокно Полиимид - стекловолокно Эпоксидная смола - волокно Kevlar Полиимид - волокно Kevlar Эпоксидная смола – кварцевое волокно Полиамид – кварцевое волокно Эпоксидная смола – графитовое волокно |
4,5-5,5 5 от –2 до –4 0,54 14-18 8 15-18 5,3-5,6 3-8 5 6-9 0,5-2 |
При армировании слоев МПП волокном Kevlar, кварцевыми или графитовыми волокнами ТП остается таким же, как и случае МПП для РМ с монтруемыми в отверстия компонентами. МПП может быть изготовлена по типовой технологии методом металлизации сквозных отверстий. Технология МПП с металлическими компенсационными слоями существенно отличается от типовой.
На рис. 2 приведена схема ТП изготовления МПП с заданным ТКЛР со слоями из инварана основе эпоксидного или полиимидного стеклопластика /4/.
Получение заготовок из фольгированного
диэлектрика
Получение заготовок
и инваровых слоев
Получение заготовок
из плакированного медью инвара

Получение защитного рельефа схемы
слоев
Получение защитного
рельефа схемы слоев
Получение защитного
рельефа схемы слоев
Травление меди
Травление инвара
Травление меди и инвара
А
Б
В