Книга / учебник: Технология и организация судоремонта
Технология и организация судоремонта
Технология и организация
судоремонта
1. Ремонт корпуса судна
1.1 Особенности процессов обработки алюминиевых сплавов
Применяемые на скоростных судах алюминиевые сплавы (алюминий, легированный магнием, цинком, медью, марганцем, кремнием и другими элементами) относятся к технологической группе деформируемых сплавов (ГОСТ 4784 - 65). Их используют в виде поковок, катаных прессованных и тянутых деталей (листов, профилей, панелей и т.д.).
Предел прочности и относительное удлинение алюминиевых сплавов зависят от способов их упрочнения. Применяют два способа упрочнения: термический и нагартовкой (без термического воздействия).
К термически неупрочненным сплавам относятся: алюминиево-магниевые сплавы марки АМг, алюминиево-марганцевые сплавы марки АМц, и технический алюминий марки АД.
Сплавы АМц, АМг1, АМг2, АМг3 обладают высокой пластичностью, легко поддаются механической обработке в условиях судоремонта, однако из-за низких механических свойств их используют только для изделий дельных вещей и в конструкциях, не входящих в общую прочность корпусов. Сплавы АМг6, АМг5В и АМг61 обладают более высокими прочностными качествами, хорошо свариваются и легко обрабатываются. Их применяют при строительстве сварных корпусов СПК, теплоходов типа «Заря» и СВП «Орион».
Высокий предел прочности имеют термически упрочняемые сплавы: алюминиево-медно-магниево-марганцевые сплавы марки Д16 (дюралюмин), В-65, Д18П, В-48, К48-2Т1 и др. Однако эти сплавы относятся к плохо свариваемым материалам. Прочность сварных соединений листов из них составляет лишь 40 - 60% прочности целого соединения. Наибольшее распространение они получили при строительстве клепаных корпусов СПК «Ракета» и «Метеор», СВП «Зарница».
На судоремонтное предприятие листы и профиль поступают в упаковке (обернутые бумагой и покрытые слоем технической смазки).
Алюминиевые сплавы обрабатывают на том же оборудовании, что и обычные стали. Однако при обработке их следует учитывать ряд специфичных требований, обусловленных особенностями материала.
Транспортировку и поворот листов необходимо выполнять с помощью пеньковых или стальных тросов, струбцин и других захватных приспособлений, снабженных прокладками из резины, алюминия или дерева.
При хранении листы следует устанавливать на ребро в стеллажах, изготовленных из дерева или металла с деревянной обшивкой. Профильный металл укладывают горизонтально без провисания.
Перед обработкой листы должны быть тщательно расконсервированы и обезжирены. Это достигается за счет смывки консервирующей смазки в специальной установке или в ваннах с горячей водой (70 - 80 °С) и раствором моющих средств ОП-5, ОП-7 или ОП-10. Допускается удалять смазку путем протирки опилками, ветошью и другими материалами, смоченными органическими растворителями. Чтобы облегчить удаление смазки, ее предварительно смачивают уайт-спиритом, ацетоном, бензином, смывкой СД или водным раствором ОП-7, ОП-10 и др.
Правка. Листы алюминиевых сплавов правят на многовалковых вальцах с числом валков от 7 до 13, профильный металл - на горизонтальных правильно-гибочных прессах типа «толкач». Рабочие поверхности валков, опор и пуансонов перед правкой должны быть тщательно очищены от ржавчины, окалины и других загрязнений, оставшихся после обработки стального материала, а также протерты ветошью, смоченной в растворителе.
Отдельные бухтины на тонких листах правят вручную на столах, изготовленных из дерева твердой породы, или на ровных чугунных плитах с закругленными кромками и обработанных по 5-му классу шероховатости поверхности. При ручной правке используют деревянные молотки (киянки) или молотки из твердой резины или из мягких сплавов. Применение медных кувалд и молотков не разрешается, так как при правке на поверхности листа могут появиться медные вкрапления, которые будут способствовать интенсивному корродированною.
Резка. Механическую резку прямоугольных деталей выполняют на гильотинных ножницах или на комбинированных пресс - ножницах. Ножи и столы у ножниц должны быть тщательно очищены от окалины и стружки, оставшихся от резки стали. Зазор между ножами устанавливают в зависимости от толщины металла, примерно он равен 0,03 этой толщины.
Вырезку отверстий и резку криволинейных контуров листов толщиной до 10 мм осуществляют на вибрационных ножницах или на установках с концевыми фрезами. Резку листов толщиной до 3 мм по прямым и криволинейным контурам производят вибрационными или дисковыми ножницами, ленточными пилами или ножницами-кусачками ПНК-3.
Для резки профильного металла применяют комбинированные пресс-ножницы, дисковые и ленточные пилы, а также отрезные ножовочные станки.
При выполнении ремонтных работ на судне для обрезки кро мок с криволинейными контурами и минимальными радиусами кривизны используют переносные вибрационные пневматические ножницы типа ПН-2 и ПН-3, механические ножовки-приставки к пневматической дрели, криволинейные рычажные ножницы.
Совершенным и прогрессивным способом резки алюминиевых сплавов является газоэлектрическая резка проникающей плазменной дугой или плазменной струей.
Гибка. Листовые детали простой (цилиндр, конус) и двоякой (седловидной или парусовидной формы) кривизны получают гибкой на трехвалковых вальцах, на гидравлических прессах, на станках типа ЛГС и на пневматических выколоточных молотах с последующей подправкой вручную. Отгибку фланцев и деталей набора на угол 90° выполняют на кромкогибочных станках или на прессах в штампах.
Гибку профильного проката производят на правильно-гибочном станке или вручную; нагрев при гибке допускается только в случаях, если из-за сложности формы детали невозможно изготовить ее холодной гибкой.
Минимальные радиусы при холодной гибке профилей из сплавов АМг61, АМг5В и АМг6 стенкой наружу не должны быть меньше 8 - 12 высот, а при гибке стенкой внутрь - 15 высот стенки или полки профиля.
Рабочие поверхности валков, штампов и приспособлений должны быть обработаны по 6-му классу шероховатости поверхности, а перед гибкой - тщательно очищены.
При гибке листов на станке ЛГС нажимной ролик выполняют шириной 70 мм, диаметром 400 - 450 мм, со сферической рабочей поверхностью. Такая его форма обеспечивает минимальное давление на лист, исключает появление на поверхности последнего заметных вмятин.
Детали, изготовленные из дюралюминия марок Д16АТ и Д16Т без отжига, должны иметь радиус изгиба не менее 6 - 7 толщин листа (поперек и вдоль волокон). Радиус деталей из прессованных профилей при гибке должен быть не менее 20 высот профиля в направлении радиуса изгиба.
Если детали необходимо согнуть по радиусам меньше 6 - 7 толщин и если детали изготовлены из термически упрочняемых сплавов, то их подвергают глубокому отжигу с последующей термообработкой (закалкой и старением) после гибки. При этом минимальный радиус гибки, допускается до 2 толщин у листов и до 15 высот полки у профилей.
Защитные покрытия. Для предохранения сплавов от коррозии в условиях судоремонта применяют защитные покрытия, выполненные оксидированием. Процесс получения оксидных пленок на металле искусственным путем - химической обработкой или анодированием - называется оксидированием.
При химическом оксидировании в условиях цеха вначале обезжиривают металл протиркой ветошью, смоченной уайт-спиритом или смывкой СД, с последующим удалением остатков растворителя сухой ветошью. Допускается обезжиривание венской известью или гашеной, измельченной и просеянной, без песка и загрязнений.
После обезжиривания поверхность металла промывают в проточной горячей воде до исчезновения не растекающихся на ней капель воды в течение 1 мин. Затем обезжиренные детали промывают в холодной проточной воде при расходе 25 л/ч на 1 м2 поверхности промываемых деталей.
Подготовленные указанным способом детали подвергают травлению (оксидированию) в растворе окислителя следующего состава: ортофосфорная кислота (50 - 60 г/л) и хромовый ангидрид (7 - 8 г/л). Травление в водном растворе в условиях цеха следует производить при 13 - 25°С в течение 15 - 20 мин.
После травления детали промывают в горячей, а затем в холодной проточных водах до полного удаления раствора. Оксидированные поверхности просушивают в сушильных камерах с циркулирующим нагретым воздухом при 50 °С в течение 30 мин.
На ремонтном стапеле химическое оксидирование корпусных конструкций может быть выполнено тампонами, смоченными раствором для травления. Наиболее часто такую работу выполняют в районе сварных швов. Вначале производят обезжиривание сваренного шва и прилегающих участков обшивки, шириной не менее 100 мм, протиркой ветошью, смоченной растворителем, а затем - сухой ветошью. Обезжиривание можно выполнить нанесением волосяными щетками венской извести или кашицы измельченной и просеянной гашеной извести. После этого сварные швы промывают струей воды из шланга.
Химическое оксидирование швов и околошовной зоны производят путем 5-кратного протирания поверхности раствором для оксидирования, с интервалами в 1 - 2 мин. После такой обработки поверхности промывают водой из шланга и продувают горячим воздухом.
Оксидная пленка должна иметь салатно-зеленый цвет. На поверхности оксидированных деталей не допускаются: пропущенные участки, растравление металла и прогары, подтеки, рыхлые и мажущиеся оксидные пленки, царапины и др.
Не менее чем через 24 ч после окончания процесса оксидированные поверхности необходимо загрунтовать грунтом ВЛ-02, ВЛ-08, ВЛ-023 (ГОСТ 2707 - 67), а затем просушить в течение 4 ч в сушильной камере при 60 - 70 °С. При грунтовке не следует добиваться толстого слоя грунта. Сквозь тонкий слой покрытия должен просвечивать металл.
1.2 Общие положения по ремонту корпусов и надстроек из алюминиевых сплавов
Сварка. Сплавы алюминия, применяемые при ремонте скоростных судов, относят к трудносвариваемым материалам. Сварка их может быть выполнена разными способами, но наибольшее распространение получила сварка в инертных газах: плавящимся электродом (автоматическая и полуавтоматическая) и неплавящимся вольфрамовым электродом (ручная, автоматическая и полуавтоматическая).
При ремонте судовых конструкций в основном применяют ручную сварку неплавящимся и полуавтоматическую плавящимся электродами. В качестве присадочных прутков употребляют проволоку СВАМг5 или АМг61 диаметром от 2 до 4 мм (ГОСТ 7871 - 63). В исключительных случаях допускается в качестве присадочного материала использовать нарезанные полосы из того же материала. Ручную сварку выполняют на установках УДАР-300, УДАР-500, УАС-1 (УЭЗ ГИИВТа), УДГ-301. УДГ-501, ИПК-350-4 или обычном сварочном трансформаторе с осциллятором и последовательно включенным в сварочную цепь балластным реостатом и дросселем насыщения.
Технология полуавтоматической сварки плавящимися электродами должна обеспечивать «струйный перенос» металла в сварочную ванну. Это достигается не только правильным выбором основных параметров режима сварки, но и соблюдением вылета электрода в пределах 12 - 20 мм, постоянством расстояния от сопла до изделия (10 - 15 мм), равномерностью перемещения дуги (без поперечных колебаний) и другими факторами.
Ручную сварку стыковых и тавровых соединений выполняют сплошными и прерывистыми швами в любом пространственном положении. При двусторонней сварке требуется вырубка контрольной канавки перед наложением второго шва. Окисные пленки, образовавшиеся на сборочных прихватках, должны быть удалены металлической щеткой. Сварку необходимо производить при отсутствии ветра и сквозняков во избежание ухудшения защиты аргоном дуги и сварочной ванны.
Для получения качественных швов особое внимание уделяют подготовке сварочной проволоки и прутков. Они должны быть очищены, обезжирены и протравлены химическим путем.
Перед сваркой кромки деталей следует обезжирить растворителем на участке общей шириной не менее 100 мм и зачистить стальными проволочными щетками на участке 15 - 25 мм. Щетки изготовляют из проволоки нержавеющей стали диаметром не более 0,15 мм с торцевой и дисковой рабочими поверхностями. Необходимо щетки периодически промывать растворителем для удаления жира и грязи.
При сварке на вертикальных плоскостях и в потолочном положении сила тока должна быть уменьшена на 10 - 15% по сравнению со сваркой в нижнем положении. Сварку вертикальных швов при толщине металла до 3 мм нужно производить сверху вниз, а при толщине его свыше 3 мм - снизу вверх.
Сварку стыковых швов, швов листов в замкнутом контуре (Рисунок
2.1) выполняют в такой последовательности: сначала сваривают обратноступенчатым
швом участки первой очереди (I и I'), а затем - второй (II и II'). После сварки
швов участков первой очереди поперечные укорочения швов АБ и БВ приводят к
образованию зазоров до 2 мм на участках АГ и ВГ. Если зазор недостаточен (менее
1,5 - 2,5 мм), то при сварке участков второй очереди между кромками забивают
распорные клинья. Последний участок ЕЖ длиной 200-300 мм надо заваривать с
особой осторожностью, учитывая, что он находится в условиях более жесткого
закрепления.
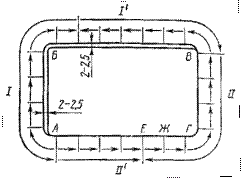
Рисунок 1.1 - Последовательность выполнения сварки стыковых
швов в замкнутом контуре
Клепка. Заклепочные соединения, применяемые в судовых конструкциях из легких сплавов, разделяют:
по назначению - на прочные, плотные и прочно-плотные;
по типу заклепок - с плоской, полукруглой, конической, полупотайной и потайной закладной головкой;
по расположению заклепок - на однорядные и шахматные многорядные швы.
В конструкциях из сплавов Д16 применяют заклепки из сплавов В-65 и Д18П, а в конструкциях из сплавов АМц и АМг - заклепки из сплава АМг5П.
Диаметры заклепок выбирают в зависимости от толщины листов: рекомендуемый номинальный диаметр заклепки равен удвоенной толщине листа; при ремонте допускается увеличение диаметра заклепки на 1 мм при толщине листов до 5 мм и на 2 мм при толщине их 6 мм и более.
Длину стержней заклепок l, мм, выбирают по суммарной толщине
склепываемого пакета:

где  - суммарная толщина соединяемых деталей, мм;
 - коэффициент, применяемый для заклепок с потайной головкой
равным 0,9, для заклепок с полукруглой головкой равным 1,3 и для заклепок с
плоской головкой равным 1,2;
 - диаметр заклепки, мм.
Заклепки предварительно отжигают при 270 - 330 °С с выдержкой 40 мин и последующим охлаждением на воздухе. После отжига их оксидируют и грунтуют грунтом ВЛ-02, ВЛ-08.
Клепку деталей из алюминиевых сплавов выполняют прямым и обратным способами. При прямом способе удары молотком наносят со стороны замыкающей головки, при обратном - со стороны закладной головки. Обратный способ более производителен, однако в условиях судоремонта выбор способа клепки часто диктуется удобством подхода к головкам заклепок. При соединении деталей толщиной более 3 мм заклепками диаметром более 8 мм рекомендуется применять прямой способ, при котором меньше дефектов клепки.