Книга / учебник: Технология и организация судоремонта
Ремонт скуловых наделок и скегов. Вследствие динамических ударных нагрузок на носовую часть днища в период причаливания к необорудованному берегу-пристани скуловые наделки и скеги подвергаются интенсивному износу и повреждениям.
На теплоходах «Заря» применяют два вида креплений скуловых
наделок (Рисунок 1.8). Наделки ремонтируют следующим образом.
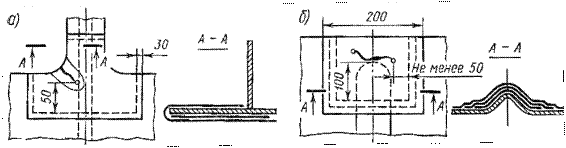
Рисунок 1.7 - Усиление стеклопластиком: а) - оконного проема;
б) - гофра крыши надстройки
Очистив от грязи сварные швы, соединяющие скуловую наделку с корпусом, с помощью фрезы или плазменного резака удаляют и снимают наделку с листа. После зачистки поверхности листов наружной обшивки корпуса в местах прилегания скуловых наделок подгоняют новые наделки из сплава, собирают их на электроприхватки и приваривают к обшивке угловыми прерывистыми швами.
Новую стальную наделку подгоняют по месту, накернивают и просверливают отверстия диаметром 6,7 мм для винтов в стальной полосе и дублирующем листе (или обшивке скулы) из сплава совместно.
Затем снимают стальную наделку, рассверливают в ней отверстия до диаметра 9 мм и раззенковывают под конические потайные головки винтов. В дублирующем листе или в обшивке наделки нарезают в отверстиях резьбу М8. Зачищают от оксидной пленки и краски поверхность наделки из сплава АМг5 и внутреннюю поверхность стальной наделки, обезжиривают очищенные поверхности и наносят ровный слой компаунда или два слоя тиоколовой ленты.
Устанавливают стальную скуловую наделку на место и закрепляют
винтами.
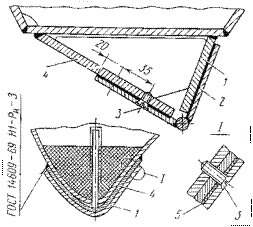
Рисунок 1.8 - Скуловые наделки корпуса теплохода «Заря»: 1 -
стальная часть наделки; 2 - два слоя тиоколовой ленты; 3 - винты стальные; 4 -
часть наделки из сплава АМг5; 5 - компаунд на эпоксидной смоле
Ремонт обносов и привального бруса. При швартовке скоростных теплоходов к пристаням и другим судам получают деформации обносы и коробки привального бруса, обшивка корпуса под ними, в особенности в носовой и кормовой оконечностях. Поврежденный деревянный брус плохо защищает металлическую конструкцию коробки: в швах появляются разрушения, в обшивке и отделочных угольниках - разрывы и вмятины.
При правке реформированных частей заменяют коробку и ставят новые части обшивки в виде полос большой протяженности. Новые детали коробки изготовляют по шаблонам или по старым выправленным ее частям. Как и при смене листов, перед установкой детали анодируют и грунтуют.
Во время ремонта привальных брусьев теплоходов «Заря»
(Рисунок 1.9) с судна снимают только поврежденную секцию, удаляя соответствующие
винты, Часть винтов при этом приходится нагревать, а часть из-за невозможности
отвинчивания - срубать зубилом.
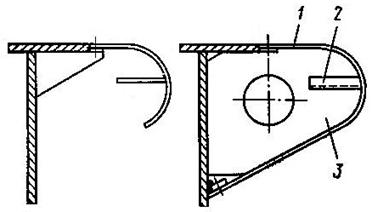
Рисунок 1.9 - Съемный привальный брус: 1 - лист; 2 - ребро; 3
- бракета
Если горизонтальное ребро затрудняет правку гнутого листа секции привального бруса, то его также удаляют. Листы бруса правят на деревянных матрицах или на металлической трубе, обработанной по 6-му классу шероховатости. Разрывы и трещины на листах засверливают, а затем заплавляют по рассмотренной технологии. К листам привального бруса приваривают горизонтальное ребро, зачищают и обезжиривают снятую секцию, Грунтуют и окрашивают. После правки бракет и планок на корпусе судна или их замены секцию привального бруса устанавливают на место.
Для снятия дефектного листа (Рисунок 1.10) с помощью пневматических молотков и сверлильных машинок удаляют заклепки, соединяющие листы между собой и с набором. Стержни заклепок выбивают бородком с обязательным прижатием поддержки с обратной стороны во избежание повреждения кромок отверстий у остающихся деталей.
Места прилегания сменяемого листа к набору и другим листам обшивки тщательно зачищают и промывают уайт-спиритом.
Разметка контура нового листа и отверстий в нем может быть выполнена двумя способами: по старому листу (если он пригоден) и по месту. Как при первом, так и при втором способе размечают отверстия только под сборочные болты, располагаемые через пять-шесть заклепочных отверстий один от другого. Остальные отверстия сверлят без разметки.
После обрезки контура и сверления монтажных отверстий листы
оксидируют и грунтуют. Подготовленный таким образом лист устанавливают на
корпусе судна и с помощью монтажных болтов плотно прижимают к набору и смежной
обшивке. Пневматическими или электрическими машинками просверливают и раззенковывают
все отверстия заклепочных соединений. При этом пользуются старыми отверстиями
примыкающего к листам набора как кондуктором.
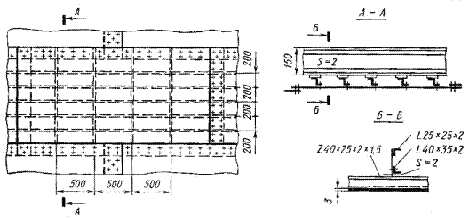
Рисунок 1.10 - Смена листа наружной обшивки в клепаных
конструкциях
После сверления всех отверстий снимают с места лист, удаляют стружку и заусеницы с кромок отверстий; затем устраняют дефекты сверления. Кромки отверстий и места прилегания деталей протирают уайт-спиритом и покрывают фосфатирующим грунтом. Лист устанавливают окончательно на место вместе с тиоколовой прокладкой, через два-три отверстия обжимают сборочными болтами, используя для этого пневмогайковерты. Между деталями, обжатыми под клепку, зазоры должны быть не более 0,1 мм. Диаметр отверстий и зенковку проверяют калибром не менее, чем у 10% общего количества отверстий шва, они не должны иметь перекосов, рваных кромок и других дефектов.
Проверив, состояние отверстий и правильность сборки, производят клепку соединений листов и набора с последовательным снятием сборочных болтов.
Заклепочные соединения по окончании работ подвергают испытанию на водонепроницаемость обдувкой сжатым воздухом. Дефекты выявляют промазыванием мыльной пеной обратной стороны швов.
Заделка пробоин постановкой заплат. При заделке пробоин в
листе (Рисунок 1.11, а), как и в сварных конструкциях, перед постановкой заплат
необходимо обрезать дефектные кромки и выправить вмятины на обшивке и наборе.
По размерам, снятым с места, в цехе заготовляют заплату. Затем, установив
заплату на место изнутри корпуса, плотно прижимают ее к обшивке с помощью
винтовых и клиновых приспособлений. В местах плотного прилегания заплаты к
листу просверливают пневматической или электрической машинкой отверстия в листе
под сборочные болты; заплату закрепляют несколькими болтами. Через отверстия в
заплате просверливают остальные отверстия под заклепки, после чего заплату
снимают, а в листах наружной обшивки раззенковывают отверстия под потайные
головки заклепок.
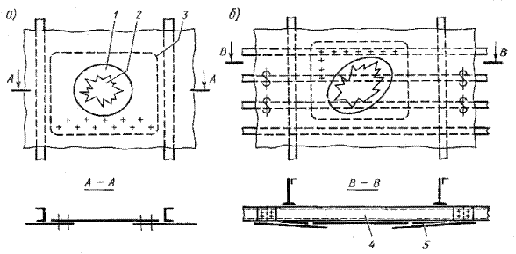
Рисунок 1.11 - Заделка пробоины корпуса: 1 - вырез; 2 -
пробоина; 3 - заплата; 4 - новая жесткость; 5 - клиновая прокладка
Заплату с тиоколовой прокладкой устанавливают на место на сборочных болтах и обжимают, добиваясь, плотного прилегания. Производят клепку соединения заплаты с листом обшивки.
Заклепочные швы подвергают испытанию на водонепроницаемость обдувкой сжатым воздухом снаружи корпуса и промазыванием мыльным раствором контура заплаты изнутри.
Замыкающие головки заклепок после испытаний зачищают уайт-спиритом и грунтуют фосфатирующим грунтом. Затем окрашивают заплату и поврежденные листы в районе пробоины той же краской, что и корпус или надстройку.
Если пробоина захватывает часть набора в перекрытии, то дополнительно к указанным операциям необходимо выполнить работы по удалению поврежденной части набора (Рисунок 1.11, б) и заготовке новых частей его.
Заделка трещин в листах и в наборе. В клепаных конструкциях, как правило, используют термически упрочняемые алюминиевые сплавы, поэтому заделывать трещины сваркой трудно. Их устраняют постановкой заплат на клеевых (не в силовых конструкциях) и заклепочных соединениях.
У трещин на листе обшивки по концам засверливают отверстия и тщательно зачищают место установки заплаты. После вырезки заплаты и просушки обшивки на месте ее установки шпателем наносят слой эпоксидного клея. Затем заплату плотно прижимают к листу с помощью винтового приспособления. Для лучшего схватывания и отверждения клея заплату подогревают теплым воздухом или инфракрасными лучами до 60 - 80 °С.
Когда склеивание применить невозможно, трещины заделывают постановкой заплат на заклепках. Размеры заплаты определяют по габаритам трещины с перекрытием на 30-40 мм в сторону. Концы трещины засверливают сверлом диаметром 5 - 6 мм.
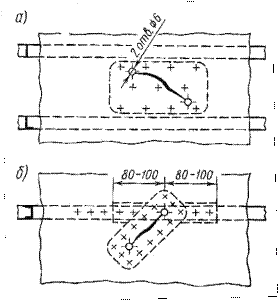
На рисунке 1.12 показаны три вида трещин, встречающихся на листах обшивки. При заделке трещин 1-го вида (Рисунок 1.12, а) заплату устанавливают на заклепки так же, как и при заделке пробоин. Трещину после обезжиривания дефектного участка заливают герметиком или эпоксидной шпаклевкой ЭП-00-10.
При заделке трещин 2-го вида (Рисунок 1.12, б) ставят клиновые прокладки между набором и листом обшивки. В подводной части допускается иногда постановка заплат с наружной стороны.
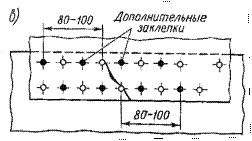
Заделку трещин 3-го вида (Рисунок 1.12, в) выполняют без заплаты. Ограничиваются уплотнением соединения путем замены заклепок на больший размер и постановкой дополнительных заклепок.
Постановку заплат на заклепках применяют также при заделке трещин в наборе.
Если размер трещины значительный и потеряна устойчивость набора, вырезают и ставят новый участок стенки с клиновыми прокладками на прямом и обратном угольниках.
Для обеспечения непроницаемости при заделке трещины на скуловом угольнике устанавливают изнутри корпуса специальные уплотнительные башмаки из алюминиевых сплавов или из стали. Трещину и зазор между башмаком и скуловым угольником заполняют тиоколовой замазкой, а башмак ставят на тиоколовой ленте.
Устранение водотечности клепаных соединений. Причиной водотечности
может быть ослабление натяга заклепок, получивших пластические деформации удлинения
при ударе или общем изгибе конструкции, а также в районе вибрации корпуса. К
водотечности может также привести сильное корродирование заклепок. Для
устранения этого дефекта вначале испытывают «подозрительные места» на
непроницаемость обдувом сжатым воздухом. Затем ослабленные заклепки подтягивают
ударами пневматического молотка по головке заклепки в направлении ее оси. С
другой стороны заклепка удерживается на поддержке. После уплотнения шва таким
методом повторяют испытание на непроницаемость. Если при этом обнаружат
водотечность, то заклепки заменяют, развернув отверстия до следующего большего
диаметра.
Рисунок 1.12 - Заделка трещин в обшивке корпуса
При толщине листов обшивки более 3 мм швы могут быть
дополнительно зачеканены.
Надежность уплотнения может быть повышена за счет
герметизации швов и заклепок клеем Б-10 или эпоксидной шпаклевкой ЭП-00-10
(ГОСТ 10377 - 63).
Замыкающие головки заклепок и поврежденные места в районе
чеканки или клепки покрывают фосфатирующим грунтом.
Кроме метода механического уплотнения, для устранения
водотечности и герметизации применяют также метод гуммирования соединений. В
конструкциях корпуса и, в особенности, в конструкциях надстроек может использоваться
герметик У-ЗОМЭС-5, представляющий собой густую и вязкую герметизирующую пасту
черного цвета. После введения в пасту вулканизирующего агента и ускорителя она
переходит в резиноподобное состояние.
Паста герметика У-ЗОМЭС-5 состоит (по массе) из тиокола марки
П (100 частей) и ламповой сажи (30 частей); вулканизирующий агент (по массе) -
из перекиси марганца (100 частей), дибутилфталата (76,6 частей) и стеариновой
кислоты (0,42 части). В качестве ускорителя применяют дифенилгуанидин.
Герметик У-ЗОМЭС-5 приготовляют непосредственно перед
употреблением по разным рецептам в зависимости от способа нанесения его на
поверхность (шпателем, кистью и поливом). Он пригоден для употребления в
течение 2 - 24 ч.
Поверхности герметизируемых соединений тщательно очищают от
грязи, влаги, следов масла и жиров. Для этого их промывают бензином, а затем
после просушки протирают чистой тряпкой, смоченной ацетоном. Зона обезжиривания
должна быть на 30 - 40 мм больше пояса герметика.
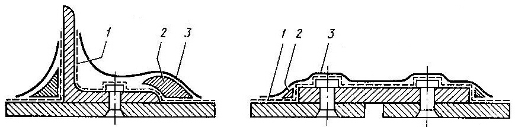
Схема герметизации швов показана на рисунке 1.13.
Подслой 1 из клея №88 (для надводной части корпуса) и K-50
(для подводной части корпуса) наносят через 3 - 4 ч с момента обезжиривания.
Клей №88 наносят в два приема: первый слой просушивают 15 - 30 мин, затем
наносят второй и просушивают 3 - 5 мин до состояния отлипа. Первый слой клея
К-50 сушат не менее 1 ч при 18 - 30°С, второй слой - 1 - 1,5 ч.
Толстый слой неразжиженного герметика 2 наносят в углах, по
стыкам, на трещины и сквозные отверстия, а также в зазоры между деталями. Слой
герметика толщиной 5 - 7 мм наносят небольшими порциями и размазывают шпателем,
добиваясь ровной поверхности.
Тонкий слой разжиженного герметика 3 наносят кистью или
поливом в один-два слоя, просушивая слои 2 - 24 ч при 15 - 35 °С.
Рисунок 1.13 - Схема герметизации швов
После вулканизации поверхность герметика должна быть
глянцевой, а не матовой, без пузырей, мелких бугорков и свищей. Если при
контроле качества герметизации обнаружена водотечность, то ее устраняют
дополнительным нанесением густого или разжиженного герметика после тщательного
обезжиривания дефектных мест и удаления глянцевой поверхности ранее нанесенного
герметика срезами или обработкой шкуркой. При значительных дефектах удаляют
ножом весь герметик и повторяют герметизацию.
Гребные винты скоростных судов изготовляют четырех-, пяти- и
шести лопастными с дисковым отношением больше единицы; они имеют значительный
наклон лопастей при малом диаметре; профиль всасывающей и нагнетательных
поверхностей довольно сложный. Материалом для винтов служит чаще всего латунь -
алюминиево-марганцовисто-железистая (ЛАМцЖ67 - 5-2-2) и
марганцовисто-железистая (ЛМцЖ55-3-1). Значительно реже встречаются винты из нержавеющих
сталей марок 1Х18Н9Т и 1Х14НД или из сталей марок 25Х14Г8НЗТ и 25Л.
Таблица 2.1
Элементы
гребного винта
Теплоходы
«Ракета»
«Метеор»
«Заря»
«Зарница»
Диаметр винта,
м
0,664
0,710
0,696
0,412
Шаг винта на
радиусе 0,7 Rв, м
0,836
0,848
0,637
0,450
Число лопастей
6
5
4
4
Дисковое
отношение
1,43
1,1
1,2 Частота
вращения, об/мин
1600
1600
1600
1450
Масса винта, кг
72,5
70
98
29
Основные элементы винтов скоростных судов приведены в таблице
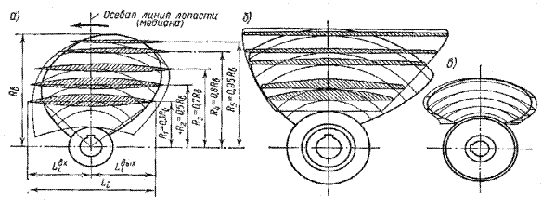
4.1, а форма и сечение лопасти - на рисунке 4.1. Все винты СПК имеют переменный
шаг, что способствует меньшему их кавитационному износу.
При изготовлении к винтам скоростных судов предъявляются
более жесткие требования, чем даже к винтам особого класса по ГОСТ 8054-72.
Допускаемые отклонения: по диаметру винта ±1,5 мм, по шагу лопасти ±2 мм, по
толщине профиля сечения ±0,3 мм, по ширине лопасти ±2 мм, по взаимному
расположению лопастей ±0,1 мм (на наружном диаметре винта).
Гребные винты СПК работают при косом обтекании потоком воды,
при очень больших частотах вращения (до 1800 об/мин), с засасыванием
атмосферного воздуха в потоке воды, при режимах, близких к режимам зоны
кавитации, и др. Поэтому наиболее частыми дефектами винтов СПК являются
кавитационные разрушения, погнутость лопастей, повреждение кромок, образование
трещин на теле лопастей, смятие шпоночного паза и.др.
Работающие в водометных комплексах скоростных судов гребные
винты, кроме эрозионного износа, механических повреждений и поломок, подвержены
значительному гидроабразивному износу. Основными дефектами таких винтов
являются: гидроабразивный износ входящих кромок, засасывающей и нагнетательной
поверхностей лопастей и износ их по наружному диаметру; эрозионные разрушения
(раковины) на лопастях и ступицах; трещины и наплывы металла от наклепа.
Рисунок 2.1 - Лопасти гребных винтов скоростных судов: а -
СПК типа «Ракета»; б - теплохода «Заря»; в-СВП типа «Зарница»
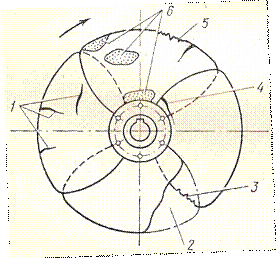
Характерные разрушения и износы гребных стальных винтов
теплоходов типа «Заря» показаны на рисунке 4.2.
При дефектации гребных винтов обмеряют площадь и замеряют
глубину эрозионных раковин с помощью линейки, штангенциркуля, глубиномера и
лупы. При площади до 9 см2 и максимальной глубине до 1 мм раковины
могут быть оставлены без наплавки. Однако поверхность их уплотняют проковкой
молотком с последующим сглаживанием шлифовальным кругом.
Если суммарная площадь раковин на лопасти латунных винтов
составляет более половины ее площади, то восстановление винта нецелесообразно,
в особенности, если раковины имеют сквозные свищи. При правильном
технологическом процессе наплавки на латунных винтах допускают 5-кратный ремонт
заплавкой эрозионных раковин. После этого винт выбраковывают.
Рисунок 2.2. Разрушения гребных винтов: 1 - трещины; 2 -
обрыв части лопасти; 3 - повреждение входящей кромки; 4 - трещины в околошовной
зоне; 5 - выкрашивание кромок; 6 - эрозионные раковины
У винтов с некачественной обработкой поверхностей лопастей
кавитационные раковины развиваются быстрее. Ускоренный процесс эрозии
наблюдается и при дефектах в геометрии винта.
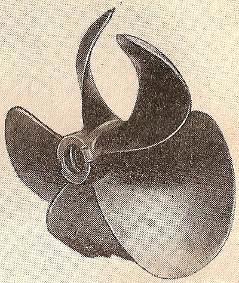
Рисунок 2.3. Погнутость лопасти
Нарушение геометрии винта обнаруживается уже при внешнем
осмотре лопастей (Рисунок 4.3). Но могут быть и незаметные при осмотре
изменения в шаге сечений и в наклоне лопасти. Такие дефекты выявляют обмером
параметров лопасти по пяти стандартным сечениям: 0,3R; 0,5R; 0,7R; 0,8R и 0,95
R винта. На этих радиусах замеряют шаг, длину сечения и его профиль. В чертежах
винтов часто радиусы сечений лопасти не совпадают со стандартными, поэтому при необходимости
разрешается замерять шаг и профиль на радиусах, предусмотренных чертежами.
2.2 Типовые технологические процессы ремонта гребных винтов
Дефектация гребных винтов. Перед дефектацией
поверхности лопастей винтов должны быть очищены от грязи, краски, нефтяных
пятен и пр. На ступице винта со стороны нагнетательной поверхности наносят
маркировку порядковых номеров лопастей или восстанавливают имеющуюся маркировку
зачисткой или обновлением клейм.
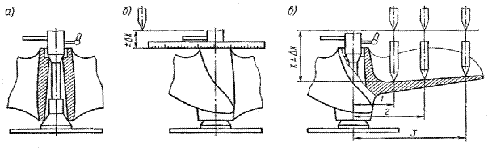
На сборочно-дефектовочном столе винт закрепляют для обмера
нагнетательных поверхностей лопастей с помощью зажимной колонки (Рисунок 4.4,
а), имеющей нижний и верхний конусы с гнездом для установки шагомера или
комплекс-шаблона.
Рассмотрим подробно процесс обмера геометрии винта с помощью
шагомеров с самописцем. Установив шагомер типа СПК-2У в гнездо верхнего конуса,
проверяют легкость вращения прибора, натяжение троса передачи движения щупа,
наличие карандаша в самописце и т.д.
Рисунок 2.4 - Определение положения медианы на лопасти винта:
а - крепление винта; б - определение возвышения ступицы; в-отыскание медианы
Заправляют регистрирующий барабан бумажной лентой
чертежа-шаблона. Установив ленту с чертежами-шаблонами на барабане, вставляют
прямую ножку щупа в шагомер и отыскивают положение нескольких точек медианы на
поверхности лопасти. Для этого вначале определяют возвышение конца иглы над
ступицей ±∆х (Рисунок 4.4, б), затем прибавляют его к значению,
указанному на чертеже-шаблоне под надписью «наклон», и опускают иглу вниз на
величину суммарного возвышения, пользуясь шкалой на штоке щупа. После опускания
щупа поворотом каретки доводят конец иглы до соприкосновения с поверхностью
лопасти и отмечают точку на 1, 2, и 3-м сечениях лопасти (Рисунок 4.4, в). В
этих сечениях по линии медианы деформаций лопасти, как правило, не наблюдается.
Полученные точки на поверхности лопасти соединяют линией,
продолжая ее на все сечение лопасти. Линию медианы наносят чертилкой или
карандашом с помощью металлической гибкой линейки.
После отыскания медианы прямую ножку щупа снимают и заменяют
ее угловой. Щуп с угловой ножкой выдвигают на радиус 1-го сечения, пользуясь
при этом переводной шкалой. Иглу угловой ножки опускают на точку медианы в 1-м
сечении. Удерживая иглу в данной точке, поворачивают барабан совместно с осью
шагомера до совмещения острия карандаша с осевой линией чертежа-шаблона;
закрепляют ось шагомера зажимом и при выключенном фрикционе барабана тросиковой
передачи самописца подводят карандаш к точке пересечения медианы с винтовой
линией 1-го сечения, лопасти на чертеже-шаблоне; включают фрикцион. По
окончании этой операции кольцо лимба устанавливают на начальное деление и
стопорят его винтом.
Фактическую винтовую линию нагнетательной поверхности лопасти
на чертеже-шаблоне вычерчивают следующим образом:
- поднимают шток щупа до отказа вверх;
- подводят иглу щупа на выходящую кромку лопасти;
- включают карандаш самописца;
- описывают винтовую линию 1-го сечения лопасти,
перемещая иглу щупа по поверхности лопасти;
- отключают карандаш самописца и поднимают шток
щупа до отказа вверх;
- выдвинув каретку прибора на 2-е сечение, подводят
иглу щупа на выходящую кромку;
- включают карандаш самописца и описывают винтовую
линию 2-го сечения и т.д. по всем пяти сечениям.
После обмера первой лопасти шагомер настраивают по лимбу на
вторую лопасть, перематывают ленту регистрирующего барабана на последующий
чертеж-шаблон и записывают винтовые линии второй лопасти, соблюдая описанную
выше последовательность операций.
Если нужно получить запись винтовых линий, образующих профиль
сечения, не только по нагнетательной, но и по всасывающей поверхности, винт в
зажимной колонке переворачивают на 180° и устанавливают его всасывающей
поверхностью вверх, шагомер закрепляют в гнезде большого конуса и производят
запись, как было показано выше.
На чертежах-шаблонах нанесены теоретические линии только
нагнетательной поверхности.
При отсутствии чертежа гребного винта шагомером можно
определить геометрические элементы его, записав фактические винтовые линии
лопастей по стандартным сечениям и подсчитав затем основные характеристики с
учетом масштаба прибора. В этом случае вместо ленты с чертежами-шаблонами на
барабан самописца закладывают обычную миллиметровую бумагу.
При контроле оснастки (шаговых угольников, моделей матриц и
пуансонов и др.) вместо иглы щупа лучше использовать ролик. Геометрические
параметры оснастки обмеряют так же, как и при контроле гребных винтов по
чертежам-шаблонам.
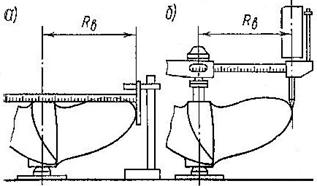
Радиус гребного винта определяют чаще всего обычным
мерительным инструментом (Рисунок 4.5, а) на плите обмерочно-дефектовочного
стола; для этого также применяют шагомер (Рисунок 4.5, б).
Рисунок 2.5 - Замер радиуса винта: а - линейкой; б -
шагомером СПК-3
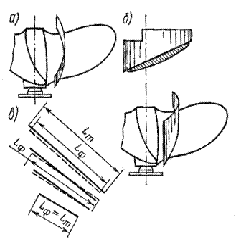
Длину сечений можно замерить, как доказано на рисунке 4.6,
тремя способами. Первый и второй из них наиболее точные, однако при замерах
этими способами необходимо предварительно выполнить трудоемкую работу по
разметке линий сечений лопасти.
Рисунок 2.6 - Замер длины сечений: а - линейкой; б - шаговым
угольником; в - по записям на чертеже шаблоне (Lф - фактическая; Lт
- теоретическая)
Если все фактические винтовые линии записаны на
чертеже-шаблоне шагомера, то последующим анализом геометрии винта можно значительно
точнее установить истинную величину шага. Однако запись шагомером целесообразно
проводить при первоначальной дефектации винта и заключительной операции после
ремонта его, все промежуточные замеры могут быть выполнены контролем геометрии
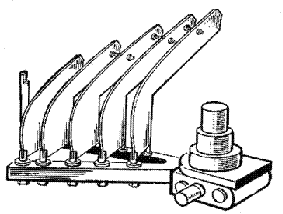
лопасти одновременно на всех сечениях с помощью комплекс-шаблона (Рисунок 4.7).
Для этого в резьбовое отверстие ступицы ввертывают специальное гнездо и
вставляют центрирующий палец комплекс-шаблона, который шаговыми угольниками
накладывают на поверхность лопасти. Об отклонении в шаге сечений судят по
прилеганию кромок угольников к поверхности лопасти. Величину зазора определяют
с помощью щупа. Производить замеры геометрических параметров при дефектации
гребных винтов очень трудно из-за местных деформаций на кромках винтов.
Очень часто на судах имеется лишь набор шаговых угольников,
не собранных в комплекс-шаблон. Тогда дефектацию винтов с их помощью выполняют
на плите. Шаговые угольники закрепляют в специальных стойках, добиваясь при
этом строгой горизонтальности контрольной кромки шагового угольника.
Рисунок 2.7 - Комплекс-шаблон
Погрешность в шаге сечения определяют по специальным таблицам
в зависимости от зазора, замеренного щупом по концам шагового угольника. Метод
определения погрешностей с помощью шаговых угольников применяют и при
изготовлении винтов. К недостаткам его в условиях ремонта следует отнести те же
трудности, которые возникают при обмерах комплекс-шаблонами и координатными
шагомерами деформированных лопастей.
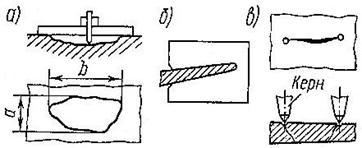
Кроме погрешностей в геометрии винтов, при их дефектации
глубиномером и линейкой замеряют размеры кавитационных раковин (Рисунок 4.8,
а); кромочным шаблоном проверяют состояние и профиль кромок (Рисунок 4.8, б);
выявляют трещины и устанавливают их протяженность кернением (Рисунок 4.8, в).
Рисунок 2.8 - Замеры дефектов винта
Данные обмера гребного винта и дефектации записывают в
ремонтную маршрутно-технологическую карту, пользуясь условными обозначениями
(Рисунок 4.2).
Заплавка раковин и трещин. Узкие и вытянутые
раковины и трещины раскрывают и зачищают до здорового металла пневмозубилом,
небольшие круглые раковины - зенкером, значительные по площади раковины -
фрезами различного профиля.
Поверхность раковин после обработки должна быть чистой, иметь
плавные закругления, без острых кромок и переходов. Перед разделкой трещин
концы их засверливают сверлом диаметром 6 - 8 мм. Кромки трещин разделывают по
всей длине с закруглением вершин по радиусу не менее 4 - 5 мм. Угол скоса несквозных
трещин 55 - 60°, сквозных не менее 90°. Основание сквозной трещины разделывают
с зазором 2 - 3 мм и притуплением кромок до 2 мм. Прилегающие к месту наплавки
и сварки поверхности лопасти на ширине 10 - 15 мм тщательно очищают наждачным
кругом.
На время сварки при сквозных трещинах и раковинах с обратной
стороны лопасти устанавливают медные и графитовые подкладки или подформовывают
песком, смоченным в жидком стекле; заплавку ведут в несколько слоев.
При отломах кромки оставшуюся часть лопасти обрабатывают
фрезой или пневмозубилом, добиваясь угла разделки 35-45°. Затем по месту
изготовляют шаблон недостающей части и по нему вырезают и обрабатывают новую
наделку лопасти из того же материала, что и винт. В целях повышения
долговечности винта наделки иногда изготовляют из другого материала. Так,
например, на винтах из стали 25 изношенную входящую кромку, и часть лопасти
выполняют из стали 25X14Г8Т. Эти наделки изготовляют способом свободной ковки
из литых заготовок. Аналогично ремонтируют лопасти ротора водомета теплохода
«Зарница».
Стальные винты скоростных судов выполнены из материалов,
относящихся к категории ограниченно или трудносвариваемых. Ручную дуговую
сварку таких материалов ведут электродами с фтористокальциевыми покрытиями типа
ЭА-1Г6, ЭА-1М2 и другими на постоянном токе обратной полярности. Сварку
производят короткой дугой с минимальным проплавлением основного металла. Силу
тока принимают на 10 - 20% ниже, чем при сварке обычных сталей. Применяют также
полуавтоматическую сварку в среде СО2 проволокой СВ-08ГС или
СВ-08Г2С диаметром 1,2 мм. Лучше сварку вести с подогревом до 200 - 300 °С и
последующей термической обработкой для снятия сварочных напряжений. Однако при
использовании аустенитных электродов и применении специальных способов сварки
(наложение «отжигающих» валиков, «ниточных» слоев и т.д.) термообработка не
обязательна. При постановке стальных наделок на латунные винты (роторы)
соединения выполняют методом пайки твердыми припоями (латунью).
Наплавку и сварку латунных винтов можно выполнять угольным
электродом, аргонодуговой сваркой, металлическим электродом с качественным
покрытием и газовой сваркой. Обязателен предварительный подогрев лопастей до
200 - 300 °С. Из перечисленных методов наиболее прогрессивным является
аргонодуговая сварка. Ее выполняют сварочными установками УДГ-301, УДГ-501,
ИПК-350-4, УАС-1 (УЭЗ ГИИВТ) и др.
Режим аргонодуговой сварки латуни в зависимости от толщины
свариваемого металла выбирают по данным таблицы 4.2. Если сварку производят на
постоянном токе, то применяют прямую полярность (плюс на изделии). Сварку
выполняют в нижнем положении (при сварке металлическими электродами с
покрытием) или погруженной дугой (при сварке способом Бенардоса).
Газокислородное пламя должно быть науглероживающим, т.е. с избытком ацетилена в
горючей смеси.
При многослойной наплавке валики накладывают вразброс,
симметрично относительно середины площади раковины. Поверхность каждого
предыдущего валика должна быть зачищена от шлака и окислов до металлического
блеска. Для улучшения структуры наплавленного металла производят послойную
проковку валиков вручную или пневмозубилом, заточенным по радиусу 5 - 8 мм. Толщина
металла, мм
Сила сварочного
тока, А
Расход аргона,
л/мин
Число проходов
Диаметр
присадочного прутка, мм
Диаметр электрода,
мм
4 - 5
180 - 320
4 - 5
2
3 - 4
3
6 - 8
200 - 350
6 - 7
3 - 4
3 - 5
3
10 - 12
230 - 400
7 - 8
4 - 5
3 - 6
4
14 - 16
250 - 450
9 - 10
6 - 7
3 - 6
5
18 - 20
250 - 500
10 - 12
7 - 8
3 - 6
6
Обработка лопастей и статическая балансировка
винтов.
После сварки и наплавки поверхности лопастей гребного винта зачищают от брызг и
шлака в районе трещин и раковин.
Усиление валиков фрезеруют заподлицо с поверхностью лопасти с
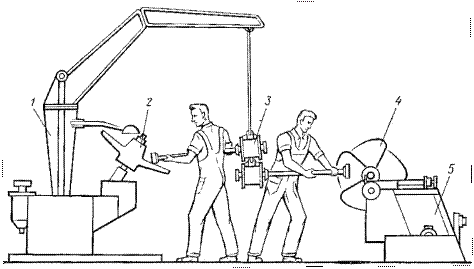
помощью сменных фрез стенда ЭБП-М, как показано на рисунке 4.9. Сменив режущий
инструмент на шлифовальные круги с зернистостью 46, производят черновую
шлифовку наплавленной поверхности лопасти в районе трещин и кавитационных
раковин.
Рисунок 2.9 - Обработка лопастей и статическая балансировка
винта на стенде ЭБП-М:1 - стенд ЭБП-М; 2 - обрабатываемый винт; 3 -
электроборштанга; 4 - балансируемый винт; 5 - стенд БВ-100
По шаблонам, снятым с поврежденной лопасти, размечают контур
лопастей, у которых кромки наплавлялись или на которых устанавливались наделки.
С помощью цилиндрической фрезы такие лопасти обрезают по контуру; затем
грушевидной фрезой и наждачным кругом кромкам лопастей придают нужный профиль.
Контролируют его посредством кромочных шаблонов. На данном этапе обработки
гребного винта проводят предварительную статическую балансировку его. Для этой
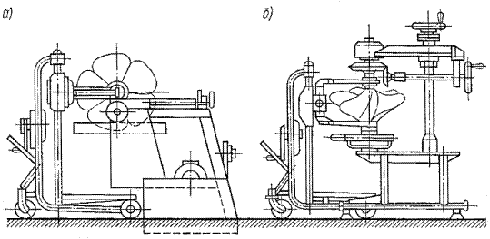
цели винт переставляют с помощью тележки ТПВ-200 на вибростенд БВ-100 (Рисунок
4.10, а).
Установив винт на платформе стенда, приподнятой в верхнее
крайнее положение, вставляют и закрепляют оправку в ступице. Платформу
вибростенда опускают так, чтобы оправка легла на поверхность нерабочей пасти
параллелей.
Рисунок 2.10. Использование тележки ТПВ-200 для
транспортировки и установки винтов
Винт перекатывают на контрольные валики параллелей и
поворотом его на 60 - 90° выводят из состояния равновесия. Затем, дав ему
возможность остановиться, фиксируют «легкое место». Повторив эту операцию с
поворотом винта в противоположную сторону, принимают средний угол и подбирают уравновешивающий
груз (методом пробных грузов). Величина уравновешивающего груза составляет
величину дисбаланса. Методом шлифовки или пневматической рубки дисбаланс в
«тяжелом месте» снимают со ступицы или лопасти винта (на всасывающей
поверхности), соблюдая плавность перехода поверхностей.
Обработанный винт должен находиться в состоянии безразличного
равновесия. Допускаемый дисбаланс в соответствии с ГОСТ 8054 - 72 проверяют
контрольным грузом массой 10 - 13 г.
Предварительно отбалансированный винт снимают с вибростенда и
снова устанавливают на стенд ЭБП-М, где производят чистовую шлифовку и
полировку поверхностей лопастей в районе ремонта. При этом обработку ведут
войлочными или фетровыми кругами с наклеенными на них шлифзерном или
шлифпорошком в такой последовательности: шлифзерном 80 - 125; шлифзерном 40 -
60; шлифпорошком 6 - 12; пастой ГОН.
После полировки лопастей винт переставляют на приспособление
для развертки конусных отверстий (Рисунок 4.10, б) и проверяют конусность
отверстия в ступице и шпоночного гнезда по калибрам. При наличии дефектов
развертывают конусное отверстие с помощью пневматической машинки для вращения
развертки и ручного винтового привода для вертикальной подачи. Шпоночное гнездо
исправляют шабровкой по калибру или по штатной шпонке.
Выполнив все операции по слесарной обработке винта после
наплавки и сварки, необходимо проверить геометрические параметры лопастей
способами, применяемыми при дефектовании. При обнаружении отклонений, вызванных
сварочными деформациями, винт повторно правят и затем направляют на
окончательную статическую балансировку. Ее выполняют в той же
последовательности, что и предварительную балансировку на вибростенде БВ-100, с
той только разницей, что уравновешенность проверяют при включенном вибраторе.
Это позволяет повысить чувствительность стенда и обеспечить применение нормы
уравновешенности с массой контрольного грузика в 2 г на радиусе 305 мм.
Правка лопастей гребных винтов. Погнутость лопастей
устраняют ручной или механической правкой с подогревом и в холодном состоянии.
Подогрев значительно упрощает процесс правки, однако сопровождается остаточными
деформациями после полного остывания винта. Эти деформации особенно заметны при
местном нагреве лопасти газовой горелкой. Вследствие неравномерности нагрева в
теле лопасти образуются остаточные напряжения, которые в период охлаждения
приводят к деформациям.
Сильно загнутые кромки лопасти латунных винтов подогревают до
250 - 300 °С и с помощью специальных вилок, медной или свинцовой кувалды,
струбцин и скоб выправляют вручную. Затем подают винт на холодную правку
агрегатом АПВ-2.
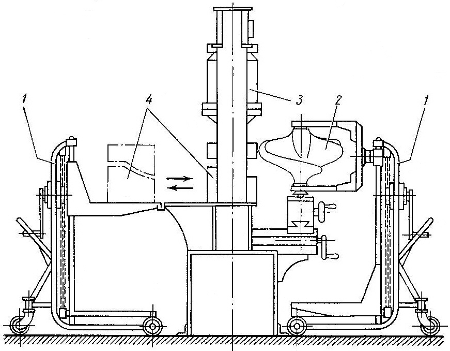
Подбирают соответствующий данному винту блок штампов и
устанавливают его на стол агрегата с помощью тележки ТПВ-200 (Рисунок 4.11).
Рисунок 2.11 - Схема установки винтов и штампов на агрегат
АПВ-2: 1 - тележка ТПВ-200; 2 - винт; 3 - агрегат; 4 - блок штампов
Установка винта на колонку суппорта показана на рисунке 4.11
справа.
Холодная правка винтов СПК на агрегате АПВ-2 выполняется в
таком порядке:
перемещают каретку суппорта с гребным винтом до совпадения
указателя с риской «поперечная подача»;
перемещают суппорт с винтом в сторону штампа до совпадения
указателя с риской «продольная подача»; при этом для захода лопасти в штамп
необходимо опустить пуансон с помощью плунжера пресса, наклонить или поднять
винт, а также вращать его вокруг оси;
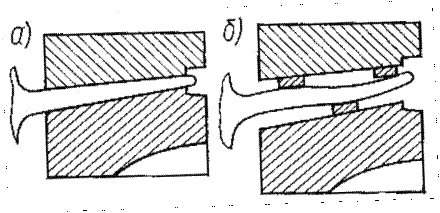
предварительно обжимают лопасть, добиваясь положения ее в
штампе, как показано на рисунке 4.12, а;
включают в действие силовую установку и обжимают лопасть при
усилии 50 - 60 тс, останавливают подачу масла в цилиндр и проверяют положение
лопасти в штампе;
при правильном положении лопасти обжимают ее при полном
усилии пресса 100 тс (стрелки манометра на красной черте);
поднимают плунжер в верхнее положение (пуансон под действием
пружин также поднимается вверх) и выводят винт из штампа, пользуясь суппортом
механизма подачи;
поворачивают на зажимной колонке винт вокруг своей оси и
заводят следующую лопасть в штамп, соблюдая порядок, указанный выше;
правят следующую лопасть и т.д.
Если лопасть имеет местные вмятины, то ее правят с
применением специальных прокладок (Рисунок 4.12, б), которые позволяют
сосредоточить усилие пресса на площади вмятины.
Рисунок 2.12 - Положение лопасти в штампе
Снятие и постановка гребного винта. Для демонтажа гребного
винта с вала вначале отгибают усы стопорной шайбы и свертывают
гайку-обтекатель. Затем в гнездо ступицы винта ввертывают захват винтового или
гидравлического съемников (Рисунок 4.13, а, б).
Гребные винты скоростных судов крепят на валу конусным
соединением со шпонкой. Это соединение имеет ряд недостатков, и целесообразно
было бы перейти к гидропрессовым бесшпоночным. Однако последние внедряются
крайне медленно.
Для правильной работы шпоночного соединения у конусных сопрягаемых
поверхностей необходимо создать натяг, эквивалентный примерно среднему значению
легкопрессовой посадки. Подгонка конусов винта и гребного вала должна
обеспечить посадку в пять-восемь пятен на площади 25 Рисунок 2.13 - Снятие гребного винта с вала и посадка его на вал:
1 - винтовой съемник; 2 - универсальный гидравлический съемник-домкрат; 3 -
кольцевой гидравлический домкрат
Жидкая смола заполняет все зазоры между винтом и валом, после
отверждения создает монолитность соединения и повышение запаса прочности по
вращающему моменту до 20%. В таком соединении полностью исключается подтекание
и циркуляция воды на контактных поверхностях.
Технология сборки включает операцию нанесения смолы, которую
готовят в таком соотношении с отвердителем, чтобы ее живучесть была не более 1
ч. Поверхности вала и винта перед нанесением слоя смолы должны быть обезжирены
уайт-спиритом. Шпоночный паз располагают во время сборки винта с валом вверху,
чтобы улучшить условия заполнения неплотностей выхода шпоночного паза.
Для съема винта, насаженного на эпоксидной смоле, нагревают
ступицу винта до температуры, при которой смола частично плавится и
размягчается. При нагреве двумя горелками винт снимают без особых затруднений
за 15 мин. Применение эпоксидной смолы позволяет собирать детали без взаимной
подгонки. Это особенно важно в период навигационных ремонтов, когда гребной вал
не демонтируют.
Наиболее распространенным способом обеспечения натяга при посадке
винта является затяжка его посредством гайки-обтекателя с применением рычагов
большой длины и ударов кувалды. Этот способ является не только
малопроизводительным и физически тяжелым, но и может привести к нарушению
прямолинейности вала, изгибу в районе большого конуса и даже к смещениям
концевого кронштейна. Поэтому рекомендуется применять затяжку винтов с помощью
гидравлических домкратов.
В таблице 4.3 приведены виды и размеры дефектов винтов,
допускаемых к исправлению при ремонте.
Правку латунных лопастей рекомендуется выполнять в холодном
состоянии, стальных - с подогревом и в холодном состоянии. Подогрев латунных
лопастей при правке допускается, как исключение, для устранения значительных
загибов кромок.
Таблица 2.3
Дефекты
Размеры
дефектов
Исправляемых
Браковочных
Отклонения в
геометрии лопасти: по шагу по профилю
Более ±2 мм До
1,5 мм
Нет Более 1,5
мм
Кавитационные
раковины на одной лопасти: площадь глубина количество
До ½
площади лопасти Свыше 2 мм
2 шт.
Более ½
площади лопасти
Обрыв части
лопасти
Только на одной
лопасти
Более ½
площади лопасти
Трещины:
протяженность глубина
Любой
протяженности Сквозные
У корня лопасти
Прилегание
калибра конуса
Зазор до 0,6 мм
Нет
Увеличение
ширины шпоночной канавки
Более допуска А3
Более 2 мм
Шероховатость поверхностей лопастей и ступицы винтов после
ремонта допустима не ниже: на лопастях на радиусах более 0,4R - 8-го класса, на
радиусах меньше 0,4% и на ступицах - 6-го класса. Кромки лопастей следует
обрабатывать с той же чистотой, что и лопасти. Узорчатое шлифование
поверхностей не допускается. Направление движения шлифовального круга должно
быть по дуге окружностей, центр у которых лежит на оси винта.
Отклонения размеров и параметров гребных винтов от паспортных
данных после ремонта не должны превышать величин, приведенных в таблице 2.4.
Таблица 2.4
Параметр
Допускаемые
отклонения
Радиус винта
От ±5 мм до
±0,2%
Шаг винта
От ±5 мм до
±0,625%
Шаг лопасти
От ±5 мм до
±0,75%
Шаг сечения
От ±5 мм до
±1,0%
Разношаговость
сечений одного радиуса
От ±5 мм до
±1,0%
Длина сечения
От ±1,5 мм до
±0,75%
Толщина сечения
От ±0,5 мм до ±4%
Положение
лопастей вдоль оси винта (наклон) на сечениях 0,3R и 0,95R
От ±5 мм до
±0,5%
Масса винта
От ±5 мм до
±3,0%
Разношаговость вычисляют (в%) как отношение разности между
фактическими наибольшими и наименьшими значениями, шага на одинаковых радиусах
сечений разных лопастей к шагу этого сечения, указанного в рабочем чертеже.
При отклонениях у винта во взаимном расположении осевых линий
(медиан) лопастей более 0,3DB, а также при значительных отклонениях
в наклоне лопасти винт отбраковывают.
Применение метода уплотнения медным молотком поверхности
лопасти взамен наплавки допускается лишь в тех случаях, когда площадь раковины
не превышает 5 - 10 см2 и глубина - 2 мм.
Допускается 5-кратный ремонт винта заплаткой кавитационных
раковин и холодной правкой лопастей, после чего винт выбраковывают.
После окончательной обработки (полировки) гребной винт должен
быть статически уравновешен на стендах повышенной чувствительности типа БВ-100.
Точность статической балансировки должна обеспечивать следующее условие:
уравновешенный винт должен начать вращаться при установке груза в 2 г на кромке
лопасти, находящейся в горизонтальном положении на радиусе 300 мм.
Материал присадочных прутков, применяемых при сварке и
наплавке, должен иметь сертификат и удовлетворять тем же требованиям, что и
материал винта. Если данные о качестве присадочных материалов отсутствуют, то
прутки необходимо подвергать испытаниям: химическому анализу по ГОСТ 1652 - 54,
на растяжение с определением временного сопротивления и относительного удлинения
по ГОСТ 1497 - 41, на изгиб вокруг оправки диаметром 50 мм по ОСТ 1683.
Качество сварных швов при приварке наделок и лопастей должно
быть проверено рентгено- или гаммаграфированием. Механические свойства сварных
соединений проверяют на статический изгиб специально сваренных контрольных
соединений, на образцах того же материала, что и наделки по ГОСТ 6996 - 66.
Для обеспечения заданных гидродинамических качеств гребного
винта подсчитывают относительные погрешности в его геометрии и сравнивают с
допускаемыми погрешностями, приведенными в таблице 4.4.
сплав сварка дефект судоремонт
1. В.И.
Толшин В.А. Сизых Автоматизация судовых энергетических установок. М., 2006.
. И.В.
Возницкий А.С. Пунда Судовые двигатели внутреннего сгорания М., 2008
3. Карамушко
Ф.Д. Судовые вспомогательные механизмы и системы. 1975.
. Глотов
Ю.Г., Беляев И.Г. Эксплуатация судовых энергетических установок. 1995.
5. Марков
В.С. Автоматизированные вспомогательные котлы современных теплоходов. 1967.
2.
Ремонт гребных винтов
2.1
Повреждения и износы гребных винтов
 25 мм; щуп 0,03 мм не должен проходить более чем на 10 мм между
телом ступицы и конусом вала. Во время ремонта очень трудно выполнить
качественную подгонку из-за расхождений размеров конусных поверхностей вала и
винта при их замене, из-за провала шпонки и отсутствия средств контроля натяга.
2.3
Технические условия на ремонт гребных винтов
Библиографический
список