Книга / учебник: Технология и организация судоремонта
Качественное выполнение заклепочных соединений во многом зависит от тщательности предварительной сборки деталей на сборочных болтах или винтах. Для плотного прилегания одной детали в соединении к другой рекомендуется устанавливать перед, клепкой сборочные болты через два отверстия. Под головки болтов и гайки ставят шайбы, предохраняющие поверхность деталей от повреждений. Направление клепки лучше выбрать от заклепанной стороны листа к свободной его стороне (концевой способ); при этом волнистость обшивки уменьшается.
Для непроницаемых клепаных соединений корпуса и надстроек в целях уплотнения и защиты от коррозии следует применять: тиоколовые уплотнительные ленты по ТУ МХП 1393 - 50, тиоколовую замазку по МХП-1391 - 51 р. Допускается парусина, пропитанная грунтом АЛГ-12 по ТУ КУ 296 - 56 или цинковыми белилами.
Стальные детали в местах соединения с алюминиевыми сплавами необходимо подвергать цинкованию или фосфатированию с последующей грунтовкой.
Старые заклепки при ремонте нужно удалять высверливанием.
В процессе клепки возможны различные виды дефектов: перекос
стержня заклепки (Рисунок 1.2, а), подсечка металла у головки (Рисунок 1.2, б),
перекос и смещение замыкающей головки (Рисунок 1.2, в), утолщение заклепки
между деталями (Рисунок 1.2, г) изгиб стержня и зазоры (Рисунок 1.2, д),
трещины на головках (Рисунок 1.2, е). Основными причинами возникновения
дефектов являются неправильное положение инструмента при клепке и
некачественная сборка.
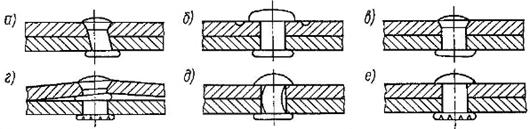
Рисунок 1.2 - Дефекты заклепочных соединений
Сборка под сварку. Кромки собираемых деталей при ремонте должны быть тщательно зачищены и подогнаны одна к другой с зазорами, установленными ГОСТом.
Размеры заплат или новых листов по длине и ширине после удаления припуска должны быть меньше соответствующих размеров выреза на величину одного номинального зазора стыкового шва. Этот зазор должен быть в пределах 2,0 - 2,5 мм и располагаться по смежным кромкам (АБ и БВ на Рисунке 1.1). При сборке конструкций и постановке заплат применяют жесткие (электроприхватки) и эластичные (винтовые, клиновые и др.) крепления.
Электроприхватки следует ставить от середины свариваемого соединения поочередно в обе стороны. Крайние прихватки нужно располагать на расстоянии не менее 10 - 20 мм от края соединения. Листы в корпусе рекомендуется устанавливать на сборочных гребенках по двум длинным кромкам, перекрывая зазор под углом 30 - 35°, а по одной из коротких кромок - ставить прихватки.
Правка судовых конструкций. На скоростных судах, плавающих в условиях мелководья или на засоренных древесиной водоемах, значительное место занимают работы, связанные с устранением деформаций листов обшивки, набора и целых перекрытий (обшивки с набором). Почти на всех судах производят работы по устранению деформаций узлов и деталей обносов и привальных брусьев, скегов и скуловых наделок и др. При ремонте корпусов и надстроек также выполняют работы по правке деформаций, возникающих при технологических процессах сборки и сварки или клепки.
Небольшие вмятины обшивки корпуса между набором (со стрелкой прогиба до 30 мм) можно выправить одним из следующих способов:
- проколачиванием деревянной киянкой (без нагрева) на переносных правильных плитках размерами 200×200×12 мм, изготовленных из алюминиевых сплавов и подкладываемых с обратной стороны обшивки;
- наложением «холостых валиков» на листы обшивки корпуса аргонодуговой сваркой при снижении на 10 - 20% силы сварочного тока; накладывают валики со стороны выпуклости на расстоянии не менее 100 мм от сварных швов обшивки;
- нагревом продольных полос на обшивке с помощью ацетилено-кислородного пламени до 320 - 350 °С с последующим проколачиванием деревянной киянкой; допускается при этом охлаждение нагретой части обшивки струей сжатого воздуха или водой.
При применении термопластических методов правки следует иметь в виду, что пластические деформации сжатия, развивающиеся в период нагрева алюминиевых сплавов, значительно меньше, чем у стальных конструкций (на 40-60%). Поэтому для повышения эффективности правки необходимо наносить удары молотком и создавать упругие подпоры с другой стороны листа.
Вмятины на большой площади, охватывающей и часть набора корпуса, обычно правят нагревом ацетилено-кислородным пламенем с использованием клиновых и винтовых приспособлений. Метод крепления приспособлений зависит от конструкции набора. На сварных конструкциях допускается приварка временных рымов, планок и упоров, которые затем удаляют вырубкой прихватки.
В тех случаях, когда общие деформации перекрытий очень велики, набор от обшивки отделяют и правку производят раздельно обшивки и набора. Холостой и рамный набор правят с помощью домкратов, талрепов и стяжек при одновременном нагреве деформированных мест газовой горелкой. Участки нагрева должны находиться на расстоянии 150 - 200 мм один от другого в районе растянутых волокон и на расстоянии не менее 100 мм от сварных и заклепочных швов.
При нагреве вмятин вблизи заклепочного, шва в последнем удаляют четыре-пять заклепок, которые затем ставят после правки.
На поверхности листов после правки не должно быть трещин, надрезов, вмятин от ударов киянкой, подрезов от наложения холостых валиков. Эти дефекты подваривают и зачищают заподлицо. Рельефные следы от правки с нагревом аргонодуговой горелкой с поверхностей конструкции удаляют шлифовальным фибровым диском (зернистостью не более №25, ГОСТ 3647-71) с последующей зачисткой шлифовальным диском зернистостью не более №12 или проволочной пневмощеткой.
Применение эпоксидных смол. Для временных заделок трещин на листах надстройки в период навигационных ремонтов используют стеклопластики на основе эпоксидного компаунда и стеклоткани АСТТ (б) - С по МРТУ 6-11-140 - 69. Эпоксидные компаунды применяют двух видов:
компаунд К-153 (МРТУ 6-05-1253 - 69), состоящий (по массе) из смолы эпоксидной ЭД-5 или ЭД-6 (ГОСТ 10587 - 72) - 100 частей, тиокола жидкого (ГОСТ 12812 - 72) - 20 частей, полиэфира МГФ-9 (ТУ6-01-450 - 70) - 10 частей, отвердителя полиэтиленполиамина (ТУ6-02-594 - 70) - 10 - 12% от массы компаунда;
компаунд, состоящий (по массе) из смолы эпоксидной ЭД-5 или ЭД-6 (ГОСТ 10587 - 72) - 100 частей, дибутилфталата (ГОСТ 2102 - 67) - 15 - 20 частей, отвердителя полиэтиленполиамина (ТУ6-02-594 - 70) - 10 - 12% от массы компаунда.
1.3 Типовые технологические процессы ремонта сварных конструкций
Смена прямых листов обшивки корпуса. Если район смены листа попадает в пассажирские или жилые помещения, то, прежде всего, удаляют декоративную обшивку или настилы, а также изоляцию. Затем заменяют лист в такой последовательности:
- намечают контуры вырезаемого листа мягким карандашом или мелком;
- отделяют набор от листа, отрезая его фрезой или плазменным резаком по угловым швам;
- вырезают поврежденный лист по всему контуру и удаляют с места;
- подрубают и зачищают кромки оставшихся частей обшивки;
- по эскизу или шаблону с места (или по старому листу) размечают контуры нового листа с припуском 20 - 25 мм по ширине и длине;
- обрезают лист на гильотине и закругляют углы на дисковых или вибрационных ножницах;
- оксидируют новый лист в условиях цеха;
- подгоняют и устанавливают новый лист на место (в корпусе судна) на гребенках или на прихватках, удаляя припуски листа с помощью переносного оборудования;
- обезжиривают и зачищают околошовные зоны;
- сваривают пазы и стыки листа изнутри корпуса;
- разделывают контрольные канавки шва с наружной стороны;
- подваривают пазы и стыки;
- подтягивают и собирают набор с обшивкой и сваривают угловыми швами.
После этих операций при необходимости листы правят, устраняя волнистость и бухтиноватость от сварки. Производят испытания сварных швов на непроницаемость смачиванием керосином или обдувкой сжатым воздухом.
Заключительными операциями процесса смены листа являются обезжиривание и очистка, оксидирование, грунтовка и окраска околошовной зоны и сварного шва.
Смена криволинейных листов обшивки корпуса и надстроек. Разметку контура листа производят по размерам и шаблонам, снятым с места, после удаления дефектного листа. Вырезают листы с припуском 20 - 30 мм по габаритам с учетом подгонки по месту. Для наиболее сложных листов надстроек, обшивки носовых образований и кормового подзора следует иметь гибочные шаблоны для проверки поперечной и продольной погибей. Их изготовляют из фанеры или тонких досок по месту, а при больших площадях сменяемых листов - по данным плазовой разбивки теоретического чертежа.
Отклонение погиби листов от шаблона не должно превышать ±2 мм; при этом на поверхности листа не допускаются следы ударов молотков или другие повреждения.
Усилия, необходимые для прижатия нового листа к смежным деталям, могут быть созданы клиньями или с помощью сборочных скоб, для крепления которых приваривают на электроприхватках временные рымы и опорные детали. На подогнанном таким способом и закрепленном листе намечают линии обрезки припусков. Затем снимают лист, обрезают припуски, очищают и передают его на оксидирование и грунтовку. Окончательную установку листов производят в том же порядке, как и прямолинейных.
Заделка пробоин в листах постановкой заплат. Пробоины в листах имеют, как правило, рваные и сильно деформированные кромки, поэтому часть листа в районе пробоины должна быть вырезана. Дефектные кромки вырезают после удаления декоративной обшивки и изоляции. У оставшейся части обшивки правят вмятины и размечают контур выреза, закругляя при этом углы с радиусом не менее 20 мм. В цехе по шаблону или по эскизу с места размечают контур заплаты на новом листе и вырезают его механическими пресс-ножницами. Если пробоина находится на прямом участке обшивки, то заплате придают предварительную погибь 10 - 15 мм на 1 м длины. Если пробоина расположена в районе криволинейных листов, то заплату выгибают по листу, добиваясь прилегания ее по всей площади с местными отклонениями не более 5 мм.
На корпусе судна заплату устанавливают на гребенках так, чтобы две кромки ее контура были прижаты к кромкам листов без зазора. Сварку заплаты ведут обратноступенчатым швом в такой же последовательности, как и при смене прямых листов. Вначале сварку выполняют изнутри корпуса, затем снаружи вырубают контрольную канавку и производят подварку шва. После сварки выправляют бухтиноватость обшивки во всем районе постановки заплаты.
Испытание швов на водонепроницаемость производят обдувкой сжатым воздухом или промазыванием керосином. Швы и смежные участки обшивки очищают, промывают уайт-спиритом, покрывают фосфатирующим грунтом, окрашивают околошовные зоны и заплату той же краской, в тот же цвет, что и основной корпус.
В ряде случаев пробоины охватывают площадь листа на нескольких шпациях (Рисунок 1.3). Набор на этой площади значительно деформирован или имеет поломки и разрывы. При устранении таких пробоин после удаления декоративного покрытия и изоляции размечают и вырезают поврежденные части не только листа, но и части набора. Затем кромки набора и оставшейся обшивки зачищают и правят.
Заготовку и установку заплаты обшивки производят аналогично
описанному. Кроме заплаты, заготовляют и устанавливают новые участки набора.
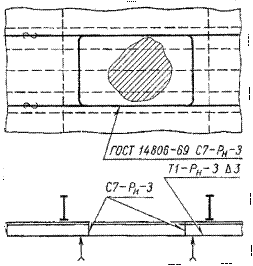
Рисунок 1.3 - Замена участка перекрытия корпуса
Устранение трещин в листах обшивки и набора. Наиболее простым и надежным методом устранения трещин является аргонодуговая сварка. Лишь в отдельных случаях для устранения их вырезают дефектные листы и ставят заплаты из нового металла. Допускается также в местах расположения трещин постановка заплат-дублеров.
В районе трещины поверхности должны быть очищены от грязи и старой краски. После уточнения границ трещины по ее концам засверливают сквозные отверстия, как показано на рисунке 1.4. Затем разделывают кромки трещин под углом 60° с одной стороны (на обшивке внутри судна), обезжиривают и очищают поверхности и кромки, прилегающие к трещине. Сварку выполняют при малой протяженности трещины (до 200 мм) «напроход», при значительной протяженности трещин - обратноступенчатым швом. С обратной стороны трещину разделывают также под углом 60° до наплавленного металла, а затем производят ее подварку.
После заварки трещин у листов наружной обшивки шов подвергают испытанию на непроницаемость, зачищают околошовную зону, оксидируют, грунтуют за два раза и окрашивают.
Если трещина на листе пересекает набор, то последний
необходимо отделить от обшивки на расстояние не менее 200 мм в каждую сторону
от трещины и сделать голубницы для прохода усиления сварного шва. После заварки
трещины набор с обшивкой снова сваривают.
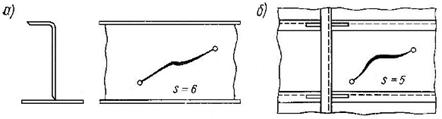
Рисунок 1.4 - Заварка трещин: а) - в наборе; б) - в обшивке
корпуса
Для предупреждения дальнейшего распространения трещины в ее районе устанавливают дублирующий лист, сваривая последний по контуру непрерывным швом, а по полю листа - злектрозаклепками.
Часто наблюдаются трещины в сварных швах фундаментов, набора,
цистерн и других конструкций. Для устранения таких трещин необходимо срубить
шов в районе трещины до целого металла на всю ее длину, добавив участки по 20
мм с каждого конца. В стыковых швах трещины разделывают под углом 60°. Сварку
ведут по длине срубленного участка обратноступенчатым швом. При сквозных
трещинах у стыковых швов выполняют разделку и подварку с другой стороны.
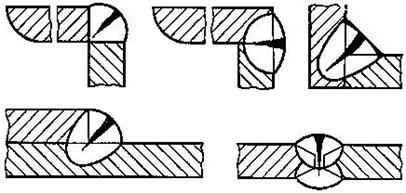
Рисунок 1.5 - Трещины в сварных швах
При устранении трещин в сварных швах обшивки корпуса или надстройки дополнительно производят засверловку сквозных отверстий диаметром 5 - 6 мм по концам трещин. Эти швы подвергают испытанию на непроницаемость.
Очень часто параллельно с заделкой трещин приходится выполнять другие ремонтные работы: правку набора, постановку подкреплений и т.д.
Для устранения часто появляющихся трещин у выкружек валопровода и в баллерных коробках ремонт выполняют также с одновременным усилением конструкций. С этой целью на теплоходах «Метеор» и «Ракета» изготовляют сварные выкружки и баллерные коробки с деталями увеличенной толщины и устанавливают их в клепаных конструкциях. Кроме удаления старых конструкций, изготовления новых деталей и подгонки их одна к другой, при установке выкружек и баллерных коробок проверяют положение деталей и узлов по струнам, натянутым по оси вала и баллера. При этом также добиваются перпендикулярности опорных поверхностей фундаментов под дейдвудный и баллерный подшипники.
В корпусах теплохода «Заря» после устранения значительных
трещин и бухтин обшивку перекрытия усиливают постановкой дополнительных ребер
жесткости, как показано на рисунке 1.6.
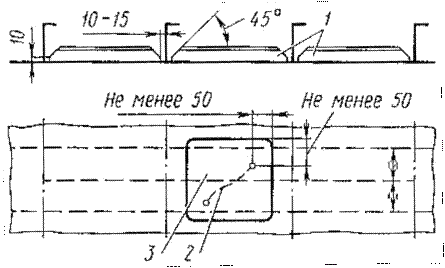
Рисунок 1.6 - Усиление обшивки в районе повреждения: 1 -
дополнительные ребра жесткости; 2 - трещина; 3 - дублирующий лист
При заварке трещин в швах небольшой протяженности и в неудобных местах соединения усиливают постановкой на поясках или стенках набора накладок и угольников с перекрытием соединения на 50 - 60 мм в обе стороны.
В конструкциях надстроек для заделки трещин получили применение методы усиления их стеклопластиком (Рисунок 1.7). Трещины в этом случае устраняют аналогично рассмотренным выше процессам. Стеклоткань раскраивают так, чтобы каждый последующий слой ее перекрывал предыдущий не менее чем на 30 мм. С помощью компаундов или эпоксидного клея на район трещины наформовывают два-три слоя стеклоткани. После отверждения стеклопластика зачищают неровности и подтеки компаунда или клея. Затем окрашивают заделку той же краской, что и основная конструкция. Следует иметь в виду, что исходную жесткость и прочность конструкции восстановить описанным методом невозможно.