Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
тируемой продукции является определение ее экономической эффективности путем сопоставления эффекта и затрат ранее производимого продукта с новым, показатели которого должны быть отражены в техническом задании.
1.3. Задачи технологической подготовки производства
Следующей стадией технической подготовки является технологическая подготовка производства.
Именно она обеспечивает полную готовность предприятия к выпуску новой продукции с заданным качеством, что, как правило может быть реализовано на технологическом оборудовании, имеющем высокий технический уровень, обеспечивающий минимальные трудовые и материальные затраты.
Технологическая подготовка производства осуществляется в соответствии с требованиями стандартов Единой системы технологической подготовки производства (ЕСТПП) и предусматривает в процессе реализации решение следующих задач:
обеспечение высокой технологичности конструкций, что достигается тщательным анализом технологии изготовления каждой детали и технико-экономической оценкой возможных вариантов изготовления;
проектирование технологических процессов, включающее разработку процессов традиционной (основной для данного типа производства) обработки, а также программ для станков с числовым программным управлением, индивидуальных технологических процессов, разработку технических заданий на спецостнастку и специальное технологическое оборудование (проектирование средств технологического оснащения проводится в порядке, принятой для конструкторской подготовки производства);
структурный анализ изделия и на его основе составление межцеховых технологических маршрутов обработки
11
деталей и сборки изделий;
технологическую оценку возможностей цехов, основанную на расчете производственных мощностей, пропускной способности и т.д.
разработку технологических нормативов трудоемкости, норм расхода материалов, режимов работы оборудования;
изготовление средств технологического оснащения;
отладку технологического комплекса (производится на установочной серии изделий) - технологического процесса, оснастки и оборудования;
разработку форм и методов организации производственного процесса;
разработку методов технического контроля. Технологичность конструкции оценивается количе-
ственно посредством системы характеристик, включающей показатели трудоемкости изготовления, удельной материалоемкости, технологической себестоимости, коэффициентов использования материалов, применения типовых технологических процессов, стандартизации, унификации.
Высокая технологичность способствует снижению производственных затрат и поэтому служи критерием экономически более выгодного технологического варианта. Такой выбор производится при совместном решении двух уравнений:
Cт1=с1N+V1;
Cт2=c2N+V2,
отражающих соответственно технологические себестоимости Cт1 и Ст2 двух вариантов изготовления. В результате определяется критический объем производства
Nкр=(с2-с1)/V1-V2,
служащий границей экономической целесообразности их применения. При этом с1,с2,V1,V2 соответственно условнопостоянные и переменные расходы в структуре себестоимости вариантов, N - объем выпуска. При объеме производства меньшем чем Nкр, будет выгоден вариант 1, при выпуске,
12
большем Nкр - вариант 2.
Указанный метод расчета пригоден, когда оцениваются технологические процессы (на уровне участка, цеха), не требующие сколько-нибудь значительных капитальных затрат.
В случаях, связанных с внедрением технологических процессов, требующих существенных капиталовложений, выбор экономически наиболее выгодного варианта производится по методу приведенных затрат. Для повышения эффективности технологической подготовки производства большое значение имеют типизация и нормализация элементов технологии.
Типизация технологических процессов строится на основе технологических рядов. В такой ряд включаются детали, конфигурация и основные параметры которых позволяют вести их изготовление или обработку по одному общему технологическому маршруту.
Типизации предшествует разработка конструктивнотехнологической классификации, при которой детали предварительно группируются в классы по признаку служебного назначения.
Дальнейшее разделение на группы (например, по признаку общности материала и способа его обработки) и подгруппы (например, по размерам деталей) приводит к максимальной унификации, позволяющей осуществить принцип групповой обработки, который основывается на конструк- тивно-технологическом сходстве деталей с последующим выбором из них комплексной детали, имеющей все поверхности обработки, встречающиеся в деталях данной группы.
Это позволяет создать для такой детали специальное приспособление со сменными наладками и с его помощью обработать на одной настройке многоцелевого станка и других средств технологического оснащения все детали данной группы.
Технологические нормали разрабатываются применительно к типовым геометрическим элементам конструкций,
13
например, на радиусы закруглений, припуски, допуски, конусность, на состав шихты, на режимы обработки и пр. и являются информационной базы для использования технологий быстрого прототипирования.
Типизация, нормализация, технологическая унификация дают особенно большой эффект, если проводятся на уровне стандартов предприятий, отраслей производства.
Для обеспечения высокого организационно-техниче- ского уровня производства и качества выпускаемой продукции большую роль играет строгое соблюдение технологической дисциплины, т.е. точного выполнения разработанных и внедренных на всех операциях, участках и стадиях производства продукции различных технологических процессов.
1.4. Высокозатратные в подготовке производства конструктивные элементы
В качестве примеров низкого уровня технологичности и требующие значительного объёма подготовки производства показательны нагруженные корпусные детали с внутренними полостями и лопастные детали лопаточных машин с винтовыми лопастями и узкими межлопаточными каналами сложного профиля.
Классифицируя такие детали, можно выделить следующие типовые объекты:
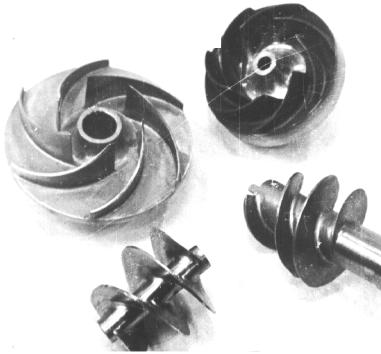
односторонние открытые колеса насосов (рис. 1.1,а) и компрессоров (рис. 1.1,б) с малой закруткой лопаток, шнеки (рис. 1.1,в) с небольшой высотой лопастей, которые поддаются лезвийной и абразивной обработке;
шнеки с постоянным и переменным шагом, с различным профилем винтовых каналов и лопастей (рис. 1.1,в, 1.2);
рабочие колеса агрегатов турбонаддува, где доступ
традиционного |
металлообрабатывающего |
инструмента |
|
14 |
|
затруднен из-за сложного пространственного профиля лопаток
(рис. 1.3);
винтовые турбины высоконапорных вихревых насосов
ивентиляторов (рис. 1.4) с очень большим количеством лопаток и экономически нецелесообразной трудоемкостью механической обработки;
турбины высокооборотных компрессоров (рис. 1.5) с большим количеством лопаток и винтовыми лопастями, характеризующиеся экономически нецелесообразной трудоемкостью обработки;
б
а
в
Рис. 1.1. Типовые детали с открытыми винтовыми каналами, доступными для традиционной обработки: а, б – крыльчатки; в – шнеки
15