Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
обрабатываемые элементы по возможности не должны иметь закрытых (теневых) участков, исключающих формообразование поверхностей за одно поступательное движение электрода-инструмента;
размеры и расположение обрабатываемых элементов должны обеспечивать наиболее производительную обработку.
Технологические требования и рекомендации к конструк-
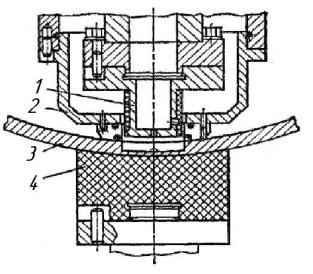
ции некоторых типов деталей, перевод которых на ЭЭО и ЭХО является наиболее целесообразным. Формообразование способом ЭХО рассматриваемых типов деталей ориентировано на применение бескамерной схемы обработки при прошивании углублений и пазов в оболочках (рис. 2.2).
Рис. 2.2. Бескамерная схема электрохимической обработки:
1электрод-инструмент; 2 прижимная камера; 3 обрабатываемая деталь; 4 базовая опора
Электрохимическая обработка маложестких корпусных деталей (оболочек) с оребрением (рис. 2.3). Решаемая конструкторская задача: снижение массы деталей и качества
36
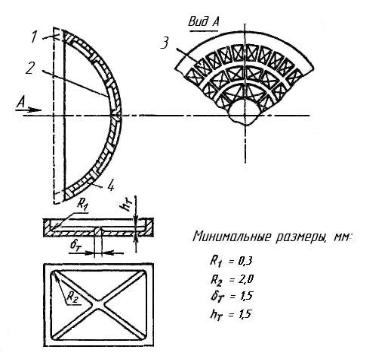
их рабочих поверхностей при сохранении их прочности и жесткости.
Рис. 2.3. Маложесткие корпусные детали с оребрением и тонкой стенкой
Технологические возможности:
обеспечение остаточной толщины полотна до 0,5 мм;
шероховатость обработанной поверхности не хуже Ra-
1,25-7-0,63 мкм;
обеспечение толщины ребер не менее 2 мм;
отсутствие заусенцев, скругление острых кромок;
обработка формообразованных методами давления (вытяжки) заготовок.
37
Требования к конструкции деталей:
предусмотреть припуск под делительные кольца и токоподвод;
одностороннее оребрение и гладкая базовая поверх-
ность;
унификация типоразмеров полостей и пазов;
введение технологических ребер, которые могут обеспечить дополнительную жесткость.
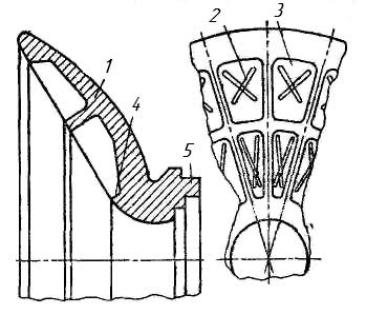
Электрохимическая обработка нагруженных деталей (импеллеров насосов) с карманами облегчения (рис. 2.4).
Рис. 2.4. Нагруженная деталь с карманами облегчения
Решаемая конструкторская задача: снижение массы деталей при сохранении их прочности. Технологические возможности:
38
обеспечение заданного профиля карманов с точностью
±0,1 мм;
обеспечение радиуса сопряжения между стенками и дном карманов не более 2 мм;
шероховатость обработанной поверхности по дну карманов Ra – l,25–0,63 мкм, по стенкам Ra – 40–20 мкм;
отсутствие заусенцев.
Требования к конструкции деталей (см. рис. 2.4):
1 – толщина стенок между карманами не менее 3 мм; 2 – наличие технологических ребер на дне кармана;
3– унификация типоразмеров карманов;
4– исключение теневых зон обработки;
5– обеспечение базирования, закрепления и надежного токоподвода.
Электрохимическая обработка сквозных и глухих отверстий в деталях (рис. 2.5).
Решаемая конструкторская задача: формообразование конструктивных элементов в деталях из труднообрабатываемых сплавов. Технологические возможности:
прошивка глубоких круглых и фасонных отверстий;
формообразование ступенчатых отверстий;
шероховатость поверхности Ra = 40—20 мкм;
многокатодная обработка с толщиной стенки между отверстиями до 1 мм;
отсутствие заусенцев, скругление острых кромок;
получение конусных отверстий.
Требования к конструкции деталей:
скругление входных и выходных кромок отверстий R1
=0,5 1,5 мм;
радиусы скругления R2 не менее 3 мм и угла α=45 80°;
выпуклость на донной части h = 0,8-7-1,5 мм;
обеспечение припуска под выходным отверстием при сквозной прошивке.
39
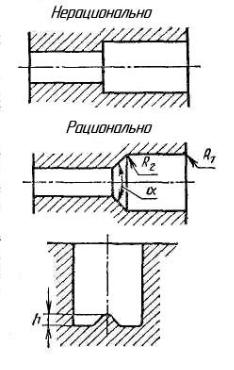
Рис. 2.5. Сквозные и глухие отверстия в деталях
Электроэрозионная обработка тонкостенных мембран
(рис. 2.6).
Решаемая конструкторская задача: обеспечение стабильных эксплуатационных характеристик деталей.
Технологические возможности:
получение перемычек толщиной т ≤ 0,5 мм;
точность изготовления пазов ±0,05 мм;
ширина обрабатываемого паза до 1 мм;
толщина обрабатываемых деталей до 0,2 мм;
отсутствие заусенцев;
возможность обработки деталей в пакете или составным многоэлементным электродом-инструментом.
40