Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
Конструкция детали должна состоять из стандартных и унифицированных конструктивных элементов или быть в целом стандартной.
Состав конструктивных элементов выбирают с учетом ограничительных перечней, стандартов и картотек применяемости. Формы и габариты детали, основные и вспомогательные базы и их сочетания, схемы простановки размеров, конструктивные элементы, материалы, покрытия, требования к упрочнению должны максимально соответствовать принятым для типовой конструкции детали. Для изготовления деталей следует применять стандартные или унифицированные заготовки.
Заготовки должны быть получены рациональным способом с учетом заданного объема выпуска и типа производства. При выборе метода изготовления заготовок следует исходить из возможности одновременного изготовления нескольких деталей.
Конструкция детали должна обеспечивать возможность применения типовых и стандартных технологических процессов ее изготовления и ремонта. Физико-химические и механические свойства материала, жесткость детали, ее форму и размеры выбирают с учетом требований технологии изготовления и ремонта (включая процессы упрочнения, коррозионной защиты и др.), хранения и транспортирования.
Свойства материалов связаны с методами изготовления двойной зависимостью: во-первых, методы, обладая определенными конструктивно-технологическими параметрами Пм, обеспечивают получение определенных свойств материала См, т.е. Пм = i(Cм); во-вторых, свойства материала См для проведения процесса его преобразования требуют, чтобы свойствообразующие методы обладали соответствующими энергетиче-
скими параметрами Ем, т.е. Ем = 2(См).
Наличие качественных взаимосвязей между свойствами материала и распространенными методами изготовления иллюстрирует табл. 2.1.
26
Таблица 2.1 Взаимосвязь между свойствами материалов и методами
изготовления деталей
Свойства материалов |
Взаимосвязь, обусловленная зависимо- |
|||||||||
|
|
|
|
|
|
стью |
|
|
|
|
|
|
Пм = i(Cм) |
|
|
Ем = 2(См) |
|
||||
|
Литье |
Обработка давлением |
Обработка |
резанием |
Тепловое |
воздействие |
Литье |
Обработка давлением |
Обработка резанием |
Тепловое воздействие |
|
|
|
|
|
|
|
|
|
|
|
|
Первичные |
|
|
|
|
|
|
|
||
Химический состав |
– |
– |
– |
|
– |
|
+ |
+ |
+ |
– |
(содержание элементов) |
|
|
||||||||
Структурное строение: |
|
|
|
|
|
|
|
|
|
|
размер зерна |
+ |
+ |
– |
|
– |
|
+ |
+ |
+ |
– |
характер расположения |
+ |
+ |
– |
|
– |
|
+ |
+ |
+ |
– |
зерен |
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
Вторичные |
|
|
|
|
|
|
|
||
Механические: |
|
|
|
|
|
|
|
|
|
|
временное |
+ |
+ |
– |
|
– |
|
– |
+ |
+ |
– |
сопротивление |
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
предел |
+ |
+ |
– |
|
– |
|
– |
+ |
+ |
– |
пропорциональности |
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
предел текучести |
+ |
+ |
– |
|
– |
|
– |
+ |
+ |
– |
относительное удлинение |
+ |
+ |
– |
|
– |
|
– |
+ |
– |
– |
удельная вязкость |
+ |
+ |
– |
|
– |
|
– |
+ |
– |
– |
твердость |
+ |
+ |
– |
|
– |
|
– |
+ |
+ |
– |
Физические: |
|
|
|
|
|
|
|
|
|
|
плотность |
– |
– |
– |
|
– |
|
+ |
– |
– |
– |
температура плавления |
– |
– |
– |
|
– |
|
+ |
+ |
+ |
+ |
температура |
– |
– |
– |
|
– |
|
+ |
+ |
– |
– |
кристаллизации |
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
температура |
– |
– |
– |
|
– |
|
+ |
+ |
– |
– |
рекристаллизации |
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
теплопроводность |
– |
– |
– |
|
– |
|
+ |
+ |
+ |
– |
Технологические: |
|
|
|
|
|
|
|
|
|
|
жидкотекучесть |
– |
– |
– |
|
– |
|
+ |
– |
– |
– |
пластичность |
– |
– |
– |
|
– |
|
– |
+ |
– |
– |
обрабатываемость |
– |
– |
– |
|
– |
|
– |
– |
+ |
– |
27
Между методами обработки резанием и свойствами материалов существуют только энергетические взаимосвязи, отсутствует влияние свойств материалов на процессы преобразования свойств деталей методами, основанными на использовании тепловой энергии, например, электроэрозионными, электронно-лучевыми методами, лазерной, светолучевой обработками.
Нередко возникает вопрос о целесообразности замены одного технологического способа изготовления детали на другой (например, литья на штамповку, обработки резанием на изготовление прокаткой и т.п.).
Этот вопрос решается проведением сопоставительного расчета и технико-экономического анализа сравниваемых вариантов по одному или нескольким комплексным показателям ТКИ (например, трудоемкости, материалоемкости или энергоемкости изделия в производстве, а для отдельных видов ремонтируемых изделий в производстве и эксплуатации).
2.3.Детали, обрабатываемые электрофизическими
иэлектрохимическими методами
Электроэрозионная обработка (ЭЭО) и электрохимическая обработка (ЭХО), основанные на преобразовании электрической энергии соответственно в энергию тепловую и химическую, обеспечивают локальный съем материала заготовки.
На технологичность конструкций деталей, подвергаемых ЭЭО или ЭХО, влияют как общие технические и организационные факторы машиностроительного производства, так и факторы, присущие только этим способам. К последним относятся:
физико-механические свойства обрабатываемых материалов;
28
конструктивные особенности деталей (например, наличие полостей сложной формы, узких глубоких щелей, отверстий малого диаметра, габариты и жесткость конструкции);
требования к качеству поверхностного слоя;
допустимость к обработке в среде рабочей жидкости, электролите;
возможность изготовления деталей на имеющемся оборудовании;
возможность использования серийного оборудования;
возможность автоматизации процессов. Целесообразность применения ЭЭО и ЭХО определяется
прежде всего степенью сложности конструкции и материалом деталей машин. Соблюдение технологических требований к конструктивной форме деталей уменьшает сроки внедрения технологии, сокращает длительность производственного цикла, повышает производительность труда и снижает себестоимость деталей.
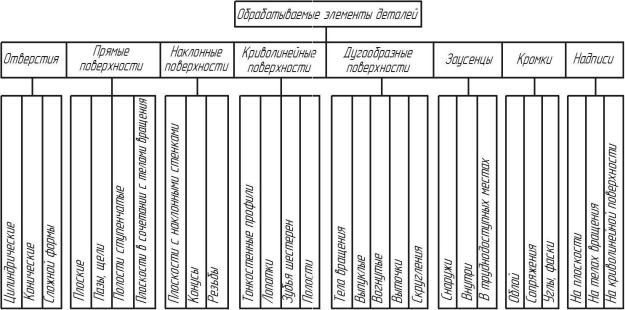
Классификация элементов деталей. Для размерного формообразования поверхностей детали не играет роли способ их обработки, т. е. вид физико-химического механизма съема материала, а также то, каким сочетанием движений заготовки и инструмента получена требуемая поверхность. Таким образом, основой для выбора и применения того или иного способа размерной электрообработки может служить классификация элементов деталей по виду формообразованной поверхности (рис.2.1). ЭЭО и ЭХО, позволяющие получать сложные элементы детали, имеют обширную область применения и могут использоваться для операций прошивания, вырезки, протягивания, шлифования, полирования, хонингования, точения, фрезерования и других операций по схемам, аналогичным схемам при механической обработке. При разработке технологического классификатора для эффективного внедрения ЭЭО и ЭХО целесообразно использовать традиционный классификатор конструктивных элементов деталей.
29
30
Рис. 2.1. Классификация элементов деталей, обрабатываемых электрофизическими и электрохимическими методами