Материал: Технология металлов и трубопроводостроительных материалов. учебное пособие. Ткаченко Ю.С
3.2.2. Спиралешовные трубы диаметром
530—1420 мм.
Современные станы позволяют формовать и сваривать спиралешовные трубы в широком диапазоне диаметров —от 150 до 3000 мм, однако основной объем производства применительно к газонефтепроводам приходится на трубы диаметром 530—1420 мм. При диаметрах менее 530 мм спиралешовные трубы по своим экономическим показателям уступают прямошовным, сваренным токами высокой частоты.
Газонефтепроводные трубы со спиральным швом диаметром 530—1420 мм изготовляются из рулонной горячекатаной ленты, а трубы диаметром 1220—1420 мм — как из рулонной ленты, так и из листовой стали. Принципиальным преимуществом технологии производства спиралешовных труб по сравнению с прямошовными является возможность изготовления труб различных диаметров из одной и той же заготовки (рулонной стали). Изменяя угол входа полосы в формующее устройство при соответствующей его переналадке изготавливают тонкостенные трубы, которые широко применяются для трубопроводов диаметром менее 1020 мм при невысоком рабочем давлении, в частности в городских газопроводах. Для трубопроводов высокого давления, в том числе при наличии циклических нагрузок, преимущество спиралешовных труб также в том, что сварное соединение расположено под углом к направлению главных напряжений, тогда как у прямошовных главные напряжения действуют перпендикулярно к оси шва, т. е. в спиралешовных трубах сварное соединение работает в более благоприятных условиях. Спиралешовные трубы изготавливаются по непрерывной технологии, когда в одном стане производится формовка ленты в трубу и последовательная' ее сварка тремя головками. Схема изготовления труб по непрерывной технологии показана на рис. 13.
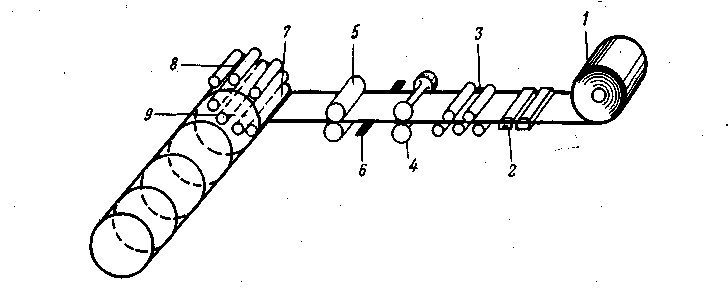
Рис. 13. Схема производства спиралешовных труб по непрерывной технологии:/ — стальная полоса; 2 — сварка полос; 3 — правильная машина; 4 —дисковые ножницы; 5 — тянущие валки; 6 — подготовка кромок к сварке; 7 — деформирующее устройство; 8 — сварка наружного шва; 9 — сварка внутреннего шва
При непрерывной технологии из стана выходит готовая «бесконечной» длины труба, которая разрезается затем на мерные отрезки. Производительность стана при такой технологии определяется скоростью сварки рабочих швов. При непрерывной технологии она строго ограничена, и для увеличения объема производства приходится устанавливать в цехе несколько станов. Технология производства спиралешовных труб может быть прерывистой. В этом случае в основном стане выполняется вальцовка ленты в трубу и сварка заготовки технологическим швом, после чего собранная заготовка «бесконечной» длины разрезается на мерные отрезки. Сварка труб рабочими швами выполняется в отдельных станах. В этом случае скорость изготовления труб повышается до 10 м/с, т. е. более чем в 5 раз. Прерывистая технология позволяет более производительно использовать возможности оборудования, сократить площади цехов, уменьшить потребность в оборудовании на 1 т изготавливаемых труб.
Конструкции современных станов обеспечивают высокую степень автоматизации производства, получение точных по размеру труб без их правки и калибровки в экспандере. Так, допуск на диаметр спиралешовных труб составляет ±1—2 мм, тогда как у прямошовных труб допуск на этот размер обычно составляет ±3—6 мм. Не требуются операции правки и калибровки спиралешовных труб и установки дорогих и сложных экспандеров, что упрощает и удешевляет технологию изготовления труб, эксплуатацию трубосварочного оборудования и цехов в целом.
Отсутствие пластического обжатия заготовки труб в прессах, пластического растяжения в экспандерах обеспечивает более полное сохранение в готовом изделии исходных свойств стали и ее вязкости, что повышает работоспособность труб.
Особенно надежными в эксплуатационных условиях должны быть спиралешовные трубы, изготовленные из листовой стали, в которых сочетаются преимущества спиральной конструкции труб с более высокими свойствами и качеством листового проката по сравнению с рулонной горячекатаной лентой.
Как следует из изложенного, спиралешовные трубы имеют ряд преимуществ по сравнению с прямошовными. Среди изготовителей и потребителей труб уже много лет идет дискуссия: какой метод производства лучше? У потребителей большим спросом пользуются прямошовные трубы, объем применения которых в 3—4 -раза больше, чем спиралешовных, при строительстве магистральных трубопроводов. Однако оценка потребителя может быть субъективной, вызванной тем, что технология производства спиралешовных труб разрабатывалась позднее и в начале производства была отработана хуже, чем технология изготовления прямошовных труб. Спиралешовные трубы по качеству формовки и сварки вначале значительно уступали прямошовным, при их применении было достаточно много отказов (разрушений) трубопроводов. Однако в настоящее время ПО качеству и свойствам спиралешовные трубы не уступают прямошовным, а в ряде случаев даже превосходят их. Поэтому объективных причин отдавать предпочтение прямошовным трубам больше не существует.
3.2.3. Сварные трубы диаметром менее 530 мм
Сварные трубы диаметром менее 530 мм поставляются по ГОСТ 20295—74. Трубы в основном изготавливаются прямошовными из резаной горячекатаной ленты, прокатанной на многоклетевых станах непрерывного действия. Высокоскоростная непрерывная технология производства прямошовных труб малого диаметра обеспечивается за счет применения скоростных методов сварки и создания бесконечной ленты, для чего начало следующего рулона приваривается к концу предыдущего. Формовка труб проводится непрерывным методом в последовательно расположенных клетях. Система роликов, постепенно подгибающих плоскую ленту в цилиндрическую заготовку, показана на рис. 14.
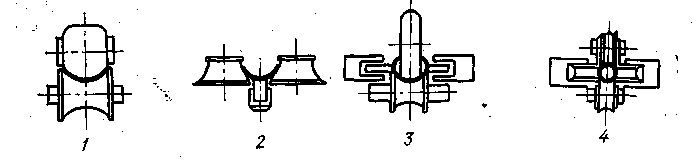
Рис. 14. Последовательность операций на формовочно-сварочном стане: 1-3 — профилирование полосы на валковых плетях; 4 — окончательная правка и сварка трубы
Непрерывная заготовка труб сваривается в проходном стане токами высокой частоты. В процессе сварки оплавленные кромки сдавливаются (сжимаются), образуя неразъемное соединение, при этом в грат выдавливаются окислы с поверхности кромок. Сразу после сварочного стана на непрерывной трубе размещаются установки для снятия грата с внутренней и внешней поверхностей, после чего труба разрезается на мерные отрезки. Отрезки заданной длины поступают на термообработку, отделку и испытание.
Применение для сварки труб небольшого диаметра токов высокой частоты обеспечивает высокую скорость изготовления труб —до 60—70 м/с. Непрерывность технологии, высокая степень автоматизации процесса с использованием ЭВМ, минимальное использование ручного труда при наличии надежного контроля за операциями технологического передела обеспечивают стабильное и высокое качество готовых изделий. Прямошовные термически обработанные трубы диаметром 150—-476 мм, изготовленные по вышерассмотренной технологии, много лет успешно применяются при строительстве промысловых и обвязочных трубопроводов насосных и компрессорных станций. Однако надо отметить, что не на всех заводах обеспечивается строгое выполнение технологических операций, не всегда трубы проходят достаточно строгий и полный контроль, а также 100%-ньте гидравлические испытания на прочность. Поэтому наряду с надежной безотказной работой труб, изготовляемых большинством заводов, еще имеются случаи некачественной их сварки и разрушения при испытании вновь построенных трубопроводов. При заказе труб ответственного назначения, например для транспортировки взрывопожароопасных или ядовитых продуктов, в технические условия следует записывать требования: о поставке термообработанных труб, гидравлического испытания их на прочность при напряжении, равном 0,95 нормативного предела текучести металла, и 100%-ного контроля -швов неразрушающими методами.
Для трубопроводов диаметром менее 530 мм ответственного назначения нельзя рекомендовать к применению прямошовные трубы, изготовленные печной сваркой, сваренные сопротивлением и токами низкой частоты, поскольку качество таких соединений заметно ниже, чем у труб, сваренных токами высокой частоты.
3.3. Спиралешовные термоупрочненные трубы
Спиралешовные трубы имеют высокую поперечную жесткость. Спиральный шов и конструкция трубы обеспечивают устойчивое сохранение кольцевого сечения при действии поперечных нагрузок. Эта особенность спиралешовных труб позволила разработать относительно простую технологию термического упрочнения готовых труб и построить впервые в мировой практике промышленное отделение термического упрочнения труб.
Сложность технологии термического упрочнения готовых труб состоит в том, что нужно обеспечить заданный комплекс свойств во всех точках развитой поверхности трубы, площадь которой достигает 100 м2, и максимально сохранить в условиях нагрева до температуры закалки (более 1000 °С) геометрию трубы, в частности допуск па диаметр по торцам без дополнительной калибровки.
Технология термического упрочнения состоит в нагреве труб под закалку в проходных газовых печах, закалке труб в спреерном устройстве с орошением водой внутренней и наружной поверхностей, повторном нагреве труб во второй проходной газовой печи до температуры высокого отпуска, охлаждении на воздухе и при необходимости — калибровке концов труб.
Выше было отмечено, что для получения однородных и высоких свойств труб после термического упрочнения необходимо обеспечить, во-первых, равномерный нагрев до заданной температуры всей поверхности трубы и предупредить при этом возможность осадки (овализации) горячих труб. При термоупрочнении спиралешовных труб это достигается благодаря поперечной их жесткости и плавному, непрерывному перекатыванию труб вокруг своей оси в проходных газовых печах. Во-вторых, необходимо обеспечить заданную скорость охлаждения металла при прохождении труб через спреерное устройство. Это достигается за счет одно- или двустороннего охлаждения стенки труб, соответствующего давления воды в охлаждающем устройстве, конструкции сопел и других параметров спреерного устройства.
Важным преимуществом термического упрочнения готовых труб по сравнению с процессом их изготовления из термоупрочненной стали является то, что упрочнение готовых труб позволяет выравнить свойства основного металла и сварного соединения, снять остаточное сварочное напряжение, улучшить геометрию спирального сварного соединения, так как при перекатывании горячих труб заметно снижаются имеющиеся «домики» (соединение свариваемых кромок под углом)-
Для производства термоупрочненных труб применяют простую минимально легированную сталь типа 17ГС в разных модификациях. Термоупрочнение труб диаметром 720—1220 мм позволило повысить свойства стали в трубе по сравнению с исходной горячекатаной по временному сопротивлению с 520— 550 до 600 МПа, по условному пределу текучести с 360—380 до 420 МПа, по переходной температуре хрупкости Т80 с +5 до -15 °С.
В результате термического упрочнения металлоемкость труб снизилась на 8—13%, а отпускная стоимость 1 т труб возросла примерно на 15 %, т. е. при сдаточной величине временного сопротивления труб 600 МПа термоупрочнение позволяет снизить расход стали, повысить надежность газонефтепроводов.
Производство термоупрочненных труб с временным сопротивлением 650 МПа позволит резко улучшить их технико-экономические показатели, снизить металлоемкость труб примерно на 20 % и за счет этого покрыть расходы, связанные с их термической обработкой.
Все изложенное показывает, что термическое упрочнение позволяет изготавливать экономичные трубы диаметром 1420 мм на давление 7,5 МПа из простой, дешевой, хорошо освоенной металлургической промышленностью стали 17Г1С-У без применения каких-либо дефицитных легирующих добавок.