Материал: Технология металлов и трубопроводостроительных материалов. учебное пособие. Ткаченко Ю.С
Несмотря па небольшую величину эквивалента углерода (Сэ = 0,34) и простой химический состав стали, для сварки труб на трассе должна быть разработана специальная технология, обеспечивающая равнопрочность со сталью (σв ≥650 МПа) и деформативную способность металла кольцевого шва. Разработка такой технологии не должна вызвать особых затруднений, так как по химическому составу эти стали мало склонны к образованию технологических трещин.
Для сталей контролируемой прокатки, прошедших УРО, требуются уточнения сдаточного значения ударной вязкости, поскольку рост вязкости стали в значительной степени происходит за счет сопротивления металла зарождению трещины. Следовательно, чтобы иметь удовлетворительное сопротивление распространению вязкому разрушению, требования к сдаточному значению ударной вязкости или работе разрушения полнотолщинных образцов должны быть повышены.
Кратко изложенные данные о СКП, прошедших УРО, показывают перспективность этих сталей, возможность варьирования химическим составом и свойствами. Все это указывает на большие возможности термомеханической обработки СКП и на перспективность этого метода производства стали для труб мощных магистральных газопроводов, строящихся и эксплуатирующихся в любой климатической зоне России и государств на территории которых осуществляется строительство
нефтегазопроводов из данным материалов.
3. Трубы
Для магистральных и промысловых трубопроводов высокого давления могут применяться бесшовные горячедеформированные трубы и их модификации, сварные прямошовные и спиралешовные трубы из рулонной или листовой стали и трубы специальных конструкций — дву- и многослойные.
Инженеры, технологи, проектировщики и строители нефтяной и газовой промышленности не всегда имеют достаточно полные данные о работоспособности различных типов труб и руководствуются в своей работе соответствующими инструкциями и указаниями. В то же время нормативные документы имеют достаточно широкое назначение и часто рекомендуют большое разнообразие труб. Наша задача — показать принципиальное влияние технологии изготовления труб, заготовок для труб, а в отдельных случаях и используемого оборудования на свойства стали в изделии и на точность размеров труб с тем, чтобы помочь в практической работе специалистам при выборе труб.
В настоящее время для строительства трубопроводов применяют трубы, изготовляемые по двум принципиально различным технологическим процессам: 1) малого диаметра (менее 530 мм), в основном бесшовные трубы, получаемые методом горячего деформирования; 2) сварные трубы большого диаметра, получаемые методами холодного деформирования и последующей сварки. Трубы малых диаметров могут проходить вторичную горячую или холодную деформацию с целью получения более высококачественной поверхности и повышения точности их размеров.
Для обеспечения стабильной работоспособности труб в сооружении большое внимание уделяется контролю труб на заводах, особенно технологическому контролю с широким использованием ЭВМ, управлению качеством производства труб. Задача заводского контроля не отбраковывать дефектные трубы, а максимально предупреждать брак на всех стадиях прокатки, формовки или сварки труб, а также отделки. По данным механических испытаний заполняются сертификаты, удостоверяющие соответствие изготовленных труб требованиям стандартов или технических условий на их постановку и фиксирующие фактические (поправочно) свойства стали в готовых трубах.
3.1. Бесшовные трубы
Бесшовные трубы общего назначения в ряде случаев применяются для строительства трубопроводов и поставляются по ГОСТ 8731—74 «Трубы стальные бесшовные горячедеформированные; технические требования» и по ГОСТ 8732—78 «Сортамент». В ограниченных объемах применяются стальные холоднодеформированные и теплодеформированные трубы по ГОСТ 8733—74 группы «Б», т. е. с гарантией содержания химического состава и механических свойств, и трубы бесшовные повышенной точности, поставляемые по ГОСТ 9567—-75 «Сортамент и требования к точности размеров».
Преобладающее большинство бесшовных горячекатаных труб производится из слитка круглой или многогранной формы, в ограниченных объемах производятся трубы из катаной заготовки или из полых трубных гильз, полученных методами центробежного непрерывного литья или другими способами.
Качество заготовки определяет и последующее качество бесшовных труб. В частности, при производстве труб из слитка вследствие неоднородности его структуры качество бесшовных труб также неоднородно. Трубы, прокатанные из головной части слитка, часто имеют закаты, плену, нестабильный химический состав. Производство труб из катаной заготовки всегда способствует улучшению свойств стали и предупреждает металлургические дефекты в трубах, улучшает качество их поверхности. Поэтому при заказе труб ответственного назначения необходимо оговаривать в технических условиях на их поставку тип заготовки, используемый для производства бесшовных труб. Бесшовные трубы поставляются в горячекатаном состоянии или при соответствующем оформлении в термообработанном состоянии. Прокатка труб (вытяжка заготовки в готовое изделие) производится на станах: пилигримовом, автоматическом, двух- или трехвалковом, непрерывной прокатки и других конструкций. Тип стана определяет точность размеров и качество труб.
На пилигримовом стане вытяжка заготовки в трубы осуществляется путем циклической прокатки на валках с переменным радиусом ручья по окружности — приблизительно на одной половине окружности валка имеется рабочий ручей, па второй половине — холостой ручей большего радиуса. Процесс горячей прокатки труб осуществляется в следующем порядке. Нагретая до заданной температуры литая или катаная заготовка прошивается и вытягивается в гильзу. Толстостенная гильза на длинной цилиндрической оправке вводится специальным устройством в пилигримовые валки. В соответствии с направлением вращения пилигримовых валков гильза при каждом цикле прокатки смещается назад, образуя короткий отрезок готовой трубы. Рабочий цикл прокатки труб прерывается холостой частью валков. За это время гильза на штанге продвигается вперед и одновременно поворачивается (кантуется) на 1,57 рад. После этого цикл прокатки повторяется, и так до тех пор, пока гильза не будет раскатана в трубу по всей длине.
Нераскатаная пилигримовая головка и неравномерно раскатанный передний конец труб после прокатки отрезаются. Окончательная отделка и получение готовой продукции осуществляются на калибровочном или редукционном трубопрокатном стане. Бесшовным трубам, прокатанным на пилигримовых станах, присуща повышенная разнотолщинность стенок. В трубах, полученных из слитка, часто наблюдаются металлургические дефекты. Бесшовные трубы общего назначения являются наиболее массовыми по производству. Однако применение их для трубопроводов высокого давления, особенно использование труб из слитка, должно быть максимально ограничено.
На автоматических станах прокатывают бесшовные трубы диаметром до 406 мм. В качестве исходного материала используют катаную круглую заготовку. Вытяжка прошитой гильзы на автоматическом стане осуществляется в одно- и многоручьевом валках двухвалкового стана. Горячая гильза надвигается с помощью рабочих валков на короткую оправку, которая установлена на штанге. Для получения окончательного размера трубы требуется 2—3 прохода. При каждом последующем проходе применяется оправка большего диаметра и трубная заготовка поворачивается (кантуется) вокруг своей оси на 1,57 рад. Диаметр последней оправки равен диаметру готовой трубы. Окончательную отделку и калибровку размеров труб производят на стане винтовой прокатки. Автоматические станы позволяют получить до 3 труб за 1 мин с хорошим качеством поверхности, повышенной точностью размеров в сравнении с трубами, полученными на пилигримовых станах. Бесшовные трубы ответственного назначения для нефтяной и газовой промышленности должны изготавливаться в основном на автоматических станах.
Прокатка труб на непрерывном стане производится до диаметра 160 мм на длинной гладкой оправке диаметром, равным диаметру готовой трубы. В непрерывном стане толстостенная гильза и оправка движутся вместе с высокой скоростью через систему клетей (7—9 шт.), последовательно раскатывающих (утоняющих) стенку. Прокатка завершается за один проход. Полученная трубная заготовка вторично нагревается и прокатывается до окончательного размера на редукционном или редукционно-растяжном трубопрокатном стане. Непрерывные станы в значительной степени автоматизированы и управляются с использованием компьютеров, что обеспечивает высокую производительность процесса и стабильное качество продукции. Полученные трубы имеют длину до 30 м. После редуцирования длина труб может достигать 180 м. Готовая длинная труба охлаждается и разрезается на мерные отрезки, а затем передается па окончательную отделку и испытание. Продолжительность одного цикла прокатки труб составляет примерно 15 с. На непрерывных станах изготавливают высококачественные трубы ответственного назначения.
Редуцирование труб на редукционных и редукционно-растяжных станах позволяет существенно уменьшить диаметр и толщину стенки. Возможность быстрой смены клетей на редукционных станах позволяет при ограниченном наборе заготовок выпускать относительно широкий сортамент труб. В общем случае уменьшение толщины стенки заготовки при редуцировании труб может доходить до 40 % при одновременном уменьшении диаметра. Это экономичный метод, широко используемый при производстве бесшовных труб небольшого диаметра ответственного назначения.
3.2. Сварные трубы
Сварные стальные трубы изготовляют с продольным или спиральным швом диаметром от б до 3000 мм при толщине стенок от 0,5 до 25 мм, а на отдельных заводах и более.
Поскольку для линейной части магистральных газонефтепроводов применяют главным образом трубы большого диаметра (530—1420 мм), рассмотрим основные методы их производства и отдельно производство сварных труб диаметром 100—476 мм, применяемых для промысловых сетей и обвязки компрессорных и насосных станций.
3.2.1. Прямошовные трубы диаметром 530—1420 мм
Основной объем прямошовных труб, применяемых для строительства магистральных трубопроводов, производится из листовой стали путем холодной формовки заготовок на прессах, двусторонней трехслойной сварки продольным швом, правки и калибровки готовых труб в экспандерах — прессах-расширителях. Схема производства труб показана на рис. 11.
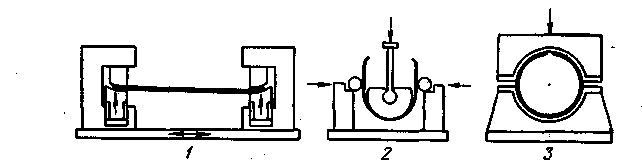
Рис. 11. Схема формовки труб с продольным сварным швом:
1 — предварительная подгибка продольных кромок листа; 2 — получение на прессе U-образной заготовки; 3 — окончательная деформация и получение О-образной заготовки
При крупносерийном производстве" на отдельных заводах применяется многовалковая формовка. В этом случае лист, проходя ряд клетей, последовательно подгибается из плоского состояния в цилиндрическую заготовку. При небольшом объеме производства и часто меняющихся размерах труб применяется формовка заготовок на вальцах. В этом случае длина заготовки обычно ограничена 6 м, а товарная труба длиной 11 — 11,6 м получается за счет сварки двух отрезков двусторонним стыковым швом. Как исключение, в некоторых старых цехах формовка заготовки проводится в горячем состоянии на вальцах. В этом случае листовой металл предварительно нагревается по режиму нормализации. Сварка заготовки выполняется с двух сторон по прихваткам. Объем производства и сортамент выпускаемых труб этими цехами весьма ограничен. Указанные трубы хорошо работают в трубопроводах уже не один десяток лет. От труб, изготовленных по современной технологии, они отличаются меньшей точностью размеров и повышенной трудоемкостью производства.
Рассмотрим влияние технологии производства сварных прямошовных труб с формовкой заготовок на прессах и правкой в экспандерах на их работоспособность в газонефтепроводах.
Рис.
12. Распределение пластических
деформаций по
периметру трубы:
А-эпюра деформаций
при обжатии на 0,8%;
Б - то же при
экспандировании на 1,2 %.
Д - суммарная эпюра
деформаций с учетом
изгиба листа в
цилиндр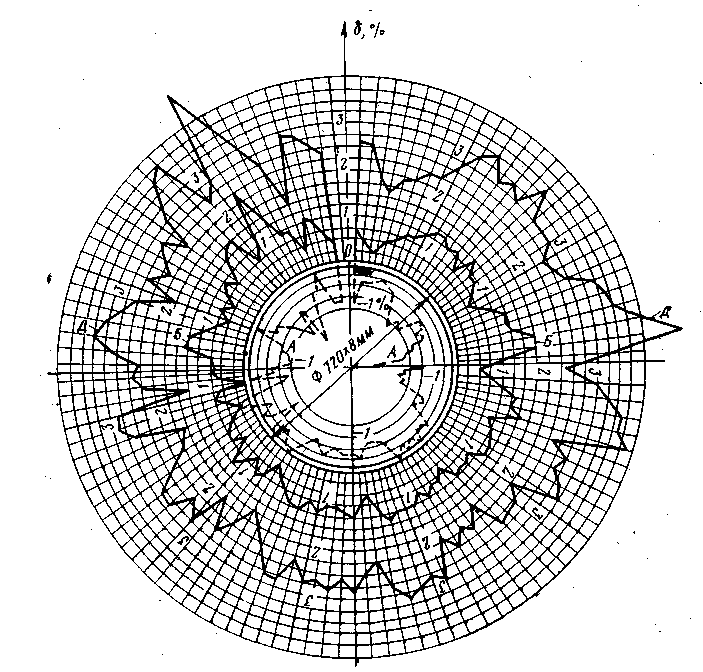
Формовка заготовок труб проводится в такой последовательности: подгибка кромок, свободная штамповка листа в U-образную заготовку на первом прессе и в О-образную форму в закрытом прессе. О-образная заготовка для точной фиксации ее размеров подвергается пластическому обжатию в штампе пресса с укорочением периметра труб на 0,4—0,7%. Эта технологическая операция важна не только с точки зрения технологии производства труб, но она заметно влияет на их работоспособность. Пластическое обжатие по периметру распределяется неравномерно, основной объем деформации сосредоточивается в верхнем полупериметре сечения заготовки труб вблизи кромок листа, и, следовательно, согласно эффекту Баушингера, в этой же зоне следует ожидать повышенную деформацию растяжения при правке сваренных труб в экспандере. Поэтому при формовке заготовки на прессах и правке труб в экспандерах местный наклеп может более чем в 2 раза превышать среднее значение относительной деформации по периметру, обычно составляющее не более 1,5%. Эпюра распределения деформаций по поперечному сечению заготовки применительно к производству труб диаметром 720 мм приведена на рис. 12.На эпюре наглядно видна неравномерность распределения деформаций по сечению труб. Неравномерное распределение остаточных деформаций в трубах при их производстве, снижение вязкости стали явилось одной из причин возникновения разрушений при эксплуатации трубопроводов, построенных из сварных экспандированных труб из горячекатаной низколегированной стали. Очаг разрушения в таких трубах часто наблюдали в зоне максимального местного наклепа. При оформлении технических условий на поставку труб следует ограничивать максимальную деформацию труб в экспандере при их изготовлении. При производстве экспандированных труб из сталей контролируемой прокатки остаточные пластические деформации значительно ниже. Если величина деформаций при экспандировании не превышает 1,2%, то вязкость стали после передела листа в трубу практически не изменяется.
Сварка заготовок труб на станах производится в три слоя. Вначале накладывается сборочный, или технологический, шов затем последовательно выполняются внутренний и наружный швы, или наоборот. Качество продольного шва, его форма, а также свойства заметно влияют на работоспособность труб. В технических условиях на поставку труб необходимо оговаривать, чтобы внутренний и наружный швы полностью переваривали сборочный шов, так как в нем могут быть горячие трещины. Необходимо также регламентировать высоту и ширину усиления и форму шва с целью снижения концентрации деформаций по линии сплавления. Технология сварки труб должна исключать образование кратеров в рабочих швах, для чего начало и конец сварки осуществляют на специально приваренных по концам труб выходных планках. Сварка с применением выходных планок улучшает экономические показатели производства труб, уменьшая величину их обрезки при обработке торцов.
Окончательно сваренная и отторцованная труба поступает на экспандер (пресс-расширитель) механический или гидравлический, где за счет удлинения периметра трубы на 1 —1,3% обеспечивается калибровка по диаметру. Более точные размеры труб позволяет получить механический экспандер, который, последовательно калибруя трубы на коротких участках, обеспечивает равномерное удлинение металла по периметру труб и постоянство их диаметра на всей длине. При гидравлических экспандерах трубы калибруются за счет раздачи сваренной заготовки высоким давлением воды в закрытых штампах экспандера. При этом для герметизации труб в них вводят конус-калибр с уплотняющей манжетой. Фактически заводы не всегда выполняют гидравлическую штамповку труб. В ряде случаев трубы проходят только гидравлическую раздачу, величина которой контролируется давлением. Удлинение периметра труб при правке их в гидравлических экспандерах распределяется неравномерно (см. рис. 12). Диаметры по концам и телу труб заметно различаются. Так, при допуске по концам трубы ±2,5— 3 мм допуск по телу трубы может составлять до =6,0 мм.
Большое значение для обеспечения высокой эксплуатационной надежности труб в газонефтепроводах имеет степень автоматизации процесса производства труб и его контроля на каждой операции. Введение в ЭВМ данных на всех пределах позволяет управлять качеством труб.
Однако, как бы не была совершенна технология производства и контроля сварных труб, решающим фактором, обеспечивающим работоспособность труб в мощных газопроводах, является однородность химического состава, структуры и стабильность свойств стали в готовых трубах. Производство прямошовных труб большого диаметра из высококачественной листовой стали —основное принципиальное преимущество прямошовных труб. Листовая сталь имеет жесткие допуски по толщине, высокую точность линейных и геометрических размеров, что благоприятно сказывается на работоспособности прямошовных труб и па точности их размеров.
Управлять структурой и свойствами рулонной полосовой стали, полученной на непрерывных станах, контролировать ее качество значительно сложнее, чем при производстве листового металла, а ее кривизна, коробоватость заметно осложняют процессы формовки и сварки труб. Толщина рулонной стали ограничена 14—18 мм. Фактический комплекс свойств листовой стали пока заметно выше, чем рулонной. Основным преимуществом рулонной стали является более низкая ее стоимость, так как производительность непрерывных станов против реверсивных листовых станов выше. Недостатком прямошовных труб является сложность изготовления тонкостенных труб и в некоторых случаях повышенная стоимость прямошовных по сравнению со спиралешовными трубами. В настоящее время для строительства магистральных трубопроводов большого диаметра до 75—80 % объема используемых труб приходится на сварные прямошовные трубы, а 20—25%— на спиралешовные. В то же время с точки зрения технологии строительства трубопроводов и их эксплуатации спиралешовные трубы имеют некоторые преимущества перед прямошовными. Поперечная жесткость у спиралешовных труб несколько выше, чем у прямошовных. Поэтому они лучше сохраняют цилиндрическую форму в процессе перевозки и строительства и более технологичны при сборке и сварке поперечных стыков. В спиралешовных трубах направленность текстуры металла способствует повороту разрушения и его остановке кольцеванием. Поэтому в случае разрушения трубопровода длина вязкого разрыва всегда будет меньше у спиралешовных труб, чем у прямошовных, при одинаковых свойствах стали. При хрупком разрушении конструкция труб не влияет на протяженность разрыва. Изготовление кривых вставок методом холодного гнутья из спиралешовных труб несколько сложнее вследствие их повышенной жесткости. В последнее время спиралешовные трубы начали изготавливать не только из рулонной, но также из листовой стали. Поэтому объем их применения в строительстве магистральных трубопроводов будет расти.