Материал: Технология металлов и трубопроводостроительных материалов. учебное пособие. Ткаченко Ю.С
3.4. Сварные трубы специальных конструкций
В конце XX в. основные и перспективные районы добычи газа в России сосредоточились на севере Западной Сибири, откуда прокладываются магистральные газопроводы для подачи газа в европейскую часть страны, в промышленные районы Урала и Сибири, а также на экспорт.
Целесообразность сокращения числа параллельно прокладываемых ниток в одном направлении, необходимость повышения экономических показателей транспортировки газа обусловили быстрое увеличение диаметра применяемых труб и величины рабочего давления газа. В настоящее время для мощных газопроводов диаметр применяемых труб составляет 1420 мм при давлении 7,5 МПа. Этот диаметр, как показывают результаты исследований, близок к оптимальному. Для подводных морских газопроводов диаметр труб не превышает 3220 мм, однако рабочее давление газа в морских газопроводах доходит до 12МПа. Оптимальное значение давления газа для трубопровода диаметром 1420 мм продолжают обсуждать, и, по-видимому, оно будет составлять примерно 10 МПа.
Рабочие параметры перспективных газопроводов определяются технико-экономическими показателями перекачки единицы объема газа, а также возможностями металлургической промышленности изготавливать в необходимых количествах высоконадежные и недорогие трубы. Как известно, стоимость труб может составлять до 60 % стоимости сооружения газопровода, поэтому технико-экономические показатели труб заметно влияют на оптимальные рабочие параметры мощных газопроводов.
В 70-х годах развернулись многоплановые работы по созданию новых сталей для труб и новых, принципиально отличных конструкций труб, способных обеспечить надежную безотказную эксплуатацию сверхмощных газопроводов диаметром 1420 мм при рабочем давлении до 10—12 МПа и температуре перекачки —15, —25 °С. Однако, чтобы установить оптимальные рабочие параметры перспективных сверхмощных газопроводов, кроме данных о затратах на перекачку газа, необходимо знать экономические показатели будущих труб: диаметром 1420 мм на 10—12 МПа из листовой или рулонной стали толщиной 18—-26 мм и труб специальных конструкций, из которых в настоящее время наиболее подготовлены к производству двухслойные спиралешовные и многослойные трубы из витых обечаек. Эти трубы изготавливаются из горячекатаной рулонной ленты: двухслойные при толщине 8—13 мм, многослойные— при толщине примерно 6 мм.
Технические возможности производства толстолистовой стали нужных параметров будут детально рассмотрены ниже. Здесь необходимо только отметить, что за прошедшие 20-25 лет отечественная металлургическая промышленность достигла крупных принципиальных успехов. Выпускавшиеся в 60-70х годах стали не позволяли найти надежный и экономически приемлемый вариант, а имевшиеся решения требовали применения дорогих остродефицитных легирующих материалов — ниобия, молибдена, ванадия и др. Однако металлоемкость мощных газопроводов определяется миллионами топи труб в год, поэтому потребность в дефицитных легирующих материалах для такого объема производства не могла быть удовлетворена. Таким образом, для труб с монолитной стенкой применительно к перспективным газопроводам не было приемлемого решения ни с технической, ни с экономической точки зрения. Применяемые в те годы методы упрочнения и прокатки стали приводили к тому, что с повышением прочности снижалась вязкость стали, ухудшалась ее свариваемость. Одним из возможных вариантов было термическое упрочнение труб, но и в этом случае были своп трудности — необходимо было разработать новую технологию, построить специальные отделения термического упрочнения труб большого диаметра.
Все это способствовало тому, что много внимания было уделено разработке специальных конструкций труб, в которых торможение и остановка разрушения обеспечивались бы не только свойствами металла, но и конструкцией труб. Такие решения были найдены. Однако в 80-х годах положение с производством тол стол истовых сталей изменилось. Разработаны и широко освоены промышленностью новые малоперлитные и бесперлитные стали, обеспечивающие сочетание высоких прочностных свойств с необходимой хладостойкостью и вязкостью. Эти свойства получены за счет максимального измельчения структуры, высокой степени очистки металла от вредных примесей и его однородности.
Таким образом, необходимый комплекс служебных свойств был получен металлургическими методами с минимальным применением или без использования остродефицитных легирующих элементов. Трубы с монолитной стенкой стали конкурентоспособными с трубами специальных конструкций. Поэтому решающими факторами при выборе труб для перспективных газопроводов будут не только их надежность и металлоемкость, по и технологичность процесса их изготовления на заводах, при строительстве трубопроводов, ремонтоспособность в условиях эксплуатации и экономические показатели.
3.4.1. Двухслойные спиралешовные трубы
Технология производства однослойных спиралешовных труб хорошо освоена промышленностью у нас в стране и за рубежом. Экономичность этого типа труб объясняется в основном тем, что себестоимость рулонной стали, полученной на непрерывных станах, на 10—12% дешевле листового металла. Технология производства поточная, автоматизированная. Основной недостаток производства таких труб заключается в том, что толщина рулонной полосы ограничена 14—18 мм. Новый процесс производства спиралешовных двухслойных труб, для которых толщина ленты не превышает 8—13 мм, а во многих случаях будет меньше, позволяет получать трубу, удовлетворяющую современным требованиям.
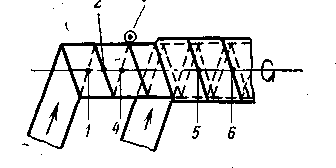
Рис. 15. Схема изготовления двухслойных спиралешовных труб:
/ — сварка технологического шва внутреннего сдоя; 2 — сварка наружного рабочего шва внутреннего слоя: 3 — устройство для
снятия усиления наружного шва внутреннего слоя; 4— сварка внутреннего рабочего шва внутреннего слоя; 5 — сварка технологического шва наружного слоя; 6 — сварка рабочего шва наружного слоя
Наложенные друг на друга полосы смещены в горизонтальной плоскости на 120—130 мм. В соответствии с принятой технологией в состав оборудования стана включены две параллельные линии подготовки полос, подающие машины и формовочно-сборочные устройства. На первой линии подготавливаются полосы, образующие наружный слой трубы, а на второй — полосы, образующие внутренний слой трубы.
Подготовленные непрерывные полосы подаются соответствующими машинами в формовочное роликогибочное устройство стана, где производится формовка труб и одновременно сварка двумя технологическими швами в среде углекислого газа (с внутренней и наружной стороны). Выходящая из стана непрерывная, сваренная технологическими швами заготовка разрезается плазменным резаком на трубы мерной длины, которые передаются на установки для сварки под флюсом внутренних и внешних рабочих швов. Сваренные трубы поступают на отделку и испытание.
Основными трудностями при изготовлении двухслойных труб являются:
1. обеспечение плотного прижатия кромок полосы наружного слоя к плоскости ленты второго слоя, чтобы исключить появление межслойного зазора в зоне сварного соединения наружного спирального шва; сборка под сварку наружного шва производится на жестком основании уже сваренного первого слоя трубы; это потребовало разработки специальных конструктивных мер по поддержанию величин зазора между кромками, предварительной подгибки этих кромок для их прижатия к внутреннему слою; сварка внутреннего шва, определяющего работоспособность двухслойных труб, осуществляется в технологически выгодном положении, поэтому его качество и герметичность стабильны; к наружному спиральному шву двухслойных труб особо строгих требований не предъявляется и в нем могут быть отдельные допустимые дефекты;
2. замоноличивание межслойного зазора на торцах труб. Это требование не всегда надежно обеспечивалось при изготовлении опытной партии труб. Дело в том, что при торцовке труб и разделке фасок под сварку глубина обработки меняется и сечение замоноличивающего шва может быть недостаточным, для обеспечения герметичности межслойной полости в процессе перевозки труб и строительства трубопроводов. В то же время„ если на строительство газопровода поступают отдельные, практически качественные трубы, но имеющие негерметичные торцы, их необходимо отбраковывать, так как влага, попавшая в межслойный зазор, затруднит или не позволит обеспечить качественную сварку поперечных кольцевых стыков. При промышленной поставке двухслойных труб негерметичность торцов должна быть исключена. Предложено два решения для герметизации торцов этих труб. Первое — заварка торцевого зазора и: наложение через 200—300 мм второго кольцевого шва с полным проваром его на внутренний слой (рис. 16) с тем, чтобы даже в случае негерметичности торца или необходимости его ремонта можно было обрезать трубу по монолитному сечению.
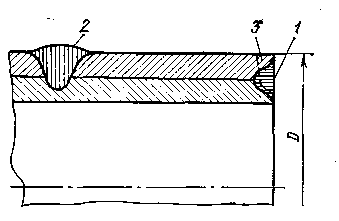
Рис. 16. Схема герметизации торцов двухслойных труб:
1 — торцевой шов; 2 — кольцевой шов;.3 — разделка торца
трубы под сварку
Второе решение — приварка к двухслойной трубе монолитных патрубков. Это решение обеспечивает гарантированную герметичность межслойного зазора на торцах, но резко усложняет и удорожает изготовление труб. При приварке патрубков возможна несоосность трубы и монолитных патрубков. Это повышает вероятность того, что кривизна составной трубы будет значительной. В результате возрастает биение сварочных автоматов при вращении секции, что может повлиять на качество кольцевых швов газопровода.
Эти трубы перспективны для строительства мощных газопроводов, их технико-экономические показатели сопоставимы с показателями труб, имеющих монолитную стенку из современных сталей контролируемой прокатки. Однако для улучшения экономических показателей таких труб и снижения их металлоемкости прочность рулонной стали должна быть повышена с 550 до 600—650 МПа.
Двухслойные спиралешовные трубы технологичны в изготовлении, процесс производства хорошо поддается автоматизации, управлению с использованием ЭВМ. Эти трубы технологичны и в процессе строительства, однако ремонт трубопроводов из двухслойных труб гораздо сложнее, чем из монолитных, так как для устранения утечки в газопроводе необходимо производить замену целой трубы.
3.4.2. Многослойные трубы
Рост энергетической - мощности газопроводов резко повышает требования к надежности их работы. В случае вынужденной остановки трубопровода невозможно полностью компенсировать временное прекращение подачи газа даже при наличии закольцованной системы.
Требуется частичное отключение объектов, получающих сырье или энергию от ремонтируемого газопровода. Поэтому при проектировании и эксплуатации мощных и сверхмощных газопроводов надо стремиться обеспечить их «неразрушаемость». В случае возникновения утечек полного разрыва труб быть не должно, устранение утечек должно проводиться в плановом порядке в удобное время.
Такие жесткие требования к надежной работе мощных газопроводов вызываются практикой эксплуатации газопроводов диаметром 1020 мм и более. Так, в случае разрыва для проведения ремонтно-восстановительных работ на газопроводе может потребоваться до 10—15 дней.
Создание многослойных труб представлялось целесообразным по следующим соображениям:
при повреждении стенки труб и зарождении в металле трещины развитие ее в глубину ограничивается межслойным зазором; поскольку стенка состоит из 3—4 слоев, возникшая местная перегрузка из-за ослабления сечения трубы трещиной не может привести к полному разрушению трубопровода, т. е. может образоваться утечка, но полного разрушения трубопровода быть не должно;
вязкое разрушение по газопроводу распространяется пол действием усилия, вызванного давлением сжатого газа, транспортируемого по трубопроводу, на площадь бортов труб в зоне разрыва; величина площади бортов трубы, передающей усилие в вершину трещины, пропорциональна поперечной жесткости трубы, а так как поперечная жесткость многослойных труб в 3—4 раза меньше, чем у аналогичных труб с монолитной стенкой, то усилие, движущее разрушение в газопроводе из многослойных труб, будет существенно меньше; это позволяет к рулонной стали для многослойных труб предъявить менее жесткие требования по вязкости и хладостойкости, чем к толстолистовой;
при использовании для изготовления многослойных труб из рулонной стали толщиной не более 6 мм, которая подвергается при прокатке более высокому обжатию, чем толстолистовая, легче получить необходимый комплекс свойств, в том числе высокое временное сопротивление разрыву, при меньшей стоимости самого металла.
Преимущества многослойных труб позволяли считать, что при обеспечении их герметичности и поперечной жесткости они наиболее полно могут отвечать требованиям, предъявляемым к трубам газопроводов нового класса.
Принцип многослойности позволяет впервые получить трубы, отвечающие условию «неразрушаемости» мощных газопроводов при эксплуатации. Правильно запроектированные и качественно изготовленные многослойные трубы позволяют устранять выявленные дефекты в плановом, а не в аварийном порядке.
Целесообразность и эффективность применения многослойных труб в магистральных газопроводах будет определяться тем, насколько эффективно будут устранены трудности, связанные с их производством, насколько стабильно будет обеспечена их герметичность, какой уровень свойств рулонной стали будет обеспечен металлургической промышленностью, на какие рабочие параметры будут строиться газопроводы в последующие годы.
Чем выше будут рабочие параметры газопроводов, тем эффективнее должно быть применение многослойных труб.
Принцип многослойности конструкции труб для магистральных газопроводов сверхвысоких рабочих параметров в основе своей правилен, он хорошо проверен при использовании многослойных сосудов высокого давления. Однако для строящихся газопроводов на давление 7,5 МПа многослойные трубы не конкурентоспособны в сравнении с простыми в изготовлении трубами с монолитной стенкой. Для таких газопроводов, как и для компрессорных станций и узлов врезок, где применение труб стандартной длины ограниченно, имеется большое число пересечений, врезок для подсоединения арматуры и других трубных деталей, применение многослойных труб не предполагалось.