Курсовая работа (т): Технология производства пшеничного хлеба
Из рассматриваемых видов оборудования на предприятии имеется мукопросеиватель П2-П. Он полностью удовлетворяет требованиям технологии, обеспечивает отличное качество очистки и соответствует сменной производительности цеха.
Требования, предъявляемые к тестомесильной машине, исходя из условий нашего производства:
машина должна замешивать различные виды теста;
машина должна быть предназначена для цехов малой мощности;
машина должна быть предназначена для порционного замеса теста;
машина должна быть оснащена подкатной дежой и иметь две рабочие скорости рабочего органа;
материал тестомесильной машины должен допускать контакт с пищевыми продуктами;
конструкция тестомесильной машины должна допускать полное и быстрое санитарно-гигиеническое обслуживание.
Анализ сравнительных характеристик
тестомесильных машин представлен в таблице 3 [5].
Таблица 3 - Анализ сравнительных характеристик тестомесильных машин
|
Определяющие факторы |
Завод-изготовитель |
|||||
|
|
АО «Завод «Искра» |
«Парус» |
«Машиностроитель» |
|||
|
1 |
2 |
3 |
4 |
|||
|
Марка |
А2-ХТЗ-Б |
А2-ХТТ |
А2-ХТМ |
|||
|
Вместимость дежи, л |
330 |
330 |
140 |
|||
|
Производительность, кг/ч |
1350 |
1300 |
475 |
|||
|
Потребляемая мощность привода, кВт |
4 |
3,0 |
1,5 |
|||
|
Габаритные размеры, мм |
1800×1100×1250 |
2060×435×2235 |
1225×350×1100 |
|||
|
Масса, кг |
675 |
435 |
337 |
|||
Проанализировав данные таблицы, делаем вывод о том, что имеющаяся на предприятии тестомесильная машина А2-ХТЗ-Б, полностью соответствует исходным требованиям. Этому способствовало, главным образом, то, что машина обеспечивает хорошее качество смешивания, является машиной непрерывного действия, а также ее конструкция позволяет подавать тесто непосредственно в тестотделитель.
Требования, предъявляемые к печи, исходя из условий нашего производства:
производительность печи должна соответствовать данной технологической линии;
печь должна иметь габаритные размеры, соответствующие цеху предприятия;
печь должна быть предназначена для цехов малой мощности;
материал печи должен допускать контакт с пищевыми продуктами;
конструкция печи должна допускать полное и быстрое санитарно-гигиеническое обслуживание.
Анализ сравнительных характеристик
печей представлен в таблице 4[5].
Таблица 4 - Сравнительная характеристика печей
|
Факторы, влияющие на выбор оборудования |
Фирма-изготовитель, марка |
||
|
|
«ЦИКЛОН-ротор-216», Россия |
ПКЭ-9, Россия |
ПКК-36, АО «Рино», Россия |
|
Производительность, кг/ч |
130 |
125 |
до 250 |
|
Потребляемая мощность привода, кВт |
38 |
35,5 |
42 |
|
Габаритные размеры, мм |
3140×2050×2000 |
2000×1620×2250 |
3120×1800×2265 |
|
Масса, кг |
2000 |
1080 |
2200 |
Проанализировав данные таблицы 2.5, делаем вывод о том, что имеющаяся на предприятии печь ПКЭ-9, полностью соответствует исходным требованиям, так как она имеет необходимую для данной линии производства хлеба производительность, не нарушая непрерывность технологического процесса, а также необходимые габариты и массу.
Требования, предъявляемые к тестоделительной машине, исходя из условий нашего производства:
производительность тестоделительной машины должна соответствовать производительности линии;
тестоделительная машина должна обеспечивать деление тестовых заготовок необходимой массы;
тестоделительная машина должна иметь габаритные размеры, соответствующие цеху предприятия;
материал тестоделительной машины должен допускать контакт с пищевыми продуктами;
конструкция тестоделительной машины должна допускать полное и быстрое санитарно-гигиеническое обслуживание [6].
Анализ сравнительных характеристик
тестоделительных машин представлен в таблице 5.
Таблица 5 - Сравнительный анализ тестоделительных машин
|
Характеристика оборудования |
Марка оборудования |
||
|
|
А2-ХПО/5 |
МТД-1,1 |
ХТК-6 |
|
1 |
2 |
3 |
4 |
|
Производительность, шт./ч, не менее |
540-1680 |
610 |
780 - 1560 |
|
Вместимость загрузочного бункера, кг |
50 |
50 |
50 |
|
Масса тестовых заготовок, кг |
0,09 - 0,9 |
0,45 - 0,92 |
0,2 - 1,0 |
|
Установленная мощность, кВт |
1,47 |
1,1 |
2,7 |
|
Масса, кг |
670 |
140 |
1090 |
|
Габаритные размеры, мм |
1730×1430×1620 |
1150×450×850 |
2770×915×1500 |
Анализируя данную таблицу, выбираем тестоделитель А2-ХПО/5, так как он имеет необходимую для данной линии производства хлеба производительность, не нарушая непрерывность технологического процесса, а также имеет габариты и массу, которые удовлетворяют требованиям оптимальной компоновки технологической линии.
Требования, предъявляемые к тестоокруглительной машине, исходя из условий нашего производства:
производительность тестоокруглительной машины должна соответствовать производительности линии;
тестоокруглительная машина должна иметь габаритные размеры, соответствующие цеху предприятия;
тестоокруглительная машина должна обеспечивать округление тестовых заготовок необходимой массы;
материал тестоокруглительной машины должен допускать контакт с пищевыми продуктами;
конструкция тестоокруглительной машины должна допускать полное и быстрое санитарно-гигиеническое обслуживание [7].
Анализ сравнительных характеристик
тестоокруглительных машин представлен в таблице 6.
Таблица 6- Сравнительный анализ тестоокруглительных машин
|
Характеристика оборудования |
Завод-изготовитель оборудования |
|
|
|
«Прогресс» |
ПО «Смелянский машзавод» |
|
Марка |
А2-ХПО/6 |
Т1-ХТН |
|
Производительность в минуту, шт |
30 |
63 |
|
Масса округляемых тестовых заготовок, кг |
0,09-0,9 |
0,2-1,1 |
|
Установленная мощность, кВт |
2,42 |
1,1 |
|
Габаритные размеры, мм |
1290х940х1450 |
1060х1015х1030 |
|
Масса |
315 |
335 |
Анализируя данную таблицу, выбираем
тестоокруглительную машину марки А2-ХПО/6, так как она имеет необходимую для
данной линии производства хлеба производительность, не нарушая непрерывность
технологического процесса, а также имеет необходимые габариты и массу [4].
3. Организация производственного
процесса
.1 Организация труда
На основе цеха составляются бригады. Они формируются, как правило, на добровольных началах, при этом начальником цеха назначается бригадир. Это решение согласовывается с мнением бригады. Бригады бывают специального и комплексного назначения. Специальные бригады формируются из одной профессиональной направленности для однородной операции. Комплексные бригады формируются из рабочих разных специальностей, им даются разные задания.
Основной формой организации труда на данном предприятии является бригадная.
Организация осуществляется различными методами: поточным, порционным, индивидуальным, единичным. Методы различаются между собой уровнем специализации рабочих мест, видами и сочетанием, степенью непрерывности производственного процесса.
На данном предприятии используется поточный метод. При этом образуется непрерывное движение сырья с одного рабочего места на другое, в порядке и последовательности выполнения технологических операций. Происходит разделение общего процесса производства на отдельные составные части, то есть выделение операций и частичных процессов. За каждой операцией закрепляется отдельная машина или группа однотипных машин и рабочее место, и как следствие повторение на каждой машине, рабочем месте одних и тех же процессов труда, то есть происходит их четкая специализация [4].
Для обеспечения нормального
производственного процесса на предприятии применяется функциональная схема
управления, рисунок 2.
Рисунок 2 - Схема управления
производством на предприятии
Директор предприятия решает
общепроизводственные вопросы. Обязанности за нормальное протекание процесса
возложены на технолога, который с учетом технологии производства, а также с
разрешения инженера, проводит обслуживания оборудования. Другими словами общее
решение директора конкретизируют главные специалисты. Каждый специалист
осуществляет руководство по функциям. На основные должности разрабатываются должностные
инструкции, которые закрепляют основные квалификационные требования, права,
обязанности и ответственность сотрудников за порученный участок работы.
Должностные инструкции оператора ленточного транспортера и мастера цеха
представлены в приложении Б.
.2 Расчет потребности в рабочей силе
Число производственных рабочих зависит от ряда факторов: от суточной производительности предприятия, вырабатываемого ассортимента, степени механизации и автоматизации производственных процессов, рационального размещения оборудования и так далее.
В штат производственного цеха входят:
основные производственные рабочие;
вспомогательный персонал (слесарь-электрик; уборщица).
Распределение обязанностей, расстановка производственных рабочих и обслуживающего персонала по рабочим местам и звеньям работы приняты с учетом специфики данного производства, а также последовательности операций и процессов. Задачей основных производственных рабочих является выпуск качественной продукции и поддержание санитарно - гигиенических условий на рабочих местах. Функции вспомогательного персонала заключаются в обеспечении работоспособности технологического оборудования.
Хлебопекарный цех работает круглосуточно. Продолжительность смены для производственного и вспомогательного персонала составляет 12 ч, при этом количество бригад - четыре [6].
Для реализации производственного
процесса необходим следующий штат рабочих, представленный в таблице 7.
Таблица 7 - Штат рабочих (в смену)
|
Состав штата |
Количество, чел. |
|
Рабочий цеха №1 |
1 |
|
Рабочий цеха №2 |
1 |
|
Слесарь-электрик |
1 |
|
Уборщица |
1 |
|
Итого |
4 |
.3 Планировка рабочих мест
При организации производства большое внимание уделяется правильной организации рабочих мест.
Для повышения работоспособности рабочего необходимо учитывать санитарно-гигиенические и эстетические требования к организации рабочего места, а именно: не допускать резких изменений температуры и влажности воздуха, вредных шумов, плохого освещения, правил техники безопасности [7].
Для наиболее ответственных мест должна разрабатываться карта организации рабочего места, которая содержит характеристику выполняемых операций, их состав, и порядок выполнения, приводится схема планировки рабочего места с показом планировки оборудования, транспортных условий, средств механизации, описываются схемы технического и организационного обслуживания рабочего места [3].
Карта организации труда на участке
разделки теста представлена в приложении В.
.4 Расчет площадей для основного
производства
Площадь производственного цеха составляет 432 м2. В соответствии с типовой сеткой колон длина цеха составляет 24 м, ширина 18 м. По внешним осям сетка колон - 6×6 м, по внутренним - 6×12 м.
Компоновка технологического оборудования произведена с учетом рационального размещения машин и аппаратов в производственном цехе. При этом максимальная компактность сочетается с удобством обслуживания и ремонта. При компоновке оборудования учитываются требования по охране труда и безопасной эксплуатации машин и аппаратов, входящих в технологическую линию. Оборудование размещено таким образом, что в помещении остаются необходимые по ширине и длине проходы, а также площадки для его обслуживания. Ширина основных проходов рекомендуется не менее 2,5-3 м, а в местах, где движение обслуживающего персонала не предусмотрено - 0,5 м. Расстояние между конвейерной линией и стеной с учетом рабочих мест должно составлять 1,4 м, а при их отсутствии - 1 м.
Необходимо также предусмотреть площадь для размещения тары, стеллажей, коммуникаций и других видов оргоснастки. Оборудование располагать в порядке последовательности выполнения технологических операций [2].
Компоновочный план цеха хлебопечения представлен на рисунке 3.
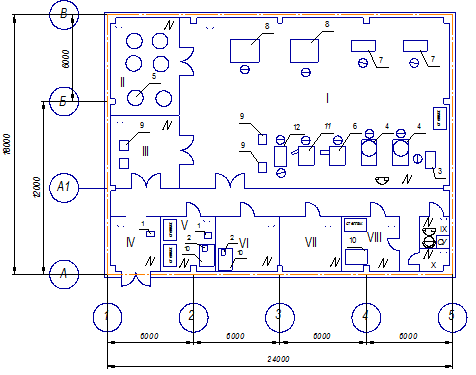
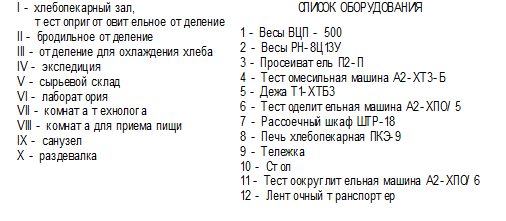
Рисунок 3 -
Компоновочный план цеха хлебопечения
4. Расчет основных
систем обеспечения производственного процесса
.1 График загрузки оборудования
технология пшеничный хлеб
При построении графика загрузки оборудования рассчитывается продолжительность работы каждой машины в течение смены (12 ч) и определяется время включения и отключения ее в процессе производства хлеба. Определяющей величиной является разовая загрузка печи. Количество сырья, пропущенного через тестомесильную, тестоделительную машины, а также через расстоечный шкаф должно быть пропорционально разовой загрузке печи. Разовая загрузка печи - одна тележка, т.е. 208 форм по 0,6 кг (124,8 кг). Тогда при сменной производительности цеха - 1200 кг, все это количество разделим на пять циклов. В каждом цикле необходимо предусмотреть все стадии технологического процесса [6].