Методичка: Управління виробничою інфраструктурою
Управління виробничою інфраструктурою
1.
Управління виробничою інфраструктурою - фактор підвищення конкурентного
потенціалу підприємства (семінар)
Сутність і поняття виробничої інфраструктури.
Походження терміну, сучасні визначення виробничої інфраструктури.
Складові, зміст і завдання виробничої інфраструктури.
Місце виробничої інфраструктури у сфері матеріального виробництва.
Взаємозв’язок підсистем виробничої інфраструктури.
Взаємодія основного виробництва і виробничої інфраструктури підприємства.
Управління
виробничою інфраструктурою як фактор підвищення конкурентного потенціалу
підприємства.
2.
Організація ремонтного господарства
В цій темі наведені задачі щодо розрахунку календарно-планових нормативів за системою планово-запобіжних ремонтів технологічного устаткування, обсягу ремонтних робіт і необхідних ремонтних засобів і ресурсів (устаткування для виконання ремонтних робіт, матеріальних і трудових ресурсів).
Методичні вказівки
Розрахунок
тривалості міжремонтного циклу для легких і середніх металоріжучих верстатів
проводиться по формулі:
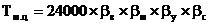 , (2.1)
де 24000 - нормативний ремонтний цикл, станко-годин;
βв - коефіцієнт, який враховує виробництво (для масового и крупносерійного він дорівнює 1,0, для серійного - 1,3, дрібносерійного та одиничного - 1,5);
βм - коефіцієнт, який враховує рід оброблюваного матеріалу (при обробці конструкційних сталей він дорівнює 1,0, чавуну та бронзи - 0,8, високоміцних сталей - 0,7);
βу - коефіцієнт, який враховує умови експлуатації устаткування (за нормальних умов механічних цехів він рівний 1,0, у запорошених і з підвищеною вогкістю - 0,7);
βс - коефіцієнт, що характеризує групу верстатів (для легких і середніх верстатів він дорівнює 1,0).
Визначення
тривалості міжремонтного періоду проводиться по формулі:
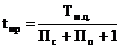 , (2.2)
де Пс, Пп - відповідно кількість середніх та поточних (малих) ремонтів протягом міжремонтного циклу.
Визначення
тривалості міжоглядового періоду проводиться по формулі:
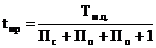 , (2.3)
де По - кількість оглядів протягом міжремонтного циклу.
Тривалість
міжремонтного циклу може бути визначена по формулах:
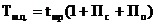 , (2.4)
або
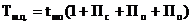 , (2.5)
Загальний
річний обсяг ремонтних робіт визначається по формулі:
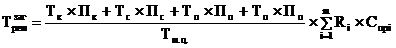 , (2.6)
де ТК, ТС, ТП, ТО - сумарна трудомісткість (слюсарних, верстатних і інших робіт) відповідно капітального, середнього, поточного ремонтів і оглядів на одну одиницю ремонтної складності, нормо-годин.;i - кількість одиниць ремонтної складності i-ої одиниці устаткування (механічної частини), рем. од.;
Спрi - кількість одиниць устаткування i-го найменування, шт.
Якщо
визначається обсяг робіт роздільно за видами (слюсарними, верстатними і іншими),
то використовуються відповідні норми часу на одну ремонтну одиницю по всіх
видах планово-запобіжних ремонтів. Розрахунок річного обсягу робіт по
міжремонтному обслуговуванню проводиться по формулі:
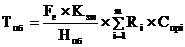 (2.7)
де  -
річний ефективний фонд часу роботи одного робітника, год.;
Кзм - коефіцієнт змінності роботи устаткування, що обслуговується;
Ноб - норма обслуговування на одного робітника у зміну, рем. од.
Розрахунок
чисельності робочих, необхідних для виконання ремонтних робіт і міжремонтного
обслуговування, проводиться за видами робіт:
 , (2.8)
та
 , (2.9)
де  -
трудомісткість слюсарних робіт відповідно для виконання ремонтних робіт і
міжремонтного обслуговування, нормо-годин;
Кв - коефіцієнт виконання норм часу.
Аналогічно проводиться розрахунок чисельності ремонтного і міжремонтного персоналу по верстатних і інших видах робіт.
Розрахунок
необхідної кількості одиниць устаткування (верстатів) для виконання верстатних
робіт по ремонтному і міжремонтному обслуговуванню здійснюється по формулі:
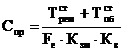 , (2.10)
де Fе - річний ефективний фонд часу роботи одного станка в одну зміну, годин.
Розрахунок
потреби цеху в матеріалах для ремонту проводиться по формулі:
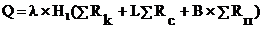 , (2.11)
де λ - коефіцієнт, який враховує витрати матеріалу на огляди і міжремонтне обслуговування;
Н1 - норма витрат матеріалу на один капітальний ремонт устаткування на одну ремонтну одиницю;
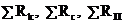 - сума ремонтних одиниць
агрегатів, що піддаються протягом року відповідно капітальному, середньому і
поточному ремонтам;- коефіцієнт, який характеризує співвідношення норми витрати
матеріалу при середньому і капітальному ремонтах;
В - коефіцієнт, що характеризує співвідношення норми витрати матеріалу при поточному і капітальному ремонтах.
Норми запасу
однотипних деталей для групи однотипного устаткування визначаються по формулі:
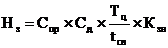 , (2.12)
де Спр - кількість однотипних одиниць устаткування, шт.:
Сд - кількість однотипних деталей у даному типі устаткування, шт.;
Тц - тривалість циклу виготовлення партії однотипних деталей або отримання партії деталей із сторони, дні:сл - термін служби деталей, дні;
Кзн - коефіцієнт зниження чисельної величини запасу однотипних деталей, залежний від їх кількості в одномодельних агрегатах (береться з практичних даних служби головного механіка підприємства).
Максимальний
запас не повинен перевищувати тримісячної витрати змінних деталей одного
найменування.
3. Організація
інструментального господарства
В цьому параграфі приведені задачі по розрахунку витрати і потреби інструменту, по встановленню норм запасу інструменту в місцях його зберігання.
Методичні вказівки
Розрахунок витрати
ріжучого інструменту здійснюється по формулі:
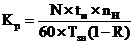 , (3.1)
де Кр - кількість ріжучого інструменту певного типорозміру, шт.;- число деталей, оброблюваних даним інструментом за річною програмою, шт.;м - машинний час на одну деталеоперацію, мін;н - число інструментів, одночасно працюючих на верстаті, шт.;
Тзн - машинний час роботи інструменту до повного зносу, ч;- коефіцієнт передчасного зносу інструменту (приймається R=0,05).
Машинний час роботи
інструменту до повного зносу визначається по формулі:
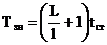 , (3.2)
де L - допустима величина сточування робочої частини інструменту при заточуваннях, мм;- середня величина шару, що знімається, при кожному заточуванні, мм;ст - стійкість інструменту, тобто машинний час його роботи між двома переточуваннями, ч.
 , (3.3)
де Нр - норма витрати інструменту на розрахункову одиницю;р - кількість деталей, прийнята за розрахункову одиницю, шт.
В одиничному і
дрібносерійному виробництвах витрата інструменту може бути визначений по формулі:
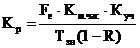 , (3.4)
де Км.час - коефіцієнт машинного часу;
Куп - коефіцієнт участі даного інструменту в обробці деталей.
Розрахунок потреби в
вимірювальному інструменті проводиться по формулі:
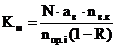 , (3.5)
де ав - кількість вимірювань на одну деталь;в.к - вибірковість контролю (в десяткових частках);пр.і - кількість вимірювань, що може витримати даний інструмент до повного зносу.
Для калібрів і скоб
норма зносу визначається по формулі:
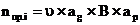 , (3.6)
де  - коефіцієнт допустимого середньоймовірного зносу вимірювача
(близько 0,7);
 - величина допустимого
зносу вимірювача за ДСТУ, мкм;
В - норма стійкості вимірювача (число вимірювань на 1 мкм зносу вимірювача);
 -
допустиме число ремонтів вимірювача до повного зносу (
 =
2).
Розрахунок потреби
матриць штампу проводиться по формулі:
 , (3.7)
де nш - норма зносу матриці штампу, що розраховується по формулі:
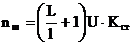 , (3.8)
де L - величина допустимого сточування матриці, мм;- середній шар металу, що знімається при переточуванні, мм;- кількість ударів між двома переточуваннями;
Кст - коефіцієнт, що враховує зниження стійкості штампу після переточування.
Розмір цехової оборотної
фундації інструменту визначається по формулі:
Zц
= Zр.м + Zр.з + Zк, (3.9)
де Zр.м - кількість інструменту, що знаходиться на робочих місцях, шт.;р.з - кількість ріжучого інструменту, що знаходиться в заточуванні і відновленні, шт.;к - кількість ріжучого інструменту, що знаходиться в інструментально-роздавальних коморах, шт.
Кількість інструменту на
робочих місцях щодо його періодичній подачі визначається по формулі:
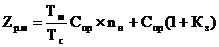 , (3.10)
де Тм - періодичність подачі інструменту до робочих місць, год;
Тс - періодичність зміни інструменту на верстаті, год;н - кількість інструментів, одночасно вживаних на одному робочому місці;
Кз - коефіцієнт резервного запасу інструменту на кожному робочому місці (величина Кз на однорізцевих верстатах рівна 1, а на багаторізцевих - 2-4).
Періодичність
зміни інструменту визначається по формулі:
 , (3.11)
де tшт - штучний час на операцію, хв;м - машинний час на операцію, хв.
Кількість
інструменту, що знаходиться в заточуванні, визначається по формулі:
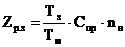 , (3.12)
де Тз - час від надходження інструменту з робочого місця в інструментально-роздавальну комору до повернення його із заточування, год. (для простого інструменту Т3 = 8 год., а для складного - 16 год.).
Кількість ріжучого
інструменту, що знаходиться в запасі в інструментально-роздавальній коморі,
визначається по формулі:
Zк
= Qр * tн(1+Кз), (3.13)
де QР - середньодобова витрата інструменту за період між черговими його надходженнями з центрального інструментального складу, шт. (Qр = Кр: 360);Н - періодичність поставки інструменту з центрального інструментального складу в інструментально-роздавальну комору цеху (як правило, поставки проводяться 2 рази на місяць, тобто (tН = 15 дн.);
К3 - коефіцієнт резервного (страховки) запасу інструменту в інструментально-роздавальній коморі (приймається К3 = 0,1).
По системі «мінімум-максимум» створюється три норми запасу:
1) мінімальна норма
запасу (Zmin) створюється на випадок затримки виконання замовлення
на виготовлення інструменту або перевитрати його цехами (за практичними даними
залежно від величини витрати інструменту):
Zmin
= Zстр, (3.14)
2) норма запасу,
відповідна точці замовлення, при якій видається замовлення на виготовлення або
придбання чергової партії інструменту:
Zт.з
= Zmin + То*Qр, (3.15)
де То - період часу між моментом видачі замовлення і надходженням інструменту на центральний інструментальний склад, дні;р - середньоденні витрати інструменту за період виконання замовлення.
3) максимальна норма
запасу (Zmax) досягається у момент надходження замовлення
інструменту, визначається по формулі:
Zmax
= Zmin + Тц*Qр, (3.16)
де Тц - час між двома надходженнями партій інструменту (тривалість
циклу), дні.
4.
Організація енергетичного господарства
В цьому параграфі приведені задачі на визначенням кількості одиниць палива, електроенергії, пари, стислого повітря, води і інших джерел енергії для виробничих і побутових цілей підприємства.
Методичні вказівки
Кількість
одиниць палива для виробничих потреб підприємства (термічної обробки металу,
плавки металу, сушки ливарних форм, стрижнів тощо) визначається по формулі:
 , (4.1)
де q - норма витрат умовного палива на одиницю продукції, що випускається;- обсяг випуску продукції за розрахунковий період у відповідних одиницях вимірювання (т, шт. тощо);
Ке - калорійний еквівалент вживаного виду палива.
Кількість
одиниць палива для опалювання виробничих, адміністративних і інших будівель
визначається по формулі:
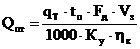 , (4.2)
де qт - норма витрати тепла на 1 м3 будівлі при різниці зовнішньої і внутрішньої температур в 1ºС, ккал / годин;о - різниця зовнішньої і внутрішньої температур опалювального періоду, °С;д - тривалість опалювального періоду, годин;
V3 - об'їм будівлі (по зовнішньому його обміру),  ;
Ку - теплотворна здатність умовного палива (7000 ккал/кг);
ηκ - коефіцієнт корисної дії котельної установки (приймаємо ηκ = 0,75).
Кількість
електроенергії (кВт/годин) для виробничих цілей (плавка, термообробка,
зварювання тощо) розраховується по формулі:
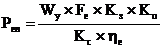 , (4.3)
де Wу - сумарна встановлена потужність електромоторів устаткування, кВт;е - фонд ефективного часу роботи споживачів електроенергії за планований період (місяць, квартал, рік), годин;
КЗ - коефіцієнт завантаження устаткування;
Ко - середній коефіцієнт одночасної роботи споживачів електроенергії;
КС - коефіцієнт корисної дії живлячої електричної мережі;
ηе - коефіцієнт корисної дії встановлених електромоторів.