Курсовая работа (т): Управление качеством продукции и процесса температурной закалки
Управление качеством продукции и процесса температурной закалки
Министерство образования и науки
ФЕДЕРАЛЬНОЕ БЮДЖЕТНОЕ ГОСУДАРСТВЕННОЕ ОБРАЗОВАТЕЛЬНОЕ УЧРЕЖДЕНИЕ ВЫСШЕГО ПРОФЕССИОНАЛЬНОГО ОБРАЗОВАНИЯ
САМАРСКИЙ ГОСУДАРСТВЕННЫЙ ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ ФАКУЛЬТЕТ «МАШИНОСТРОЕНИЯ И АВТОМОБИЛЬНОГО ТРАНСПОРТА»
Кафедра
«Автоматизация производств и управление транспортными системами»
КУРСОВОЙ ПРОЕКТ
по дисциплине: «Управление качеством»
на
тему: Управление качеством продукции и процесса температурной закалки»
Самара
2016 г.
Реферат
Пояснительная записка содержит 25 страниц,3 рисунка, 9 таблиц и 3 приложения.
КАЧЕСТВО ПРОДУКЦИИ, ПРОЦЕСС ИЗМЕРЕНИЯ, УПРАВЛЕНИЕ КАЧЕСТВОМ, СРЕДСТВО ИЗМЕРЕНИЯ, СТАБИЛЬНОСТЬ, ЛИНЕЙНОСТЬ, КОРРЕКЦИЯ, КОРРЕКТИРУЮЩИЕ И ПРЕДУПРЕЖДАЮЩИЕ ДЕЙСТВИЯ, СХОДИМОСТЬ И ВОСПРОИЗВОДИМОСТЬ ИЗМЕРИТЕЛЬНОГО ПРОЦЕССА, ДИАГРАММА ИСИКАВЫ, ДИАГРАММА ПАРЕТО
В данном курсовом проекте рассмотрены следующие вопросы:
разработка процесса измерения температуры закалки:
характеристик процесса;
видов деятельности в рамках процесса;
критериев процесса и результативности управления.
корректирующие и предупреждающие -действия:
сбор и группировка причин несоответствий по процессу;
определение приоритетных несоответствий;
разработка мероприятий по устранению несоответствий.
Анализ измерительного процесса (MSA)
оценка стабильности измерительного процесса;
оценка смещения;
оценка линейности смещения;
анализ сходимости и
воспроизводимости.
Введение
Эффективная система менеджмента измерений обеспечивает пригодность измерительного оборудования и измерительных процессов своему предназначенному использованию и является весьма важным инструментом для достижения целей качества продукции и управления риском при неправильных результатах измерения. Цель системы менеджмента измерений заключается в управлении риском вероятности того, что измерительное оборудование и измерительный процессы дадут неправильные результаты, которые в дальнейшем повлияют на качество продукции организации. Методы, используемые в системе менеджмента измерений весьма разнообразны: от верификации базового оборудования до статистических методов управления процессом измерения.
Одним из важнейших показателей
качества является количество брака в партии готовой продукции. Для численных
расчетов и предотвращения появления брака применяются различные методы. Они
включают в себя, как анализ причин возникновения дефектов, так и действия по их
ликвидации.
1. Процесс измерения
температуры
1.1 Основные
характеристики процесса измерения температуры закалки
Субъект: Завод по изготовлению металлической проволоки.
Объект: Металлическая проволока различных диаметров.
Задача: Требуется обеспечить заданную температуру закалки в размере 180 °С.
Средство измерения температуры в печи (СИ): Термопара ГОСТ 6616-94.
Допустимые отклонения. ВТ=10 °С ES=-10°C.
Технологический процесс включает ряд операций: подготовку исходного материала, волочение, термическую обработку, покрытие и отделку. Исходным материалом для производства стальной проволоки является катанка диаметром от 5 до 15 мм в бунтах массой до 600 кг. Перед волочением катанку подвергают травлению для удаления окалины с поверхности. Наряду с травлением в кислотных растворах окалину с поверхности катанки удаляют также механическим или электрохимическим способом. При производстве высокопрочной проволоки сталей типа ЗОХГС, 50ХФ и др. катанку подвергают закалке. Закалка заключается в нагреве стали до температуры однофазного состояния аустенита (180 °С) выдержке в соляном растворе при 170-190°С и быстром охлаждении. Сорбитная структура, полученная после закалки, улучшает механические свойства катанки - повышается пластичность прочностные характеристики металлов. Силы трения в зоне контакта металла с каналом волоки являются вредными, препятствующими повышению эффективности процесса. Для уменьшения коэффициента трения поверхность катанки подвергают меднению, фосфатированию, желтению, известкованию. Перед подачей в волочильную машину бунты катанки укрупняют на стыкосварочной машине. [1]
Отклонение температуры от заданных параметров влечет за собой нарушение механических свойств стали, таких как пластичность, предел прочности.
Температура печи контролируется в течение трех временных отрезков:
Перед началом нагрева стали до состояния аустенита.
На середине процесса нагрева.
По окончании процесса нагрева.
По окончании процесса волочения проволоку отправляют в отдел метрологии, где она повергается контролю.
Все операции контроля температурой печи осуществляет мастер.
Ресурсы, необходимые для осуществления процесса контроля температуры закалки:
Мастер по термической обработке;
Средство измерения (Термопара);
Помещение, соответствующее требованиям СанПиН и ОТ;
Средства содержания помещения;
Эталон.
Управляющие воздействия:
Методическая инструкция к печи;
Должностная инструкция мастера по термической обработке;
Инструкция по охране труда и
требования безопасности на производстве.
1.2 Виды деятельности в рамках процесса измерения
измерение управление смещение сходимость
Основной вид деятельности в рамках процесса - измерение температуры печи во время закалки с целью сохранения механических свойств стали.
Блок-схема отображает взаимосвязь действий в течение процесса контроля температуры печи, а так же позволяет найти решение в ходе возникновения разного рода инцидентов.
Блок-схема процесса измерения температуры закалки отображена в приложении 1.
В блок-схеме отражена последовательность операций, необходимых для осуществления процесса измерения температуры печи.
Критерии процесса и результативность управления
Определение характеристик качества процесса измерения является одним из важнейших критериев, по которым можно судить о результативности корректирующих и предупреждающих действий, а так же о приемлемости технологического процесса для потребителя и о целесообразности его выполнения исполнителем.
Характеристики процесса измерения температуры закалки:
•Точность проводимых измерений;
•Величина экономических затрат на поверку;
•Время проведения поверки;
•Периодичность поверки;
•Эргономичность измерений, поверок.
После определения качественных
характеристик процесса необходимо каждому присвоить нормируемый показатель.
1.3 Характеристики
процесса с нормативными значениями заносятся в паспорт процесса. Корректирующие
и предупреждающие действия
Корректирующие действия осуществляются после выявления тех или иных несоответствий в СМК и направлены на устранение причины выявленного несоответствия с целью предупреждения его повторного возникновения. При этом причин для одного несоответствия может быть несколько.
Предупреждающие действия используются, как средство улучшения деятельности и системы менеджмента качества завода и направлены на устранение причин потенциальных несоответствий с целью предупреждения их появления. Эти действия должны быть соразмерны предполагаемым проблемам при появлении несоответствий.
Назначение и выполнение КД и ПД должно осуществляться незамедлительно по отношению к следующим несоответствиям:
угрожающим жизни, здоровью и безопасности людей;
влекущим за собой большие издержки;
приводящим к невыполнению важнейших требований потребителей;
имеющим систематический характер.
Информация о выявленных/потенциальных несоответствиях собирается, обобщается и анализируется руководителями структурных подразделений и владельцами процессов. В качестве источников информации о несоответствиях могут выступать:
результаты внутренних и внешних аудитов;
результаты работы с потребителями услуг или работодателями (результаты маркетинговых исследований рынка научных, образовательных услуг и рынка труда);
результаты самооценки деятельности
подразделения или цеха.
1.4 Сбор и группировка
возможных причин несоответствий процесса
К 1979г. группа японских специалистов под руководством Исикавы выделили «семь простых японских статистических методов контроля, анализа и управления качеством». Основное назначение простых инструментов качества - контроль текущего процесса и предоставление фактов для проведения корректировки или улучшения процесса.
К простым статистическим инструментам контроля качества относятся следующие методы:
контрольный листок;
графики;
диаграмма рассеивания (диаграмма разброса);
стратификация (расслоение);
диаграмма Исикавы (причинно-следственная диаграмма);
диаграмма Парето;
контрольная карта.
Применение перечисленных методов позволяет решить 95% любых проблем, возникающих на производстве.
Диаграмма Исикавы (причинно-следственная диаграмма) - инструмент качества, служащий для наглядного представления причинно-следственных связей между объектом анализа и влияющими на него факторами. Также используется для первоначального ранжирования (определения значимости, силы влияния) факторов, воздействующих на исследуемый объект и выбора приоритетов для устранения проблемы или улучшения показателя.
Методика построения диаграммы Исикавы:
Определяется потенциальная или существующая проблема, требующая разрешения. Формулировка проблемы размещается в прямоугольнике с правой стороны листа бумаги. От прямоугольника влево проводится горизонтальная линия.
По краям листа с левой стороны обозначаются ключевые категории причин, влияющих на исследуемую проблему. Количество категорий может изменяться в зависимости от рассматриваемой проблемы. Как правило, используются пять или шесть категорий из приведенного выше списка (человек, методы работы, механизмы, материал, контроль, окружающая среда).
От названий каждой из категорий причин к центральной линии проводятся наклонные линии. Они будут являться основными «ветвями» диаграммы Исикавы.
Причины проблемы, выявленные в ходе «мозгового штурма», распределяются по установленным категориям и указываются на диаграмме в виде «ветвей», примыкающих к основным «ветвям».
Каждая из причин детализируется на составляющие. Для этого по каждой из них задается вопрос - «Почему это произошло»? Результаты фиксируются в виде «ветвей» следующего, более низкого порядка. Процесс детализации причин продолжается до тех пор, пока не будет найдена «корневая» причина. Для детализации может применяться и метод мозгового штурма.
Выявляются наиболее значимые и
важные причины, влияющие на исследуемую проблему. С этой целью может
использоваться диаграмма Парето. По значимым причинам проводится дальнейшая
работа, и определяются корректирующие или предупреждающие мероприятия.
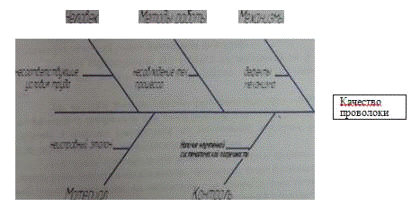
Диаграмма 1
1.5 Определение
приоритетных несоответствий
Диаграмма Парето - инструмент, позволяющий разделить факторы, влияющие на возникшую проблему. Она позволяет делить факторы на важные и несущественные, для распределения усилий по ее решению.
Сама диаграмма является разновидностью столбчатого графика с кумулятивной кривой, в которой факторы распределены в порядке уменьшения значимости (силы влияния на объект анализа).
В основе диаграммы Парето лежит принцип 80/20, согласно которому 20% причин приводят к 80% проблем, поэтому целью построения диаграммы является выявление этих причин для концентрации усилий по их устранению.
Методика построения диаграммы Парето:
. Определить проблему для исследования, выполнить сбор данных (влияющих факторов) для анализа. В случае использования диаграммы Исикавы определить и проставить коэффициенты значимости (степень влияния на проблему) для каждого фактора. Для сбора данных могут использоваться контрольные листки, журналы регистрации данных, диаграмма Исикавы.
Распределить факторы в порядке убывания коэффициента значимости. Вычислить итоговую сумму значимости факторов путем арифметического сложения коэффициентов значимости всех рассматриваемых факторов.
Начертить горизонтальную ось. Провести две вертикальные оси: на левой и правой границе горизонтальной оси.
Горизонтальную ось разделить на интервалы в соответствии с количеством контролируемых факторов (групп факторов).
Левую вертикальную ось разбить на интервалы от 0 до числа, соответствующего итоговой сумме значимости факторов.
Правую вертикальную ось разбить на интервалы от 0 до 100%. При этом отметка 100% должна лежать на такой же высоте, что и итоговая сумма значимости факторов.
Для каждого фактора (группы факторов) построить столбик, высота которого равна коэффициенту значимости для этого фактора. При этом факторы (группы факторов) располагаются в порядке уменьшения их значимости, а группа «прочие» помещается последней, независимо от ее коэффициента значимости.
Построить кумулятивную кривую. Для этого нанести на диаграмму точки накопленных сумм для каждого интервала. Положение точки соответствует: по горизонтали - правой границе интервала, по вертикали - величине суммы коэффициентов значений факторов (групп факторов), лежащих левее рассматриваемой границы интервала. Соединить полученные точки отрезками прямых.
На уровне 80% итоговой суммы провести горизонтальную линию от правой оси диаграммы до кумулятивной кривой. Из точки пересечения опустить перпендикуляр на горизонтальную ось. Этот перпендикуляр разделяет факторы (группы факторов) значимые (располагаются слева) и незначительные (располагаются справа). Рекомендуется использовать различные методы классификации факторов и составлять для них множество диаграмм Парето для выявления как можно меньшего количества первоочередных факторов.
Выписать значимые факторы для принятия первоочередных мер.
Факторы, которые легко
скорректировать рекомендуется устранять незамедлительно, даже, если они не
вошли в список первоочередных для принятия мер.
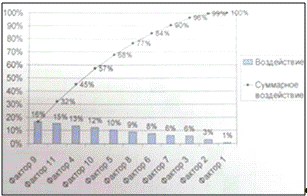
Диаграмма 2
Вывод: парное сравнение - это
систематический метод, при котором каждый элемент (выявленный фактор)
сравнивается с другими (А с Б, Б с В и т.д.). Элемент, который оценён, как
наиболее важный получает каждый раз один балл. Элемент, набравший наибольшее
количество баллов, имеет наивысший приоритет. Проведем парные сравнения
(таблица 1): в котором приняли участие эксперты, в количестве 5 человек.