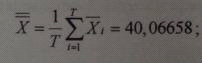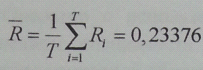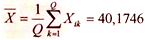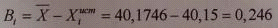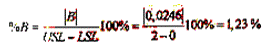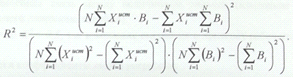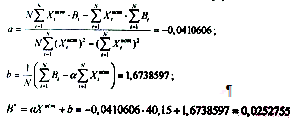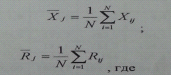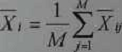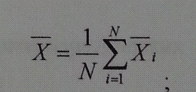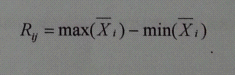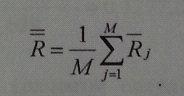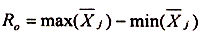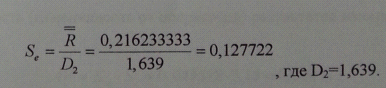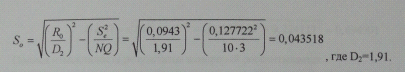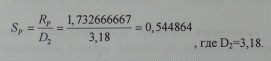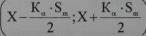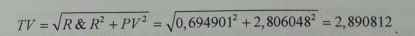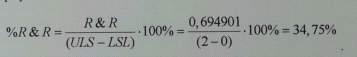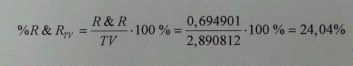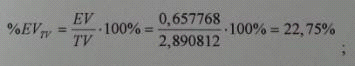Курсовая работа (т): Управление качеством продукции и процесса температурной закалки
Таблица 1
|
Факторы /Факторы |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
Ранг |
|
1) Несоблюдение технологического процесса |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2) Неисправный эталон |
|
■ |
|
|
|
|
|
|
|
|
|
|
|
|
3) Изношенность эталона |
|
|
Я |
|
|
|
|
|
|
|
|
|
|
|
4) Несоответствующие условия труда |
|
|
|
8 |
|
|
|
|
|
|
|
|
|
|
5) Дефекты механизма |
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
б) Попадание инородных частиц в механизм прибора |
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
7) Неверная эксплуатации |
|
|
|
|
|
|
■ |
|
|
|
|
|
|
|
8) Наличие вибрации |
|
|
|
|
|
|
|
Я |
|
|
|
|
|
|
9) Электромагнитные поля |
|
|
|
|
|
|
|
|
■ |
|
|
|
|
|
10) Разряженный источник питания |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
11) Наличие неучтенной систематической погрешности |
|
|
|
|
|
|
|
|
|
|
|
|
|
1.6 Разработка
мероприятий по устранению несоответствий
В ходе любого процесса могут появляться различные несоответствия в его результатах. Разработка мероприятий по устранению несоответствий, возникающих в процессе измерения веса, может включать в себя коррекцию процесса, введение корректирующих и предупреждающих действий.
Коррекция - действие, направленное на устранение несоответствия. Она считается эффективной, если несоответствие устранено и изделие работает корректно.
Корректирующее действие - действие, направленное на устранение причин вызывающих несоответствия. Оно считается результативным, если из-за ранее установленных и устраненных причин работоспособность не нарушается.
Предупреждающее действие - действие, направленное на устранение причин возможных несоответствий и направленное на улучшение продукции или деятельности процесса.
По результатам метода парных
сравнений и диаграммы Парето, разработаны предупреждающие и корректирующие
действия (таблица 2).
Таблица 2
|
1 Факторы: |
Предупреждающие действия |
Корректирующие действия |
Коррекция |
|
1) Наличие вибрации |
Выпустить инструкцию по ликвидации локальной вибрации |
Проверка выполнения правил по ликвидации локальной вибрации |
Выполнения травил по локальной ликвидации вибрации |
|
2) Неверная эксплуатации |
Издание правил эксплуатации |
Проведение инструктажа по правилам эксплуатации |
Повторный контроль выполненного процесса |
|
3) Несоблюдение технологического процесса |
Назначение ответственных за контроль исполнения технологического процесса |
Поиск процессов совершенных не по технологии |
Исправление процессов совершенных не по технологии |
2. Анализ измерительного процесса
.1 Оценка стабильности
измерительного процесса
Первоначальное оценивание статистических характеристик измерительных процессов осуществляют в следующем порядке:
Исследование измерительного процесса на стабильность;
В случае нестабильного измерительного процесса - устранение особых причин изменчивости, внесение соответствующих изменений;
Оценивание смещения и линейности смещения измерительного процесса;
Оценивание сходимости и воспроизводимости результатов измерений;
В случае неприемлемых сходимости и воспроизводимости результатов измерений анализ причин повышенной изменчивости, проведение корректирующих действий повторное оценивание сходимости и воспроизводимости;
Подготовка отчета об анализе измерительного процесса.
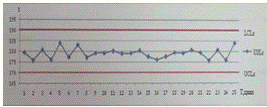
Для исследования измерительного процесса на стабильность применяют контрольны карты средних (рисунок 2) и контрольные карты размахов (рисунок 3).
Специалист, ответственный за оценивание статистических характеристи измерительного процесса, отбирает образец в соответствии со следующими требованиями:
образец должен быть отобран из значимого цикла производства;
значение измеряемого параметра отобранного образца должно быть близко к середин поля допуска на него.
В зависимости от специфики измерительного процесса, временных и денежных затрат специалист определяет периодичность проведения измерений параметра образа (ежедневно, ежесменно, ежечасно и т.д.), а также необходимое количество измерений Q (< трех до пяти раз) в одном цикле измерений.
Рекомендуемое число циклов измерений (для получения достоверных свидетельств стабильности измерительного процесса) Т = 25. Указания по проведению измерений специалист заносит в «Контрольную карту средних и размахов».
Оператор в соответствии с указаниями специалиста выполняет Т циклов измерений (по Q измерений параметра образца в каждом).
По окончании эксперимента массив данных должен содержать ровно Т циклов повторных измерений образца по Q измерений (попыток). Каждое значение массива Xik - результат к-го измерения (попытки) образца в i- цикле. Таким образом, индекс / обозначает номер цикла измерений от 1 до Т, к - номер измерения (попытки) образца в цикле от 1 до Q.
Для каждого i-го цикла измерений
рассчитывается среднее значение результатов измерений и размах результатов
измерений R, по формулам:
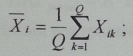
= max(Xik) - min(X(i) ;где Q количество попыток в i -ом цикле измерении.
Результаты расчётов X i и R i
заносятся в таблицу 3
Таблица 3 - Контрольная карта
средних и размахов
1
2
3
4
5
Хср
R
1
186,7
178,2
186,4
175,7
170,7
179,54
16
2
172,3
172
177,6
181,1
175,2
175,64
9,1
3
171,7
179,1
178,8
187,3
186,9
180,76
15,6
4
177,7
174
178,1
178,6
171,5
175,98
7,1
5
179,1
180,1
188,8
187,9
184,4
184,06
9,7
6
175,9
180,7
172,8
173
184
177,28
11,2
7
184,3
189,9
185
179,9
175,8
182,98
14,1
8
171,5
188
176,7
178,6
171
177,16
17
9
182,5
181,5
175,4
177,6
180
179,4
7,1
10
173,9
176,5
183,9
181,7
180,8
179,36
10
11
176,6
187,6
177,6
174,6
184,3
180,14
13
12
177,1
171
189,1
175,7
182
178,98
18,1
13
190
179,6
176,3
179,3
171,2
179,28
18,8
14
183
185,2
175,5
176,2
182
180,38
9,7
15
182
175,6
186,5
171,6
172,9
177,72
14,9
16
179,6
177,6
170,6
176,5
176,4
176,14
9
17
178
176
183,5
177,5
172,8
177,56
10,7
18
185,2
173,7
178,5
179,5
180,8
179,54 19
182,7
171,8
174,4
185,3
181,7
179,18
13,5
20
179
176,5
179,2
183,9
184,6
180,64
8,1
21
186,7
178,2
186,4
175,7
170,7
179,54
16
22
172,3
172
177,6
181,1
175,2
175,64
9,1
23
171,7
179,1
178,8
187,3
186,9
180,76
15,6
24
177,7
174
178,1
178,6
171,5
175,98
7,1
25
179,1
180,1
188,8
187,9
184,4
184,06
9,7
Затем рассчитывается среднее
результатов всех измерений X и R по формулам:
Линии среднего значения измеряемого
параметра и среднего размаха наносят на соответствующие графики (рисунки 2 и
3).
Специалист рассчитывает верхние и
нижние контрольные границы для средних и размахов по формулам:
ВКГсрвд=X+R-A2= 40.06658+0,23376•
0.58 = 40,20216; гдеА2=0,58;
НКГсред=X-R-A2 =40.06658 - 0.23376 •
0.58 = 39.931;
ВКГразмах =RD4= 0,23376 *2,11 =
0.493234; где D4=2,11;
НКГразмах= RD3 =0,23376*0 = 0; где
D3=0;
Линии контрольных границ наносят на
соответствующие графики.
Рисунок 1 - Контрольная карта
средних значений измерительного процесса
Оценивается стабильность
измерительного процесса. Процесс считается не стабильным, если выполняется хотя
бы одно из следующих условий:
одна или несколько точек находятся
за пределами контрольных границ;
присутствуют серии точек - семь
точек подряд находятся по одну сторону от среднего значения или семь точек
подряд последовательно возрастают или убывают;
процесс проявляет другие признаки
неслучайного поведения.
Подробные рекомендации по анализу
контрольных карт средних размахов приведены в ГОСТ 51814.3. Вывод: по
контрольной карте средних и контрольной карте размахов признаков нестабильности
процесса не обнаружено, поэтому процесс можно считать стабильным ,однако
некоторые значения близки к границе допуска. Последующие значения могут выйти
за установленный допуск т привести к нестабильности процесса.
2.2 Оценка смещения
Оператор с использованием оцениваемого
средства измерительной техники под наблюдением специалиста последовательно
измеряет образец Q раз. Рекомендуемое количество измерений образца Q = 10. По
окончании эксперимента массив данных должен содержать ровно Q повторных
измерений образца, в котором каждое значение X; - результат к-го измерения
(попытки) образца. Таким образом, индекс к - обозначает номер измерения
(попытки) образца от 1 до Q. Для анализа смещения был выбран образец №1
(таблица 4)
Таблица 4. Характеристика образца №1
№ образца
1
2
3
4
5
Ист знач
ES
EI
Ист знач.
171
175
182
185
188
182
10
-10
образец N/ измерен Q
1
2
3
4
5
1
171
174,4
183,1
186,3
188,6
Специалист рассчитывает среднее
значение результатов выполненных измерений по 1 Q формуле:
где Хik - результат K-ого измерения
параметра i-ого образца.
Затем рассчитывает абсолютное
значение смещения измерительного процесса Вi по формуле:
Где Хi ист - предполагаемое истинное
значение измеряемого параметра i-ого образца; Bi - смещение при измерении
параметра i-ого образца.
После чего рассчитывается
относительное значение смещения измерительного процесса %В по формуле:
где USL и LSL - соответственно
верхняя и нижняя границы Допуска на измеряемый параметр.
Рекомендуемое приемлемое значение %В
- не более 10 %.
Вывод: смещение измерительного
процесса лежит в пределах Г допуска и имеет небольшое значение (%В=1,23 %).
Данное смещение учитывается при
дальнейших расчетах.
В качестве характеристики линейности
смещения измерительного процесса рассматривают величину наклона прямой, которая
наилучшим образом аппроксимирует зависимость средних значений смещения для
различных образцов от их предполагаемых истинных значений. Желательно, чтобы
предполагаемые истинные значения испытуемых образцов представляли все возможные
значения измеряемого параметра для данного измерительного процесса, а также были
равномерно распределены по всему его рабочему диапазону. Специалист,
ответственный за оценивание статистических характеристик измерительного
процесса, отбирает N образцов, предполагаемые истинные значения измеряемого
параметра которых равномерно распределены по всему рабочему диапазону
измерительного процесса. Образцы идентифицируют таким образом, чтобы номер
образца не был известен оператору.
Коэффициент корреляции (R2) между
предполагаемыми истинными значениями измеряемых параметров Хiист и
соответствующими смещениями B I измерительного процесса определяется по
формуле:
Результаты измерений и расчетов
приведены в таблицах 5 и 6.
Таблица 5 - Результаты измерения
образцов
Измерен Q/образец N
1
2
3
4
5
1
171
174,4
183,1
186,3
188,6
2
172,5
171,9
178,5
182,6
186,6
3
171,4
176,4
183,4
184,1
186,4
4
173,2
179,1
183,6
182,7
188,5
5
170,4
179
184,1
187
190,1
6
173,8
179,6
184,7
184,5
186,4
7
173,5
171,1
178,9
187,9
189,1
8
170
174,7
182,3
183,4
188,7
9
169,9
178,8
183,3
181,6
186,6
10
171,6
172,2
181,2
181,5
189,7
Хер
171,73
175,72
182,31
184,16
188,07
Смещение,В
0,73
0,72
0,31
0,84
0,07
Таблица 6 - Значения для расчета
коэффициента корреляции
Мобразца
1
2
3
4
5
Хист*В
124,83
126
56,42
155,4
13,16
ХисеЩ
29241
30625
33124
34225
35344
ВЛ2
0,5329
0,5184
0,0961
0,7056
0,0049
Хист*В
ЕВ
Ехист
ЕВ^2
ЕХист^2
475,81
2,67
901
1,8579
162559
Специалист анализирует значения
коэффициента корреляции.
При оценивании степени связи
(качества приближения) между Хисг и Вi, рекомендуется пользоваться следующими
соображениями относительно значения коэффициента корреляции. R2принимает
следующие значения:
(0; 0,5) - линейная связь между
величинами практически отсутствует (изменение смещения в пределах рабочего
диапазона нелинейно);
(0,5; 0,75) - линейная связь между
величинами слабая (изменение смещения в пределах рабочего диапазона нельзя
считать линейным);
(0,75; 0,90) - линейная связь между
величинами средняя (изменение смещения в пределах рабочего диапазона можно
считать линейным);
(0,90; 1) - линейная связь между
величинами сильная (изменение смещения в пределах рабочего диапазона линейно).
В данном случае R2< 0,5, т.е.
изменение смещения в пределах рабочего диапазона не линейно.
Рассчитываются коэффициенты линии
регрессии:
В' = аХист + Ь,
где В* - значение смещения,
полученное с помощью уравнения регрессии; а и b- коэффициенты уравнения
регрессии, полученные по формулам:
Абсолютное значение линейности
смещения измерительного процесса (смещение при верхней границе рабочего
диапазона измерительного процесса) Lрассчитывается:
= a(UL - LL),
где а - соответствующий коэффициент
уравнения регрессии, полученный ранее; UL, LL- соответственно верхняя и нижняя
границы рабочего диапазона измерительного процесса. Значения для расчета
находятся в таблице 7.
Таблица 7. Таблица значений для
расчета линейности смещения
LL
а
UL
-10
0,003
10
Таблица 8 - Значения для построения
графика
Ист. знач.
171
175
182
185
188
В
0,73
0,72
0,31
0,84
0,07
В*
0,500859
0,512421
0,532656
0,541329
0,550001
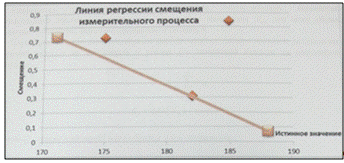
Имея все данные можно построить
линию регрессии.
Рисунок 2
Вывод: по проведённому анализу
измерительного процесса можно утверждать, что смещение нелинейно (R2<0,5);
взаимосвязь между смещением и предполагаемыми истинными значениями образцов
очень слабая (R2=0,3299555).
2.3 Анализ сходимости и
воспроизводимости
Специалист, ответственный за
оценивание статистических характеристик измерительного процесса, отбирает N
образцов. Указанные образцы идентифицируют таким образом, чтобы номера образцов
не были известны операторам.
Для проведения измерений специалист
отбирает М операторов из числа тех, кто обычно осуществляет измерения в
процессе производства или контроля измеряемого параметра образца. Измерение
выборки каждым из операторов повторяют Q раз.
По окончании эксперимента массив
данных должен содержать ровно Q повторных измерений каждого из N образцов
каждым из М операторов, в котором каждое значение Xjk - результат &-го
измерения (попытки) г-го образца у'-м оператором. Таким образом, индекс i
обозначает номер образца от 1 до N, индекс у - номер оператора (заметим, что в
рассматриваемых далее примерах операторы идентифицируются прописными латинскими
буквами) от 1 до М, к - номер измерения (попытки) каждого образца каждым
оператором от 1 floQ.
Если в результате проведения
эксперимента по каким-либо причинам отсутствуют некоторые измерения или
присутствуют измерения, полученные при нарушениях хода эксперимента, их следует
исключить из рассмотрения. Причем также следует исключить все измерения,
связанные с ними, т. е. наряду с отсутствующими или некорректными измерениями
нужно исключить все повторные измерения одного оператора по всем образцам или
все повторные измерения всех операторов по одному образцу, или конкретное
повторное измерение всех операторов по всем образцам.
Операторы поочередно выполняют
измерения всех образцов выборки. При измерениях следует отбирать образцы в
случайном порядке.пециалист, ответственный за оценивание статистических
характеристик измерительного процесса, регистрирует результаты измерения Xjk для
всех образцов, операторов и попыток. Значения приведены в таблице 9.
Первоначально для каждого образца
рассчитывается среднее значение результатов его измерений каждым из операторов
и размах его измерений каждым из операторов по формулам:
= тах(Хy) - тin(Ху)
где Q - число измерений i-ого
образца j-ым оператором.
Для каждого оператора рассчитывается
среднее значение результатов его измерений и средний размах по формулам:
- число измеряемых отобранных
образцов
Среднее значение результатов
измерения каждого образца всеми операторами рассчитывается:
где М - число операторов.
Среднее значение всех результатов
измерений и размах значений параметра рассчитываются по формулам:
Средний размах всех значений
рассчитывается:
Размах между измерениями операторов
рассчитывается по формуле:
Таблица 9 - Результаты измерений и
расчетов значений для анализа сходимости и воспроизводимости измерительного
процесса
N-образцы
1
2
3
4
5
б
7
8
9
10
Ср. размахи
А
1
172,9
174
173,5
178,9
181
184,6
183,5
188
188,8
188,5
2
171,3
175
173,9
179,7
177,5
180,5
183,7
186,8
185,9
190,9
3
172,8
171,9
174,5
175
177,7
184,8
183,8
и
189,9
191
СРЕДНЕЕ по А 173,63
173,97
177,87
178,73
183,30
183,67
186,80
188,20
190,13
180,86
РАЗМАХ по А
1,6
Н
шз
4,7
. V
4,3
2,4
2,5
2,74
В
1
169,3
173,1
175,4
176,8
178,2
181,4
184,1
186,9
185,2
190,5
2
169,3
174
174,6
178,6
179,8
179,2
181,6
182,9
186,7
190,6
3
169,3
171,2
174,4
177,8
178,8
179,3
186
182,5
188,2
189,8
СРЕДНЕЕ по В
169,30
172,77
174,80
177J3
178,93
179,97
183,90
184,10
186,70
190,30
179,85
РАЗМАХ по В
0
2,8
1,8
1>6 ;
2,2
4,4
4,4
3
0,8
2,2
С
1
171,2
174,8
175,4
175,6
177,7
183,3
Я
182,8
Щ87,9
Hg 90,4
2
169,3
173,9
175,6
175,2
181,6
181,7
184,9
184,2
187,9
190,2
3
169,2
173,4
174,3
177,2
181,2
184
183,1
184,5
^87,3
1188>7
СРЕДНЕЕ по С
169,90
174,03
175,10 ;
176,00
180,17
183,00
184,17
183,83
187,70
189,77
180,37
РАЗМАХ по С
2
1,4
1,3;
2
3,9
2,3
1,8
1,7
0,6
1,7
1,87
Общее среднее
170,51
173,48
174,62
177,20
179,28
182,09
183,91
184,91
187,53
190,07
180,36
Rp
19,56
R Я 2,27 |
Во | 1,01 |
Далее рассчитывают оценки
среднеквадратических отклонений (СКО) составляющих изменчивости измерительного
процесса.
Оценка СКО сходимости (повторяемости)
измерительного процесса определяется по формуле:
Оценка СКО воспроизводимости
(разными операторами) измерительного процесса определяется по формуле:
Оценка CKO изменчивости образца
измерительного процесса рассчитывается:
Изменчивость какой-либо составляющей
измерительного процесса определяют как доверительный интервал при уровне
значимости а (рекомендуется а = 0,99) для истинного значения измеряемого
параметра образца, то есть, если X - результат одного измерения параметра
образца, то истинное значение измеряемого параметра с вероятностью а будет
лежать в интервале:
де Sm - CKO анализируемой
составляющей изменчивости.
Сходимость:
(X- 0,328884; X+0,328884).
Воспроизводимость:
(X- 0,112058; X + 0,112058).
Изменчивость образца:
(X -1,403024; X +1,403024)
Сходимость (повторяемость)
результатов измерений рассчитывается по формуле:= Ка-S', =5,15-0,127722 =
0,657768
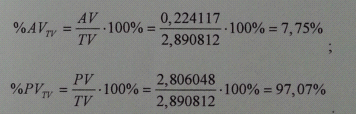
При уровне значимости, значение Воспроизводимость (изменчивость от
операторов) результатов измерений определяется по формуле:= Ка S0 = 0,043518 •
5,15 = 0,224117
Изменчивость образцов
рассчитывается:= Ка •SP =10,544864 • 5,15 = 2,806048
Сходимость и воспроизводимость
результатов измерений рассчитывается Полная изменчивость результатов
измерений рассчитывается:
Оценка приемлемости измерительного
процесса заключается в сравнении его сходимости и воспроизводимости с полем
допуска на измеряемый параметр или полной изменчивостью результатов измерений.
Приемлемость измерительного процесса, применяемого для оценки нахождения
измерительного параметра образца в допуске на него, определяется исходя из
величины относительной сходимости и воспроизводимости, определяемой по формуле:
На основании величины относительной
сходимости и воспроизводимости и в соответствии с рекомендациями, определяется
приемлемость измерительного процесса для оценки соответствия допуску.
Приемлемость измерительного процесса
для целей его улучшения оценивается аналогично анализу приемлемости
измерительного процесса для оценки соответствия допуску. При этом
рассматривается величина, определяющаяся как отношение сходимости и
воспроизводимости к величине полной изменчивости результатов измерения:
Для более полного анализа
измерительного процесса проводится вычисление относительных значений
составляющих изменчивости (сходимость, воспроизводимость, изменчивость
образца):
Если относительная сходимость и
воспроизводимость <10%, то измерительный процесс приемлем;
Если относительная сходимость и
воспроизводимость от 10% до 30%, то измерительный процесс, может быть,
приемлем, в зависимости от важности параметра, стоимости прибора и т.п.;
Если относительная сходимость и
воспроизводимость более 30%, то измерительный процесс неприемлем и нуждается в
улучшении. Нахождение и устранение причин высокой изменчивости.
Вывод: вся изменчивость
измерительного процесса определяется сходимостью. Поскольку относительная
сходимость и воспроизводимость более 30%, то измерительный процесс неприемлем и
нуждается в улучшении. Нахождение и устранение причин высокой изменчивости
Заключение
В курсовой работе был разработан
процесс калибровки термопар. Был составлен список необходимых ресурсов и
управляющих воздействий (приложение 1). Сбор данных о влияющих факторах был
осуществлен при помощи диаграммы Исикавы (приложение 2). Используя диаграмму
Парето (приложение 3), были выявлены наиболее существенные факторы (таблица 1).
Наибольшее влияние на результат измерения давления оказывают присутствующие
вибрации, неправильная эксплуатация термопар и несоблюдение технологического
процесса. Мероприятия по устранению влияния наиболее весомых факторов
представлены в таблице 2.
В третьей части был проведён анализ
измерительного процесса методом MSA. Контрольные карты размахов (рисунок 3)
показали, что данный процесс стабилен и не выходит за установленные поля
допусков. Анализ оценки смещения и линейности смещения измерительного процесса
показали, что данные величины несущественны (R- 2=0,3299555<0,5). Оценка
сходимости и воспроизводимости показала, что данный измерительный процесс не
пригоден для применения на производстве, и нуждается в нахождении и устранении причин
высокой изменчивости.