Контрольная работа: Упрочнение низколегированной стали
Упрочнение низколегированной стали
Содержание
Введение
. Анализ механизмов упрочнения стали марки HC420LA
.1 Измельчение зерна
1.2 Дисперсионное твердение
1.3 Твердорастворное упрочнение
2. Разработка технологии производства
Библиографический
список
Введение
низколегированная сталь упрочнение
Прогресс мирового автомобилестроения ставит
перед разработчиками автомобильной стали задачи уменьшения массы автомобиля,
снижения затрат на его производство, повышения степени безопасности при
эксплуатации транспортного средства. Эти задачи решаются путем освоения
производства высокопрочной автолистовой стали новых классов, типов и марок. В
настоящее время наблюдается быстрый рост производства и потребления
холоднокатаных высокопрочных сталей с пределом текучести 380−420 МПа и
более, в первую очередь, для энергопоглощающих элементов конструкции автомобиля
(поперечная балка, лонжероны, некоторые узлы усиления конструкции и т.д.).
Наиболее широкое применение для указанных целей находят низколегированные стали
с традиционными механизмами упрочнения (измельчение зерна, дисперсионное
твердение и твердорастворное упрочнение), а также перспективные двухфазные и
трип-стали, где прочность обеспечивается присутствием упрочняющих фаз -
мартенсита, бейнита, остаточного аустенита. Перспективные стали имеют более высокие
показатели пластичности, коэффициента деформационного упрочнения, некоторых
других характеристик, однако их производство требует специального оборудования.
Низколегированные стали можно получать на стандартном сталеплавильном,
прокатном и термическом оборудовании, которое имеется на большинстве
металлургических предприятий. Поэтому проведение работ, направленных на
повышение комплекса свойств, в первую очередь, пластичности, а также
стабильности прочностных характеристик холоднокатаных высокопрочных низколегированных
сталей с традиционными механизмами упрочнения, является актуальным.
1. Анализ механизмов упрочнения
низколегированной стали марки HC420LA
Для создания требуемых прочностных свойств при
производстве стали HC420LA
используются традиционные механизмы упрочнения: измельчение зерна,
дисперсионное твердение и твердорастворное упрочнение.
1.1 Измельчение зерна
Границы зерен служат препятствиями для движения дислокаций. Если в зерне с благоприятной ориентировкой достигается напряжение, необходимое для работы источника дислокаций, раньше, чем в соседнем кристалле, тогда в благоприятно ориентированном зерне происходит вначале движение, а затем и скопление дислокаций, пришедших к границе зерна. Возникающие поля напряжений накладываются на внешние: это может привести к тому, что в соседних зернах будет достигнуто напряжение текучести. Таким способом распространяется пластическая деформация в соседние зерна. Процесс затрудняется, когда размер зерна уменьшается, число скопившихся на границах зерен дислокаций уменьшается, уменьшаются поля напряжений, но главное - увеличивается набор разориентировок зерен, что суммарно делает границы более эффективным препятствием.
Повышение прочности оценивается по соотношению Холла-Петча - эмпирическому соотношению между размером зерна и пределом текучести для поликристаллических материалов (зависимость справедлива только для чистых металлов или сплавов без субструктуры и без вторых фаз).
σт
= σo+k
d-1/2,
где σт
- предел текучести; σo
- напряжение трения решетки (напряжение начала движения дислокации, когда d -
диаметр зерна → ∞ → переход в монокристалл); k - константа
(учитывающая влияние структуры границ зерен, степени закрепления дислокаций,
легирования).[2]
1.2 Дисперсионное
твердение
Дисперсноупрочненным называют материал, упрочненный включениями тугоплавких соединений или оксидов, вводимых в смесь или образующихся вследствие внутреннего окисления и не растворяющихся при спекании или эксплуатации. Таким образом, наиболее характерной особенностью материалов данного класса является наличие в металлической основе тонкодисперсных включений фазы-упрочнителя, равномерно распределенных между частицами металла и химически инертных к ним.
Наиболее эффективное упрочнение обеспечивается при содержании упрочняющей фазы 3-15% (объемн.), размере ее частиц до 1 мкм (лучше 0,01-0,05 мкм) и среднем расстоянии между ними 0,1-0,5 мкм. Дисперсноупрочненные материалы сохраняют микрогетерогенное строение и дислокационную субструктуру, формирующуюся в процессе их деформации и термической обработки, а следовательно, и работоспособность вплоть до 0,9-0,95 Тпл матрицы.
При создании дисперсноупрочненного материала решают четыре основные задачи:
1) выбор фазы-упрочнителя и ее объемного содержания;
2) выбор способа введения фазы-упрочнителя в матрицу;
) выбор способа получения компактного материала;
) выбор режимов ТО и ТМО спеченных материалов.
Требования к фазе-упрочнителю:
высокая свободная энергия образования;
малая скорость диффузии компонентов фазы в матрицу и малая растворимость их в ней;
высокая чистота и большая суммарная поверхность частиц дисперсной фазы.
К упрочняющим фазам с такими свойствами можно отнести оксиды, карбиды и нитриды переходных металлов, интерметаллиды типа Ni3AI, MnAI6, некоторые тугоплавкие металлы.
Допустимое объемное содержание упрочняющей фазы определяется технологическими возможностями получения равномерного распределения ее частиц выбранной дисперсности.
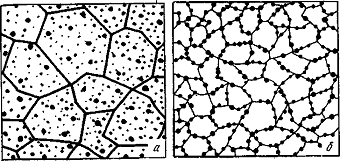
Способ введения частиц
фазы-упрочнителя в матрицу зависит от выбора типа структуры
дисперсноупрочненного материала, которая может быть дисперсной (рис. 1, а) или
агрегатной (рис. 1, б); в реальных материалах эти структуры сосуществуют, хотя
стремятся к более предпочтительной дисперсной структуре.[1]
 ) б)
Рис. 1. Типы структур в
дисперсноупрочненных материалах: а -дисперсная; б -агрегатная
1.3
Твердорастворное упрочнение
Твердорастворное упрочнение реализуется в сплавах вследствие способности металлов образовывать между собой, а также с неметаллами либо отдельные фазы, либо смеси фаз. Различают твердые растворы замещения, твердые растворы внедрения, интерметаллические фазы.
Твердые растворы замещения возникают при занятии некоторых узлов решетки матрицы атомами другого элемента, т. е. замещением атома матрицы (рис. 2).
Область растворимости какого-либо металла в данной матрице может быть оценена эмпирическим правилом Юм-Розери: широкая область растворимости возможна в тех случаях, когда:
а) различие атомных радиусов менее 10-15 %;
б) элементы обладают почти одинаковыми электрохимическими свойствами;
в) решетки изотипны.
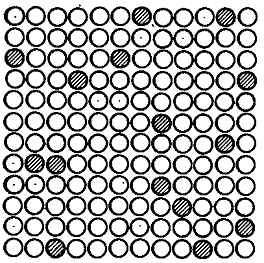
Рис. 2.
При полном выполнении правила Юм-Розери получается непрерывный ряд твердых растворов, а при частичном - растворимость в твердом состоянии ограниченная.
При образовании твердых растворов замещения могут возникать следующие варианты расположения атомов:
. Ближний порядок (рис. 3).
Атом окружен атомами другого вида. Энергия связи между разнородными атомами
больше, чем между однородными.
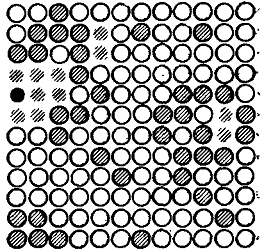
Рис. 3.
. Дальний порядок, или сверхструктура (рис. 4). Возникает при стехиометрическом соотношении разнородных атомов, которые образуют вполне определенную решетку. Сверхструктуры устойчивы только ниже определенной температуры.
. Образование зон. Предпочтительное расположение однородных атомов растворяемого элемента в качестве ближайших соседей.
Твердые растворы внедрения образуются при внедрении преимущественно атомов металлоидов в междоузлия кристаллической решетки матрицы (рис. 4)
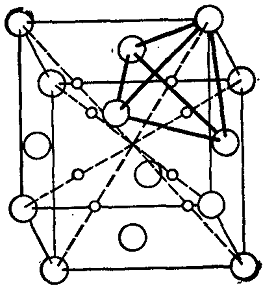
Рис. 4
Фазы внедрения - сверхструктуры
в системах растворов внедрения (рис. 5) имеют полуметаллический блеск, высокую
твердость и износоустойчивость. В технике наиболее широко используются такие
фазы внедрения, как карбиды и нитриды переходных металлов
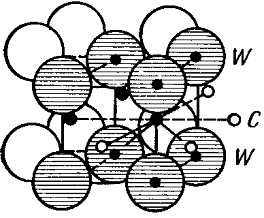
Рис.5.
Интерметаллические фазы образуются обычно в средних частях диаграмм состояния, за областью твердых растворов, когда не выполняется правило Юм-Розери. Характеризуются проявлением гетерополярной и гомеополярной составляющих межатомных сил связи наряду, естественно, с металлической связью при почти полной или частичной стехиометрии. Интерметаллические фазы стабильнее сверхструктур, они большей частью твердые, хрупкие и обладают плохой электропроводностью.
Растворное упрочнение реализуется только в сплавах на основе твердых растворов замещения и внедрения. В основе этого эффекта лежит механизм взаимодействия дислокаций с примесными атомами, которое приводит к их торможению, т.е. к упрочнению материала.
Инородные атомы, находящиеся в узлах или междоузлиях кристаллической решетки базового металла, могут вызывать торможение дислокаций и упрочнение материала за счет четырех эффектов:
) образования примесных атмосфер на дислокациях;
) изменения энергии дефектов упаковки;
) увеличения сил трения при движении дислокаций;
) упорядочения.
Образование на дислокациях примесных атмосфер (Коттрелла, Сузуки, Снука) затрудняет их перемещение, особенно при низких температурах и повышает напряжение, необходимое для начала работы источников Франка-Рида. Вследствие этого затрудняется переход к новым системам скольжения, примесные атмосферы их блокируют. Такая блокировка приводит к началу пластической деформации при более высоких напряжениях, после разблокировки облегчается множественное и поперечное скольжение, что особенно важно для поликристаллов. Торможение дислокаций за счет образования атмосфер Коттрелла уже при очень низких концентрациях инородных атомов (~0,01-0,001%)
Атмосферы Снука формируются из атомов внедрения, которые упорядоченно располагаются в растянутых октаэдрических порах ОЦК-решеток. Решетка искажается вследствие наличия дислокации.
Атмосферы Сузуки - облака примесных атомов внедрения или замещения, сформировавшиеся в дефекте упаковки, насыщаются при концентрации инородных атомов, равной нескольким атомным процентам. Поэтому торможение дислокаций проявляется и в сплавах, и в нелегированных металлах технической чистоты.[2]
Энергия дефекта упаковки при легировании чаще всего снижается. При значительных концентрациях растворенного элемента энергия дефекта упаковки может стать на порядок меньше, чем у металла-основы, в результате чего поперечное скольжение дислокаций сильно затруднится.
Инородные атомы в решетке твердого раствора являются центрами искажения, вокруг которых возникают поля упругих напряжений. Движение дислокации в такой искаженной решетке затруднено, по сравнению с чистым металлом: растут силы трения, препятствующие перемещению дислокаций. Степень прироста сил трения тем больше, чем сильнее разница в размерах атомов основы и добавки и их электронной структуре
При образовании дальнего порядка пластическая
деформация скольжением осуществляется за счет перемещения парных дислокаций,
связанных антифазной границей (рис.6).
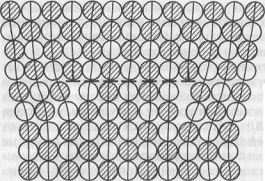
Рис. 6.
Расстояние между дислокациями в упорядоченном твердом растворе влияет иа их поведение качественно так же, как ширина дефекта упаковки. Влияние дальнего порядка на пластическую деформацию наиболее заметно в растворах с г.ц.к. решеткой значительно слабее в о.ц.к. и г.п. растворах.
Все описанные эффекты растворного упрочнения (кроме упорядочения) проявляются тем легче, чем ниже температура деформации. С повышением температуры влияние растворимых примесей и легирующих элементов ослабляется из-за размытия примесных атмосфер и активного развития термически активируемых процессов.
Растворное упрочнение широко применяется для создания жаропрочных сплавов. В этом случае важно, чтобы эффект растворного упрочнения сохранялся до возможно более высоких температур. Поскольку жаропрочные свойства во многом определяются диффузионной подвижностью атомов и процессами динамического разупрочнения, то одно из основных требований легирования заключается в том, чтобы легирующие элементы понижали коэффициенты диффузии атомов матрицы. Чем меньше подвижность атомов легирующего компонента, тем более эффективно он повышает прочность и жаропрочность. Диффузионная подвижность атомов легирующего компонента, в свою очередь, тем меньше, чем больше силы межатомной связи. О силах межатомной связи сплавов можно приближенно судить по температурам начала их плавления. Так, температуру солидус никелевых сплавов существенно повышают вольфрам и рений.
О способности легирующих элементов повышать жаропрочность сплавов по растворному механизму можно также косвенно судить по их влиянию на температуру начала рекристаллизации.
Молибден и вольфрам являются наиболее перспективными легирующими элементы в жаропрочных никелевых сплавах.[3]
Наибольший эффект дает
комплексное легирование металлов. По мере усложнения состава твердого раствора
прочность и жаропрочность возрастает. Растворное упрочнение можно использовать
при повышении жаропрочности до температур (0,6...0,65) Тпл (примерно
до 800 °С для никелевых сплавов).
2. Разработка технологии
производства
Прогресс мирового автомобилестроения ставит перед разработчиками автомобильной стали задачи уменьшения массы автомобиля, снижения затрат на его производство. Эти задачи решаются путем освоения производства высокопрочной автолистовой стали новых классов, типов и марок. В настоящее время наблюдается быстрый рост производства и потребления холоднокатаных высокопрочных сталей с пределом текучести 380−420 МПа и более, в первую очередь, для энергопоглощающих элементов конструкции автомобиля (поперечная балка, лонжероны, некоторые узлы усиления конструкции и т.д.). Наиболее широкое применение для указанных целей находят низколегированные стали с традиционными механизмами упрочнения (измельчение зерна, дисперсионное твердение и твердорастворное упрочнение), а также перспективные двухфазные и трип-стали, где прочность обеспечивается присутствием упрочняющих фаз - мартенсита, бейнита, остаточного аустенита. Перспективные стали имеют более высокие показатели пластичности, коэффициента деформационного упрочнения, некоторых других характеристик, однако их производство требует специального оборудования. Низколегированные стали можно получать на стандартном сталеплавильном, прокатном и термическом оборудовании, которое имеется на большинстве металлургических предприятий. Поэтому проведение работ, направленных на повышение комплекса свойств, в первую очередь, пластичности, а также стабильности прочностных характеристик холоднокатаных высокопрочных низколегированных сталей с традиционными механизмами упрочнения, является актуальным.[6]