Контрольная работа: Упрочнение низколегированной стали
Получение комплекса высоких механических
свойств, для стали HC420LA
связано с целым комплексом условий, которые нужно соблюдать при горячей и
холодной прокатке, а так же при отжиге. Механические
свойства стали HC420LA
согласно DIN
EN 10268:2006 приведены
в таблице 1.
Таблица 1. Механические свойства высокопрочной
низколегированной стали марки HC420LA
Краткое
обозна чение
Условный
предел текучести σ02,
МПа
Прочность
при растяжении σв,
МПа
Относительное
удлинение при разрыве δ4,
%
HC420LA
420-520
470-590
17
На стадии горячей прокатки наиболее важной
задачей является не достижение эффективного измельчения зеренной структуры и
дисперсионного твердения, а получение необходимых показателей количества и
морфологии частиц избыточных фаз, которые вместе с режимами холодной прокатки и
отжига определяют структуру и свойства холоднокатаного проката. В отличие от
горячекатаного проката, к основным типам частиц, определяющим свойства
холоднокатаного проката, помимо карбонитридов микролегирующих элементов
(титана, ниобия и ванадия) относятся сульфид марганца, а также выделения
цементита. Размер зерна в холоднокатаном прокате определяется общим количеством
частиц со средним размером 0,1-0,3 мкм, которые являются центрами зарождения
новых зерен при рекристаллизационном отжиге. К основным типам таких частиц
относятся карбонитрид ниобия, содержание которого помимо химического состава,
зависит от температурных параметров горячей прокатки, а также сульфид марганца,
содержание которого определяется содержанием серы. Суммарное содержание
указанных частиц не менее 0,05 % (вес.) достаточно для получения в
холоднокатаном прокате размера зерна не более 5-7 мкм.
Параметром, определяющим степень развития дисперсионного твердения при
выделении наноразмерных (в среднем 10 нм) частиц карбонитрида ниобия в процессе
охлаждения смотанного рулона, является температура конца прокатки: ее
увеличение от 820 до 860−880 °С приводит, при соблюдении определенных
условий, в частности, при температурах смотки более 550 °С, к повышению предела
текучести и прочности, в среднем, на 10−15 МПа, что связано с повышением
степени пересыщения твердого раствора.
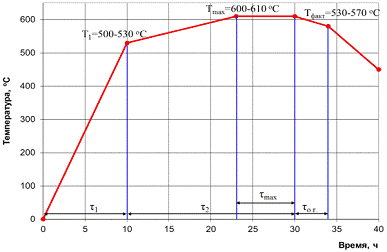
Из параметров колпакового отжига (рис. 1) в
колпаковых печах наибольшее влияние на свойства оказали температура окончания
первой стадии нагрева (или начала второй высокотемпературной стадии нагрева
Т1), продолжительность первой (низкотемпературной) и второй (высокотемпературной)
стадии нагрева τ1 и τ2,
соответственно,
максимальная температура отжига Тmax и продолжительность выдержки при этой
температуре τmax, а также фактическая
температура металла по окончании замедленного охлаждения после отжига Тфакт
(когда металл еще выдерживали под колпаком, но без подачи газа) и
продолжительность этого замедленного охлаждения τог.
[6]
На высокотемпературной стадии нагрева и в
процессе выдержки при максимальной температуре происходит растворение
цементита, образовавшегося в процессе охлаждения смотанного рулона, и
довыделение карбонитрида ниобия на его частицах, присутствующих в прокате до
начала отжига, что приводит к их укрупнению, снижению прочности и повышению
пластичности. Положительное влияние на пластичность замедленного охлаждения после
отжига в течение 3−4 ч связано с осаждением цементита на частицах
карбонитрида ниобия, что несколько укрупняет их (в среднем от 10 до 50 нм) и
тем самым уменьшает их охрупчивающее.
Анализ выпуска партий холоднокатаного проката из
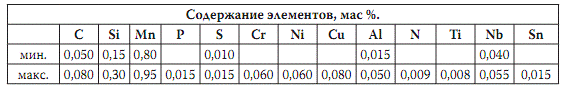
стали HС380LA (химический состав табл.1) , проведенный в работе [6], позволяет
говорить о возможности получения из стали того же химического состава проката
более высокого класса прочности (с пределом текучести не менее 420 МПа).[5]
Таблица 2. Рекомендованный химический состав для
стали HС380LA
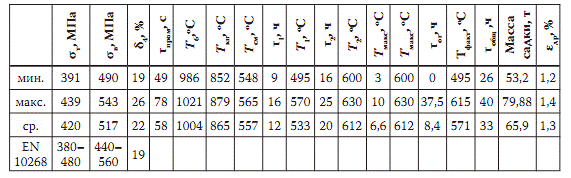
Технологические параметры производства и
полученные механические свойства приведены в таблице 2.[5]
Таблица 3. Технологические
параметры и свойства стали HС380LA
Пример типичного режима рекристаллизационного
отжига в колпаковых печах разработанный для стали HCЗ80LA
представлен на рис.7.
Рис.7 Режим рекристаллизационного отжига в
колпаковых печах
К рекомендациям по обеспечению наиболее высокого
комплекса свойств холоднокатаного проката класса прочности 420 целесообразно
добавить ограничения по температуре смотки - 530-550 °С. Кроме того, показано,
что можно добиться уровня механических свойств проката класса прочности 420 (по
EN 10268-06) из стали того же химического состава, что и для класса прочности
380, ограничив продолжительность второй стадии нагрева τ2
- 16 часов,
оставив остальные параметры такими же, как для класса 380. Это предупредит
укрупнение в процессе отжига наноразмерных частиц карбонитрида ниобия и
обеспечит требуемый вклад в упрочнение дисперсионного твердения. Указанные
рекомендации подтверждены анализом выпуска промышленных партий проката.
Исследования микроструктуры полученного
металлопроката свидетельствуют о значительном вкладе в упрочнение измельчения
зерна: средний размер зерна составил для разных партий от 4 до 6 мкм.
Таким образом, содержание частиц сульфида
марганца и карбонитрида ниобия размерами 0,1-0,3 мкм не менее 0,05 % достаточно
для эффективного измельчения зерна при данной технологической схеме.
Дополнительный вклад в упрочнение вносят наноразмерные частицы карбонитрида
ниобия (по
механизму дисперсионного твердения), а также комплексные выделения цементита на
частицах сульфида марганца и карбонитрида ниобия.[5]
Библиографический список
1. Механические
свойства металлов: учебное пособие/ М. Л. Берштейн, В. А. Займовский. - М.,
1979. - 495 с.
2. Колачев
Б.А., Елагин В.И., Ливанов В.А. Металловедение и термическая обработка цветных
металлов и сплавов. - М.: МИСИС, 2005. - 432 с.
3. Циммерман
Р., Гюнтер К. Металлургия н материаловедение. Справ, изд. Пер. с нем. М.1
Металлургия, 1982. 480 с., (С.19-24, 90-108).
4. Гольдштейн
М.И., Грачев С.В., Векслер Ю.Г. Специальные стали. - М.: Металлургия, 1985. -
408 с., (С. 107-117, 218-240).
5. Родионова
И.Г., Чиркина И.Н., Ефимова Т.М., Скоморохова Н.В., Шапошников Н.Г.,
Мельниченко А.С. Металловедческие аспекты повышения комплекса свойств
холоднокатаного автолистового проката из микролегированных сталей. // Проблемы
черной металлургии и материаловедения. 2011. - №1. - С. 85-92.
6. Рыбкин
Н.А., Родионова И.Г., Шапошников Н.Г., Ефимова Т.М., Чиркина И.Н., Кузнецов
В.В., Мишнев П.А. Разработка подходов к выбору оптимальных систем легирования и
технологических параметров производства горячекатаных высокопрочных
низколегированных сталей для автомобилестроения. // Металлург. 2009. - № 8. -
С. 50-56.