Материал: Введение в обработку металлов давлением. Новокщенов С.Л., Попова М.И
Ограничивая число типоразмеров изделий одного назначения минимальным ассортиментом наиболее совершенных образцов, стандартизация приводит к сужению номенклатуры изделий при значительном увеличении программы их выпуска. Это позволяет шире применять поточные методы работы и специальные автоматические линии для их производства.
Использование нормализованных узлов для компоновки автоматических линий специального назначения сокращает сроки и себестоимость их изготовления, а это в свою очередь расширяет область их использования в машиностроении. Ранее отмечалось, что основная масса продукции машиностроения производится серийно.
Применение автоматических линий специального назначения в данных условиях сильно ограничено. В этом случае используют переналаживаемые (многопредметные) автоматические линии.
На этих линиях обрабатывают несколько конструктивно и технологически подобных деталей, пропускаемых партиями через определенные промежутки времени. После окончания обработки партии деталей линию останавливают и переналаживают на обработку следующей партии.
Дальнейшее развитие привело к появлению линий из станков с программным управлением и линий, управляемых от ЭВМ. Эти новые разновидности автоматических линий способствуют созданию гибких средств автоматизации не только в серийном, где сокращаются простои оборудования на его переналадку, но и в поточно-массовом производстве, где появляются возможности расширения и изменения номенклатуры производимых изделий без изменения средств автоматизации.
105
9.2. Технологии 3D-печати и финишная обработка
В настоящее время 3D печать металлом рассматривается, как одна из наиболее перспективных технологий, которая в недалеком будущем может вытеснить современные методы прототипирования.
Исследователи усердно работают над тем, чтобы в ближайшее время принтеры, печатающие металлом, появились на строительных площадках, в металлургической промышленности и на пищевом производстве.
На данный момент существует всего несколько технологий, которые используются для печати металлом: лазерные 3D принтеры и струйные. Обе они подразумевают аккуратное и постепенное наслаивание «чернил» слой за слоем для построения заданной фигуры. Тем не менее, инженеры нашли сразу несколько способов, позволяющих вырастить твердый объект на платформе построения.
Селективное лазерное спекание
Технология SLS, также известная под названием Direct metal laser sintering, позволяет создавать металлические объекты из плавкого порошка – металлической глины. Впервые данный материал был показан в 1990 году в Японии. Тогда его использовали для лепки примитивных форм. В промышленности применять его стали лишь спустя десять лет после открытия.
Металлоглина изготавливается из смеси металлической стружки, органического связующего вещества и воды. При обжигании связующее вещество и вода выгорают, что превращает металлический порошок в монолитный объект.
Для обработки металлоглины SLS-принтеры используют лазер. Порошок наносится на поверхность платформы ровным слоем, после чего разглаживается специальным валиком. Затем лазерное излучение корректирует слой металлоглины так, как это запрограмированно в шаблоне.
106
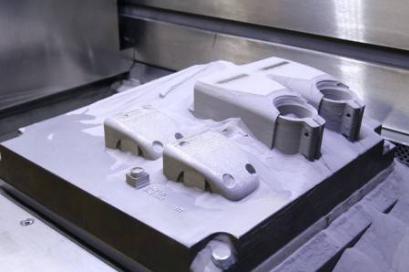
Рис. 35. Пример отпечатанных изделий
Процесс повторяется раз за разом, пока фигура не приобретет нужные размеры. Печать проходит в специальной камере с бескислородной средой, в которой постоянно поддерживается высокая температура.
Электронно-лучевая плавка
Технология EBM по сути, практически не отличается от SLS/DMLS печати металлом. Единственное отличие элек- тро-лучевой плавки заключается в том, что вместо лазерного луча, металлоглина плавится при помощи направленных электроимпульсов.
Использование электронных пучков высокой мощности, действующих в вакууме, обеспечивает более высокую детализацию печатных объектов. Это объясняется тем, что корректировка электронного луча осуществляется не за счет
107
движения печатной головки, а с помощью манипуляции магнитными полями, то есть на гораздо более точном уровне.
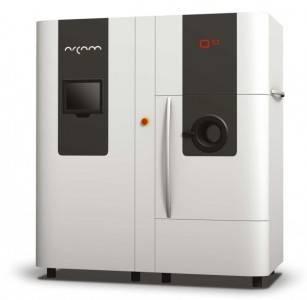
Рис. 36. Промышленный 3D-принтер
Струйное моделирование методом наплавления
Технология FDM или fused deposition modeling ис-
пользуется преимущественно в принтерах, работающих с пластиком, воском и смолами.
Принцип работ устройств, использующих данную технологию достаточно прост: расплавленный материал выдавливается через экструдер на охлажденную платформу построения, где он застывает, слой за слоем формируя нужный объект. 3d печать из металла способом наплавления рассматривается как самый простой из доступных ныне методов печати металлом.
Несмотря на обилие «чернил», доступных в виде металлоглины (медь, сталь, железо, бронза, серебро и золото),
108
существующие FDM оборудование не способно печатать металлические объекты с высокой четкостью и детализацией.
Более подробно познакомиться и освоить технологию 3D-печати изделий любой сложности студенты кафедры «Автоматиизированное оборудование машиностроительного производства» ВГТУ смогут получить на следующей стадии обучения – в магистратуре.
Вопросы для самоподготовки
1.Какие направления развития автоматических линий существуют?
2.Какие задачи решаются при модернизации технологического металлообрабатывающего оборудования?
3.Что дает использование нормализованных узлов при проектировании металлообрабатывающего оборудования?
4.Какие существуют технологии 3D-печати?
5.Для чего используется электронно-лучевая плавка?
109