Материал: zachyot_Shevelev
13.Основные положения пр нк в.4
ПР НК В.4 «Правила неразрушающего контроля деталей автосцепного устройства и тормозной рычажной передачи вагонов при ремонте. Специальные требования» Общие положения 4.1
Общие требования к системе неразрушающего контроля 4.1.1
НК деталей автосцепного устройства, тормозной рычажной передачи, транспортера и стяжного хомута вагонов является частью технологий ремонта вагонов и предназначен для своевременного выявления дефектов, указанных в нормативной и/или конструкторской (ремонтной, эксплуатационной) документации, принятия необходимых мер по обеспечению технической и экологической безопасности железнодорожного транспорта.
НК при ремонте деталей автосцепного устройства, тормозной рычажной передачи, транспортера и стяжного хомута можно выполнять с использованием следующих стандартизованных видов (методов) НК: ВТК; МПК. Допускается дополнительно применять ФЗК по решению железнодорожной администрации на основании материалов испытаний и опыта практического
Применяемые виды (методы) НК должны обеспечивать достоверное выявление дефектов по [1]-[5] в деталях автосцепного устройства, тормозной рычажной передачи, транспортера и стяжного хомута вагонов с учетом их контролепригодности (в том числе состояния поверхности).
Виды (методы) НК следует применять к каждой контролируемой детали.
Детали признаются соответствующими требованиям НК только в том случае, если они соответствуют требованиям НК по результатам всех примененных вариантов видов (методов) НК.
Средства НК, технологическая документация, ЛНК, персонал по НК должны соответствовать требованиям [6], а также специальным требованиям, приведенным в соответствующих разделах настоящих Правил, ПР НК В.4-2013 13 в частности, требованиям к основным параметрам контроля, приведенным в разделе 5. 4.1.8 Проводимый по решению железнодорожной администрации, заказчика ремонта или производителя ремонта инспекционный НК по правилам, установленным железнодорожной администрацией, следует проводить по ТИ и (или) операционным (технологическим) картам, разработанным в соответствии с требованиями настоящих Правил, и в таком же состоянии деталей как и ранее проведенный НК. 4.1.9 При проведении экспертиз при наличии разногласий в оценке результатов НК настройку чувствительности вихретоковых дефектоскопов необходимо выполнять по мерам.
Так же к общим положениям относят
1)Требования к средствам неразрушающего контроля 2) Требования к рабочему месту неразрушающего контроля 3) Требования к неразрушающему контролю 4) Подготовка к неразрушающему контролю
5) Проведение неразрушающего контроля
6) Оценка качества и оформление результатов контроля
7) Требования охраны труда
8) Требования охраны окружающей среды
14.Основные положения ПР НК В.5 ПР НК В.5
«Правила неразрушающего контроля соединений при ремонте вагонов. Специальные требования».
Настоящие Правила устанавливают требования к методам,
средствам и организации НК, а также регламентирует порядок введения,подготовки и проведения НК швов стыковых, тавровых, угловых,
нахлесточных СС, выполненных в процессе ремонта вагонов, толщиной от 5 до 20мм
из низколегированных сталей, с целью выявления
поверхностных и внутренних дефектов, несплошностей, тип и размеры
которых приведены в ТУ или НД, устанавливающих требования на
продукцию, и находятся в пределах чувствительности метода.
Настоящие Правила не регламентируют методы определения реальных
размеров, типа и формы дефектов.
Необходимость, объем, виды (методы) контроля, оценку
качества следует определять требованиями [1], стандартов, ТУ, чертежей,
ремонтной документации.
Так же к общим положениям относят
Требования к средствам неразрушающего контроля
Требования к рабочему месту неразрушающего контроля
Требования к неразрушающему контролю сварных соединений
Подготовка к неразрушающему контролю
Требования к подготовке сварного соединения
Требования к подготовке средств неразрушающего контроля
Оформление результатов контроля
Требования охраны труда
15 Оборудование, применяемое при ультразвуковом контроле деталей подвижного состава.
Железнодорожный подвижной состав включает в себя:
локомотивы;
моторвагонный подвижной состав;
пассажирские вагоны локомотивной тяги (далее - пассажирские вагоны);
грузовые вагоны;
специальный железнодорожный подвижной состав
УЗ дефектоскопы для ручного контроля колес и осей:
УД2-102 «Peleng»
УД2-103 «Peleng»
УД4-Т «Томографик»
УД2-70
Средства ручного сканирования:
УСК-3
УСК-4
Средства механизированного УЗК колес:
Многоканальный УЗ дефектоскоп УДС2-52
Устройства сканирования (УСК-5)
Устройства сканирования (УСО-1М)
Комплексы:
УЛЬТРАМАГ–01 (Комплекс в автоматическом режиме производит УЗК и МПК осей вагонов.)
Автоматизированный комплекс ультразвукового и вихретокового контроля колесных пар вагонов "PELENG-AUTOMAT"
Комплекс автоматизированного ультразвукового контроля колес UFPE–Saphir
Система диагностики колесной пары ARGUS 2 предназначена для автоматического контроля колес в безостановочном режиме
Установка Shuttle R ультразвукового контроля полых осей(для осей сапсана)
Преобразователи и контрольные образцы.
16 Оборудование, применяемое при магнитном контроле деталей подвижного состава.
Дефектоскопы для осей:
МД-12ПШ(соленоид)
МД-12ПЭ(соленоид)
МД-12ПС(половинка соленоида)
Ручной МПК:
Ярмовые электромагниты
Магнитные индикаторы – цветные или люминесцентные суспензии на водной основе
УФ-облучатели
МЭД
Измеритель напряженности магнитного поля ИМАГ-400Ц
Измеритель напряженности магнитного поля ИМП-6
Установки и комплексы:
Установка магнитолюминесцентного контроля литых деталей грузовых вагонов УМК-ЖЛ.1
Стенд СМК-12 для магнитопорошкового контроля деталей. Конструкция стенда позволяет размещать на нем один или два одинаковых дефектоскопа с соленоидами диаметром рабочего отверстия от 200 до 300 мм (например, дефектоскопы типа МД-12ПШ, МД-12ПЭ).
МДУ-КПВ Р 8617 для внутренних колец цилиндрического подшипника, напрессованных на шейку оси КП
УЛЬТРАМАГ–01
Контрольные образцы и средства для проверки суспензий.
Оборудование, применяемое при вихретоковом контроле деталей подвижного состава.
Железнодорожный подвижной состав включает в себя:
· локомотивы;
· моторвагонный подвижной состав;
· пассажирские вагоны локомотивной тяги (далее - пассажирские вагоны);
· грузовые вагоны;
· специальный железнодорожный подвижной состав
1)Автоматизированный комплекс ультразвукового и вихретокового контроля колесных пар вагонов "peleng-automat"
Автоматизированный модуль вихретоковаго контроля колесных пар вагонов. Контролируется вся поверхность колеса и тормозного диска (ТВ3, Knorr-Bremse). (Это все что было в презентациях про Втк)
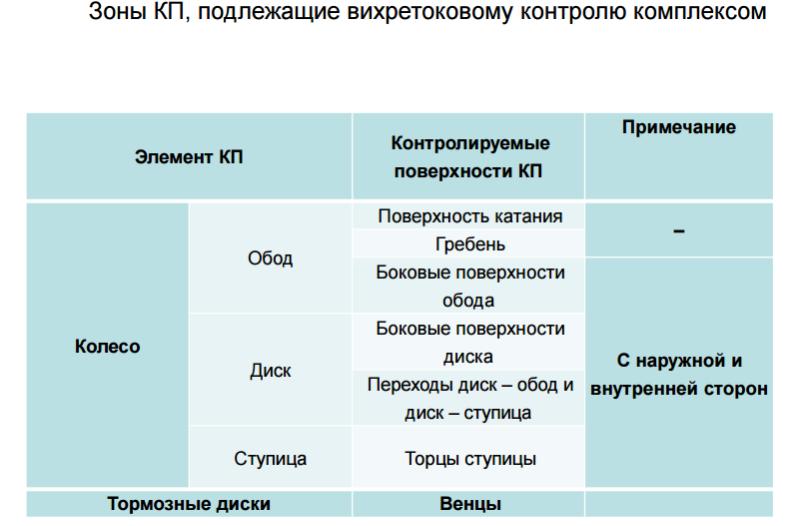
2)Комплекс дефектоскопный автоматизированный вд-233.1
Состав установки: • Модуль технологический ВД-233.100 вихретокового контроля наружных колец подшипника • Модуль технологический ВД-233.200 вихретокового контроля внутренних колец подшипника • Модуль технологический ВД-233.300 вихретокового контроля упорных колец подшипника •Модуль технологический МДМ 2726 размагничивания колец подшипника
3)Вихретоковый автоматизированный дефектоскоп вд- 211.5
предназначен для выявления поверхностных дефектов цилиндрических роликов подшипников
Типы дефектов сварных соединений подвижного состава.
Короче в презентациях не нашел!Вот водичка...
НАРУШЕНИЕ СПЛОШНОСТИ МЕТАЛЛА ТЕХНОЛОГИЧЕСКОГО ПРОИСХОЖДЕНИЯ
Дефе́кты сварны́х соедине́ний — любые отклонения от заданных нормативными документами параметров соединений при сварке, образовавшиеся вследствие нарушения требований к сварочным материалам, подготовке, сборке и сварке соединяемых элементов, термической и механической обработке сварных соединений и конструкции в целом.
Классификация по геометрии
Трещины
Полости и поры
Твердые включения
Несплавления и непровары
Нарушение формы шва
прочие дефекты
Классификация по механизму образования
Холодные трещины
Горячие трещины
Трещины — несплошности, вызванная местным разрывом шва, который может возникнуть в результате охлаждения или действия нагрузок.
Полости и поры — несплошность произвольной формы, образованная газами, задержанными в расплавленном металле, которая не имеет углов.
Твёрдые включения — твёрдые инородные вещества металлического или неметаллического происхождения в металле сварного шва.
Несплавления и непровары — отсутствие соединения между металлом сварного шва и основным металлом или между отдельными валиками сварного шва.
Нарушение формы шва — отклонение формы наружных поверхностей сварного шва или геометрии соединения от установленного значения.
Прочие дефекты — все дефекты, которые не могут быть включены в перечисленные выше группы.
К прочим, в соответствии с ГОСТ 30242-97, относятся все дефекты, не включенные в вышеперечисленные группы. Например:
местное повреждение металла из-за случайного зажигания дуги
брызги металла
поверхностные задиры — повреждения поверхности из-за удаления временно приваренного приспособления
утонение металла
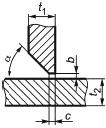
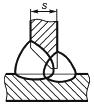
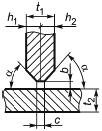
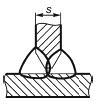
19. Требования к качеству сварных соединений подвижного состава
ГОСТ 33976-2016 Соединения сварные в стальных конструкциях железнодорожного подвижного состава. Требования к проектированию, выполнению и контролю качества.
|
|
|
|
|
|
|
|
|
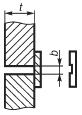
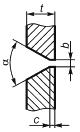
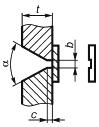
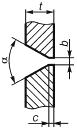
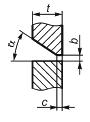
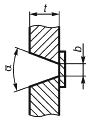
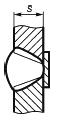
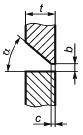
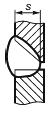
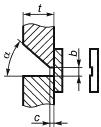
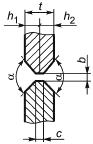
Тип сварного соединения |
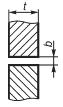
Форма подготовки кромок |
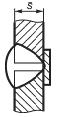
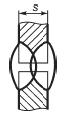
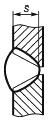
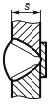
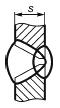
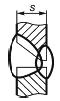
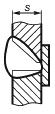
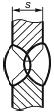
Форма сварного шва |
Процесс дуговой сварки плавящимся электродом |
Толщина металла, t, мм |
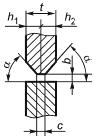
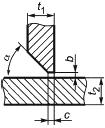
Конструктивные элементы подготовки кромок |
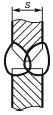
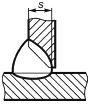
Эффективная толщина сварного шва |
||
|
|
|
|
|
b, мм |
c,мм |
|
|
Стыковое с односторонним швом |
|
|
В защитном газе |
|
От 0 до 2 |
- |
- |
s=0,8t* |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
В защитном газе |
|
От 0 до 3 |
- |
- |
s=t |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
Под флюсом |
|
От 0 до 3 |
- |
- |
|
Стыковое с двусторонним швом |
|
|
В защитном газе |
|
От 0 до 3 |
- |
- |
s=t |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
Под флюсом |
|
От 0 до 2 |
- |
- |
|
Стыковое с односторонним швом |
|
|
В защитном газе |
|
От 0 до 3 |
От 0 до 2 |
50** |
s=0,8t* |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
В защитном газе |
|
От 1 до 3 |
От 0 до 2 |
50** |
s=t |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
Под флюсом |
|
От 0 до 3 |
От 1 до 2 |
50 |
|
Стыковое с двусторонним швом |
|
|
В защитном газе |
|
|
|
|
s=t |
|
|
|
Ручная покрытым электродом |
|
От 1 до 3 |
От 0 до 2 |
50** |
|
|
|
|
Под флюсом |
|
От 0 до 3 |
От 1 до 6 |
50 |
|
Стыковое с двусто- ронним швом |
|
|
В защитном газе |
|
От 1 до 3 |
От 0 до 2 |
от 45 до 50 |
s=t |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
Под флюсом |
|
От 0 до 3 |
От 1 до 6 |
50 |
|
Стыковое с односторонним швом |
|
|
В защитном газе |
|
От 6 до 15 |
- |
От 20 до 40 |
|
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
В защитном газе |
|
От 1 до 3 |
От 1 до 2 |
от 45 до 50 |
s=0,8t* |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
Стыковое с односторонним швом |
|
|
В защитном газе |
|
От 1 до 3 |
От 0 до 2 |
от 45 до 50** |
s=t |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
Под флюсом |
|
От 0 до 3 |
От 1 до 2 |
50 |
|
Стыковое с двусторонним швом |
|
|
В защитном газе |
|
От 1 до 3 |
От 0 до 2 |
50** |
s=t |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
Под флюсом |
|
От 0 до 4 |
От 2 до 6 |
50 |
|
|
|
|
В защитном газе |
|
От 1 до 3 |
От 0 до 2 |
от 45 до 50** |
s=t |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
Тавровое с односторонним швом |
|
|
В защитном газе |
|
От 1 до 3 |
От 0 до 2 |
от 45 до 50** |
s=0,8t |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
Тавровое с двусторонним швом |
|
|
В защитном газе |
|
От 0 до 3 |
От 0 до 2 |
от 45 до 50** |
s=t |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
Под флюсом |
|
От 0 до 3 |
От 1 до 5 |
50 |
|
|
|
|
В защитном газе |
|
От 1 до 3 |
От 0 до 2 |
от 45 до 50** |
s=t |
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
Под флюсом |
|
От 0 до 2 |
От 3 до 5 |
50 |
|
Тавровое с двусторонним швом |
|
|
В защитном газе |
|
От 0 до 2 |
- |
- |
|
|
|
|
Ручная покрытым электродом |
|
|
|
|
|
|
|
|
Под флюсом |
|
От 0 до 1 |
- |
- |
|
Тавровое с односторонним швом |
|
|
В защитном газе |
|
От 0 до 2 |
- |
- |
|
 ,
град








 *