Материал: 00619
Основные требования, связанные с общей объемной закалкой: закалку следует применять для сталей, содержащих не менее 0,3% углерода, так как для низкоуглеродистой стали ее влияние весьма незначительно. Особенно эффективно применение закалки для деталей, выполняемых из качественных и высококачественных сталей;
конструкция деталей должна предусматривать отсутствие резких переходов между отдельными сечениями и элементами для предупреждения возникновения закалочных трещин;
во избежание неравномерной твердости, в связи с ограниченной прокаливаемостью, а также значительных деформаций крупные детали не следует подвергать сплошной закалке. Для таких деталей рекомендуется нормализация или улучшение заготовок с последующей местной закалкой нагруженных элементов;
при необходимости в общей закалке крупных деталей сложной конфигурации следует вместо углеродистой стали выбирать соответствующую легированную сталь, обладающую повышенной прокаливаемостью и не дающую деформаций и трещин при закалке в масле.
Основные требования, связанные с химико-термической обработкой: при назначении способа химико-термической обработки следует учитывать величину сечений выступающих элементов деталей. Например, для мелкомодульных шестерен, во избежание сквозного науглероживания и сплошной закалки зубьев нужно назначать жидкостную цементацию или цианирование;
после жидкостной цементации, цианирования или азотирования поверхности деталей остаются чистыми и окалина на них не образуется, поэтому последующей абразивной обработки они не требуют. Окончательную точную механическую обработку производят до химико-термической обработки. Кроме этого, в связи с малой глубиной слоя при указанных способах химико-термической обработки шлифование в большинстве случаев недопустимо;
способ контроля твердости, задаваемый в рабочих чертежах (по Бринелю, Роквеллу, Виккерсу, тарированному напильнику), должен соответствовать способу назначенной химико-термической обработки. Например, твердость цианированных деталей измеряется тарированным личным напильником, а не по Роквеллу, так как алмазный наконечник прибора под приложенным давлением продавливает тонкий слой твердой цианированной оболочки и результаты измерения получить невозможно.
Основные требования, связанные с поверхностной закалкой т. в. ч.: при назначении глубины закаленного слоя для тонкостенных деталей и элементов, закаливаемых как с двух сторон, так и с одной, необходимо считаться с их толщиной во избежание сквозного прокаливания;
необходимо иметь в виду, что при поверхностной закалке зубьев токами высокой частоты при модуле до 6 мм может быть только общая одновременная закалка всего венца. В этом случае получается почти сквозное прокаливание (рис. 53, а).
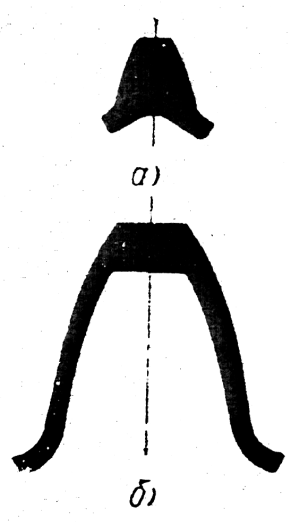
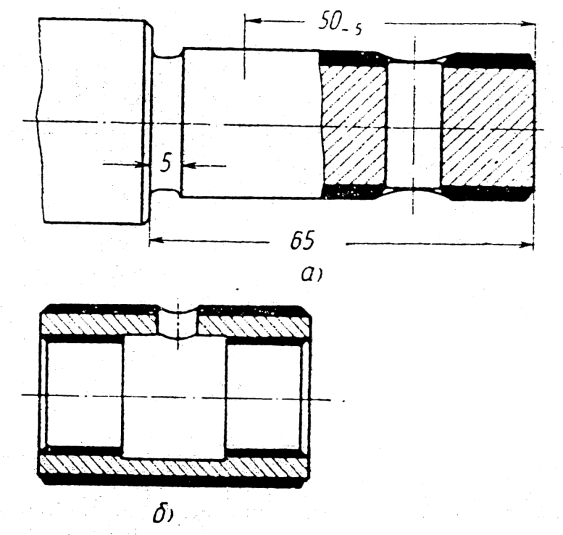
Рис. 53 Рис.54
При значениях модуля выше 6 мм возможно изготовление индуктора для индивидуальной закалки каждого зуба и тогда закаленный слой получает конфигурацию, показанную на рис. 53, б;
прямые и острые выступающие углы, образуемые пересекающимися поверхностями деталей, оплавляются при нагревании. Во избежание оплавления переходы между такими поверхностями надо оформлять фасками. На рис. 54, а показан конец валика, на торце которого предусмотрена фаска, а кромки отверстия обработаны зенковкой. При закалке внутренней поверхности втулок с отверстиями, в связи с невозможностью зенковки отверстия изнутри, нужно, чтобы оно выходило в специальную выточку (рис. 54, б);
для уменьшения концентрации местных напряжений границы зон закалки т. в. ч. не должны совпадать с геометрическими концентраторами (рис. 54, а).
Технологичность. При выборе материала деталей и назначении для них термической или химико-термической обработки иногда могут иметь место несколько вариантов, в равной или почти в равной мере удовлетворяющих требованиям, вытекающим из функционального назначения и условий работы детали. В таких случаях оптимальным является вариант, наиболее экономичный для существующего масштаба производства, а также наиболее легко осуществимый в конкретных производственных условиях.
Например, малонагруженное зубчатое колесо может быть изготовлено из низкоуглеродистой стали марок 15 или 20 с цементацией и закалкой, либо из среднеуглеродистой стали 45 с поверхностной закалкой зубьев токами высокой частоты. Цементация твердым карбюризатором требует длительного времени и является дорогим способом поверхностного упрочнения.
Поверхностная закалка деталей т. в. ч. представляет собой прогрессивный способ термической обработки, отличающийся высокой производственной культурой, технологичностью и повышением качества деталей. Преимуществом этого метода является возможность размещения установок в станочных линиях, а также возможность автоматизации процесса закалки. Однако его применение связано с значительными затратами средств на изготовление индукторов для нагрева, которые часто приходится конструировать и изготовлять для данной детали, в то время как оборудование для цементации является универсальным.
Поэтому в массовом и серийном производстве, когда количество изготовляемых деталей оправдывает расходы на оборудование и оснастку для поверхностной закалки т. в. ч., предпочтение следует отдать этому методу термической обработки. В противном случае оптимальным вариантом будет цементация.
Учитывая высокую стоимость индукторов, при конструировании деталей с применением поверхностной закалки т. в. ч., необходимо следить за возможностью унификации модулей и ширин венцов зубчатых колес, диаметров ступеней валов и осей, диаметров отверстий.
Нужно помнить, что стоимость цементации, цианирования и закалки т. в. ч. возрастает с увеличением глубины слоя, поэтому не следует ее завышать.
Для цементируемых, цианируемых и азотируемых деталей, близких по величине, рекомендуется по возможности сокращать разнообразие применяемых градаций глубины слоя. Это дает возможность сокращения количества категорий деталей, требующих различных режимов обработки.
Глава 8: стандартизация, нормализация и унификация
Стандартизация — это разработка и внедрение строго обязательных технических документов — стандартов, которые в государственном общесоюзном масштабе устанавливают для объектов стандартизации: регламентацию их конструктивных форм, параметров (размеров) и норм качества; ограничение их многообразия за счет сокращения количества применяемых типоразмеров.
Объектами стандартизации в машиностроении являются:
распространенные типовые детали и части машин общего назначения (крепежные детали, шпонки, подшипники качения, приводные цепи и ремни и т. д.);
конструктивно-технологические элементы деталей (резьбы, элементы шпоночных и шлицевых соединений, элементы шкивов и звездочек, выходы резьбы, сбеги, проточки и фаски, центровые отверстия и т. д.);
параметры зубчатых и червячных передач (исходный контур основной рейки, угол зацепления, модули, межцентровые расстояния, суммарные числа зубьев и т. д.);
размеры (нормальные диаметры и длины, конусности, присоединительные размеры и т. д.);
материалы (химический состав, механические свойства и сортамент) ;
основные параметры машин и механизмов (мощности, числа оборотов, передаточные отношения, габаритные размеры, веса и т. д.);
нормы обеспечения точности и взаимозаменяемости (допуски и посадки, качество поверхности);
качественные характеристики машиностроительной продукции;
условные обозначения и система оформления чертежей.
Стандартизация является важнейшим технико-экономическим фактором, который обеспечивает: уменьшение трудоемкости процесса конструирования благодаря сокращению количества вновь конструируемых деталей и выполняемых рабочих чертежей;
снижение общей стоимости продукции за счет применения относительно дешевых стандартных деталей, изготовляемых в массовом количестве методами прогрессивной технологии;
регламентацию всех характеристик стандартизованных объектов. Применительно к деталям машин такая регламентация обусловливает возможность централизации их производства, широкой кооперации, международного обмена и легкой замены во время эксплуатации и ремонта.
Соблюдение государственных общесоюзных стандартов (ГОСТов) является законом для предприятий, выпускающих готовую продукцию, а следовательно, и для конструкторов, которые ее проектируют.
Однако ГОСТы разрабатывают применительно ко многим отраслям народного хозяйства и поэтому они вынуждены охватывать объекты стандартизации в очень широких пределах. Стандартные детали не всегда поступают на предприятия со стороны (покупные детали), а часто изготовляются на месте. Для производства всегда выгодно сокращать номенклатуру изготовляемых им деталей и применяемых конструктивно-технологических элементов, параметров и размеров, вообще, и стандартизованных, в частности. Анализ различных конструкций почти всегда показывает возможность осуществления такого сокращения за счет увеличения количества по каждому типоразмеру. Целесообразность сокращения номенклатуры стандартных деталей распространяется также и на детали, получаемые со стороны, так как с уменьшением числа их типоразмеров упрощаются функции службы материально-технического снабжения. В равной мере это распространяется и на номенклатуру полуфабрикатов, материалов я инструментов. В связи с указанным, на основе соответствующих ГОСТов составляют сокращенные ряды типоразмеров стандартизованных объектов, допускаемые ими рекомендуемые к применению на данном предприятии или в данной отрасли промышленности, объединяющей ряд однородных предприятий.
Таблица 4. Образец заводской нормали на чистые шайбы
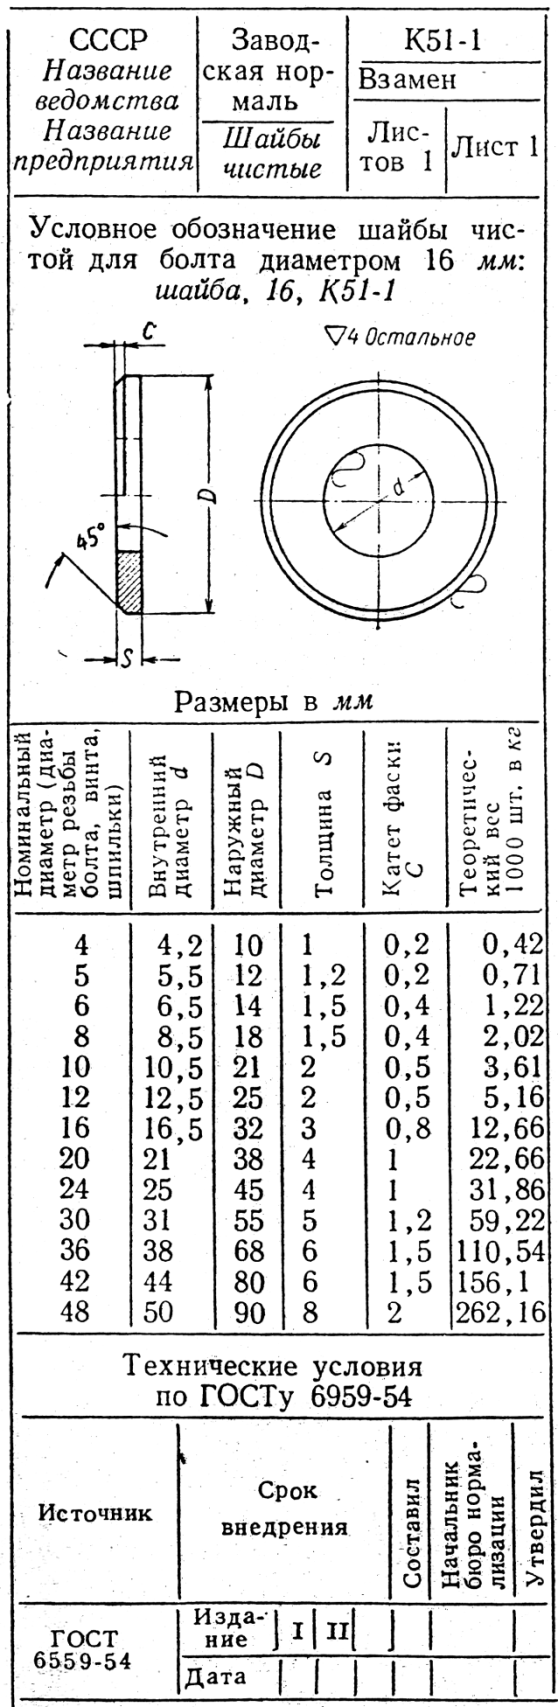
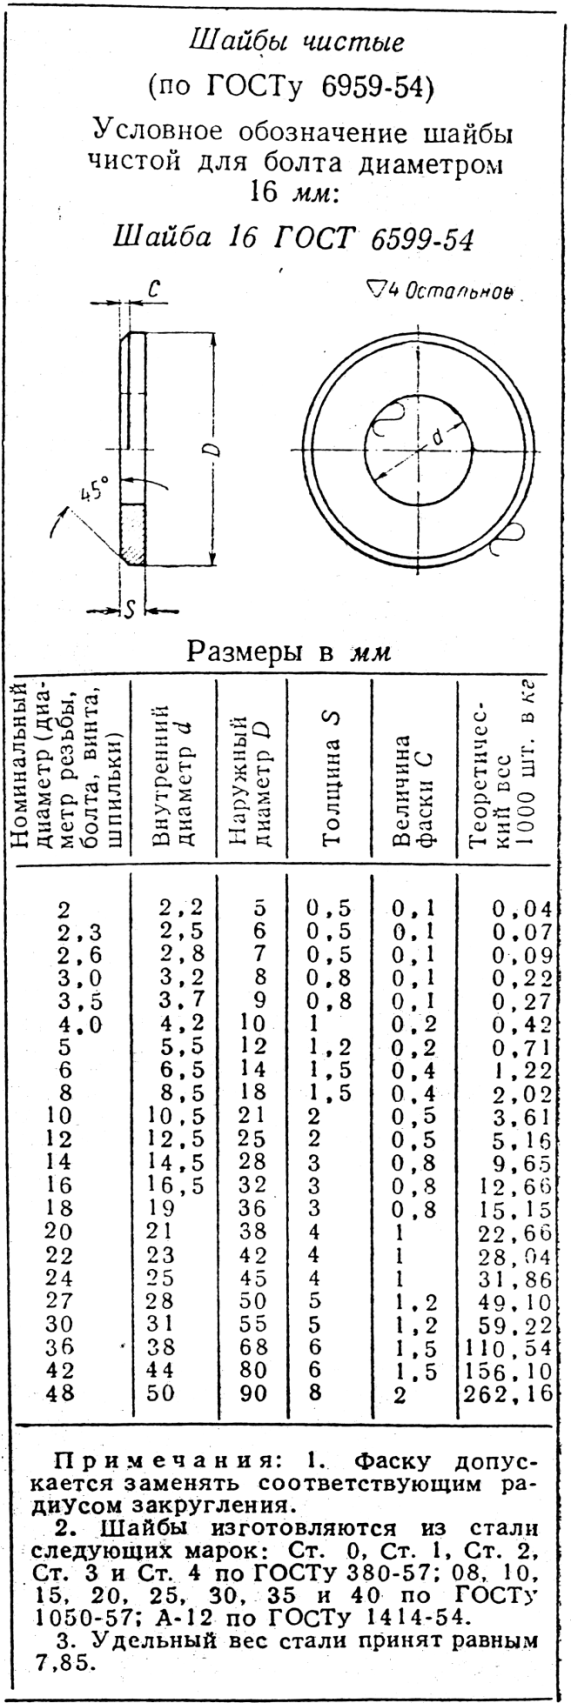
Таблица 5. Стандарт на шайбы чистые (по ГОСТ 6959-54)
 Составление
таких рядов сокращенной номенклатуры
стандартизованных объектов называется
нормализацией,
которая осуществляется на базе анализа
выполненных конструкций, опыта их
проектирования и производства. Работу
оформляют в виде технических документов,
.называемых нормалями. Такие нормали
являются ограничительными. По каждому
принятому типоразмеру нормальная
деталь ничем не отличается от стандартной.
Следовательно, нормализация в еще
большей степени, чем стандартизация,
сокращает многообразие применяемых
типов и размерных градаций.
Табл. 4 представляет собой заводскую нормаль на чистые шайбы, составленную на основе ГОСТа 6959-54 (табл. 5). Из сопоставления видно, что ряд принятых в данной нормали шайб сокращен с 22 диаметров резьбы болтов и винтов, для которых они предназначаются, до 13, изменено условное обозначение шайб в соответствии с обозначением нормали и исключены технические условия, взамен которых дана ссылка на ГОСТ 6959-54.
Таблица 6. Извлечение из стандарта на размеры призматических шпонок (по ГОСТу 8788-58)
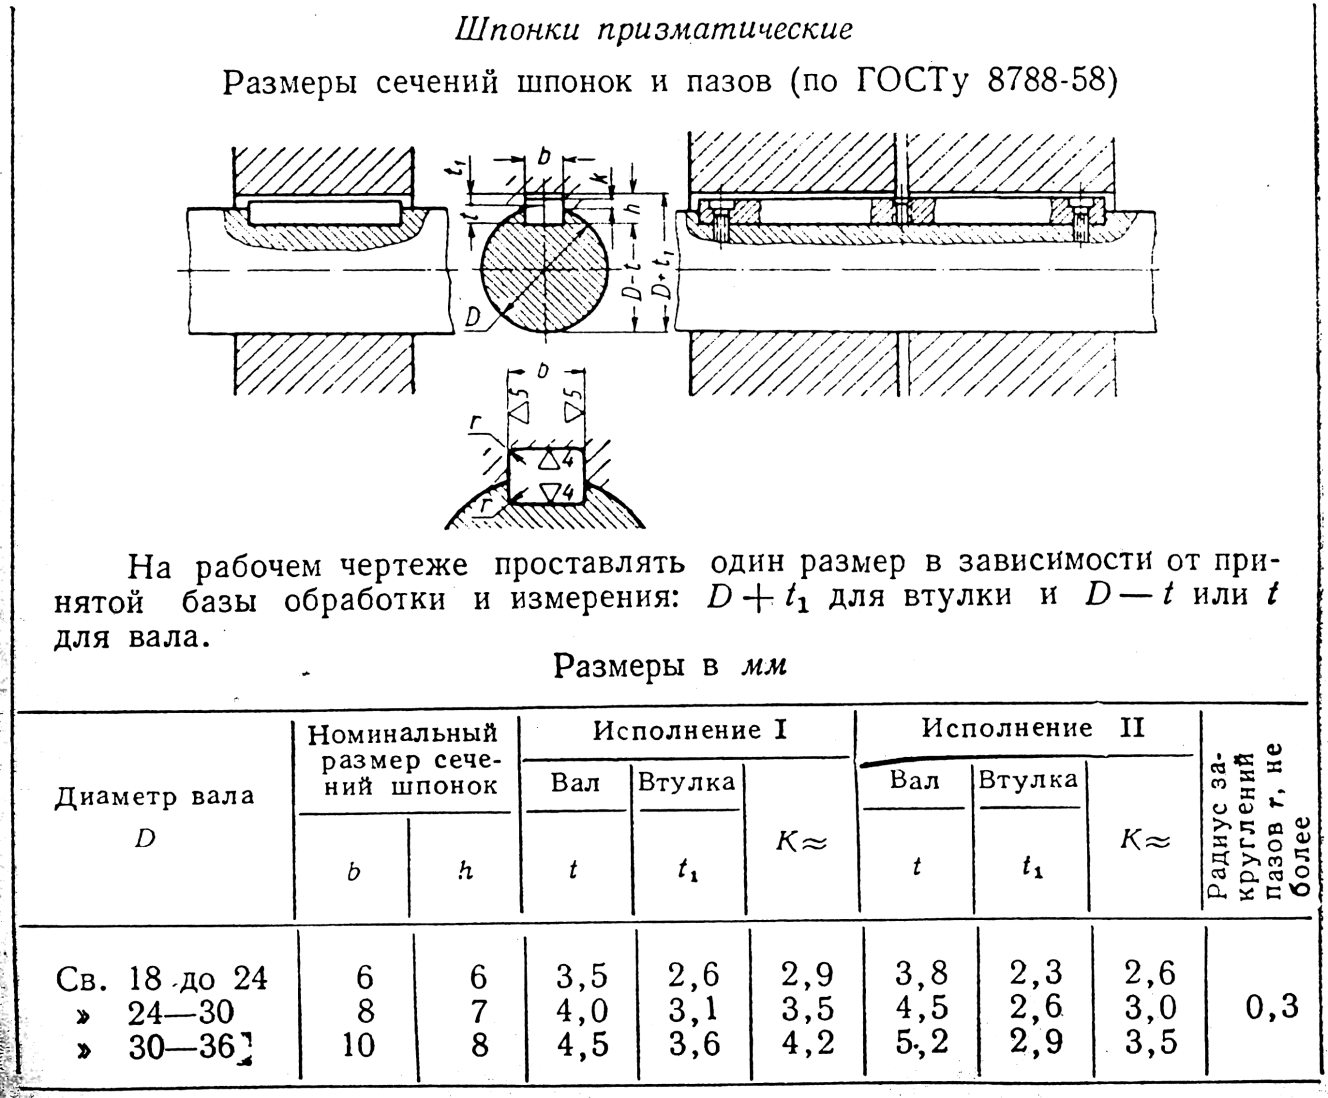
Задача нормализации заключается не только в составлении ограничительных нормалей. Нормализацию часто проводят с целью некоторого улучшения содержания стандартов за счет расширения имеющихся в них сведений, что облегчает их использование при конструировании. Например табл. 6 и 7 представляют собой, соответственно, извлечения из стандарта на размеры сечений шпонок и пазов (по ГОСТу 8788-58) и из нормали, составленной на основе этого стандарта. В нормаль введены дополнительные графы, содержащие данные о диаметрах отверстий D1 и D2, через которые может пройти вал со вставленными в него шпонками: D1 — диаметр отверстия, необходимый для прохода вала при условии, если во время сборки возможно эксцентричное положение надеваемой детали; D2 — при условии сборки в сцентрированном положении. Эти данные полезны для назначения диаметров смежных ступеней, при
Таблица 7. Извлечение из заводской нормали на размеры сечений призматических шпонок и пазов
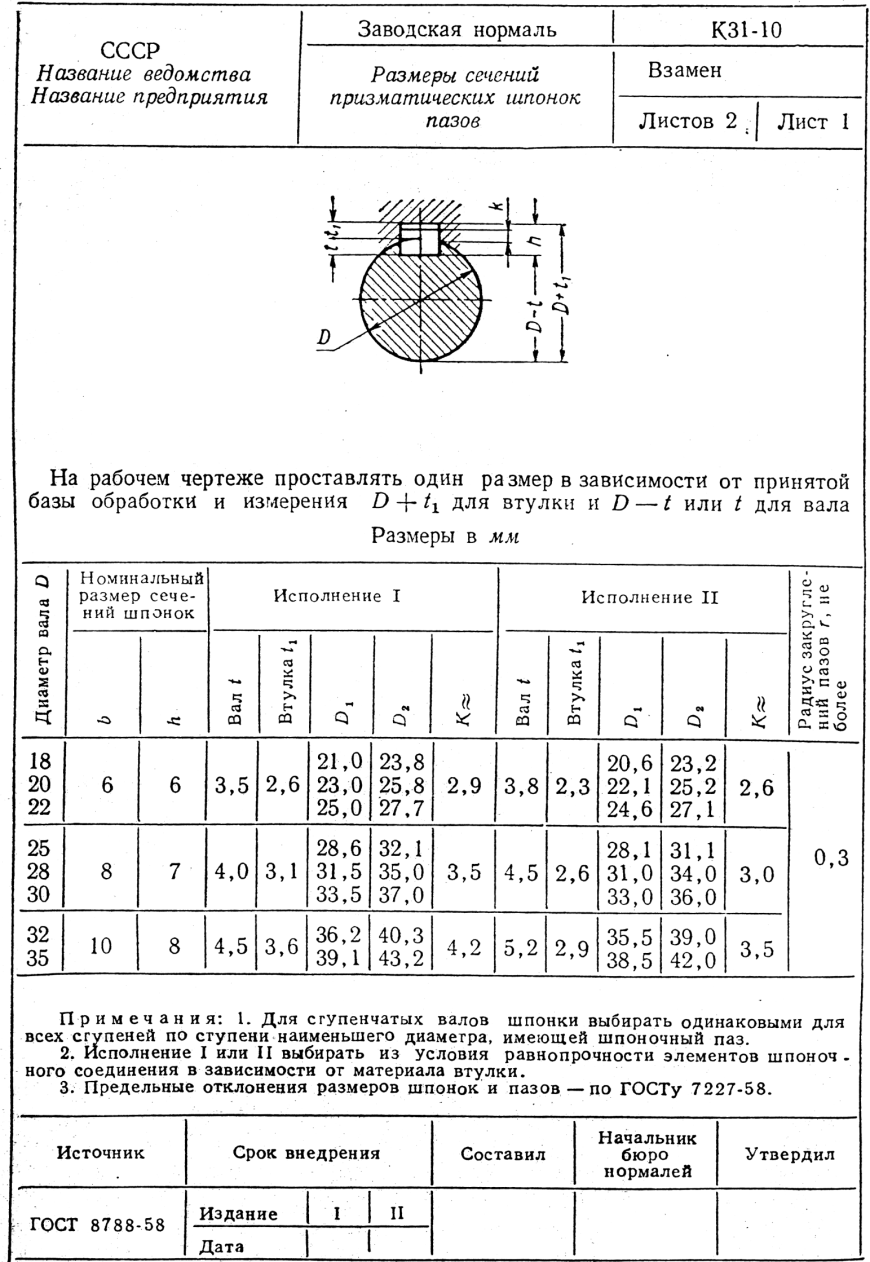
конструировании ступенчатых валов и осей, когда нужно, чтобы сборка и разборка осуществлялись при вставленных шпонках.
Иногда нормали вводят с целью уточнения отдельных показателей стандартизованных объектов.
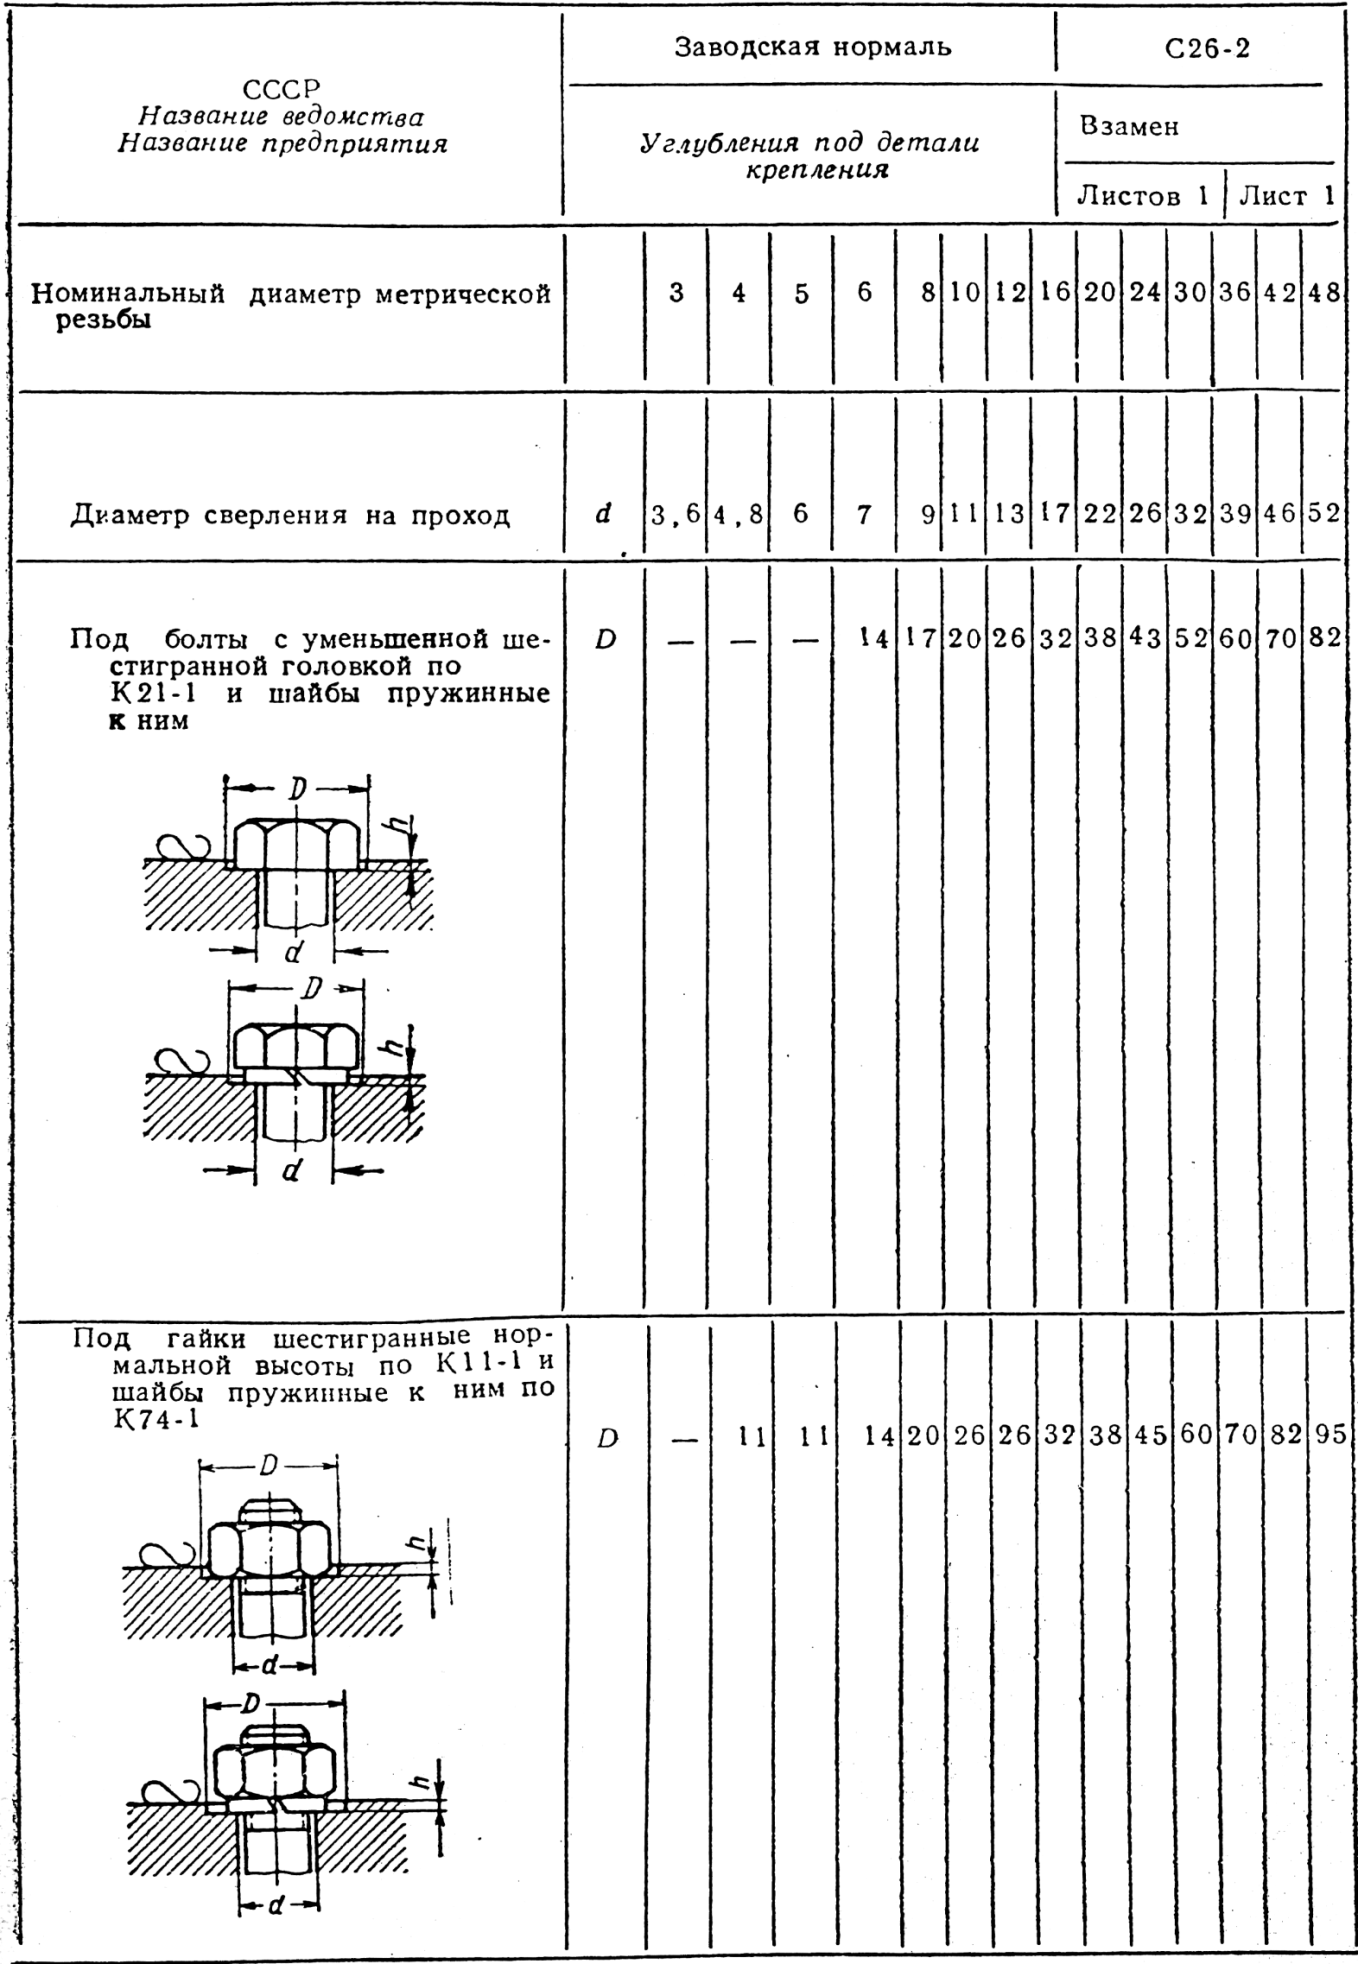
Кроме нормалей, составляемых на основе общесоюзных стандартов, на заводах, в научно-исследовательских институтах и в проектно-конструкторских организациях разрабатываются нормали на ходовые типоразмеры общих и специальных типовых деталей и конструктивно-технологических элементов, которые не охвачены стандартизацией. Например, нормаль на пальцы общего назначения (табл. 8) или нормаль на углубления под детали крепления (табл. 9). При разработке таких нормалей нормализуемые детали и элементы должны быть вычерчены в натуральную величину по каждому типоразмеру и проверены в изготовлении. Основной предпосылкой для создания указанных нормалей является унификация отдельных узлов, деталей и конструктивных элементов как внутри данной конструкции, так и для ряда отдельных конструкций.
Согласование и унификация нормалей отдельных однородных предприятий и организаций приводит к созданию отраслевых нормалей.
Так же как источником составления заводских и отраслевых нормалей являются общесоюзные стандарты, так и отраслевые нормали часто служат основой для разработки ГОСТов.
Нормализация имеет большое организационно-техническое и технико-экономическое значение для конструирования и производства. Например, нормализация таких конструктивных элементов, как проточки, облегчает при конструировании их выбор и вычерчивание, а на производстве дает возможность систематизировать резцы с соответствующим профилем и размерами режущей части.
Нормальные детали в массовом количестве изготовляют на специализированных предприятиях данной отрасли промышленности, либо крупными партиями в специальных цехах заводов. Каждую нормальную деталь выпускают с определенным обозначением.
На общих видах конструкций и узловых чертежах нормальные детали и элементы вычерчивают согласно их изображению в сборниках нормалей, имеющихся в конструкторских бюро. На сборочных чертежах, на полках выносных линий и в соответствующей графе спецификаций указывают обозначения нормальных деталей.
На нормальные детали применяемые в данной отрасли промышленности или на данном производстве, рабочие чертежи не выполняют. Исключение составляют случаи, когда для изготовления какой-либо детали нормальную деталь используют как полуфабрикат. Тогда выпускают рабочий чертеж, в котором проставляют размеры и дают указания, отражающие только необходимую дообработку нормальной детали. Нормализация является одним из факторов повышения технологичности конструкций, поэтому в процессе конструирования необходимо внимательно следить за любой возможностью ее использования.
Унификация. Началу изготовления любого изделия в серийном или массовом производстве предшествует определенная подготовка — разработка технологических процессов, приобретение необходимого оборудования, конструирование и изготовление оснастки и инструментов. Расходы, связанные с указанной подготовкой производства, отражаются на стоимости каждого изделия при заданном объеме его выпуска тем в меньшей степени, чем меньшее количество типоразмеров деталей и конструктивных элементов входят в состав изготовляемых изделий. Отсюда очевидно, что в целях рационализации производства и сниже
Таблица 8. Образец заводской нормали на пальцы
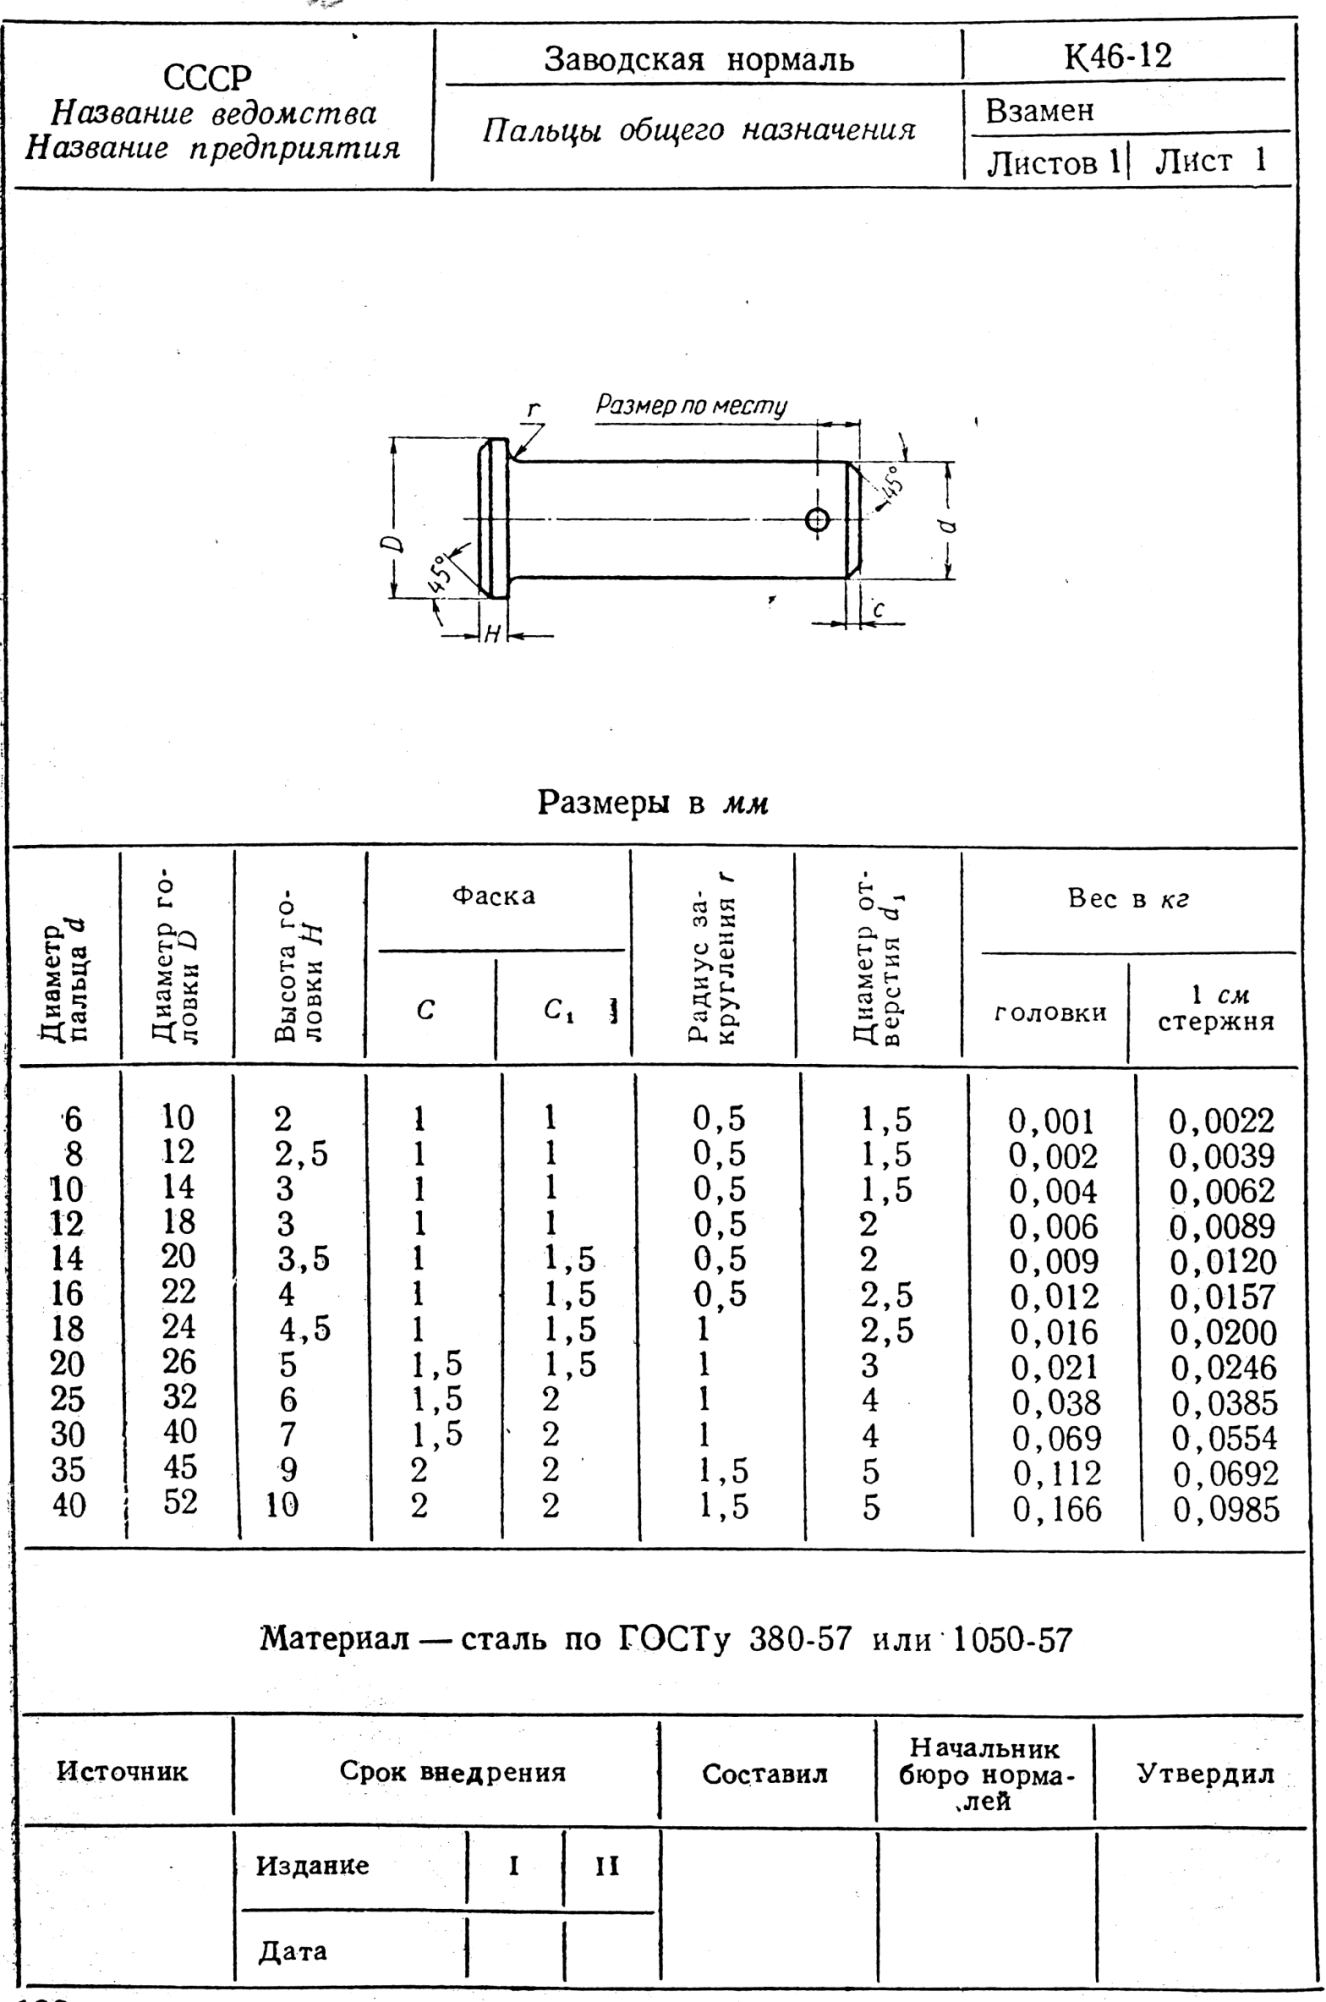
Таблица 9. Образец заводской нормали на размеры углублений под гайки и головки деталей крепления