Материал: 00619
Для второго положения, когда заплечик не нужен (рис. 2, б и в),
d2 = d6 = d1+2(r+c2),
где величину радиуса r галтели и катета с2 приемной фаски назначают в соответствии с соображениями, рассмотренными раньше.
В местах посадки подшипников качения высота h заплечиков, образуемых переходом ступеней вала, регламентируется соответствующими нормалями, составленными с учетом обеспечения, с одной стороны, надежности упора внутренних колец, подшипников при действии осевой нагрузки и, с другой, — возможности захвата кольца съемником при демонтаже подшипника.
В этом случае: d2 = d6 = d1+2 h (рис. 2, ж).
При невозможности осуществления перехода ступеней, обеспечивающего необходимую высоту заплечика, применяют промежуточные упорные кольца (рис. 2, з). Величина фаски в отверстии таких колец значительно меньше, чем у соответствующих подшипников, что и дает возможность уменьшения высоты заплечиков. При этом уменьшается радиус галтели у заплечика, что допустимо для относительно легко нагруженных валов и осей. Для валов и осей, подверженных действию тяжелых нагрузок, требуется, напротив, увеличение радиусов галтелей и применение галтелей специальной формы, что возможно при: постановке промежуточных колец с фасками большими, чем у внутренних колец подшипников (см. рис. 2, и). В особо тяжелых случаях даже применение специальных галтелей иногда является недостаточным, тогда для устранения местной концентрации напряжений делают плавные переходы между ступенями, посредством пологих конических участков, а для упора вводят специальные промежуточные втулки.
Полученное значение диаметра d2 должно быть округлено до ближайшего нормального размера по ГОСТу 6636-60.
При изготовлении валов, осей и пальцев из пруткового материала, если поверхность наибольшей ступени или цилиндрическая поверхность буртика не требуют обработки и остаются «черными», диаметры их должны быть назначены соответственно сортаменту на горячекатаную круглую сталь (ГОСТ 2590-57).
При конструировании ступенчатых валов и осей, диаметры ступеней которых обычно возрастают к середине, а затем снова убывают, необходимо не упускать возможности унификации диаметров ступеней, выполняемых с одинаковым допуском. Это упрощает обработку вала и сокращает количество типоразмеров мерительных инструментов.
Для облегчения процесса сборки и обеспечения требуемого характера сопряжения ступени валов, осей и пальцев, предназначенные для посадки на них деталей с натягом, должны иметь возможно меньшую длину (рис. 3). Неправильное решение показано на рис. 4.
Концевые ступени валов под подшипники качения надо оформлять по длине, как показано на рис. 2, ж, з, и. Если же вал имеет выходной конец, то для уменьшения местной концентрации напряжений переход ступеней следует немного выводить из внутреннего кольца подшипника (см. рис. 2, б и 4).
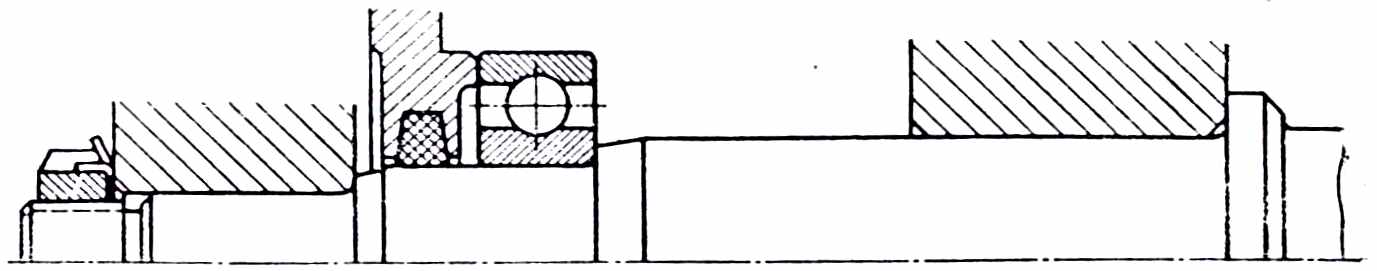
Рис. 3
Это особенно существенно, если выходной конец вала, кроме передачи крутящего момента, нагружен еще и изгибающим моментом.
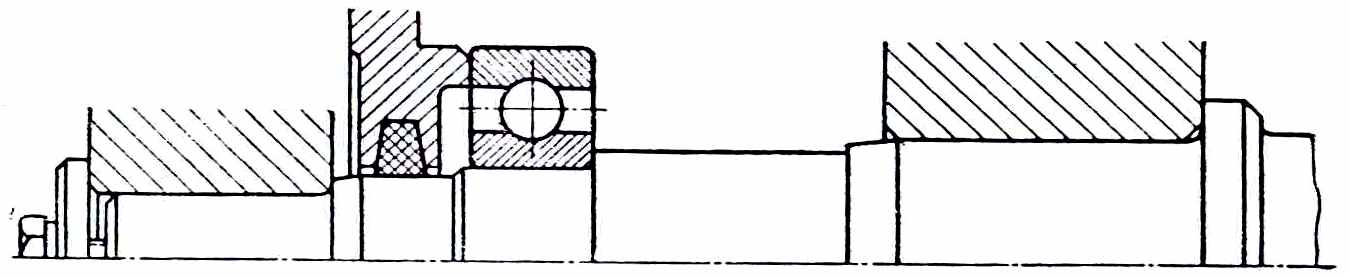
Рис. 4
При значительных осевых нагрузках ширину бурта b (рис. 2, е) определяют из расчета на срез; в остальных случаях принимают в зависимости от диаметра и по конструктивным соображениям в пределах — приблизительно 2—8 мм.
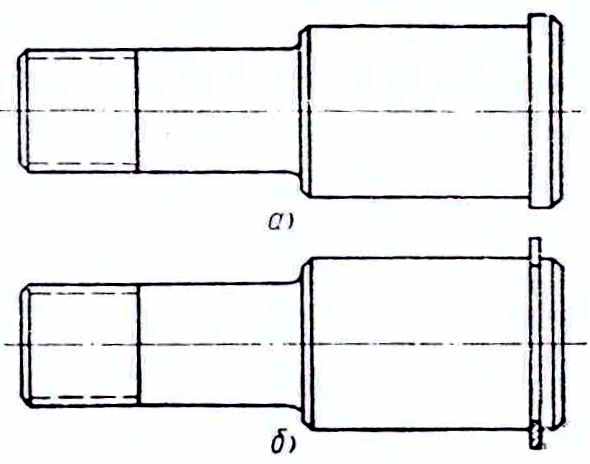 Наличие
буртов, как уже было отмечено, является
весьма неблагоприятным фактором с точки
зрения технологичности и экономии
металла; особенно при изготовлении
валов, осей и пальцев из проката, поэтому,
по возможности, следует вместо буртов
(рис. 5, а) применять упругие стопорные
кольца, вставляемые в кольцевые проточки
(рис. 5, б). Однако проточки под упругие
кольца ослабляют сечение детали, понижают
ее прочность и создают зону резкой
концентрации мес- Рис. 5
тных напряжений. В связи с этим можно рекомендовать применение колец для неответственных невращающихся осей, подверженных действию только статических нагрузок, для пальцев, и для концевых участков валов. Кроме этого, необходимо иметь в виду, что применение стопорных колец допустимо только при незначительных осевых нагрузках.
Шпонки на всех ступенях валов должны быть одинаковыми как по размерам сечения, так и по длине. Шпонки назначают по ступени наименьшего диаметра; пазы для них должны быть расположены по одной образующей вала.
 Для
затяжки в осевом направлении деталей,
насаживаемых на цилиндрические концевые
ступени валов, а также цилиндрических
пальцев в базовых деталях не следует
прибегать к креплениям посредством
резьбовых хвостовиков. При таком способе
крепления удлиняется деталь, усложняется
ее обработка и требуется специальная
гайка со стопорной шайбой (см. рис. 3).
Значительно проще осуществляется вполне
надежное торцовое крепление болтами
(см. рис. 4).
В зависимости от диаметра концевой ступени вала применяют Рис. 6 один или два болта, которые контрятся пружинными шайбами, стопорными планками либо проволокой. Данный способ крепления нормализован. Если же вал или палец имеют коническую концевую ступень, то здесь для обеспечения значительного усилия затяжки вдоль оси крепление осуществляется посредством резьбового хвостовика.
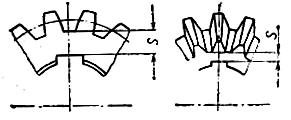
Часто валы объединяют с шестернями в одну деталь (вал-шестерню). Такое объединение применяют главным образом тогда, когда не может быть обеспечена необходимая толщина тела шестерни между впадиной зуба и пазом для шпонки. Эта толщина S (рис. 6) не должна быть меньше 2m для цилиндрических и 1,8m для конических стальных шестерен.
Недостатком объединенной конструкции является необходимость изготовлять вал из того же материала, что и шестерню, часто более качественного и дорогого, чем требуется. Кроме этого, при надобности в замене шестерни вследствие поломки или износа зубьев приходится заменять и вал.
Несмотря на это, шестерню иногда выполняют заодно с валом и при значительной толщине S. Это объясняется тем, что раздельное изготовление удорожает производство благодаря увеличению числа посадочных поверхностей, требующих точной обработки, а также за счет наличия шпоночного соединения.
В зависимости от соотношения диаметров шестерни и вала зубья могут быть нарезаны на венце (рис. 7, а и б) либо частично, а иногда и полностью в теле вала (рис. 7, в и г). В первом случае, если диаметр венца значительно больше диаметра вала, то во избежание резких переходов сечений и увеличения концентрации местных напряжений переход от венца к валу следует делать ступенчатым, как показано на рис. 7, а. Непосредственный переход от венца к валу следует выполнять только при незначительном переходе диаметров (рис. 7, б).
Во втором и третьем случаях при конструировании вала нужно учитывать участки l захода и выхода фрезы, определяя их длину, исходя из ее диаметра (рис. 7, в и г).
Бесступенчатые конструкции. В ряде случаев вместо ступенчатых могут быть применены бесступенчатые — гладкие валы, оси и пальцы с постоянным диаметром и допуском по всей длине. Такие
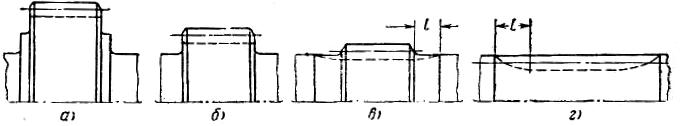
Рис. 7
конструкции обеспечивают:
в ряде случаев, возможность использования холоднотянутой калиброванной стали, не требующей обработки по диаметру. При необходимости обработки используют высокопроизводительное и дешевое сквозное шлифование на бесцентрово-шлифовальных станках. Надобность в обработке может возникнуть, если допуск на наружный диаметр калиброванной стали не удовлетворяет требованиям сопряжения деталей;
отсутствие отходов металла в стружку либо очень малый объем отходов вследствие незначительного припуска на шлифовку;
повышение прочности при переменных напряжениях в связи с отсутствием концентрации напряжений, возникающей в местах перехода сечений при ступенчатых конструкциях.
Применение гладких валов, осей и пальцев возможно:
если нет посадок с натягом, например, плавающий поршневой палец, имеющий возможность проворачиваться как в бобышках поршня, так и в верхней головке шатуна. При сборке палец свободно проходит через все отверстия;
если детали, насаживаемые на вал с натягом, размещены на его концах;
если детали, насаживаемые на вал с натягом, размещены не на его концах, но конструкция этих деталей предусматривает возможность их свободной постановки на место и создания натяга после этого (подшипники качения, закрепляемые на валах посредством разрезных конических втулок, разъемные зубчатые колеса, рычаги с клеммами. В неответственных конструкциях при малых оборотах применяют закрепление деталей на гладких валах посредством клиновых шпонок, нажимных винтов и т. п.).
Различные посадки деталей на гладких валах, осях и пальцах осуществляют применением системы вала и комбинированием системы отверстия и вала.
При бесступенчатой конструкции валов, осей и пальцев для фиксирования деталей в осевом направлении используются стопорные винты, штифты, кольца и планки. Все указанные средства фиксирования стандартизованы или нормализованы.
Фиксирование посредством стопорных планок применяют в подъемно-транспортном машиностроении (рис. 8). В зависимости от конструкции паза под планку ось может иметь
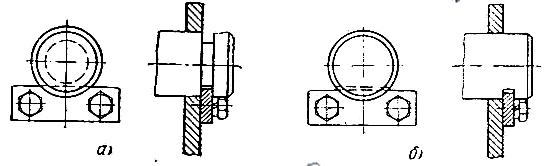
Рис. 8
или не иметь возможность проворачиваться в опорах. Первый вариант (рис. 8, а) технологичнее, так как кольцевую проточку выполняют при токарной обработке детали. Во втором варианте (рис. 8, б) паз нужно фрезеровать.
2.2 Шестерни, зубчатые колеса
Меньшее из пары зубчатых колес называют шестерней. Поскольку зубчатые передачи в большинстве случаев бывают понижающими, то шестерня чаще всего является ведущим элементом, а колесо — ведомым.
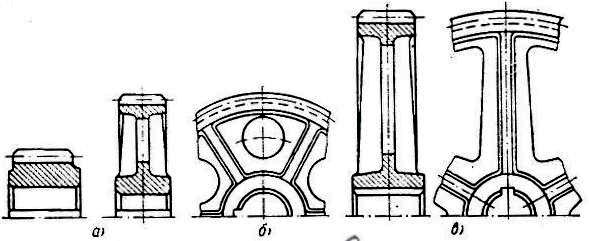
Рис. 9
В передачах со значительным передаточным отношением (обычно с постоянным зацеплением) большая разница между диаметрами шестерни и колеса обусловливает их резкое конструктивное различие (рис. 9). Здесь шестерни (рис. 9, а), как правило, выполняются сплошными, так как диаметр окружности впадин зубьев бывает не на много больше диаметра посадочного отверстия.
Что же касается колес, то в целях экономии металла, снижения веса, уменьшения инерционных сил и обеспечения однородности механических свойств зубьев после термической обработки они не должны иметь сплошной монолитной конструкции, как шестерни. Поэтому зубчатый венец и ступица соединяются между собой посредством дисков или спиц (рис. 9, б и в).
Шестерни и колеса, применяемые в различных механизмах всевозможных машин, главным образом переключающиеся, отличаются большим конструктивным разнообразием. При этом конструктивное различие шестерен и колес теряется. Это особенно заметно в коробках передач автомобилей, тракторов и мотоциклов, в коробках скоростей металлорежущих станков и в подобных механизмах других машин.
Влияние на конструкцию зубчатых колес методов изготовления заготовок. Конструктивное оформление зубчатых колес непосредственно связано с методами изготовления для них заготовок. Выбор же метода изготовления заготовок, в свою очередь, зависит от материала и величины колес, а также от масштаба их производства.
Зубчатые колеса выполняют из чугуна, углеродистой и легированной конструкционной стали различных марок, а также из неметаллических материалов (пластмасс).
Заготовки металлических зубчатых колес могут быть получены литьем, ковкой, сваркой из отдельных элементов и штамповкой.
Литые заготовки колес применяют в серийном производстве. Ценными свойствами литых заготовок являются сравнительная доступность, простота и дешевизна литейной технологии и окончательное формообразование большинства элементов и поверхностей в процессе литья.
Литые заготовки зубчатых колес изготавливаются из чугуна и стали. Фактором, ограничивающим применение чугунных зубчатых колес, является их малая нагрузочная способность в связи с низкой прочностью зубьев на изгиб. Вследствие этого они используются в основном в открытых тихоходных передачах. Применение чугунных колес взамен стальных приводит к увеличению размеров передач. Чугунное литье широко применяется для получения заготовок ступиц составных зубчатых колес со стальными венцами, а также червячных колес с бронзовыми венцами.
Что же касается стальных литых заготовок зубчатых колес, то здесь основной отрицательный фактор — это низкие литейные качества стали. К стальному литью прибегают для отливки заготовок крупных колес с наружным диаметром Dе ≥ 600 мм, которые нерационально изготавливать методами ковки или штамповки.
 В
индивидуальном производстве, когда
размеры партии не могут оправдать
затраты на изготовление литейной
оснастки, взамен литых заготовок колес
применяют:
при De ≤ 250 мм — заготовки, вытачиваемые из круглого проката;
при De = 250÷600 мм — заготовки из кованых болванок;
Рис10 при De ≥ 600 мм — заготовки, получаемые сваркой из отдельных элементов.
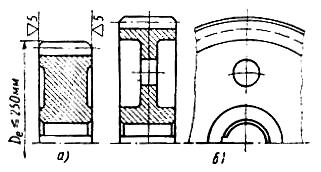
По причинам, изложенным раньше, зубчатые колеса не должны иметь сплошной монолитной конструкции. При изготовлении колес из проката и кованых болванок обеспечить это требование и придать заготовкам соответствующую форму можно только путем механической обработки, которая является чрезвычайно трудоемкой и нерациональной. Поэтому колеса с наружным диаметром De ≤ 250 мм выполняются все же сплошными (рис. 10, а). Торцовые поверхности ступиц и венцов зубчатых колес обрабатываются с шероховатостью Rz20. Для ограничения обработки с указанной чистотой только в пределах наружного диаметра ступицы и толщины венца с обоих торцов колес при De ≤ 250 мм предусматриваются небольшие углубления, поверхность которых обрабатывается более грубо.
Колеса с наружным диаметром De = 250÷600 мм, вытачиваемые из кованых болванок, выполняются с диском (рис. 10, б).
Самым
прогрессивным методом получения
заготовок зубчатых колес является
штамповка, отличающаяся высокой
производительностью и хорошим
формообразованием, максимально
приближающим форму заготовок к формам
готовых деталей. Метод штамповки применим
для изготовления колес из самых
высококачественных сталей. Штамповку
не применяют при незначительном
количестве производимых деталей, так
как в этом случае не оправдываются
относительно высокие первоначальные
затраты на изготовление штампов. Эти
затраты тем выше, чем сложнее формы
деталей и чем больше их размеры. Кроме
этого, размеры заготовок лимитируют
 возможность
применения штамповки с точки зрения
потребной мощности кузнечно-прессового
оборудования.
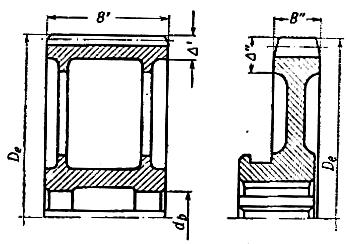
Соотношения между шириной венца и диаметром колеса; шириной венца и модулем. На рис. 11 показаны два прямозубых колеса с резкой разницей в соотношении между шириной венца В и Рис. 11 диаметром De, а также шириной венца и модулем m.
Конструкция венца левого колеса характерна для редукторов, а правого — для шестерен непостоянного зацепления коробок передач транспортных машин.
Для левого колеса: B’/De ≈ 0.32 и ψ’m = B’/m’ = 30.
Для правого колеса: B’’/De ≈ 0.13 и ψ’’m = B’’/m’’ = 6.
Анализируя данное положение, рассмотрим предпосылки, определяющие выбор ширины венца. Применение широких венцов (длинных зубьев) выгодно благодаря уменьшению за счет этого межосевых расстояний при обеспечении заданной работоспособности и долговечности передачи. Однако с увеличением ширины венцов резко возрастают неравномерность распределения нагрузки по длине зубьев (коэффициент концентрации нагрузки) и возможность косого излома зубьев; ухудшается работа передачи. При прочих равных условиях все это сказывается тем сильнее, чем меньше жесткость валов, которая, в свою очередь, уменьшается при возрастании ширины зубчатых колес, так как увеличиваются расстояния между опорами.
Возможность применения широких колес зависит от конструкции и условий работы механизма. В редукторах, например, эта возможность обусловлена значительной валов, которая определяется следующим:
колеса редуктора находятся в постоянном зацеплении и неподвижно закреплены на валах в одном положении. На валу чаще всего насажено не более двух колес (одно колесо и одна шестерня). Благодаря этому расстояния между опорами валов предельно сокращены; особенно в одноступенчатых редукторах;
валы редукторов рассчитаны на передачу больших кутящих моментов и поэтому имеют значительные диаметры.
В первую очередь это относится к тихоходным валам.
Что же касается автомобильных коробок передач, то их конструкция и условия работы требуют применения колес с узкими венцами. Это объясняется прежде всего стремлением к наибольшей компактности коробок передач в направлении длины и гораздо меньшей жесткостью их валов сравнительно с валами редукторов. Особенно узкие венцы делаются у колес непостоянного зацепления, перемещающихся вдоль валов при переключении передач. Для каждого венца непостоянного зацепления в направлении оси вала должно быть предусмотрено место как при включенной передаче, так и при выключенной. Поэтому увеличение ширины венца колеса непостоянного зацепления приводит к удлинению соответствующего вала и всей коробки на удвоенную величину.
Переходя к оценке отношения ψm, необходимо отметить, что во всех случаях, когда это оказывается возможным, следует применять наименьшие значения модуля, что дает:
при данном межосевом расстоянии увеличение числа зубьев и, следовательно, повышение продолжительности зацепления;