Материал: 00619
Расположение обрабатываемых элементов и поверхностей должно быть согласовано с возможностью их обработки. На рис. 41, а показано технологически неправильное положение бобышки, при котором невозможно просверлить в ней отверстие и нарезать резьбу из-за отсутствия доступа для инструмента. Указанные операции будут осуществимы при некотором изменении угла наклона бобышки или при изменении высоты ее расположения (рис. 41, б и в).
Конструкция деталей в случае необходимости должна предусматривать наличие специальных технологических элементов, обеспечивающих выход инструментов при обработке (рис. 42, а, б, г и д). При нарезании наружной и внутренней резьб резцом для его выхода желательно наличие проточек (рис. 42, в, е и ж), но можно нарезать резьбу и без них, для чего необходимо на чертеже указать величину участка с полным профилем (рис. 42, з и и). Принимают, что для сбега резьбы нужна длина, равная двум шагам. При фрезеровании резьбы или ее нарезании вихревым способом выход инструмента не нужен, поэтому сбега резьбы не будет и резьба получится с полным профилем на всей длине нарезания.
При конструировании и вычерчивании деталей размеры технологических элементов для выхода инструментов нужно назначать по данным соответствующих нормалей и стандартов.
Переходы от обработанных поверхностей к необработанным должны быть
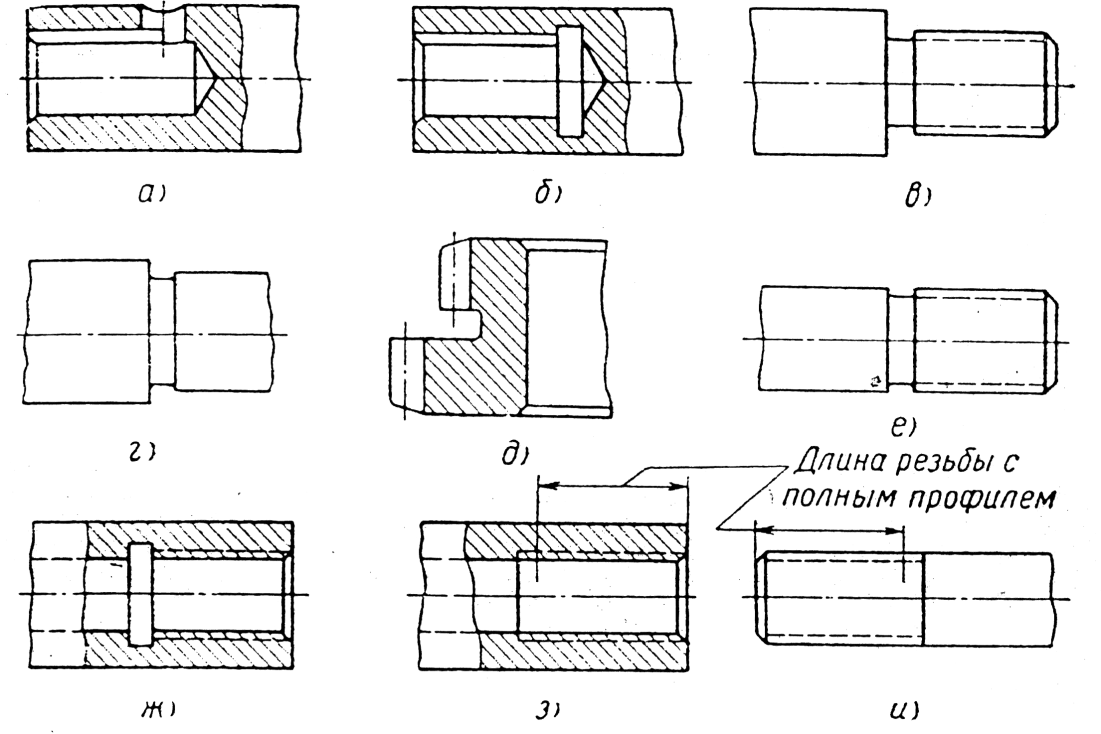
Рис. 42
резко выражены. Имеются в виду переходы между обработанными и необработанными пересекающимися поверхностями сварных и литых деталей, а также деталей, полученных ковкой и объемной штамповкой.
 В
отличие от рассмотренных выше переходов
необрабатываемых поверхностей отливок,
поковок и объемных штамповок, данные
переходы не могут осуществляться с
закруглениями. Они образуются в
результате снятия припуска, оставленного
для обработки соответствующих
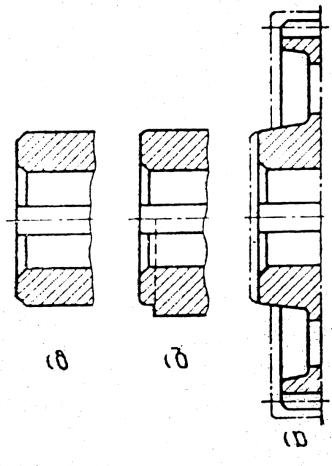
поверхностей (рис. 43). Рассматривая
обработку ступицы, нетрудно убедиться,
что при подрезке ее торцов получение
плавного перехода с необрабатываемыми
поверхностями почти невозможно. В связи
с неизбежными погрешностями, имеющими
место в заготовительных процессах,
«черные» поверхности ступицы и венца,
вероятнее всего, не будут сцентрированы
относительно оси вращения детали при
ее обработке. Благодаря этому попытка
осуществить плавные переходы привела
бы к положению, показанному на рис. 43,
б.
Рис. 43 Для получения
закругленного перехода при обработке
детали на станке потребовался бы
специальный фасонный резец, либо обточка
с одновременной продольной и поперечной
подачей резца. Отсюда очевидно, что в
данном случае плавный переход с
закруглением привел бы к ухудшению
внешнего вида детали, наряду с усложнением
ее обработки. Сопряжения рассматриваемых
поверхностей необходимо выполнять с
их четким разграничением — либо резко
(рис. 43, а),
либо посредством фасок (рис. 43, в).
Фаски в данном случае устраняют острые кромки и заусенцы, а также предохраняют кромки от забоин.
Требования технологичности общего характера. Уменьшение площади обрабатываемых сопряженных поверхностей (рис. 44) осуществляется путем выделения участков, предназначенных для обработки из общей поверхности детали, образованием в заготовках платиков, приливов, бобышек, площадок, углублений в площадках, а также наружных и внутренних кольцевых выемок на поверхностях вращения.
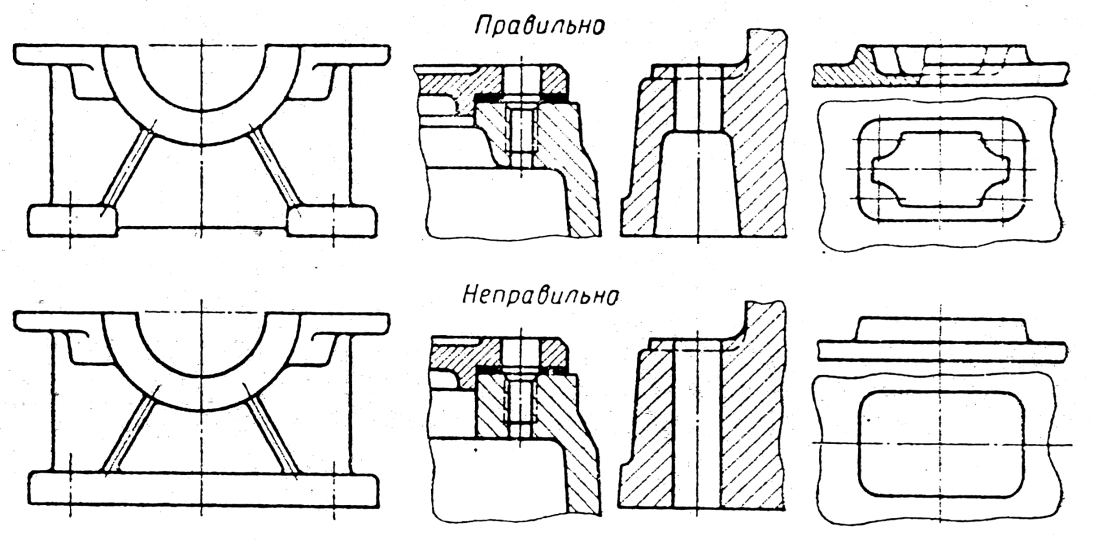
Рис. 44
Значение рассматриваемого требования состоит в следующем:
выполнение технических условий, предъявляемых к обрабатываемым поверхностям, облегчается с уменьшением площади обработки;
при замене сплошных обрабатываемых поверхностей отдельными участками обеспечивается лучшее прилегание сопрягаемых деталей. Кроме этого, уменьшается вес деталей и расход металла. Экономия металла осуществляется также за счет уменьшения объема припуска;
если обрабатываемая поверхность является стыком нагруженной детали, то уменьшение площади стыка значительно разгружает детали крепления. Например, при уменьшении площади стыка вдвое (рис. 45, а) и при прочих равных условиях величина необходимого усилия предварительной затяжки болтов крепления кронштейна уменьшается примерно на 40%, сравнительно со сплошным стыком (рис. 45, б);
с уменьшением площади обработки уменьшается объем снимаемой стружки, а следовательно, повышается стойкость инструментов и увеличивается срок их службы;
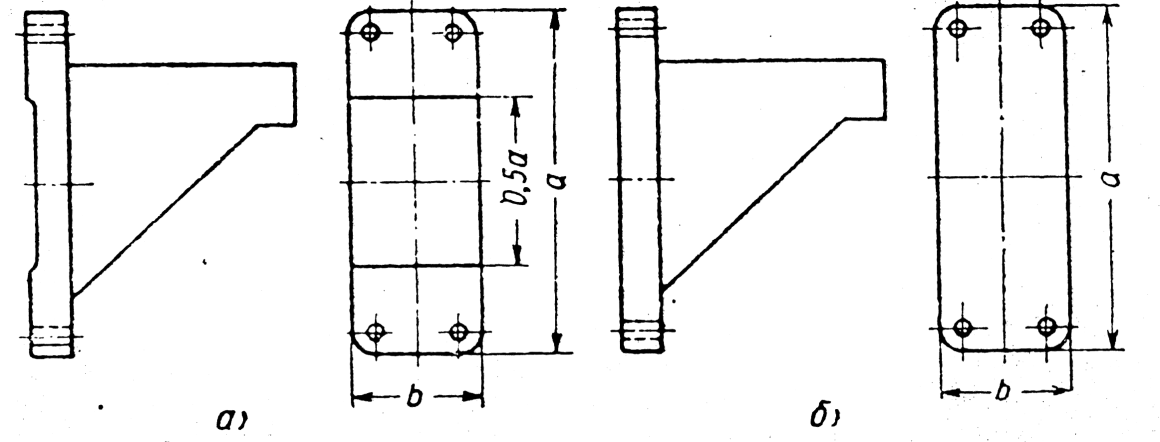
Рис. 45
в большинстве случаев уменьшение площади обрабатываемых поверхностей приводит к снижению машинного времени обработки.
Исключение обработки в труднодоступных местах показано на примере рис. 46.
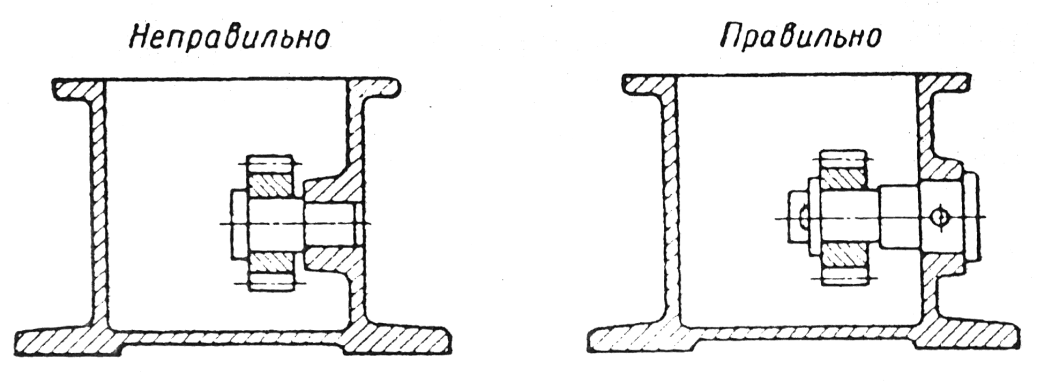
Рис. 46
Обеспечение возможности обработки на проход (сквозная обработка). Будучи наиболее рациональной с точки зрения производительности такая обработка наилучшим образом обеспечивает выполнение конструктивных требований, предъявляемых к обрабатываемым элементам. Возможность ее применения зависит от конструкции детали и взаимного расположения обрабатываемых элементов.
При расположении торцов бобышек корпуса редуктора в одной плоскости (рис. 47,а) их обрабатывают на проход. В этом случае, сравнительно с обработкой корпуса, выполненного согласно рис 47, б, производительность резко возрастает. Это обусловлено, во-первых, отсутствием необходимости в переналадке станка или в перестановке корпуса на другой станок для обработки торцов второй пары бобышек и, во-вторых, возможностью последовательной, проточной обработки корпусов. Кроме этого, отпадает надобность выдерживать размер k, определяющий взаимное расположение торцов бобышек после обработки.
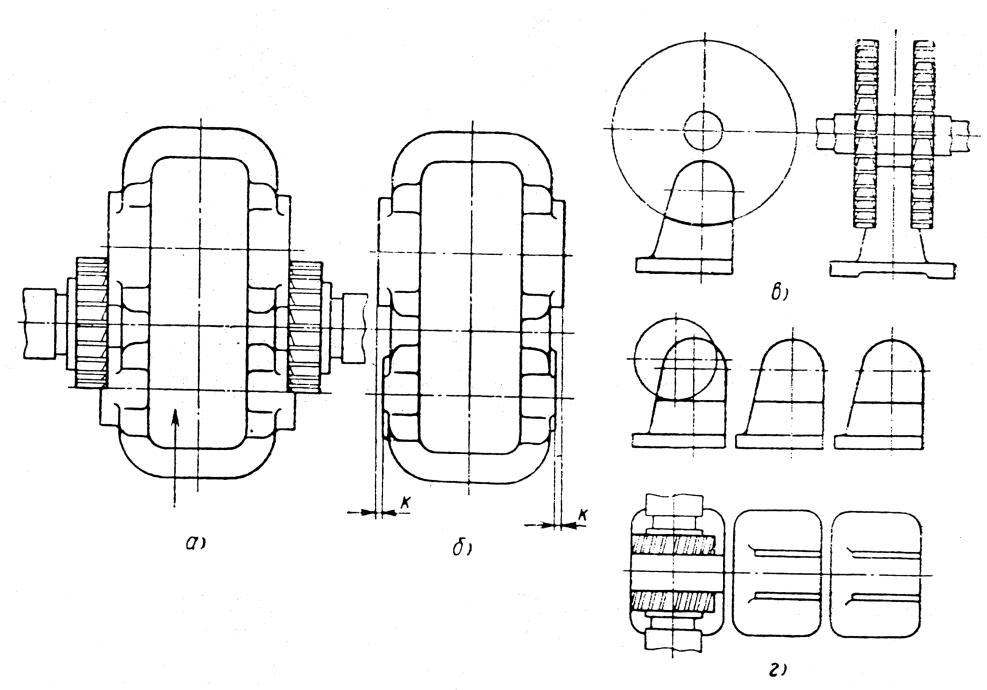
Рис. 47
На рис. 47, в, показан кронштейн, ушко которого необходимо фрезеровать с обеих сторон; при этом возможно фрезерование только одной детали с радиальной подачей фрезы. незначительное изменение конструктивного оформления ушка позволяет осуществить последовательную обработку ряда кронштейнов на проход (рис. 47, г).
Ограничение точно обрабатываемых поверхностей необходимым минимумом. Поверхности, требующие точной обработки, должны иметь минимально возможную величину. На рис. 48, а показан пример неправильного решения, а на рис. 48, б – правильного решения конструкции.
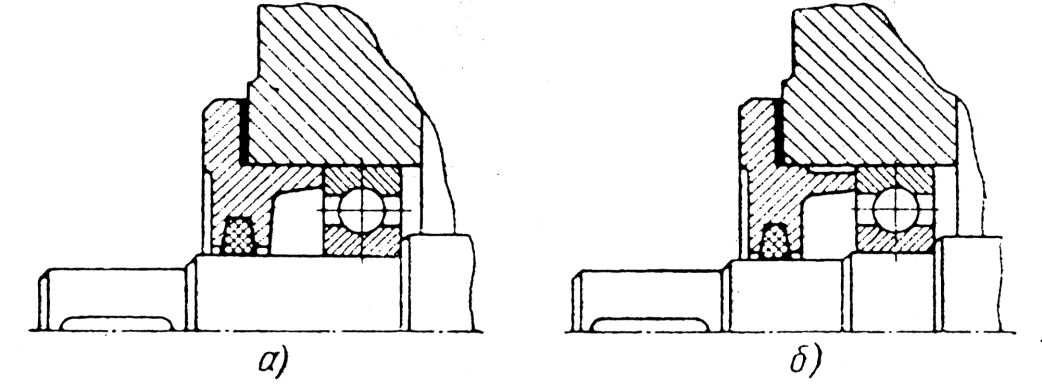
Рис. 48
Обеспечение параллельности, перпендикулярности и соосности взаимосвязанных поверхностей наиболее простыми приемами обработки. Наилучшим образом данному требованию отвечает возможность обработки деталей на проход (см. рис. 47, а и г и рис. 49, б). Однако там, где это не удается осуществить, необходимо стремиться к конструкциям, позволяющим обрабатывать указанные поверхности с одной установки на станке.
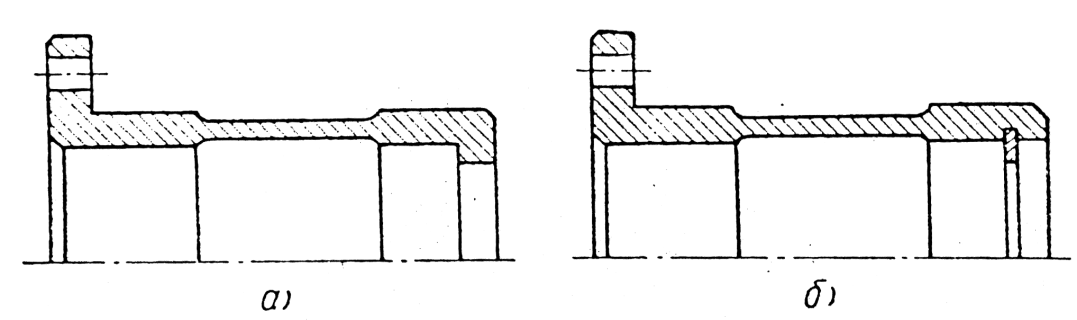
Рис. 49
Внутренние и наружные посадочные поверхности в стакане, показанном на рис. 49, а, должны быть концентричны, но при данной конструкции они обрабатываются с перестановкой.Замена буртика стопорным кольцом (рис. 49, б) позволяет осуществить обработку детали за одну установку, при этом внутренние посадочные поверхности будут расточены на проход.
Технологичность основных элементов механической обработки. Отверстия. Везде, где возможно, глухие отверстия следует заменять сквозными, так как последние технологичнее. Глухие отверстия в корпусных деталях растачивают резцами, закрепленными на консольных оправках. Для обеспечения необходимой жесткости оправок глубина отверстий не должна быть более 6—8 диаметров. Для обеспечения выхода оправки за растачиваемым отверстием необходимо предусматривать специальную полость (рис. 50, а и б).
При конструировании элементов деталей должна быть предусмотрена возможность нормального врезания и выхода сверл, исключающая их увод и поломку (рис. 50, д). Нетехнологичное исполнение показано на рис. 50, в и г.
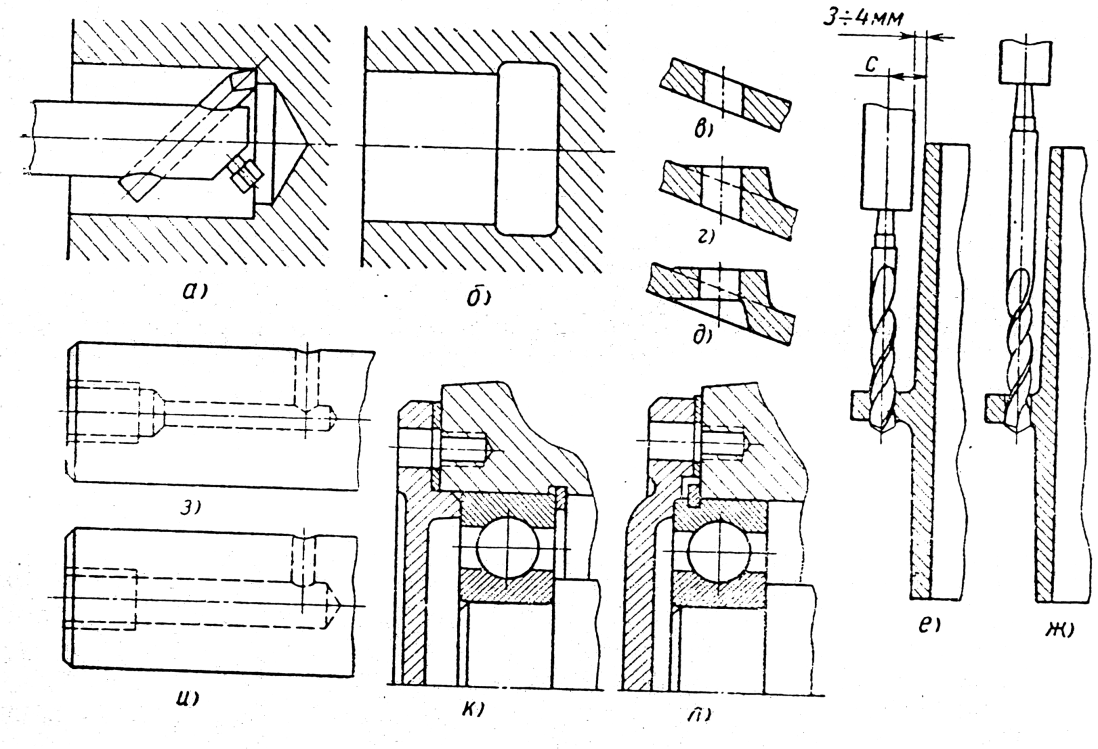
Рис. 50
Следует предусматривать применение сверл нормальной длины. Для этого в случаях, подобных показанному на рис. 50, е, расстояние с должно быть назначено с таким расчетом, чтобы между шпинделем станка и стенкой детали оставался зазор 3—4 мм. Нетехнологичное исполнение показано на рис. 50, ж.
Надо избегать глубоких сверленых отверстий. Глубоким считают отверстие, глубина которого превышает десять диаметров (рис. 50, з). Технологичное отверстие показано на рис. 50, и.
В корпусных деталях, обрабатываемых на расточных станках, следует избегать проточек (рис. 50, к). Технологически правильное решение показано на рис. 50, л.
Сопряжения пересекающихся поверхностей, образующие внутренние (входящие), и внешние углы (чаще всего прямые). В первом случае сопряжение должно быть осуществлено в соответствии с сопряжением режущих кромок инструментов, которыми будут обрабатываться эти поверхности.
При обработке фрезами и зенкерами сопряжения осуществляются посредством закруглений или скосов (см. рис. 40, з).
При обработке резцами сопряжения могут быть: резкие с закруглением очень малого радиуса (рис. 51, а), с галтелью (рис. 51, б) и с канавкой (рис. 51, в и г).
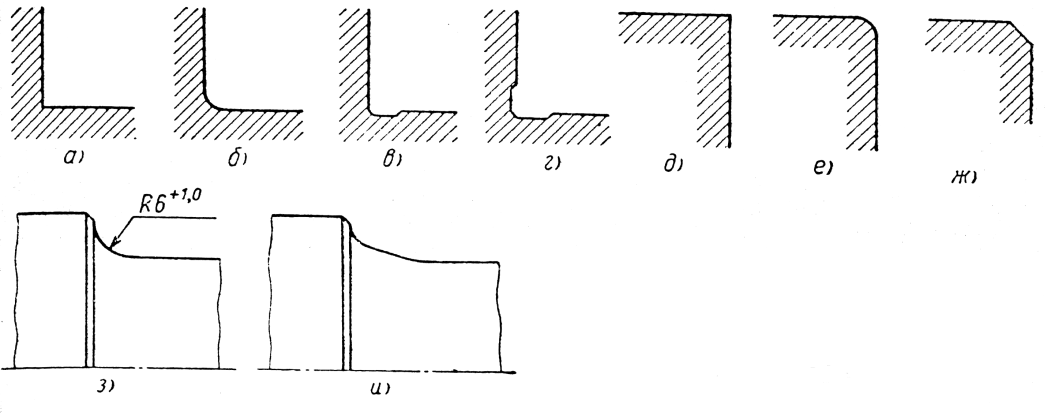
Рис. 51
Во втором случае сопряжения могут быть: резкие с притуплением острой кромки (рис. 51, д), с закруглением (рис. 51, е) и с фаской (рис. 51, ж).
Сопряжение внешних углов с закруглением нетехнологично и поэтому его не следует применять.
Закругления. Наличие галтелей не усложняет изготовления деталей, если окончательная обработка производится резцами. Напротив, с увеличением радиуса закругления вершины резца возрастает его стойкость. Что же касается деталей, подвергаемых окончательной обработке абразивными инструментами, та для них галтели являются фактором снижения технологичности. Это объясняется необходимостью периодически заправлять кромку шлифовального круга с тем, чтобы он обрабатывал галтель заданного радиуса.
С конструктивной точки зрения галтели в местах переходов между ступенями валов и осей, работающих при переменных напряжениях, являются средством повышения их выносливости, так как резко снижают местную концентрацию напряжений.
Поэтому во всех ответственных случаях, независимо от влияния на технологичность, переходы между ступенями должны быть оформлены посредством галтелей. Там, где это особенно существенно, надо применять галтели большого радиуса, задавая их в рабочих чертежах с допусками (рис. 51, з), а также галтели специальной формы с переменной кривизной (рис. 51, и). Кроме этого, в чертежах надо указывать класс чистоты поверхности галтели.
Проточки. Проточки обеспечивают выход круга при шлифовании и исключают необходимость частой заправки его кромок. Поэтому они служат фактором повышения технологичности.
В зависимости от назначения проточки бывают различного профиля. Их размеры и конфигурация стандартизованы (ГОСТы 8234-56 и 8820-58) и установлены исходя из следующих условий: соответствие очертанию режущих кромок инструмента; минимальное ослабление сечения детали; наименьшая концентрация напряжений.
Несмотря на последнее условие, проточки являются источниками концентрации напряжений в местах перехода. Поэтому их применяют в деталях, не испытывающих переменных напряжений, либо вообще ненагруженных, а также в валах и осях, размеры которых установлены исходя из требования жесткости, а не прочности.
Фаски обеспечивают отсутствие заусенцев и острых кромок; некоторое предохранение торцовых поверхностей деталей от забоин; взаимное направление деталей в начальный момент сборки (см. рис. 38); возможность сборки деталей при посадках с натягом; направле-
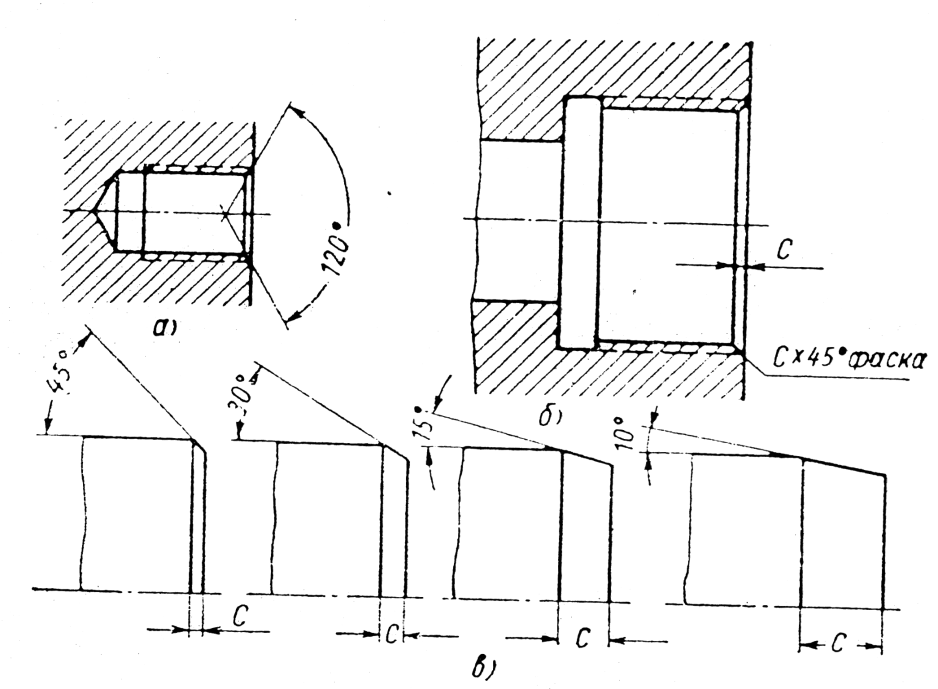
Рис. 52
ние резьбонарезного инструмента при нарезании наружной и внутренней резьб; возможность размещения галтелей валов и осей (см. рис. 38).
Для наружных резьб любых размеров фаски выполняют под, углом 45°. Если отверстие под внутреннюю резьбу получено сверлением, то вместо фаски делают зенковку под углом 120° до наружного диаметра резьбы (рис. 52, а), если же отверстие растачивают, то фаски, так же как и для наружной резьбы, выполняют под углом 45° (рис. 52, б). Величину катета фаски принимают по ГОСТу 8234-56, в зависимости от шага резьбы.
Фаски общего назначения выполняют под углом 45°.
Приемные фаски для обеспечения возможности сборки деталей с натягом выполняют под углом 45; 30; 15; 10° (рис. 52, в).
Чем меньше значение угла фаски, тем легче осуществить запрессовку и получить качественное сопряжение.
Малые углы принимают для тяжелых посадок с большими натягами.
Размер С катета фаски, расположенного параллельно оси вала, назначают в зависимости от номинального диаметра и характера сопряжения.
Глава 7: требования, связанные с термической и химико-термической обработкой деталей
Использование термической и химико-термической обработки,, а также операций так называемой упрочняющей технологии дает значительное повышение соответствующих механических свойств материала деталей и обеспечивает им необходимые эксплуатационные качества.
Способы термической обработки позволяют осуществлять дифференциацию требований к механическим свойствам стали для разных мест и поверхностей одной и той же детали, а иногда и одного и того же элемента. Сама сущность химико-термической обработки, в результате которой получаются элементы деталей с твердой и износоустойчивой поверхностью при одновременно достаточно прочной, но вязкой и пластичной сердцевиной, свидетельствует об этом положении. Кроме этого, технология химико-термической обработки предусматривает ряд средств защиты металла деталей в нужных зонах от диффузии в него углерода при цементации, азота и углерода при цианировании и азота при азотировании.
Благодаря таким средствам одни поверхности и элементы деталей после химико-термической обработки, закалки и отпуска приобретают высокую твердость, а другие остаются сравнительно мягкими и вязкими.
Рассмотрение данных средств не входит в задачи настоящей работы, но .нужно иметь в виду, что их применение позволяет оговаривать в рабочих чертежах деталей зоны и элементы, не подлежащие химико-термической обработке, что имеет большое значение. Например, наружные резьбы и резьбовые отверстия в цементируемых деталях должны быть защищены от науглероживания. В противном случае резьба получится хрупкой и окажется неработоспособной.
Назначение средств термической и химико-термической обработки для деталей производится в самом начале процесса конструирования одновременно с выбором материала.
Механические характеристики выбранного материала, необходимые для предварительного расчетного определения основных параметров и размеров конструируемых деталей, принимают по соответствующим справочным данным, с учетом влияния назначаемой термической или химико-термической обработки.
При конструктивном оформлении деталей в процессе компоновки узлов и при выполнении уточненных проверочных расчетов выбор материала и назначение способов термической и химико-термической обработки могут быть скорректированы.
Для правильного решения данного вопроса необходимо пользоваться соответствующими указаниями и рекомендациями, которые приводятся в ряде технических источников, для широкой номенклатуры общих и специальных типовых деталей при различных условиях их работы.
Подчиняя решение рассматриваемого вопроса для той или иной детали в первую очередь требованию максимального удовлетворения ее функциональному назначению и условиям работы, одновременно необходимо считаться с технологическими требованиями применительно к операциям термической и химико-термической обработки.
Общие требования:
назначаемый способ обработки должен соответствовать химическому составу и технологическим свойствам материала, выбираемого для данной детали;
значения механических свойств выбранного материала, принимаемые при расчетах (предел прочности, предел текучести, твердость и др.), а также значения, указываемые в рабочих чертежах (твердость, глубина слоя цементации и др.), должны соответствовать возможности их достижения для выбранного материала при назначаемой обработке;
габаритные размеры деталей должны быть согласованы с величиной оборудования термических цехов, применяемого для выполнения операций назначаемой обработки.
Указываемые в рабочих чертежах величины твердости, границ зон и глубины слоя термической обработки и т. п. надо назначать в определенных интервалах значений. При этом величина интервала должна быть согласована с возможностью его выдерживания.
В качестве примера в табл. 3 приведены рекомендуемые значения интервалов глубины слоя при поверхностной закалке т. в. ч., цементации и цианировании.