Материал: 00619
За счет усложнения конструкции прессформ можно получать детали из пластмасс весьма сложной конфигурации. Однако при конструировании указанных деталей необходимо стремиться к максимальной простоте их конструкции, обусловливают применение наиболее простых и дешевых прессформ и обеспечивающей высокую производительность процесса прессования. Для этого в первую очередь детали не должны иметь выступающих элементов и поднутрений, препятствующих их извлечению из матриц в направлении движения пуансона. В противном случае возникает необходимость в увеличении числа разъемов матриц, во введении вертикального разъема и боковых съемных частей. Это не только усложняет конструкцию прессформ, повышает стоимость их изготовления и удлиняет производственный цикл, но и ухудшает внешний вид прессуемых деталей, так как в каждой плоскости разъема неизбежно образуется облой (заусенец), после снятия которого механической обработкой остаются заметные следы.
Детали из пластмасс по возможности должны иметь наиболее обтекаемую конструкцию с плавными переходами между элементами и закругленными ребрами и углами. Это повышает их прочность, облегчает течение размягченной пластмассы в полости прессформы и упрощает технологию изготовления последних. Для повышения прочности деталей рекомендуется
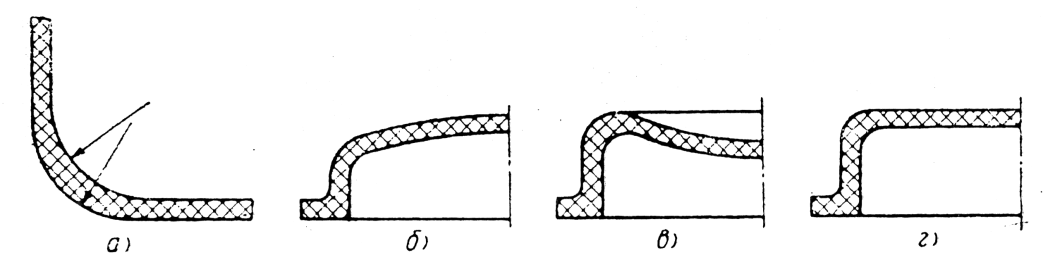
Рис. 31
предусматривать некоторое увеличение толщины стенок в местах закругления углов (рис. 31, а). Желательно, чтобы толщина всех стенок детали была одинаковой и минимальной, так как при этом условии деталь меньше подвержена растрескиванию и короблению.
Рекомендуются следующие значения толщины стенок: 0,7 — 6,5 мм — для деталей из пресспорошков на основе фенольных смол; 0,9—3,5 мм — для деталей, прессуемых из аминопластов; 2—3 мм — для деталей, отливаемых под давлением из термопластов.
Время выдержки детали в прессформе определяется в зависимости от величины сечения ее элемента, имеющего наибольшую толщину. Поэтому любое местное утолщение приводит к удлинению производственного цикла.
Если из конструктивных соображений необходимо, чтобы деталь имела стенки и элементы разной толщины, то переход между ними надо делать более плавным.
Для повышения прочности и жесткости деталей следует применять ребра, а не увеличивать толщину их стенок. Ребра, кроме того, препятствуют короблению деталей, вследствие усадки материала. Также для предупреждения коробления торцовые поверхности деталей выполняют сферическими (рис. 31, б и в), а не плоскими (рис. 31, г).
При конструировании пластмассовых деталей необходимо предусматривать технологический уклон соответствующих поверхностей (аналогично литым и штампованным деталям), если они не имеют конструктивного уклона. Уклоны необходимы для облегчения отделения детали от прессформы и должны быть на наружных и внутренних поверхностях, расположенных по направлению движения пуансона. Ориентируются уклоны относительно горизонтальной плоскости разъема формы. Рекомендуемая величина уклона 1: 100.
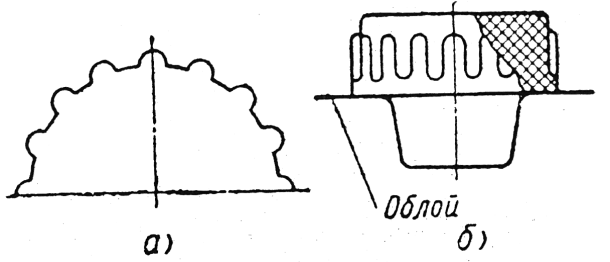
Наружная поверхность ручек, гаек, колпачков с резьбой и подобных деталей при изготовлении их механической обработкой для удобства вращения должна быть накатанной, а при выполнении в преосформах вместо накатки делаются соответствующие выступы, оформляемые в полости матрицы. Для возможности извлечения деталей из прессформ выступы могут быть расположены только в направлении оси детали (в направлении движении пуансона). Для упрощения изготовления матрицы и придания детали красивого внешнего вида выступы не должны быть слишком мелкими и не должны располагаться очень близко друг к другу. Рекомендуемая форма выступов показана на рис. 32, а.
 Рис
32 Рис. 33
Для облегчения зачистки и обеспечения хорошего внешнего вида детали облой не должен образовываться на поверхности расположения выступов. Поэтому детали часто конструируют так, чтобы выступы упирались в специальный поясок, предусмотренный для снятия облоя (см. рис. 30, б и 32, б).
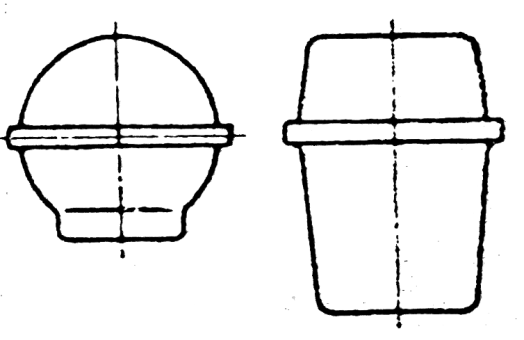
Снятие облоя осуществляется наиболее просто, не отражаясь на внешнем виде детали, если он образуется на какой-либо из ее кромок. С учетом этого положения и назначаются поверхности разъема прессформ при их конструировании. Однако для деталей, типа показанных на рис. 33, поверхность разъема должна совпадать с плоскостью их наибольшего сечения, в которой предусматривается поясок, дающий возможность снять облой без: повреждения основной поверхности детали.
В пластмассовых деталях можно получать путем прессования сквозные и гладкие отверстия различной формы (рис. 34, а). Для облегчения изготовления пуансонов следует предусматривать наиболее простую форму отверстий (например круглую).
Отверстия могут быть расположены как в направлении движения пуансона, так и в перпендикулярном направлении. Однако следует избегать горизонтально расположенных отверстий так как при этом усложняются изготовление прессформ и процесс прессования.
Для обеспечения необходимой прочности пуансонов, оформляющих отверстия, их длина должна находиться в определенном соотношении с диаметром. В соответствии с этим наибольшая глубина вертикальных отверстий не должна превышать двух с половиной диаметров, а горизонтальных — двух диаметров. Если же из конструктивных соображений требуется большая длина отверстия, то должны быть предусмотрены соответствующие переходы (рис. 34, б).
Прессованием в пластмассовых деталях можно получать ломаные и косые сквозные каналы (рис. 35). При конструировании подобных деталей могут возникнуть и иные варианты.
Однако во всех случаях следует иметь в виду, что для возможности оформления каналов расстояние между осями встречных полостей ломаного канала должно быть не больше полусуммы их ши-
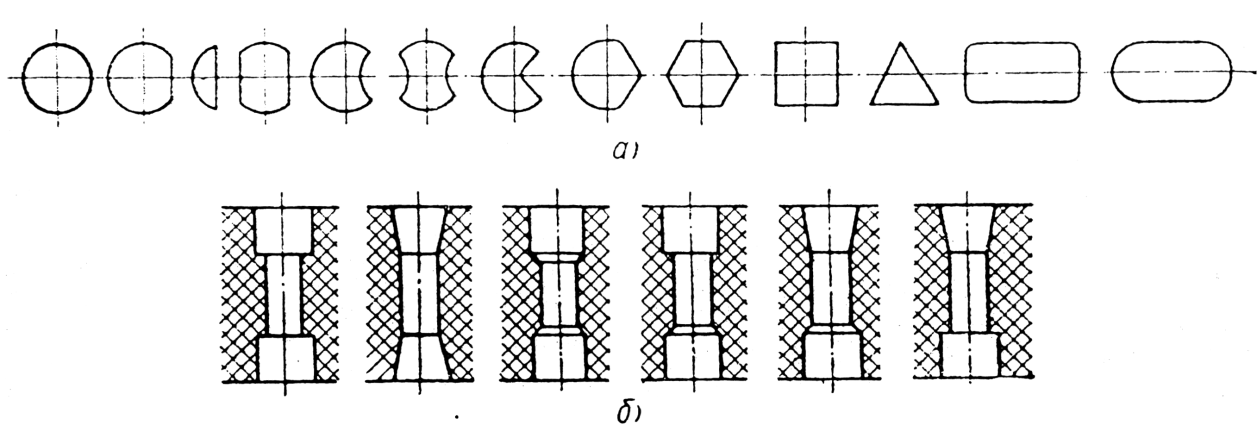
Рис. 34
полусуммы их ширины (рис. 36, а):
a≤(b1-b2)/2.
Как видно из фиг. 36, а, встречные полости ломаных каналов могут быть как одинаковой, так и разной ширины. Все углы рекомендуется закруглять, кроме углов, образуемых плоскостью стыка пуансонов (рис. 36, а и б), которые обязательно должны быть выполнены без закруглений и желательно, чтобы они были прямыми (рис. 36, а) или тупыми (рис. 36, б), но не более 120°, иначе кромка пуансона, формирующего полость канала, получится слишком острой.
В поперечном сечении каналов углы, образуемые их стенками, также рекомендуется оформлять с закруглениями (рис. 36, в).
Величина радиуса закругления может доходить до r = c/2.
Осуществление в прессформах косых каналов возможно только при условии отсутствия перекрытия кромок (рис. 36, г).
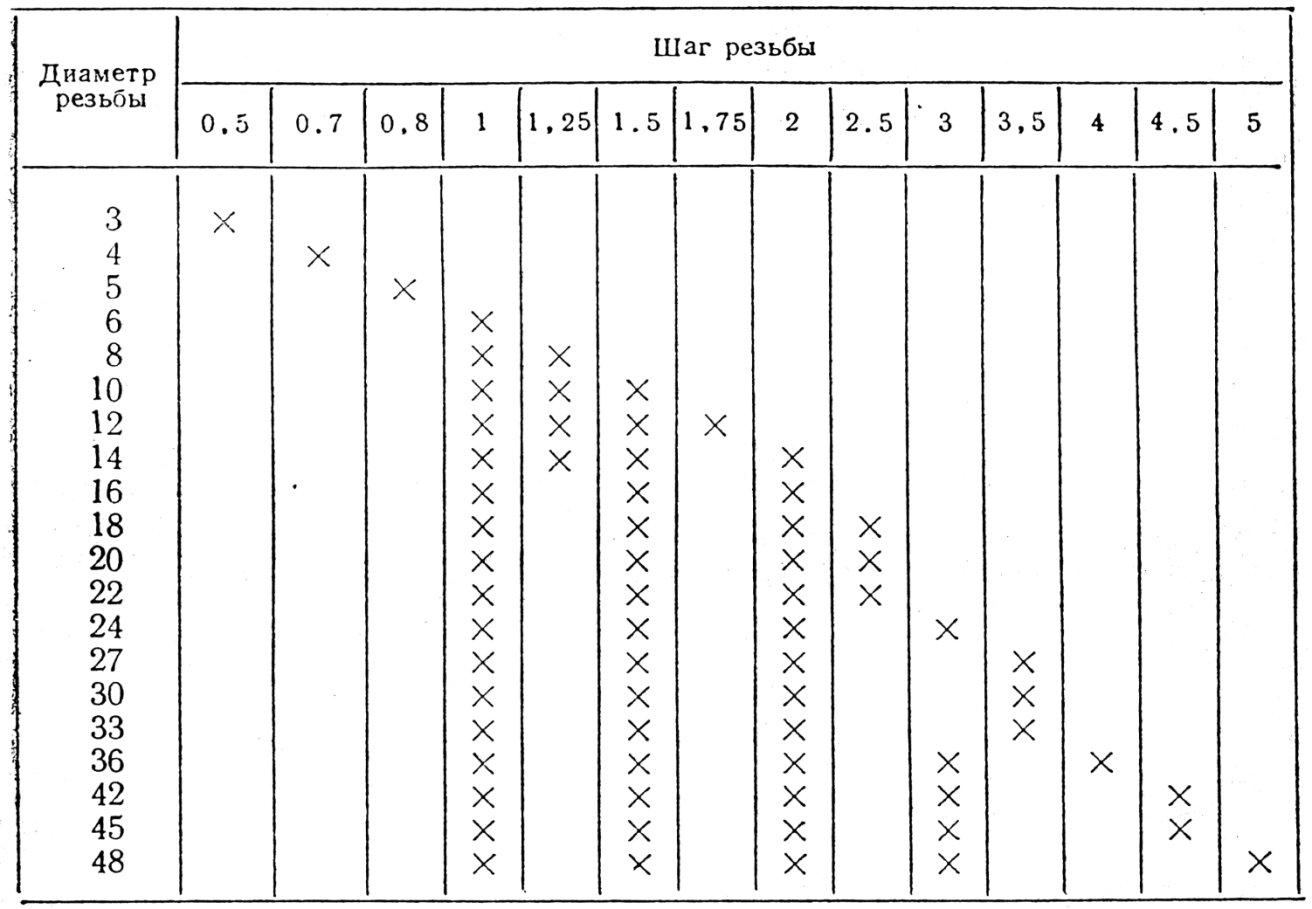
Путем прессования возможно образование резьбовых отверстий в пластмассовых деталях, осуществляемое посредством резьбовых знаков. Вывинчивание знаков из отформованных деталей занимает относительно много времени и удлиняет цикл производства детали, поэтому желательно применять резьбовые отверстия с минимальным числом витков резьбы и возможно более крупным шагом. Метрические крепежные резьбы, рекомендуемые для оформления прессованием, приведены в табл. 2.
3. Рекомендуемые значения интервалов глубины слоя при поверхностной закалке т. В. Ч., цементации и цианировании
Близкие по конструкции и размерам армирующие детали должны быть максимально унифицированы. Кроме того, следует также унифицировать отдельные размеры и общие элементы различных видов арматуры (наружный диаметр, накатку, проточку, резьбы, фаски).
Глава 6: технологические требования, связанные с механической обработкой деталей
Подавляющее большинство деталей машин получает свои окончательные формы и размеры после механической обработки ряда поверхностей сварных заготовок, отливок и поковок, выполняемых для этого с соответствующими припусками.
Многие элементы деталей типа отверстий малого диаметра, пазов, проточек, буртов, уступов, кольцевых выступов образуются путем механической обработки непосредственно в теле заготовок.
Формообразование ряда деталей, главным образом представляющих собой тела вращения (валы, оси, штоки, втулки и т. д.), осуществляется только в процессе механической обработки всех их поверхностей. Механическая обработка даже самого простейшего элемента детали неизбежно связана с затратой времени и средств. В индивидуальном производстве каждая операция может потребовать изменения взаимного положения обрабатываемой детали и инструмента, перемены инструмента, перевода детали на другой станок или иных мероприятий. Иногда это осуществляется достаточно просто, а в некоторых случаях приводит к значительной потере времени на переналадку. В массовом производстве, где темп работы требует минимальной затраты времени на вспомогательные операции и где переналадки нетерпимы, надобность в сверлении какого-либо отверстия может привести к необходимости установки в линию дополнительного станка специально для выполнения этой операции, либо усложнения агрегатного станка.
Учитывая эти обстоятельства, механическую обработку нужно назначать только там, где она действительно необходима по конструктивным, технологическим или иным соображениям. Рассматривая основные случаи назначения механической обработки, основываясь на функциональных признаках, можно разделить поверхности деталей на сопряженные, т. е. соприкасающиеся с поверхностями других деталей, и свободные — не входящие в соприкосновение с поверхностями других деталей. Сопряженные поверхности могут быть подвижные — перемещающиеся одна относительно другой, и неподвижные. Те и другие делятся на посадочные П (рис. 38) и опорные О. Свободные поверхности также можно рассматривать как подвижные и неподвижные по отношению к близко расположенным поверхностям смежных деталей.
Механическую обработку назначают на всех посадочных и опорных поверхностях. Исключение составляют неподвижные или перемещающиеся с незначительными скоростями поверхности, к чистоте и качеству сопряжения которых предъявляются пониженные требования. Например, рабочие поверхности зубьев литых колес и звездочек зубчатых и цепных передач, поверхности звеньев литых и кованых тяговых цепей, неответственные поверхности деталей из проката.
На свободных поверхностях механическую обработку назначают:
а) на поверхностях, принадлежащих элементам, образование которых заготовительными операциями неосуществимо или нецелесообразно. Например, узкий прорез в штампованной детали, показанной на рис. 39, выполнить в процессе штамповки невозможно. Поэтому прорез получают фрезерованием;
б) при изготовлении деталей из сортового проката, из литых и кованых болванок;
в) подвижных и неподвижных деталей при необходимости обеспечения между ними зазора. Имеются в виду случаи, когда зазор не может быть гарантирован без механической обработки, вследствие возможных значительных отклонений поверхностей заготовок от заданного положения;
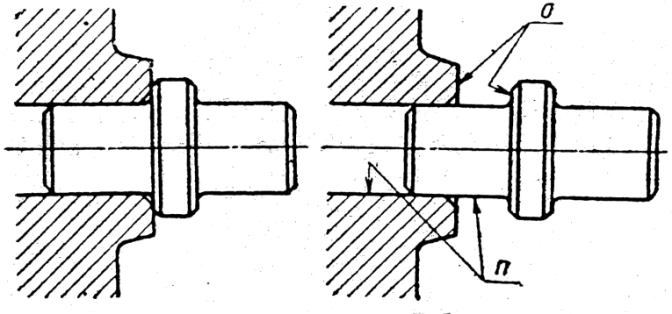
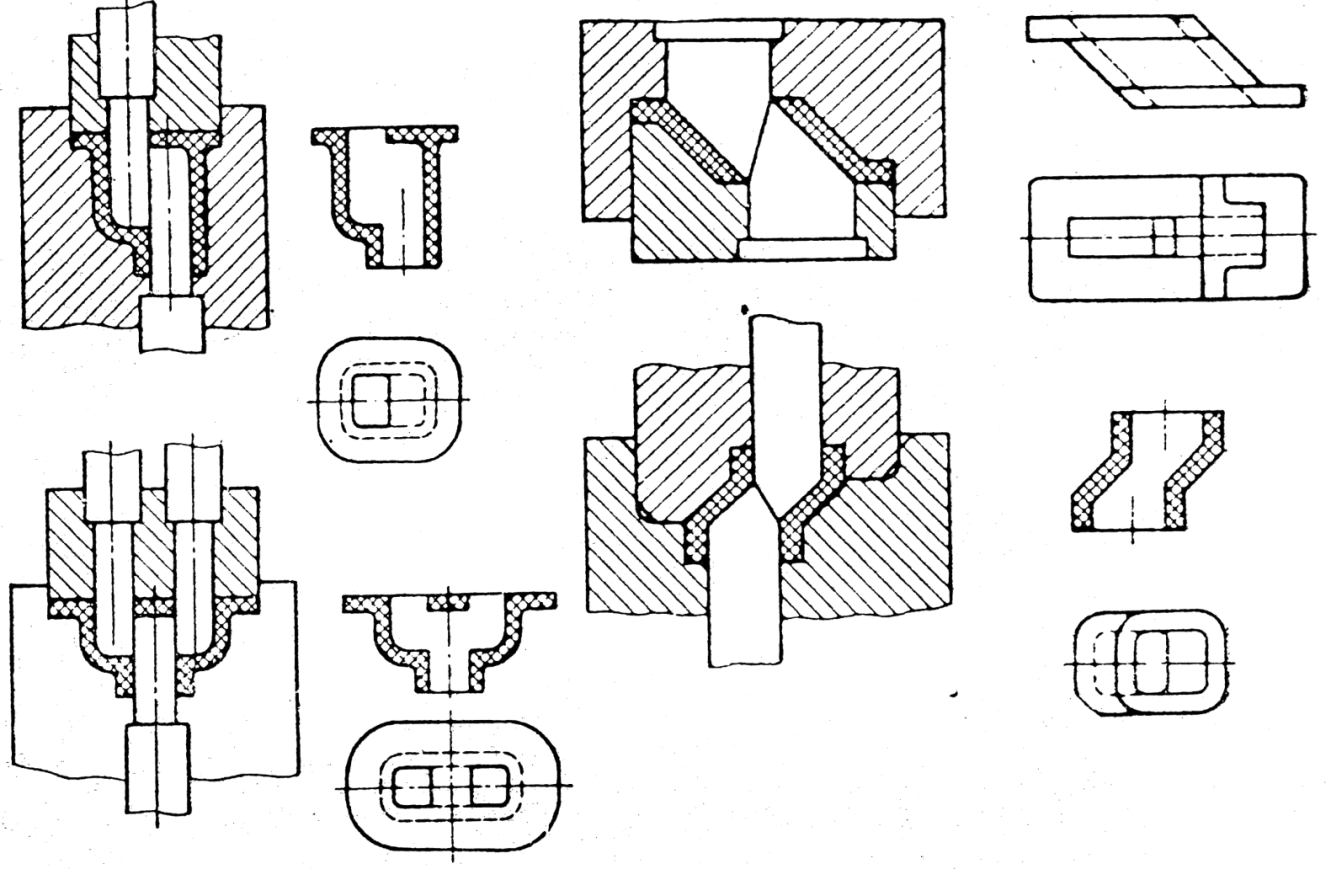
Рис. 35
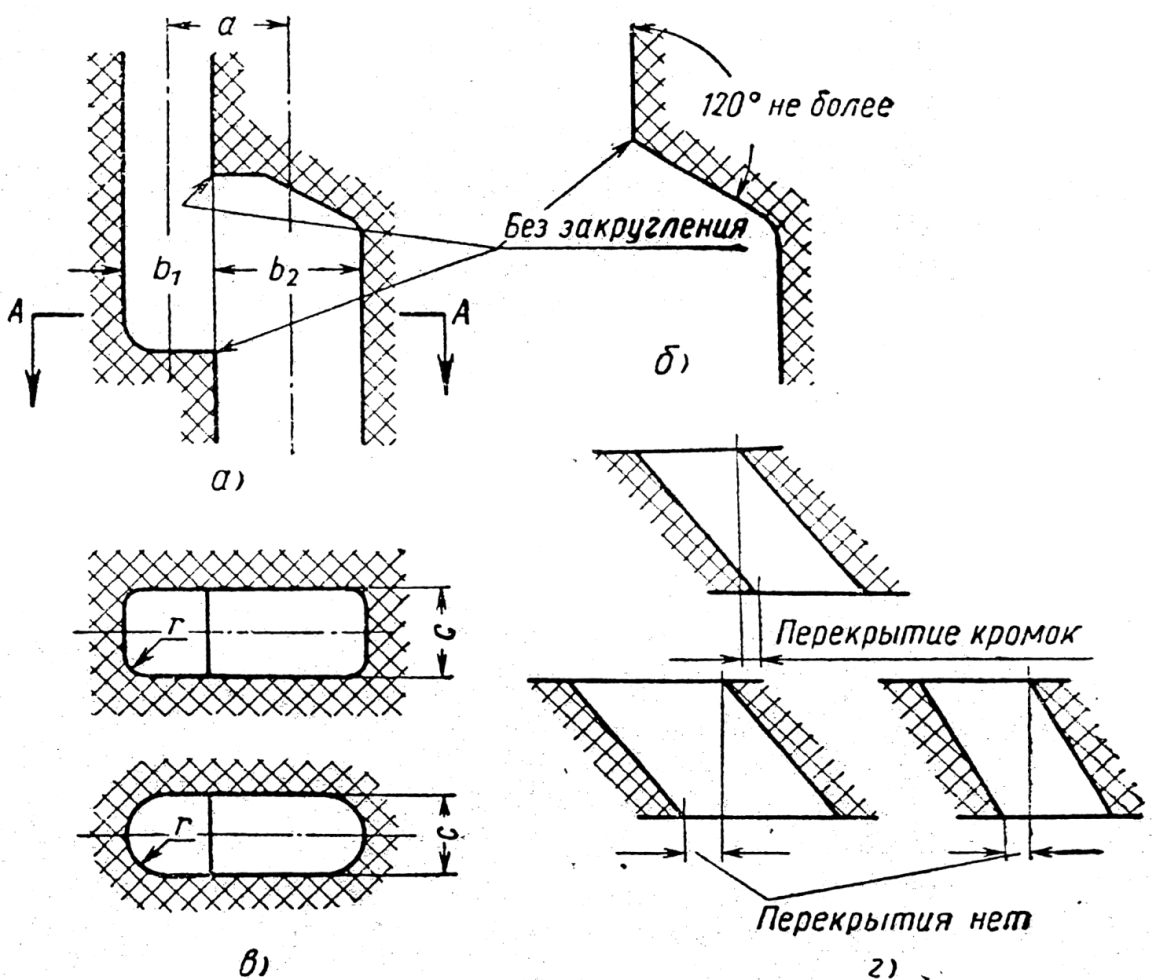
Рис. 36
Таблица 2: Метрические крепежные резьбы, рекомендуемые для оформления прессования
Резьбовые отверстия, получаемые в прессформах, надо оформлять согласно рис. 37.
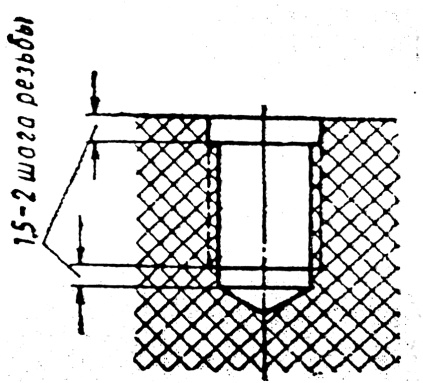 Когда
необходима резьба с шагом меньше
указанного в табл. 2, а также, когда
резьба нагружена или соединение
подвергается частому свинчиванию и
отвинчиванию, тогда резьбу выполняют
не в пластмассовом теле детали, а в
специальной металлической арматуре.
Арматура применяется не только в
качестве местных резьбовых элементов,
но и в ряде других случаев (см. рис. 30,
в,
г
и д).
В конструкции арматуры должно быть предусмотрено ее надежное соединение с материалом пластмассовой детали, устраняющее как возможность проворачивания, так и осевого перемещения. Для предохранения от проворачивания арматура должна иметь круп- ную (шаг 0,8—1,2 мм) накатку, а чтобы она не Рис. 37 вытягивалась из тела детали, надо предусматривать кольцевые проточки, заполняемые пластмассой во время прессования. Во избежание появления трещин вследствие торможения усадки пластмассы желательно, чтобы арматура имела только одну кольцевую проточку.
Арматуру с внутренней резьбой, а также с гладкими отверстиями надо выполнять с донышком для предохранения от попадания прессуемого материала в отверстие (см. рис. 30, а и б). На рис. 30 приведены некоторые размеры, указывающие правильное положение арматуры в теле детали. Для пластмассовых деталей с волокнистыми наполнителями размер k≥2 мм, а с порошкообразным — k≥4 мм.
Нужно предусматривать надежное фиксирование арматуры в прессформе. По возможности следует избегать применения арматуры, устанавливаемой на боковых стенках матрицы, так как она усложняет процесс изготовления деталей, а в случае необходимости применения таковой, в теле детали должно быть предусмотрено специальное отверстие (см. рис. 30, д) для введения в него дополнительной вертикальной опоры, улучшающей фиксирование боковой арматуры.
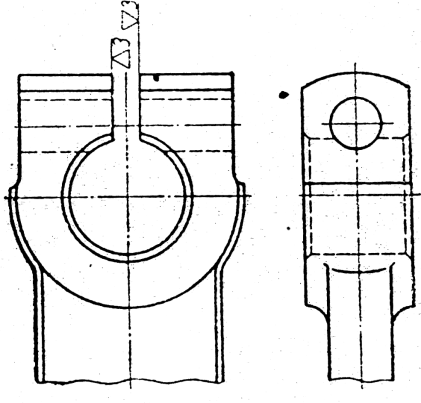 Рис.
38 Рис. 39
г) вращающихся деталей, сбалансированность которых имеет существенное значение. Обработкой устраняется дисбаланс, возникающий вследствие эксцентричности необработанных поверхностей относительно оси вращения;
д) при необходимости обеспечения точного веса деталей;
е) если надобность в обработке определяется технологическими соображениями; в целях создания базы для последующих операций.
Здесь приведены основные, наиболее характерные случаи назначения механической обработки на свободных поверхностях деталей. Однако в практике машиностроения не исключена возможность необходимости механической обработки свободных поверхностей, определяемой еще какими-либо иными соображениями. Во всех случаях назначения механической обработки, применительно к ней должны быть соблюдены определенные технологические требования.
Технологические требования. Конфигурация и размеры обрабатываемых элементов и поверхностей должны быть согласованы с геометрией и размерами нормальных металлорежущих инструментов и технологической оснастки.
На рис. 40, а показано технологически неправильное изображение глухого сверленого отверстия, так как для сверления отверстий в стали и чугуне (из которых в большинстве случаев изготавливаются
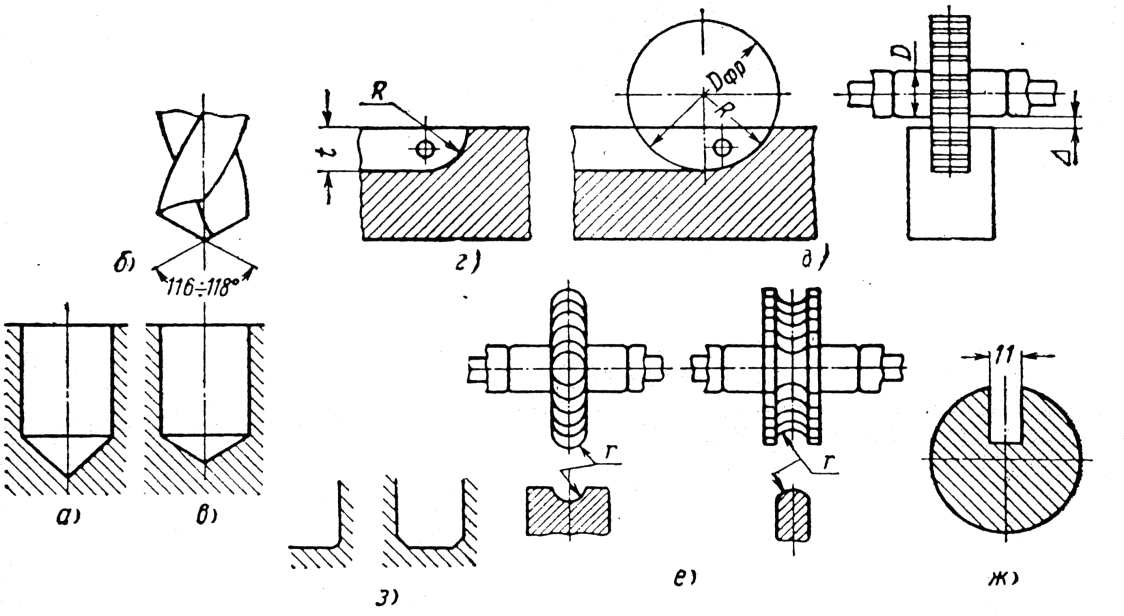
Рис. 40
детали машин) применяют сверла с углом заточки при вершине 2φ = 116÷118° (рис. 40, б) и этому должно соответствовать изображение на чертежах (рис. 40, в), угол заточки показывают равным 120°.
Паз, показанный на рис. 40, г, профрезеровать невозможно, так как его глубина t и радиус закругленной части R не согласованы между собой. При таком радиусе фреза не может врезаться на заданную глубину из-за отсутствия места для оправки и установочных колец. Конструируя подобные элементы и задавая в рабочих чертежах величину радиуса закругления или только изображая эти закругления, необходимо исходить из диаметра фрезы, обеспечивающего возможность ее установки и закрепления (рис. 40, д). Величину этого радиуса определяют по формуле
R = Dфр/2 = t+D+∆,
где D — наружный диаметр установочного кольца;
∆ — зазор между крайней поверхностью обрабатываемой детали и образующей кольца (минимальная величина зазора 3—5 мм).
Полученное значение радиуса должно быть округлено соответственно ближайшему большему диаметру нормальной фрезы.
Это требование необходимо учитывать при конструировании и изображении шпоночных пазов и шлицев, а также зубьев шестерен, нарезаемых в теле вала. Радиусы выпуклых и вогнутых поверхностей, ограниченных дугами окружности (рис. 40, е), должны быть равны соответствующим радиусам стандартных фрез.
 Нормальных
фрез шириной 11 мм
не существует, поэтому размер паза,
указанный на рис. 40, ж,
назначен технологически неправильно,
если только он не обоснован какими-либо
особыми требованиями, оправдывающими
применение в этом случае специальной
фрезы.
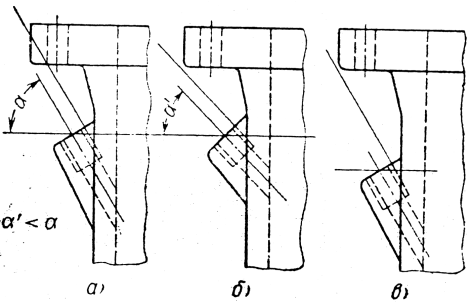
Фрезеруемые, пересекающиеся поверхности уступов, пазов, проушин и подобных элементов должны иметь во внутренних входящих углах закругления или скосы, равные соответствующим . Рис. 41 закруглениям или фаскам на режущих кромках фрез (рис. 40, з).