Материал: 1214
оснащаются различными приспособлениями, расширяющими их технологические возможности, облегчающими труд рабочего и позволяющими повысить качество обработки, и имеют достаточно высокий уровень автоматизации.
Крупные и тяжелые токарные станки применяются в основном в тяжелом и энергетическом машиностроении, а также в других отраслях для обработки валков прокатных станов, железнодорожных колесных пар, роторов турбин и др.
Токарно-винторезный станок 16К20 относится к группе токарных и лоботокарных, подгруппе токарно-винторезных. Это основной универсальный токарно-винторезный станок машиностроительного производства. Станок производился с 1973 г. на Московском станкостроительном заводе «Красный пролетарий». В настоящее время выпускается под маркой 16Р20Н Рязанским заводом токарных станков.
Технические характеристики базовой модели станка 16К20:
•класс точности – Н;
•длина обрабатываемой детали – 1 400 мм;
•высота центров над плоскими направляющими – 215 мм;
•наибольший диаметр обрабатываемой детали: над отверстием станины – 630 мм; прутка, проходящего через отверстие шпинделя, – 50 мм;
•частота вращения шпинделя, об/мин – 12,5 – 1 600;
•подача суппорта, мм/об: продольная – 0,05 – 2,8; поперечная –
0,025 – 1,4;
•мощность электродвигателя главного движения – 11 кВт;
•габариты станка – длина 2 505, 2 795, 3 195, 3 795 мм, ширина –
1190 мм, высота – 1 500 мм;
•масса станка – 2 835, 3 005, 3 225, 3 685 кг.
Различают движения в станке: главное движение – вращение шпинделя с заготовкой; движение подач – перемещения каретки в продольном и салазок в поперечном направлениях.
Вспомогательные движения: ускоренные перемещения каретки в продольном и салазок в поперечном направлениях; перемещение верхней части суппорта только вручную под углом 90° к оси вращения заготовки.
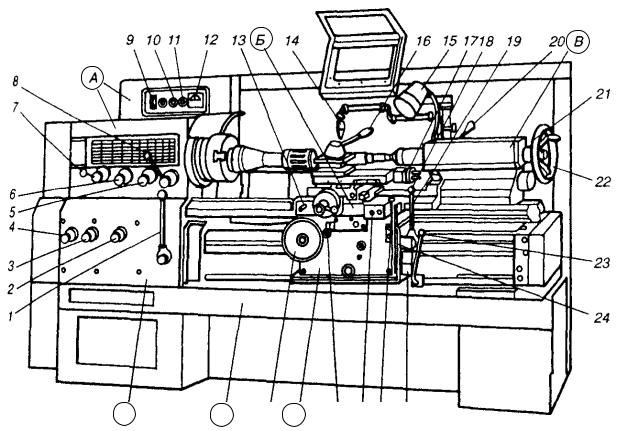
Основные узлы станка: А – передняя (шпиндельная) бабка; Б – суппорт; В – задняя бабка; Г – фартук; Д – станина; Е – коробка подач (рис.
1.1).
Станина станка, имеющая коробчатую форму с поперечными П-образными ребрами, отлита из чугуна и предназначена для монтажа на ней прочих узлов станка. Имеет две призматические направляющие для передвижения по ним каретки суппорта и задней бабки. Жесткая станина с калеными шлифованными направляющими установлена на монолитном
5
основании, одновременно служащем стружкосборником и резервуаром для охлаждающей жидкости.
Коробка скоростей, расположенная внутри передней (шпиндельной) бабки, обеспечивает 24 различных числа оборотов шпинделя в минуту. Она предназначена для закрепления (при помощи зажимного приспособления) детали или заготовки и придания им определенного числа оборотов.
|
|
|
|
|
|
|
9 10 11 12 13 Б 14 |
|
|
|
|
|
|
|
|
|
|
|
|
|
16 15 17 18 19 20 В |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
А |
|
|
|
|
|
|||||
8 |
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
21 |
||||||
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
||
7 |
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
22 |
|
6 |
|
||
|
|
|
|
5 |
|
|
|
4 |
|
|
|
3 |
|
|
|
23 |
|||
2 |
|
|
|
1 |
|
|
|
24 |
|||
|
|
|
|
Е |
Д 29 Г 28 27 26 25 |
Рис. 1.1. Токарно-винторезный станок 16К20 и органы его управления
Движение к коробке скоростей передается от электродвигателя (расположен внизу в левой тумбе станины) через клиноременную передачу. Необходимое число оборотов устанавливается при помощи двух рукояток.
Коробка подач располагается под коробкой скоростей и предназначена для монтажа в ней механизма подач, который служит для изменения величины подач в продольном и поперечном направлениях, а также для настройки станка при нарезке различных типов резьб. Передача к коробке подач осуществляется от шпинделя через гитару со сменными зубчатыми колесами. Далее движение через ходовой валик (при точении) или ходовой винт (при нарезании резьбы) передается на суппорт. Когда нарезаются высо-
коточные резьбы, то движение с гитары может передаваться непосредственно на ходовой винт.
6
Суппорт предназначен для превращения вращательного движения ходового винта (ходового валика) в поступательное перемещение резца в продольном и поперечном направлениях. Перемещение суппорта осуществляется через механизмы фартука, получающего движение от коробки подач через ходовой винт или ходовой валик.
Задняя бабка предназначена для поддержания второго конца нежесткой детали и крепления сверла, развертки, зенкера при изготовлении отверстий. При поддержании детали в ней крепится задний центр. Перемещение задней бабки производится по станине вручную или механически.
Корпус задней бабки установлен на направляющих станины и может по ним перемещаться. В отверстии корпуса имеется пиноль, которая выдвигается с помощью маховика. Корпус задней бабки смещается относительно ее основания в поперечном направлении, что необходимо при обтачивании наружных конических поверхностей.
Резцедержатель предназначен для закрепления в нем резцов. Резцы крепятся при помощи винтов, минимальное число которых должно быть не менее двух. Резцедержатель можно поворачивать точно на прямой угол относительно вертикальной оси и фиксировать рукояткой или закреплять в любом промежуточном положении, но без точки фиксации.
Общий вид токарно-винторезного станка 16К20 показан на рис. 1.1: А – передняя (шпиндельная) бабка; Б – суппорт; В – задняя бабка; Г – фартук; Д – станина; Е – коробка подач; 1 – рукоятка управления фрикционной муфтой главного привода; 2 – вариатор подачи, шага резьбы и механизма отключения подачи; 3 – вариатор подачи и типа нарезаемой резьбы; 4 – вариатор подачи и шага резьбы; 5 – переключатель на левую, правую и другие резьбы; 6 – рукоятка установки нормального и увеличенного шага резьбы и положение при делении на заходы резьбы; 7,8 – рукоятки установки частоты вращения шпинделя; 9 – вводный автоматический выключатель; 10 – лампа сигнальная; 11 – включение насоса СОЖ; 12 – указатель нагрузки станка; 13 – ручное перемещение поперечных салазок суппорта; 14 – регулируемое сопло СОЖ; 15 – освещение местное; 16 – рукоятка поворота и зажима резцедержателя; 17 – рукоятка перемещения верхних салазок суппорта; 18 – рукоятка включения двигателя ускоренного хода; 19 – рукоятка управления перемещения каретки и салазок суппорта; 20 – зажим пиноли задней бабки; 21 – рукоятка закрепления задней бабки на станине; 22 – маховичок перемещения пиноли задней бабки; 23, 24 – рукоятки включения и отключения муфты главного привода; 25 – включение подачи; 26 – винт закрепления каретки на станине; 27 – кнопочная станция двигателя главного привода; 28 – рукоятка включения и выключения реечной шестерни; 29 – маховичок ручного перемещения каретки.
7
Карта технологического процесса
Структура технологического процесса изготовления детали приведена ниже.
Технологическим процессом называется последовательное изменение формы, размеров, свойств материалов и полуфабрикатов в целях получения детали или изделия в соответствии с заданными техническими требованиями. Технологический процесс делится на операции.
Операция – часть технологического процесса, выполняемая на одном рабочем месте и охватывающая все последовательные действия рабочего и оборудования над одним или несколькими предметами. Название операции определяется видом обработки, например токарная операция, фрезерная и т. д. Обозначаются операции римскими цифрами. Операции делятся на переходы.
Технологическим переходом называется часть операции, характеризующаяся неизменностью обрабатываемой поверхности, рабочего инструмента и режима резания. Технологические переходы обозначаются арабскими цифрами, а установочные – буквами. Переходы подразделяют на проходы.
Рабочим проходом называется часть технологического перехода, связанная со снятием одного слоя металла при неизменности инструмента, поверхности обработки и режима резания.
Чтобы разработанный заранее технологический процесс можно было довести до рабочего места, содержание его заносится в специальный технический документ, называемый технологической картой механической обработки или операционной картой (табл. 1.1).
В операционных картах приводятся данные, касающиеся обрабатываемой детали, ее наименование, материал детали, род и размер заготовки, количество деталей в партии, режимы резания и все необходимые данные о технологическом процессе.
Рассмотрим пример изготовления типовой детали «палец». Пруток круглого сечения (исходная заготовка) устанавливается в патрон на длину, превышающую габаритный осевой размер готовой детали на величину не менее припуска на подрезку торца и на отрезание готовой детали.
Настройка станка по выбранным режимам и схемы установки резцов
Настройка станка производится по указанию учебного мастера или преподавателя после ознакомления с операционной картой механической обработки детали или заготовки. Режимы резания устанавливаются на каждый переход в соответствии с операционной картой.
8
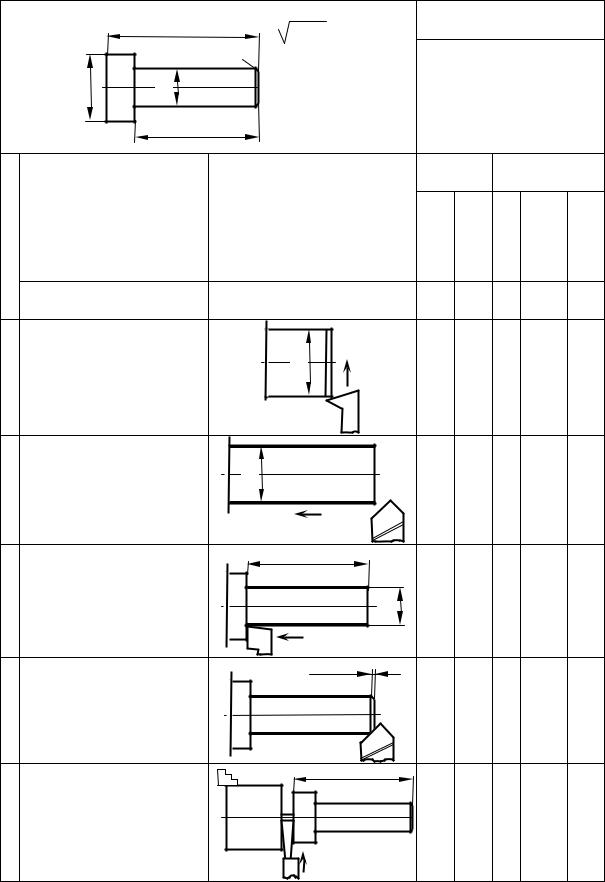
Таблица 1.1. Операционная карта |
|
|
|
|
|
|
|
|||
|
|
57 |
|
|
|
Материал: |
|
|||
|
|
Rz 40 |
|
|
сталь 30 |
|
||||
|
|
|
2×45° |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Ø20 |
Ø12 |
|
|
|
|
Оборудование: |
|
||
|
|
|
47 |
|
|
токарный станок 16К20 |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Инстру- |
|
Режим |
||
№ перехода |
|
|
|
|
|
мент |
|
резания |
||
Наименование |
|
Эскиз |
|
Режущий |
Мерительный |
резания |
Подача |
Частота вращ. |
||
перехода |
|
|
перехода |
|
||||||
|
|
|
|
|
||||||
|
|
|
|
|
Глубина |
|||||
|
Установить пруток |
|
- |
|
- |
- |
- |
- |
- |
|
|
в патрон на дл. 63 мм |
|
|
|||||||
|
|
|
|
|
|
|
|
|
||
1 |
Подрезать торец |
|
Ø24 |
S |
Подрезн. Р6М5 |
Линейка |
1 |
0,25 |
800 |
|
|
Ø 24 мм |
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|||
2 |
Обточить цилиндр |
Ø20 |
|
|
Проходн. Т15К6 |
Штангенциркуль |
2 |
0,25 |
800 |
|
Ø 20 мм на дл. 60 мм |
|
|
||||||||
|
S |
|
|
|
|
|||||
|
|
|
|
|
|
|
||||
|
|
|
|
47 |
|
Проходн. Т15К6 |
Штангенциркуль |
|
|
|
3 |
Обточить цилиндр |
|
|
Ø12 |
2 |
0,25 |
800 |
|||
Ø 12 мм на дл. 47 мм |
|
|
||||||||
|
|
|
|
|
|
|||||
|
|
|
|
S |
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2×45° |
|
|
|
|
|
|
|
|
|
|
|
|
. |
|
|
|
|
4 |
Снять фаску |
|
|
|
Фасочн Т15К6 |
- |
- |
- |
800 |
|
2×45° |
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
57 |
|
|
|
|
|
5 |
Отрезать деталь |
|
|
|
Отрезн. Т15К6 |
Штангенциркуль |
3 |
0,07 |
200 |
|
от прутка |
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|||
|
|
|
|
S |
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
9 |
|
|
|
|
|
|