Материал: 1214
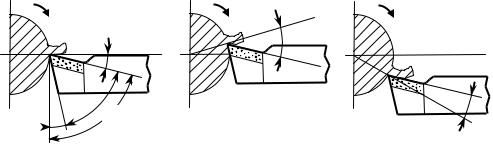
Резец должен быть правильно установлен относительно линии центров станка и надежно закреплен. Правильная установка вершины резца относительно линии центров станка способствует уменьшению износа резца, повышению точности и качества обработанной поверхности.
|
γ |
γ1 |
|
α |
β |
δ |
γ2 |
|
|||
|
а |
б |
в |
|
|
Рис. 1.2. Схемы установки резцов |
|
Возможны три случая установки резца:
-вершина резца установлена точно на высоте линии центров (рис.
1.2, а);
-вершина резца выше линии центров (рис. 1.2, б);
-вершина резца установлена ниже линии центров (рис. 1.2, в).
Если вершина резца установлена выше линии центров, то передний угол γ увеличивается, а задний угол α уменьшается. В этом случае трение стружки о переднюю поверхность меньше, стружка меньше деформируется и в результате уменьшается сила резания, но в то же время увеличивается трение задней поверхности резца об обрабатываемую деталь. Это ведет к возникновению вибраций, понижению точности и чистоты обрабатываемой поверхности.
Если вершина резца находится ниже линии центров, то передний угол γ уменьшается, а задний угол увеличивается. В этом случае трение стружки о переднюю поверхность возрастает, сила резания увеличивается.
На основании сказанного можно сделать вывод, что нормально вершину резца нужно располагать по линии центров – при точной установке не искажаются углы заточки резца.
Варианты индивидуальных заданий
По индивидуальному заданию, вариант которого выдается преподавателем (табл. 1.2), разработать технологический процесс изготовления типовой детали (рис. 1.3), определить параметры режима резания по всем переходам при обработке детали и внести полученные данные в операционную карту.
10
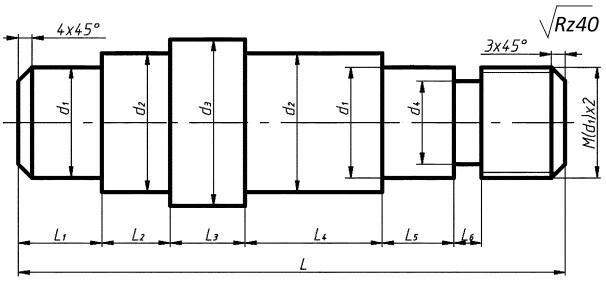
Таблица 1.2. Варианты индивидуальных заданий
№ |
L |
L1 |
L2 |
L3 |
L4 |
L5 |
L6 |
L7 |
d1 |
d2 |
d3 |
d4 |
Md |
вар. |
|||||||||||||
1 |
200 |
20 |
30 |
40 |
60 |
20 |
10 |
20 |
20 |
23 |
28 |
16 |
20 |
2 |
160 |
20 |
20 |
30 |
45 |
20 |
5 |
20 |
16 |
22 |
25 |
14 |
16 |
3 |
140 |
16 |
17 |
30 |
40 |
16 |
5 |
16 |
15 |
19 |
24 |
12 |
15 |
4 |
120 |
12 |
15 |
28 |
36 |
12 |
5 |
12 |
14 |
18 |
20 |
12 |
14 |
5 |
100 |
10 |
14 |
25 |
26 |
10 |
5 |
10 |
12 |
15 |
20 |
10 |
12 |
6 |
190 |
20 |
30 |
30 |
35 |
25 |
10 |
40 |
18 |
20 |
25 |
12 |
18 |
7 |
150 |
18 |
17 |
30 |
45 |
20 |
10 |
10 |
15 |
18 |
22 |
12 |
15 |
8 |
130 |
15 |
15 |
30 |
40 |
10 |
5 |
15 |
20 |
22 |
24 |
16 |
20 |
9 |
110 |
10 |
12 |
25 |
30 |
10 |
10 |
13 |
22 |
24 |
26 |
18 |
22 |
10 |
170 |
16 |
25 |
20 |
64 |
20 |
10 |
15 |
20 |
22 |
23 |
14 |
20 |
11 |
150 |
15 |
20 |
35 |
40 |
20 |
5 |
15 |
18 |
20 |
24 |
12 |
18 |
12 |
160 |
20 |
20 |
30 |
45 |
20 |
5 |
20 |
16 |
18 |
26 |
14 |
16 |
13 |
170 |
15 |
20 |
25 |
50 |
25 |
10 |
25 |
14 |
18 |
24 |
10 |
14 |
14 |
180 |
20 |
15 |
35 |
50 |
10 |
5 |
45 |
16 |
18 |
26 |
12 |
16 |
15 |
190 |
20 |
25 |
30 |
55 |
20 |
10 |
30 |
18 |
20 |
24 |
16 |
18 |
16 |
200 |
25 |
30 |
35 |
60 |
25 |
5 |
20 |
15 |
16 |
22 |
12 |
15 |
17 |
180 |
15 |
20 |
30 |
60 |
15 |
10 |
30 |
20 |
20 |
22 |
16 |
20 |
18 |
160 |
15 |
25 |
35 |
40 |
25 |
5 |
15 |
22 |
23 |
25 |
14 |
22 |
19 |
140 |
25 |
20 |
25 |
40 |
10 |
5 |
15 |
16 |
18 |
26 |
14 |
16 |
20 |
120 |
10 |
15 |
30 |
40 |
10 |
5 |
10 |
14 |
16 |
25 |
12 |
14 |
21 |
100 |
10 |
15 |
20 |
25 |
10 |
10 |
10 |
15 |
20 |
22 |
10 |
15 |
22 |
110 |
15 |
10 |
25 |
30 |
15 |
5 |
10 |
12 |
18 |
24 |
10 |
12 |
23 |
130 |
20 |
15 |
20 |
40 |
10 |
5 |
20 |
20 |
22 |
25 |
14 |
20 |
24 |
150 |
20 |
15 |
30 |
45 |
15 |
10 |
15 |
22 |
24 |
26 |
18 |
22 |
25 |
170 |
15 |
25 |
20 |
60 |
25 |
5 |
20 |
16 |
20 |
24 |
14 |
16 |
Рис. 1.3. Типовая деталь «Вал»
11
Контрольные вопросы и задания
1.Сформулируйте назначение токарно-винторезного станка 16К20.
2.Перечислите основные узлы токарно-винторезного станка 16К20.
3.Сформулируйте назначение станины.
4.Сформулируйте назначение передней бабки станка 16К20.
5.Сформулируйте назначение задней бабки токарного станка
16К20.
6.Направляющие какого типа используются в токарновинторезном станке 16К20?
7.Для чего предназначена коробка подач станка?
8.Когда используются ходовой винт и ходовой вал?
9.Сформулируйте назначение суппорта станка.
10.Перечислите приспособления, используемые для закрепления деталей на токарном станке.
11.Какой способ закрепления деталей применяется на станке при L/D больше 3–5?
12.Где происходит закрепление осевого инструмента для обработки отверстий на токарно-винторезном станке?
13.Как называется передняя часть суппорта?
14.Сколько скоростей имеет токарно-винторезный станок 16К20?
15.Каков наибольший диаметр точения над станиной у токарновинторезного станка 16К20?
16.Что такое технологическая карта механической обработки, какова ее структура?
17.Величина каких углов заточки токарного резца изменяется при изменении уровня установки резца относительно линии центров станка?
18.Дайте характеристику трех возможных вариантов установки резца относительно линии центров.
12
Лабораторная работа № 2
УНИВЕРСАЛЬНАЯ ЛИМБОВАЯ ДЕЛИТЕЛЬНАЯ ГОЛОВКА
Цели лабораторной работы – изучение устройства универсальной лимбовой делительной головки, знакомство с методами настройки делительной головки для нарезки зубчатых колес, получение практических навыков по настройке делительной головки.
Общее устройство универсальной лимбовой делительной головки
Универсальная лимбовая делительная головка применяется для периодического поворота заготовки на определенный угол и для сообщения заготовке вращательного движения при фрезеровании винтовых канавок или зубьев. С помощью делительной головки производится нарезка зубчатых колес методом фасонного копирования на универсальных горизон- тально-фрезерных и вертикально-фрезерных станках, а также изготовление фрез, валиков с квадратной или шестигранной головкой, спиральных сверл и т. д. [1, 2, 3, 4, 5, 7].
2 |
3 |
|
4 |
|
5 |
6 |
7 |
8 |
|
|
|
|
|
|
|
|
|
1
|
|
|
|
|
|
|
|
9 |
|
|
|
|
|
|
|
|
|
|
|
10 |
||||||
14 |
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
13 |
|
|
|
|
|
|
|
|
12 |
|
11 |
|
|
|
|
|
|
|
|
|
|
|
||
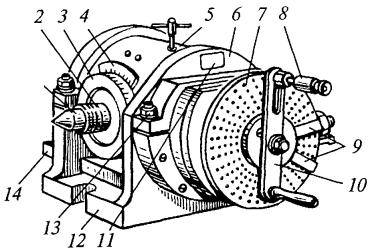
Рис. 2.1. Общий вид универсальной делительной головки
Универсальная лимбовая делительная головка (рис. 2.1) состоит из основания 12 со стяжными дугами 6, в которых смонтирован цилиндрический корпус 5. При ослаблении гаек 13 корпус 5 может поворачиваться вокруг горизонтальной оси против часовой стрелки на угол от – 5° и до +95° по часовой стрелке. Поворот корпуса контролируется по шкале и нониусу.
В корпусе 5 на подшипниках смонтирован шпиндель 2, на переднем конце которого имеется резьба с центрирующим пояском для крепления самоцентрирующего или поводкового патрона и конусное отверстие для
13
установки центра 1. Здесь также размещен диск 3 с делениями и нониусом 4 для непосредственного деления, а на заднем конце шпинделя установлена оправка для сменных зубчатых колес. Вращение шпинделя 2 передается с помощью рукоятки 10 с фиксатором 8 через зубчатые колеса с передаточным отношением, равным 1, и червячную пару k/N, где k=1 – число заходов червяка; N=40 – число зубьев червячного колеса. Отсчет поворота рукоятки производят по засверленным на делительном лимбе 7 несквозным отверстиям. Для удобства отсчета поворота рукоятки имеется раздвижной сектор 9, состоящий из линеек.
3 |
|
2 |
|
|
|
|
|
|
|
|
1 |
|
|
|
|
||
|
|
|
5 |
|
4 |
|||
|
|
|
|
|
|
|
||
|
|
|
|
|
Sпр
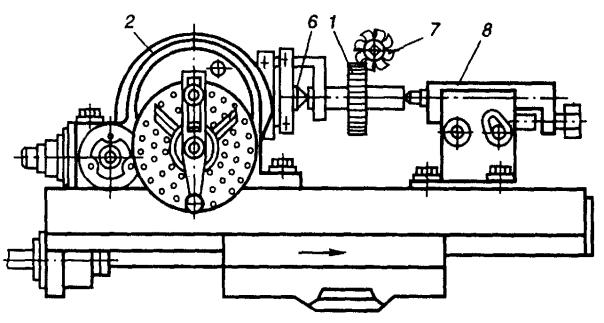
Рис. 2.2. Схема обработки зубьев колеса в делительной головке
При обработке с использованием делительной универсальной головки заготовку 1 (рис. 2.2) устанавливают на оправке в центрах шпинделя 2 головки 3 и задней бабки 4. Модульная дисковая фреза 5 получает вращение, а стол станка – рабочую продольную подачу. После каждого периодического поворота заготовки зубчатого колеса обрабатывается впадина между соседними зубьями. После обработки впадины стол ускоренно перемещается в исходное положение. Цикл движений повторяется до полной обработки всех зубьев колеса.
Существуют безлимбовые делительные головки, которые не имеют делительных дисков. Рукоятку поворачивают на один оборот и фиксируют на неподвижном диске.
Оптические делительные головки (рис. 2.3) обеспечивают деление с повышенной точностью и состоят из корпуса 1 и стеклянного диска 2, имеющего 360 точных градусных делений, видимых в микроскоп 3. Оптическая система имеет 60 делений для отсчета угловых минут. Заготовку
14