Материал: 1303
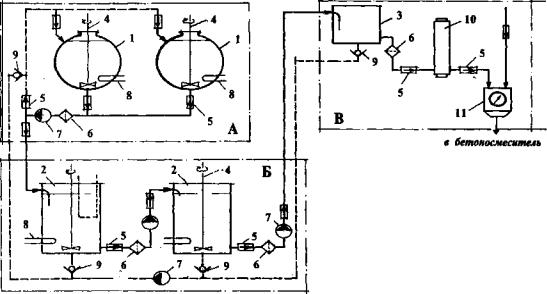
Растворы добавок из твердых и пастообразных продуктов готовятся их растворением в заданном количестве воды (при необходимости твердые продукты следует предварительно дробить). После полного растворения продукта с помощью ареометра проверяется плотность полученного раствора и доводится до заданной величины путем добавления либо воды, либо продукта.
При применении комплексных добавок следует использовать раздельные установки для приготовления и дозирования водных растворов, эмульсий и суспензий каждого из компонентов. Смешивание компонентов комплексной добавки производится непосредственно перед поступлением в бетоносмеситель в дозаторе воды.
|
|
|
|
И |
|
|
|
|
|
|
|
|
|
|
|
|
Д |
|
|
|
|
|
|
|
|
||
|
|
А |
|
|
В бетоносмеситель |
|
|
б |
|
|
|
||
|
|
|
|
|
||
и |
|
|
|
|
|
|
С |
|
|
|
|
|
|
Рис. 5. Технологическая схема приготовления добавок: 1 – приемочная емкость; 2 – приготовительный бак;
3 – расходный бак; 4 – мешалка; 5 – клапан; 6 – фильтры; 7 – насосы; 8 – труба
для подачи пара; 9 – обратный клапан; 10 – дозатор добавок; 11 – дозатор воды
Растворы добавок рабочей концентрации следует хранить при положительной температуре (в условиях цеха), а твердые, пастообразные и жидкие продукты добавок – в соответствии с требованиями технических условий и стандартов на добавки. Перед перекачкой растворовдобавок из одной емкости в другую их следует тщательно перемешивать.
Бетонные смеси с добавками следует готовить в смесителях циклического действия гравитационного или принудительного перемеши-
46
вания. Оптимальная продолжительность перемешивания смеси должна обеспечить получение однородной смеси требуемой консистенции. Время перемешивания определяется по справочным данным и уточняется опытным путем заводской лабораторией.
Последовательность загрузки смесителя материалами зависит от способа дозирования жидкостей. На предприятии могут применяться два способа введения добавки:
- одноразовое дозирование жидкости – совместное введение воды затворения и добавки в бетоносмеситель;
- двукратное дозирование жидкости – введение раствора добавки в бетонную смесь после её перемешивания с частью воды затворения.
Основные положения техники безопасности и производственной санитарии при складировании и приготовленииИхимических добавок
Химические добавки должны Дотпускаться, перевозиться и храниться на складах в закрытой таре. обавки, затаренные в бумажные мешки, деревянные ящики, металлические барабаны, должны складироваться на поддонах в штабеляхА. Высота штабеля при механизированной укладке должна быть менее 2,5 м, при ручной – менее 1,5 м. Добавки в других упаковкахб(стеклянные бутыли, металлические канистры, картонные коро ки и другие) должны храниться на стеллажах.
Вентиляция помещенийи, в которых производятся работы с добавками, должна соответствовать требованиям СНиП 2.04.05. В местах приготовленияСводных растворов добавок должны быть вывешены инструкции по безопасной работе и оказанию первой помощи.
Кристаллические добавки нитрита и нитрата натрия, нитрата кальция должны храниться в упакованном виде в вентилируемых, закрытых и сухих складских помещениях. Запрещается совместное хранение этих продуктов с другими солями, с легковоспламеняющимися газами и жидкостями, органическими веществами, горючими материалами, веществами на спиртовой основе, радиоактивными веществами, а также с едкими, коррозионно-активными и взрывчатыми веществами.
НН, ННК и ННХК являются ядовитыми веществами. Емкости для хранения, приготовления и переноски водных растворов этих добавок, а также добавок БХН и БХК необходимо обозначать предупредительной надписью «Яд».
Химические добавки мочевина и соединение нитрата кальция с мочевиной, являясь пожароопасными продуктами, должны храниться в отдельных складах с несгораемыми стенами не ниже I степени огне-
47
стойкости. Запрещается применение электропрогрева для бетона с газообразующими добавками: ПАК, ПГЭН, полигидросилоксанов
136-41, 136-157М.
Водные растворы добавок суперпластификаторов непожароопасны, но продукты, образующиеся после их высыхания, могут образовывать взрывоопасную смесь, поэтому места их проливов в помещении, а также тара и лабораторная посуда должны быть промыты водой.
В местах хранения и работы с концентрированными растворами добавок ЩСПК, ЩСПК-М2 и СПД-м запрещается курение и применение открытого огня. При производстве газобетонов должны применяться взрывобезопасные алюминиевые пасты, приготовляемые из
ности, поэтому её ПДК в воздухе рабочей зоны не должна превышать 2 мг/м3.
алюминиевой пудры в отдельном помещении. Алюминиевая пыль по степени воздействия на организм человекаИотносится к 4 классу опас-
на расстоянии не менее 1 м от отопительныхДприборов. Пылящие места загрузки и выгрузки у бункеров, виброгазобетоносмесителей долж-
Алюминиевая пудра во взвешенном состоянии в атмосфере возду-
ха (аэрозоль) взрывоопасна, а в насыпном состоянии (аэрогель) пожа-
роопасна, поэтому металлические банки с пудрой должны храниться
рования водных растворовбкаждого из компонентов должны использо-
ны быть оборудованы укрытиями, подключенными к аспирационным |
||
системам. |
и |
А |
При применен |
комплексных добавок для приготовления и дози- |
|
С |
|
|
ваться отдельные емкости. Смешивание компонентов комплексных добавок должно производиться в дозаторе воды непосредственно перед их подачей в бетоносмеситель. Подача растворов химических добавок в бетонные смеси должна производиться по трубам из дозаторов с автоматическим управлением.
Перед допуском к работе рабочие должны пройти инструктаж по технике безопасности при работе с добавками. К работе с добавками допускаются рабочие, прошедшие медицинское освидетельствование и обученные безопасным методам работы с химикатами.
2.3.5. Арматурная сталь
Армирование железобетонных конструкций осуществляют отдельными стержнями, сетками, пространственными каркасами, проволокой. Стержневую горячекатаную арматуру изготовляют гладкой
48

(класс А-I) или периодического профиля (классов А-II, А-III, А-IV и А-V). Лучшими характеристиками обладает горячекатаная арматура периодического профиля классов Ат-IV, Ат-V и Ат-VI, подвергнутая термическому упрочнению. При обозначении класса такой арматурной стали к индексу "А" добавляют индекс "т", стали для конструкций, используемых в районах Севера, – "с", например Ат-IIIс.
Наиболее употребительные виды арматурных сталей и их основные характеристики приведены в табл. 8.
Таблица 8
Характеристики стальной арматуры
Класс |
|
|
Диаметр, |
|
|
Нормативное значение |
||
Марка стали |
|
предела текучести, |
временного сопро- |
|||||
арматуры |
мм |
|
|
тивления разрыву, |
||||
|
|
|
|
МПа, не менее |
||||
|
|
|
|
|
|
МПа, не менее |
||
|
|
|
|
|
|
|
|
|
A-I |
Ст3сп3 |
|
6-40 |
|
|
|
240 |
- |
A-II |
ВСт5сп2 |
|
10-40 |
|
|
300 |
- |
|
A-III |
10ГТ |
|
10-32 |
|
|
300 |
- |
|
35ГС |
|
6-40 |
|
|
|
400 |
- |
|
|
25Г2С |
|
6-40 |
|
|
|
400 |
- |
|
80С |
|
10-18 |
|
|
И |
- |
|
A-IV |
|
|
|
600 |
||||
20ХГ2Ц |
|
10-22 |
|
|
600 |
- |
||
A-V |
|
|
|
|||||
23Х2Г2Т |
|
10-22 |
|
|
800 |
- |
||
Ат-IV |
|
|
|
|||||
- |
|
10-25 |
|
Д |
- |
|||
Ат-V |
|
|
|
600 |
||||
- |
|
10-25 |
|
|
800 |
- |
||
Ат-VI |
|
|
|
|||||
- |
|
10-25 |
|
|
1000 |
- |
||
B-I |
|
|
|
|||||
- |
|
3-5 |
А |
- |
550 |
|||
Bp-II |
|
|
|
|
||||
- |
|
3-5 |
|
|
|
- |
550-525 |
|
B-II |
|
|
|
|
||||
- |
|
б3-8 |
|
- |
1900-1400 |
|||
Bp-II |
- |
|
3-8 |
|
|
|
- |
1800-1300 |
|
|
и |
|
|
|
|
|
|
|
С |
|
|
|
|
|
|
|
Сталь с повышенной стойкостью против коррозионного растрескивания обозначают А-IVК-АVIК, термически обработанную свариваемую сталь – АIIIС, АIVС. Арматурная холоднотянутая проволока также может изготовляться гладкой (классов В-I и В-II) либо периодического профиля (классов Вр-I и Вр-II). Высокопрочная проволока класса В-II намного превосходит обыкновенную класса В-I по механическим свойствам. В последнее время в железобетонных конструкциях в качестве ненапрягаемой арматуры предпочтение отдают стержневой арматурной стали классов А-III и Ат-IVС, а также арматурной проволоке Вр-I. К эффективным видам напрягаемой арматуры относятся стержневая арматурная сталь классов А-V, А-VI, Ат-V и Ат-VI, высокопрочная проволока и получаемые из нее арматурные канаты.
49
2.4. Расчет материального баланса
Расчет выполняется с целью выявления потребностей в сырьевых материалах, полуфабрикатах, комплектующих деталях и готовых изделиях по всем переделам технологического процесса. Данные расчета баланса используются для проектирования складов цемента и заполнителей, бетоносмесительных узлов, бетоносмесительного цеха, склада арматурной стали и арматурного цеха, формовочных линий и тепловых установок формовочных цехов и складов готовой продукции.
Исходными данными для расчета материального баланса служат годовая мощность предприятия, номенклатура продукции цехов и предприятия в целом и допустимые нормы потерь материалов.
Порядок расчета:
1)определяются расходы компонентовИна каждый вид и марку бетона в соответствии с номенклатурой продукции бетоносмесительного цеха;
2)определяется усредненно-условныйДсостав бетона;
3)рассчитывается материально-производственный поток с учетом потерь по всем технологическимАзонам (переделам).б
и |
|
С |
|
Расход компонентов бетона – воды, цемента, мелкого и крупного |
|
заполнителей, х м ческ х |
тонкомолотых добавок – определяют |
предварительным расчетом состава бетона по соответствующим методикам [5, 19, 20]. Расчет состава бетона на пористых заполнителях с применением отходов других производств (горелых пород, граншлаков, зол и др.), определение оптимального варианта сочетания различных заполнителей и отходов в композиционных легких бетонах проводится по данному учебному пособию.
Расчет составов газобетона и силикатного бетона проводится по дополнительным методикам. Результаты расчетов всех составов бетона сводятся в табл. 9.
50