Материал: 1382
56
−массовое изготовление относительно простых деталей;
−возможность математического описания операций;
−загрузка оборудования – не менее полутора смен в день;
ЧПУ не оправдывает себя в ремонтных цехах, при малосерийности или недостаточной точности станка.
5.10.1 Математические модели объектов
Линейные модели описания объектов
Линейные модели широко применяются в системах числового программного управления (ЧПУ). Движение резцов задается координатами х, у и числом импульсов с применением интегратора или специальной логики. Специальный блок – линейный интерполятор, снимает опорный отсчет, вычисляет число поправок и их величину (дискрету).
Азимутальные модели объектов
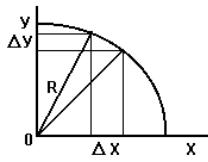
Координаты точек базирования инструментов в системах ЧПУ могут быть заданы полярной системой координат: длиной радиуса – вектора и углом поворота. На рис. 5.21 представлен фрагмент задания информации по принципу цифровой модели циркуля.
Рисунок 5.21 – Задание информации для цифровой модели азимута
Оценочная функция чаще имеет вид «шаровой функции»:
|
|
Х2 +У2=R2 |
(5.22) |
|
Интерполяторы |
построены |
по |
принципу |
центрального |
дифференциального анализатора (ЦДА) и решают уравнения типа: |
||||
|
X=Rcos ϕ, У=Rsinϕ. |
(5.23) |
||
Угловая цена деления (дискреты) одного импульса такого |
||||
интерполятора равна: |
∆ϕ = 2n , |
|
|
|
|
|
(5.24) |
||
где n – число двоичных разрядов кругового интерполятора.
Табличные модели объектов. В системах видеообработки, числового программного управления (ЧПУ), в робототехнике и мн. др. широкое распространение получили цифровые модели объектов. В этом случае
57
данные заносятся в таблицу. Программа типа MATCHAD считывает поле значений и подвергает его обработке.
Функциональные модели объектов. В робототехнике находят применение функции, описывающие характер местности, по которой движется робот. Условные названия некоторых из них: «ромашка, гора, лес, прямоугольник».
5.10.2 Разновидности программ для ЧПУ
Линейная программа токарной обработки
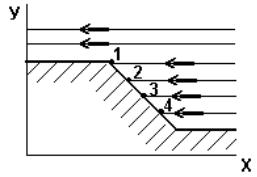
Режим токарной обработки изделий зависит от нескольких переменных: режим резания; скорость резания; подача; глубина резания; стойкость резца (до заточки). Обычно в справочниках машиностроителя приводятся практические формулы, в которых фигурируют эти величины. На рис. 5.22 представлена схема изменения параметров при линейной обработке детали.
Рисунок 5.22 - Схема построения параметров для программы линейной обработки
Линейная программа с непрерывным изменением аргумента.
Примером такой программы может быть операция, при которой резец движется в одном направлении. Например, операция отрезки может быть выражена формулой:
N = c 103 /(d t S) , |
(5.25) |
где N – число оборотов шпинделя, об/мин; t – стойкость резца, час;
S – подача на один оборот.
c – константа сорта материала.
Программы с подпрограммами типа «пакет формул»
Примером может служить операция растачивания изделия. Для проведения операции требуется провести операцию сверления, (применяется первый пакет формул), а затем провести несколько проходов
58
резцом при дискретном изменении координаты У и непрерывном изменении координаты Х (применяется второй пакет формул).
Программа с условным и безусловным переходом
Эта программа выполняется при исполнении отдельных элементов технологического цикла с применением оператора «ЕСЛИ». В случае нештатных или аварийных ситуаций осуществляется программа безусловного перехода (например, отвод резца, выключение силового питания и др.).
5.10.3Информационное обеспечение систем ЧПУ
Наибольшее распространение для станков с ЧПУ получил программный продукт Технологическая интерактивная графическая система проектирования (Тиграс). Тиграс поставляется как отдельный программный продукт. Программные средства написаны на языке VC++ 4.2. для ЭВМ типа IBM PC под операционной системой WINDOWS.
Виды обработки распределены между четырьмя модулями: фрезерный, токарный, электроэрозионный, штамповочный.
Программа Тиграс позволяет вести разработку чертежа детали и последовательности ее обработки; выбирать типоразмер режущих инструментов; проводить расчет режимов резания; норм времени и припусков на обработку.
5.10.4Шифровка деталей, инструментов и операций в
системах ЧПУ
При кодировке технологических операций принято пользоваться унифицированными стандартными международными обозначениями операций в виде цифр. Например: заготовительные операции – 001 – черновое точение; фрезерные – 400; шлифовальные – 500; термообработка
– 200, 506 – шлифовка с полировкой.
Для упрощения анализа технологического процесса проводится запись деталей и процессов их изготовления в виде таблиц инструментального каталога. Фрагмент возможного варианта таблицы представлен в табл. 5.1.
Таблица 5.1 – Фрагмент инструментального каталога
Код |
Материал |
Инструмент |
Инструмент |
Базовые |
детали |
|
№1 |
№2 |
координаты |
Кольцо |
Медь |
Сверло 12 |
Метчик 14 |
Х=9, У=54 |
Фланец |
Сталь 3 |
Резец Т – 15 |
– |
Х=9,2; У=55 |
59
Рекомендуется чаще использовать обычный инструмент и в меньшей мере «экзотический».
5.11 Оптимизация технологических процессов
Общие подходы к оптимизации таковы:
1)составляется таблица за и против;
2)проводится анализ времен процесса;
3)проводится анализ соотношения точности и времени затрат на достижение такой точности;
4)проводятся прямые эксперименты с покадровой разверткой
процесса.
5.11.1Методы оптимизации при одном факторе воздействия на
технологический процесс
Метод производной. Если имеется математическая модель, то оптимизацию можно провести методами математического анализа, приравнивая производные к нулю. Если функция линейна, то оптимум находится из анализа граничных условий.
Метод деления интервала пополам (метод дихотомии). В этом случае выбираются три соседние точки, и определяется среднее значение параметра. Оптимизация проводится до величины шага измеряемой величины в эксперименте.
Метод с использованием чисел Фибоначчи. При заданном числе экспериментов доля интервала выбирается ЭВМ случайным образом. Например, для вероятности 96 % необходимое число измерений N=11, при этом ЭВМ обрабатывает 144 точки.
Метод золотого сечения. Этот метод является частным случаем метода Фибоначчи, при котором вычисляется предельное значение максимальной величины исходя из погрешностей аппаратуры. Метод нашел широкое распространение, поскольку число опытов не нужно определять заранее.
5.11.2Методы оптимизации при числе факторов больше единицы
Среди разнообразия методов следует остановиться на трех методах: метод Гаусса – Зейделя, метод градиента, метод крутого восхождения (метод Бокса – Уилсона). На рис. 5.23 представлена схема реализации метода Гаусса – Зейделя.
60
Рисунок 5.23 – Схема метода Гаусса – Зейделя
Методом Гаусса – Зейделя предполагает изменение только одного оптимизируемого параметра, а остальные остаются неизменными до достижения частного экстремума. Неудобство метода в необходимости малого шага и большого числа экспериментов.
Градиентный метод предполагает движение в направлении наибольшего изменения параметра оптимизации. Причем направление движения и шаг постоянно корректируются из различных соображений.
Метод крутого восхождения объединяет характерные элементы методов Гаусса – Зейделя и метода градиента.
5.11.3Оптимизация устойчивости технологических процессов
Часто добавление определенного звена приводит к неустойчивости. Причины неустойчивости могут быть следующими:
−добавление элемента создает внутренний колебательный контур;
−изменяется реактивное сопротивление цепи, происходит преобразование схемы.
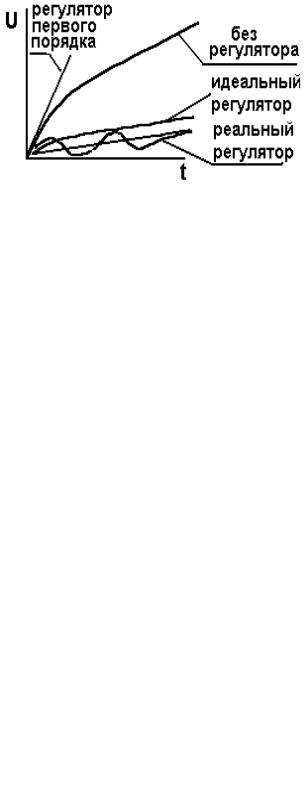
На рис. 5.24 представлены исследование процесса регулирования.
Рисунок 5.24 – Анализ процесса регулирования
Для повышения устойчивости управляющих систем необходимо следующее:
− снабдить схему инерционными звеньями (редукторы, емкости, большие индуктивности);