Материал: 1695
75
При обработке абразивным инструментом не допускаются ожоги металла из-за сильного давления на инструмент.
Для удаления технологических припусков используют газокислородную резку с учетом припуска на механическую обработку на глубину 1…2 мм с удалением выступов и наплывов.
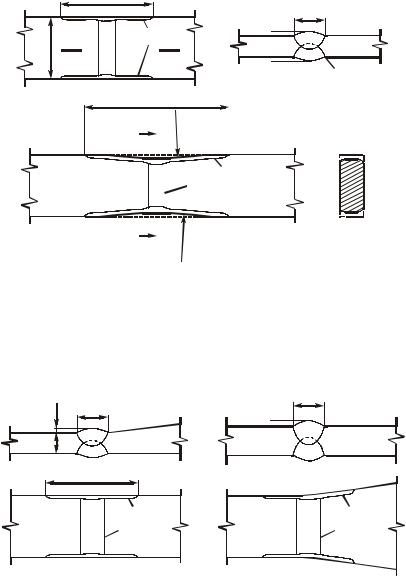
Зачистку кромок листов после удаления выводных планок газокислородной резкой выполняют по всей длине участка, где накладывались швы, прикрепляющие выводные планки. При этом углы кромок листов плавно скругляют радиусом 2 мм. Схема обработки стыкового соединения листов одинаковой толщины дана на рис. 48.
а)
В
120-150
2
А
 1 А

>200
g s g
А-А
е
1
б)
Б
>1:20
>1:20 3  Б
|
r>150 |
<1:20 |
|
|
|||
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
1 |
|
|
|
>1:20 |
|
|
r>150 |
|
|
|
|
|
|
|
|
|
|
|
|
|
Б-Б
 3
Рис. 48. Схема обработки стыкового соединения листов одинаковой толщины: а – без углубления в основной металл; б – с углублением на 0,02В, но более чем на 8 мм с каждой стороны; 1 – граница шва; 2 – граница зон механической обработки; 3 –
металл, удаляемый мехобработкой
а)
s g 1
е1:8
120-150
2
1
б)
s2 g
е
R>150
1:8
2
1
1:8
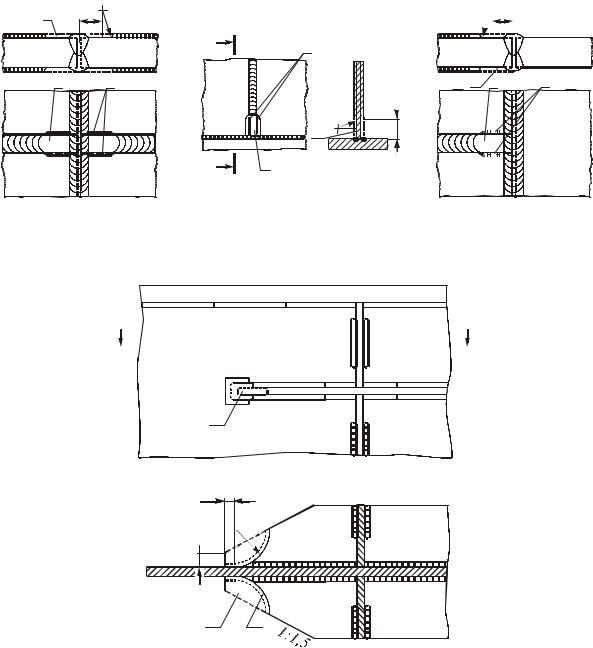
Рис. 49. Схема обработки стыковых соединений листов разной толщины (а) и разной ширины (б): 1 – граница шва по зоне сплавления; 2 – границы зон мехобработки
76
а) |
3 |
l |
r |
б) А |
|
|
|
|
1 |
||
|
|
|
|
|
|
|
2 |
|
1 |
|
|
3
А 2
в)
А-А
l
r 
r>60 |
|
|
l>40 |
1 |
|||||
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|||||
|
|
|
|
|
|
||||
|
|
|
|
|
|
||||
3 |
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 50. Схема обработки усиления стыкового шва в зоне пересечения (а) или примыкания к угловому (б) или к другому стыковому шву (в): 1 – граница шва; 2 – зона мехобработки; 3 – металл, удаляемый при мехобработке
А |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
А |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3
сА-А
b r
1 2
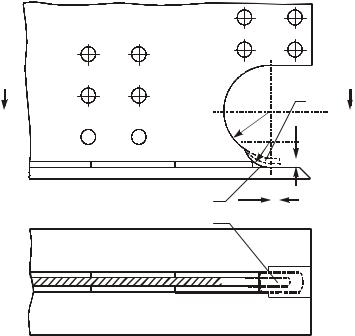
Рис. 51. Схема обработки конца горизонтального ребра жесткости, обрываемого вблизи монтажного болтового или болтосварного стыка: 1 – технологический припуск; 2 – контур, по которому припуск удаляется газовой резкой; 3 – зона мехобработки; b – ширина припуска у конца ребра (b > 20 мм); с – расстояние от края припуска до начала плавного перехода (с = 15 мм); r – радиус перехода
(r ≥60 мм)
Для удаления поверхностных дефектов с торцов шва допускается плавно с уклоном не более 1:20 и сопрягаемым радиусом не менее 150 мм
77
углубляться в основной металл без подварки на величину 0,02 ширины свариваемого листа, но не более чем на 8 мм с каждой стороны (б) и не более 12 мм с одной стороны. После обработки торцов шва углы кромок лис-
тов плавно скруглить радиусом 2 мм (Б–Б). |
|
|
В случае пересече- |
|
|
ния стыкового шва стен- |
|
|
кой, ребром жесткости или |
|
|
фасонкой усиление шва в |
|
А |
местах пересечения снять А |
1 |
заподлицо с основным ме- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
R |
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
таллом. |
Углы |
кромок |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
r |
b |
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||
скруглить. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
При |
механической |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 с |
|
|
|
|
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
обработке стыковых свар- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
А-А |
|
|
|
|
|
|
|
||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||
ных |
соединений |
листов |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
различной |
толщины |
вы- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
полняются |
|
требования, |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
данные на рис. 49. Радиус |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
перехода к более широко- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
му листу должен быть не |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
менее 150 мм. Допускает- |
|
Рис. 52. Схема обработки концевого участка стенки |
|||||||||||||||||||||||||||||||||||||||||||||||
ся зачистка усиления швов |
при обрыве ее не у торца элемента: 1 – технологиче- |
||||||||||||||||||||||||||||||||||||||||||||||||
заподлицо с основным ме- |
ский припуск; 2 – контур, по которому припуск уда- |
||||||||||||||||||||||||||||||||||||||||||||||||
таллом. |
|
|
|
|
ляется газовой резкой; 3 – зона мехобработки; с – рас- |
||||||||||||||||||||||||||||||||||||||||||||
|
При |
наложении |
пе- |
стояние от края припуска до начала плавного перехо- |
|||||||||||||||||||||||||||||||||||||||||||||
ресекающего шва во избе- |
|
да (с ≥ 30 мм); r – радиус перехода (r ≥ 60 мм); b – |
|||||||||||||||||||||||||||||||||||||||||||||||
жание образования подре- |
ширина припуска у конца стенки (b ≥ 20 мм); R – ра- |
||||||||||||||||||||||||||||||||||||||||||||||||
зов |
в месте |
пересечения |
|
диус выкружки технологического окна (R ≥ 75 мм) |
|||||||||||||||||||||||||||||||||||||||||||||
необходимо |
снять |
усиле- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
ние ранее сваренного шва заподлицо с основным металлом на расстоянии не менее 40 мм от кромки листа или оси пересекаемого шва, обеспечивая плавный переход к незащищенному участку шва радиусом ≥60 мм (рис. 50).
Механическую обработку концов горизонтальных ребер жесткости, обрываемых вблизи монтажных соединений, выполняют согласно рис. 51. Механическую обработку концов стенок двутавровых балок с комбинированными болтосварными стыками выполняют в соответствии с рис. 52.
78
ЗАКЛЮЧЕНИЕ
Монтажные соединения стальных мостов наиболее ответственные и трудные в исполнении части мостовых конструкций, определяющие в первую очередь их работоспособность. Поэтому ставится задача как можно больше автоматизировать и механизировать процесс получения неразъемных соединений.
Рассмотренные в данном пособии автоматические и механизированные способы сварки позволят студентам оценить их преимущества и недостатки, работоспособность полученных этими способами сварки сварных соединений при знакопеременных нагрузках. Учебное пособие дает ответ, почему возникают сварочные напряжения и деформации, как их уменьшить, как снизить вредное влияние на работоспособность мостов металла в зоне термического влияния, концентрацию напряжений сварных соединений, как предотвратить образование закалочных трещин.
Студенты познакомятся со сварочным оборудованием, сварочными материалами, с основами технологии сборочно-сварочных работ на монтаже мостовых конструкций.
Библиографический список
1.Материаловедение и технология металлов / Г.П.Фетисов и др.; Под ред. Г.П.Фетисова. – М.: Высшая школа, 2000. – 638 с.
2.Сварка и резка в промышленном строительстве: В 2 т. / Под ред. Б.Д.Малышева. – 3-е изд. – М.: Стройиздат, 1989. – 990 с.
3.Стандарт предприятия СТП 012-2000. Заводское изготовление стальных конструкций мостов / Корпорация «Трансстрой». – М., 2001. – 169 с.
4.Инструкция по технологии механизированной и ручной сварки при заводском изготовлении стальных конструкций мостов. ВСН 169-80 / Минтрансстрой. – М., 1981.
–87 с.
5.Стандарт предприятия СТП 005-97. Технология монтажной сварки стальных конструкций мостов / Корпорация «Трансстрой». – М., 1997. – 117 с.
6.Руководство по выполнению монтажных сварных соединений металлических пролетных строений мостов / ВПТИТРАНССТРОЙ. – М., 1982. – 130 с.
7.Мамлин Г.А. Производство конструкций стальных мостов. – М.: Транспорт, 1994. – 398 с.
8.Гривняк И. Свариваемость сталей. – М.: Машиностроение, 1984. – 216 с.
9.Труфяков В.И. Усталость сварных соединений. – Киев: Наукова думка, 1973. –
215 с.
10.Чеканов А.А. Сварка при низких температурах. – М.: Машгиз, 1962. – 192 с.
11.Сварка в машиностроении: Справочник: В 4 т. – М.: Машиностроение. – 1978. – 22 с.
79
ОГЛАВЛЕНИЕ
Предисловие……………………………………………………………... |
3 |
||
Введение …………………………………………………………………. |
4 |
||
1. |
Свойства сварочной дуги ……………………………………………. |
6 |
|
2. |
Типы сварных монтажных соединений мостовых конструкций…... |
13 |
|
3. |
Характеристика основных способов сварки на монтаже мостов….. |
17 |
|
|
|
3.1. Особенности ручной электродуговой сварки |
|
|
|
качественными электродами………………………………….......... |
18 |
|
|
3.2. Особенности автоматической и механизированной |
|
|
|
сварки под слоем флюса………………………………………......... |
22 |
|
|
3.3. Особенности автоматической сварки под слоем флюса |
|
|
|
с металлохимической присадкой………………………………....... |
28 |
|
|
3.4.Особенности вертикальной сварки с принудительным |
|
|
|
формированием шва самозащитной проволокой ……………....... |
31 |
|
|
3.5.Особенности сварки в среде углекислого газа………………. |
34 |
4. |
Кислородная (газовая) резка стали………………………………….. |
38 |
|
5. |
Плазменно-дуговая резка ……………………………………………. |
40 |
|
6. |
Свариваемость мостовых сталей……………………………………. |
42 |
|
7. |
Строение сварного соединения……………………………………… |
43 |
|
8. |
Работа сварных соединений на усталость …………………………. |
46 |
|
9. |
Напряжения в сварных конструкциях………………………………. |
49 |
|
10. |
Деформации при сварке мостовых конструкций ………………… |
51 |
|
11. |
Правка деформированных элементов мостовых конструкций…... |
53 |
|
12. |
Влияние низких температур на свойства сварных соединений….. |
56 |
|
13. |
Основные элементы пролетного строения, |
|
|
соединяемые на монтаже сваркой……………………………………… |
60 |
||
14. |
Подготовка сварочных материалов под сварку. Требования |
|
|
к сборке и сварке………………………………………………………… |
64 |
||
15. |
Подогрев кромок под сварку ………………………………………. |
69 |
|
16. |
Монтажная сварка стыка главных балок …………………………. |
71 |
|
17. |
Механическая обработка сварных соединений…………………… |
74 |
|
Заключение………………………………………………………………. |
78 |
||
Библиографический список……………………………………………... |
78 |
||