Материал: 1695
70
Предварительный подогрев производят перед постановкой прихваток, приваркой выводных планок, проходом первого (корневого шва), при возобновлении сварки после перерыва, перед наложением очередного шва при многопроходной сварке, если температура металла шва предыдущего слоя опустилась ниже 100 °С.
Предварительный подогрев кромок в стыках длиной до 1 м производят сразу по всей длине. Для стыков большей длины рекомендуется подогрев одновременно со сваркой с опережением на 1 м.
Предварительный подогрев при стыковой сварке с МХП выполняется до засыпки МХП в разделку. При использовании медно-стеклотканых подкладок необходимо принять меры по сохранению стекловолокна от оплавления.
Во избежание образования конденсационной влаги на кромках в процессе сварки стыковых, тавровых и других типов соединений рекомендуется предварительный подогрев кромок до t = 60… 80 °С для всех толщин проката и марок стали.
Для сталей с пределом текучести σТ ≥400 МПа при толщине проката выше 20 мм необходим подогрев кромок до 100…120 °С непосредственно перед сваркой. Это требование распространяется на прокат толщиной свыше 20 мм из сталей 15ХСНДА и 10ХСНДА.
Рекомендуется применять пропано-бутано-кислородные горелки ГЗУ–2–62–II, пропано-воздушные ГВ–1, ГВПН–1 или ацетиленокислородные ГАО–2–72 и ГС–3.
Подогревающая горелка располагается перед сварочной дугой на заданном расстоянии и перемещается со скоростью сварки. Свариваемые детали должны быть нагреты до требуемой температуры равномерно по толщине на ширине не менее 50 мм от оси накладываемого шва.
|
|
|
|
|
Таблица 26 |
|
Влияние температуры на цвет термокарандаша |
||||
|
|
|
|
|
|
Марка |
|
Критическая |
|
Цвет |
|
термокарандаша |
|
температура, °С |
до воздействия ТКР |
|
после воздействия ТКР |
110 |
|
130 |
желтый |
|
оранжевый |
|
|
|
|
|
|
240 |
|
240 |
бирюзовый |
|
белый |
|
|
|
|
|
|
Если скорость перемещения подогревающей горелки не совпадает со скоростью сварки или подогрев осуществляется до начала сварки, то ширина зоны подогрева до заданной температуры равна 100 мм от оси накладываемого шва.
Для осуществления предварительного, сопутствующего и послесварочного подогрева рекомендуется применять электронагреватели (гибкие
71
пальцевые нагреватели сопротивления). После сварки с подогревом рекомендуется накрывать сварное соединение теплоизоляцией.
Контроль температуры подогрева осуществляется термокарандашами и приборами с переносной контактной термопарой типа ТПР–14 (0…500 °С), ТПТ (50…300 °С), ЭТП–ЗМ (0…300 °С). Зависимость цвета термокарандаша от температуры приведена в табл. 26.
16. МОНТАЖНАЯ СВАРКА СТЫКА ГЛАВНЫХ БАЛОК
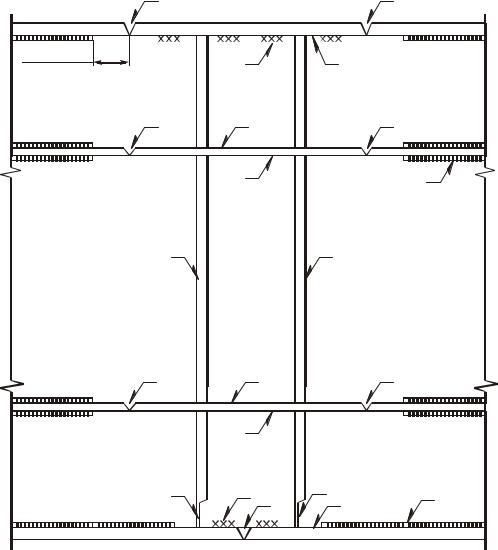
Последовательность сварки сварных соединений цельносварного стыка главных балок дана на рис. 45. Она учитывает создание уравновешивающих деформаций и уменьшение жесткости закрепления соединяемых элементов.
6 |
|
7 |
Роспуск 200 |
18 |
17 |
13 |
16 |
14 |
|
15 |
19 |
3 |
5 |
9 |
12 |
|
|
|
10 |
|
11 |
|
|
|
|
2 |
18 |
1 |
4 |
8 |
19 |
|
|
|
|
Рис. 45. Последовательность наложения сварных швов в цельносварном стыке главных балок: 1…17 – порядок наложения сварных швов; 18 – монтажные прихватки; 19 – заводские сварные швы
72
Вначале сваривают стык нижнего пояса главной балки (сварной шов 1). Затем подгоняют и сваривают вставку вертикальной стенки (сварные швы 2…5). После этого подгоняют и сваривают вставку верхней полки главной балки (сварные швы 6, 7). Затем сваривают угловые швы 8. Подгоняют вставку горизонтальных ребер жесткостей и приваривают ее стыковыми швами 9, 10, 13, 14 к ребрам жесткости и сварными швами 11, 12, 15, 16 к вертикальной стенке главных балок. Далее сваривают поясной угловой шов 17. При сборке вертикальной вставки с вертикальной стенкой, верхнем и нижнем поясами ее прихватывают швом 18.
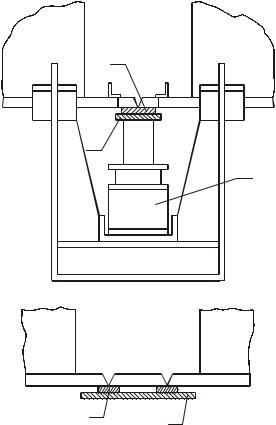
При сборке и сварке стыка нижнего пояса (сварной шов 1) технологические операции выполняют в следующем порядке:
а) подготавливают разделку кромок в стыке; б) устанавливают и приваривают выводные планки (рис. 46);
2
3
1
2  3
Рис. 46. Подготовка стыкового соединения под сварку: 1 – домкрат; 2 – медная подкладка; 3 – стальная подкладка
в) устанавливают под корень шва подкладки (см. рис. 46) и поджимают их к нижней поверхности стыкуемых листов верхнего пояса клиньями или домкратом;
г) выводные планки соединяют друг с другом прихватками;
73
д) устанавливают направляющие рельсы сварочного автомата параллельно оси сварного шва и сварочный автомат;
е) при необходимости осуществляют подогрев стыкуемых кромок листов;
ж) заваривают стык; з) удаляют подкладки и выполняют ультразвуковой контроль свар-
ных швов; и) удаляют выводные планки;
к) механически обрабатывают места установки выводных планок. Аналогично осуществляется автоматическая сварка стыков верхнего
пояса.
а)
б)
в)
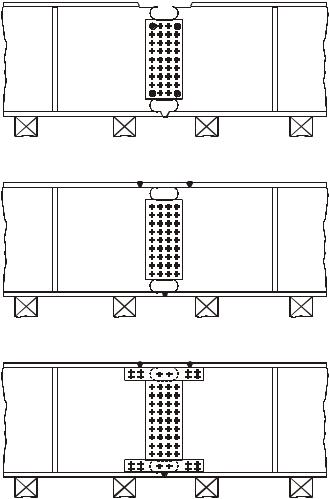
Рис. 47. Сборка-сварка болтосварного соединения главной балки на площадках укрупнения: а – установка калиброванных пробок; б – установка высокопрочных болтов и автоматическая сварка поясных стыков; в – установка и
закрепление прокладок и накладок
74
Выполнение монтажных болтосварных соединений главных балок.
При выполнении монтажных работ на площадках укрупнения рекомендуется:
а) фиксировать монтируемые блоки Т-образными прокладками в стыке нижних поясов и четырьмя калиброванными пробками, устанавливаемыми в отверстие в углах центральной накладки стыка стенки главной балки (рис. 47);
б) выполнить геодезическую проверку положения блока; в) поставить высокопрочные болты в отверстия, свободные от про-
бок для выравнивания в одной плоскости листов стенки. Затянуть болты; г) подготовить, собрать и сварить автоматической сваркой стыки
поясов главных балок (см. рис. 46); д) проконтролировать качество сварных швов, устранить дефекты и
произвести механическую обработку сварных швов; е) установить прокладки в технологические окна стенки и накладки,
перекрывающие окна; ж) затянуть все высокопрочные болты на нормативное усилие.
Порядок производства сборочно-сварочных работ на площадках укрупнения дан на рис. 47.
17. МЕХАНИЧЕСКАЯ ОБРАБОТКА СВАРНЫХ СОЕДИНЕНИЙ
Механическую обработку сварных монтажных соединений назначают для повышения их выносливости и хладостойкости.
Она производится после контроля качества и исправления дефектных участков швов.
Механическая обработка сварных соединений в местах изменения сечения элементов обеспечивает получение плавных переходов от металла шва к основному металлу, от конца приваренной детали к основному элементу конструкции. Обработка выполняется без излишнего ослабления сечения на минимальную глубину, необходимую для снятия поверхностного слоя металла в зоне обработки до получения блестящей поверхности (на глубину 0,5 мм).
Углубление в основной металл не должно превышать 1 мм на металле толщиной до 20 мм и 3 % толщины на более толстом металле.
В случае превышения допускаемой величины ослабления производят подварку с последующей зачисткой. Все ожоги сваркой на поверхности металла зачищают абразивным инструментом на глубину 0,5 мм.
Местные наплывы швов сглаживаются механической обработкой до образования плавных переходов от наплыва к основному металлу.