Материал: 1695
5
использовалась автоматическая и полуавтоматическая сварка под слоем флюса. В 1958-1959 гг. НИИ мостов проведено испытание многократноповторной нагрузкой двух пролетов, один из которых цельносварной из стали М16С, другой – клепаный (длина пролета 66 м). Обе модели выдержали одинаковое число циклов нагружений до разрушения (около 500 000). Клепаная конструкция разрушилась по нижнему поясу фермы в районе узлового крепления по первому ряду заклепок, а сварная – по стыковому соединению растянутого раскоса с верхней узловой фасонной. В 50- 60-е гг. были разработаны мостовые стали 15ХСНД и 10Г2СД. В 1962-1964 г. по проекту Ленгипротрансмоста был построен опытный железнодорожный болтосварной мост пролетом 110 м через канал Фархадской ГЭС, а в 1970–1971 гг. Воронежский мостозавод приступил к серийному выпуску аналогичных пролетных строений. Следующим этапом в развитии сварного мостостроения явилось создание сталей с нитридным упрочнением 14Г2АФД (мосты через р. Шексну) и 15Г2АФДпс. В 1975 г. был построен железнодорожный болтосварной мост) через р. Лену с пролетами 110+132+110 м из стали 10 ХСНД, а в 1973 г. – через р. Смотрич в Каме- нец-Подольске из сталей 14Х2ГМР и 14Г2.
В последние годы для изготовления металлических строений применяют низколегированные стали С50/35, С52/40. Необходимо отметить современные направления в развитии сварного мостостроения:
1.Применение сталей повышенной и высокой прочности в комбинации со сталями с более низкими механическими характеристиками.
2.Расширение применения сварки для монтажных стыков главных
балок.
Преимущество сварки плавлением
1.Коэффициент прочности сварного нахлесточного и стыкового соединений соответственно составляет 125 и 100 %, а клепаного нахлесточного соединения – 60…65 %. Коэффициент прочности представляет собой отношение предела прочности на растяжение соединения к пределу прочности металла. Повышенная прочность сварного соединения связана с отсутствием ослабления металла отверстиями, наблюдающееся в заклепочных соединениях.
2.Трудоемкость изготовления 1 т сварных конструкций в среднем на 8 % меньше аналогичных клепаных.
3.Экономия металла при изготовлении сварного пролета моста на 20…27 % меньше (на каждый пролет длиной 23 м экономится 8 т металла). Цельносварной автодорожный мост им. Е.О. Патона в г. Киеве в сравнении
склепаным вариантом сэкономил 3 300 т стали. Экономия достигается за счет отсутствия необходимости применения промежуточных элементов.
4.Стоимость сварных пролетов по сравнению с клепаными на 17 %
меньше.
6
5.Существенным преимуществом сварки является снижение трудоемкости изготовления заготовок за счет их замены на сварно-литые, штампосварные, ковано-литые.
6.Возможность сварки в монтажных и цеховых условиях.
7.Разнообразие типов соединений.
8.Возможность сварки конструкций различных габаритов.
9.Широкий диапазон свариваемых толщин: от нескольких микрометров (сварка лазером) до 1 м (электрошлаковая сварка).
10.Возможность изменения химического состава наплавленного ме-
талла.
11.Возможность сварки в любых пространственных положениях.
Недостатки сварки плавлением
1.Кристаллизация металла протекает при растягивающих напряже-
ниях, что является одной из причин образования трещин.
2.Необходимость защиты металла шва от воздействия атмосферы.
3.Возможность образования в сварном шве хрупких и интерметаллических включений, ликвация примесей. Это влияет на прочность сварного шва, образование в нем трещин.
4.Возникновение напряжений и деформаций при сварке, что может привести к образованию трещин, к короблению конструкции.
5.Изменение структуры основного металла в результате нагрева при сварке. Это влияет на механические свойства сварного соединения и на возникновение трещин в околошовной зоне.
1. СВОЙСТВА СВАРОЧНОЙ ДУГИ
Сварочная дуга характеризуется высокой плотностью тока и низким напряжением дуги между электродами. Электропроводность ее обусловлена заряженными частицами – электронами и ионами, которые совместно с нейтральными и возбужденными атомами сварочной дуги образуют низкотемпературную плазму. Для возбуждения дуги при напряжениях включенного источника питания 55…65 В кратковременно замыкаются электроды. Благодаря наличию высокого контактного сопротивления в месте соприкосновения электродов происходит выделение значительного количества тепла и образование жидкой прослойки. При разведении электродов между ними возникает сварочная дуга. При сварке на постоянном токе электрод, присоединенный к положительному полюсу источника питания, называется анодом, а электрод, присоединенный к отрицательному, называется катодом. Сварочный ток в основном проходит через катодное и анодное пятна на электродах – активные участки электродов, отличающиеся наиболее
7
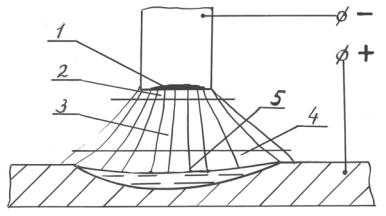
высоким нагревом. Сварочная дуга состоит из 3-х отдельных участков (рис. 1) катодной и анодной зон, а также столба дуги.
Рис. 1. Строение сварочной дуги:
1 – катодное пятно; 2 – катодная зона; 3 – столб дуги; 4 – анодная зона; 5 – анодное пятно
Возникновение катодной области обусловлено скоплением избытка положительных ионов у торца катода, которые образуют пространственный заряд и тем самым катодное падение потенциала ИК. У торца анода наблюдается образование отрицательного пространственного заряда, создающего анодное падение потенциала ИА. В самом столбе дуги электроны, ионы, возбужденные и нейтральные атомы распределены равномерно, и пространственные заряды отсутствуют, поэтому считают напряженность электрического поля ЕС постоянной величиной. Таким образом, напряжение дуги ИД равно
ИД=ИК+ИА+ЕС·ℓg,
где ℓg – длина дуги (расстояние между торцами электродов приблизительно равно длине дуги). По литературным данным напряженность анод-
ной и катодной зон и падение потенциала в них равны
ℓА=10–5–10–6 м, ИА=2–3 В, ЕА=ИА/ℓА=(2–3)·105 В/м; ℓК = 10–7–10–1 м, ИК = 6–8 В, ЕК = (6–8)·107 В/м.
В столбе дуги напряженность электрического поля составляет
1 000…5 000 В/м.
Температура в столбе сварочной дуги колеблется от 5 000 до 12 000 К и зависит от состава газовой среды, материала и диаметра электрода, плотности тока. Приближенно ее считают по формуле
ТСТ=810·ИЭФ,
где ТСТ – температура столба дуги, К; ИЭФ – эффективный потенциал ионизации, ЭВ.
Например, при горении сварочной дуги в парах железа температура в столбе дуги составляет 6 320 К ( JСВ =200 А, ИЭФ =7,83 ЭВ), а в парах калия
– 3 460 К (ИЭФ=4,33 ЭВ). При горении сварочной дуги в смесях многих газов и паров наибольшее влияние на величину эффективного потенциала
8
ионизации оказывает самый низкий потенциал ионизации химического элемента. Температура металла в катодном и анодном пятнах при атмосферном давлении зависит от физических свойств металла электродов, величины сварочного тока и состава газов дугового промежутка (табл. 1).
Таблица 1
Температура в анодном и катодном пятнах электродов
Материал |
Газ |
Сварочный |
Температура, К |
||
|
|
||||
электрода |
ток, А |
катода |
анода |
||
|
|||||
|
|
|
|
|
|
Алюминий |
Азот |
9 |
2 000 |
2 200 |
|
|
|
|
|
|
|
Железо |
Воздух, азот |
4…17 |
2 400 |
2 600 |
|
|
|
|
|
|
|
Уголь |
– |
3…12 |
3 500 |
4 100 |
|
|
|
|
|
|
|
Вольфрам |
– |
2…4 |
3 000 |
4 250 |
|
|
|
|
|
|
|
Распределение тепла дуги при сварке на постоянном токе в дуговом промежутке следующее: на аноде 43 %, катоде 36 % и в столбе дуги 21 %.
Для стабильного горения сварочной дуги необходимо непрерывное поступление в дуговой промежуток заряженных частиц, источниками которых являются:
1)термоэлектронная эмиссия – процесс выхода электронов с нагретой до высокой температуры поверхности металла электродов;
2)автоэлектронная эмиссия – эмиссия электронов, протекающая за счет электрического поля. Она возможна и при низких температурах электрического поля. Внешнее электрическое поле, сообщая электрону дополнительную энергию, вырывает его с поверхности металла электрода;
3)фотоэлектронная эмиссия. Электромагнитные излучения, действуя на поверхность металла, сообщают дополнительную энергию электронам для их выхода с поверхности металла;
4)эмиссия электронов за счет потока ионов заключается в том, что положительные ионы при ударе о поверхность металла нейтрализуются и выделяют энергию, расходуемую на нагрев металла и выбивание электронов;
5)ионизация соударением. Электроны, эмитируемые поверхностью катода в дуговом промежутке, сталкиваются с нейтральными частицами и сообщают им энергию, расходуемую на возбуждение или ионизацию нейтральных атомов.
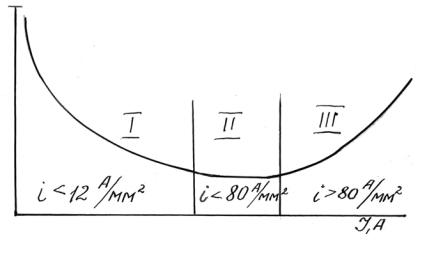
На стабильность процесса сварки оказывает влияние и тип статической характеристики сварочной дуги, представляющей собой зависимость напряжения дуги от силы тока при неизменной длине дугового промежутка (рис. 2).
9
Рис. 2. Статическая характеристика сварочной дуги
Вобласти I увеличение тока до 80 А приводит к резкому падению напряжения на дуге, так как в маломощных дугах увеличение тока вызывает увеличение площади сечения столба дуги, а также ее электропроводности. Характеристика сварочной дуги падающая. Из-за малой устойчивости горения сварочной дуги на данных режимах она не нашла практического применения.
Вобласти II (80…800 А) напряжение на дуге практически не изменяется, что объясняется пропорциональным увеличением сечения столба дуги и активных пятен на электродах при росте сварочного тока. Плотность тока и падение напряжения во всех участках дугового разряда сохраняются постоянными. Такая статическая характеристика дуги называется жесткой. Область ее применения – сварка под слоем флюса.
При сварке на токах свыше 800 А (область III) напряжение на дуге возрастает, что объясняется увеличением плотности тока без роста катодного пятна. В этом случае поверхность электрода оказывается недостаточной для размещения катодного пятна с нормальной плотностью тока. Статическая характеристика дуги при сварке на повышенных плотностях тока является возрастающей и применяется при сварке в среде защитных газов
ипод слоем флюса.
На стабильное горение сварочной дуги оказывают влияние длина дуги, влияние внешних магнитных полей, род тока, химический состав электрода и покрытия, полярность дуги и внешняя характеристика источника питания. Зависимость напряжения на зажимах источника питания от тока нагрузки называется внешней вольтамперной характеристикой источника питания. Характеристики источников питания сварочной дуги могут быть: крутопадающими, пологопадающими, жесткими, возрастающими. Источник питания сварочной дуги с соответствующей внешней вольтамперной характеристикой выбирают в зависимости от статистической характери-