Материал: 1695
65
Кромки деталей, подлежащие сварке, и участки металла шириной 20…30 мм, прилегающие к этим кромкам, очищаются от грязи, ржавчины, брызг металла абразивным кругом до металлического блеска, продуваются сжатым воздухом.
Прихватку выполняют электродом ø 4 мм на постоянном токе обратной полярности. При сборке угловых соединений катет шва прихватки не более 50 % катета шва, расстояние между прихватками не более 500 мм, а длина прихватки 50…80 мм.
При сборке стыковых соединений толщина шва прихватки 3…4 мм, ширина 6…8 мм, длина 50…80 мм. Расстояние между прихватками 500 (для толщин 10…16 мм) …300 мм (для толщин 20…40 мм). Постановка прихваток производится полуавтоматической сваркой в СО2, под флюсом, вручную.
Электроды для прихватки даны в табл. 24, 25.
|
Электроды для прихватки |
Таблица 24 |
||
|
|
|||
|
|
|
|
|
Класс прочности |
|
Тип электрода |
||
Марка стали |
для стыковых |
для тавровых, угло- |
||
стали |
вых и нахлесточных |
|||
|
соединений |
|||
|
|
соединений |
||
|
|
|
||
С38/23 |
ВСт 3сп 5 |
Э42А |
Э42А |
|
С 46/33 |
15ХСНД |
Э46А |
Э42А |
|
|
10 ХСНД |
|
|
|
С 52/40 |
15ХСНД-40 |
Э50А |
Э42А |
|
14 Г2АФД |
||||
|
|
|
||
|
15Г2АФД |
|
|
|
|
|
|
|
|
При наличии прихваток с дефектами их удаляют воздушно-дуговой строжкой с последующей механической зачисткой поверхности реза абразивным инструментом.
Допуск на зазор зависит от способа сварки, толщины металла, расположения шва в пространстве, наличия формирующих корень шва устройств.
Для ручной сварки допуск на зазор составляет ± 1 мм.
Превышение кромок (депланация) стыкуемых листов равной толщины допускается не более 0,1 толщины стыкуемых листов, но не более 2 мм. Депланация кромок соединений под вертикальную автоматическую сварку принимается ≤ 1 мм.
Уступ кромок в плоскости стыкового соединения не более 2…4 мм. В тавровом соединении горизонтальный зазор выдерживается в пределах 0…2 мм, вертикальный зазор – 0…1 мм.
66
При сборке элементов под сварку на стендах, клетках предусматривают предварительные переломы в стыках для компенсации сварочных деформаций.
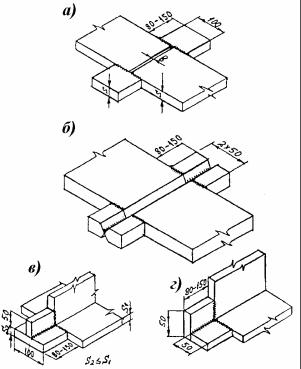
Сборку стыковых соединений под автоматическую сварку осуществляют с выводными планками, привариваемыми к торцам соединения. Их устанавливают в одной плоскости со свариваемыми деталями (рис. 42). Они имеют ту же толщину и форму кромок и изготавливают из того же металла, что и свариваемые элементы конструкции. В местах, где невозможно поставить выводные планки (концы поперечных ребристых плит), после автоматической сварки, последующей зачистки конца шва абразивным кругом начальный и концевые участки (l = 100…200 мм) доваривают ручной электродуговой сваркой.
Рис. 42. Выводные планки: а – сплошные; б, в, г – сборные для стыковых, тавровых и угловых соединений
Сборка стыковых и угловых соединений под ручную сварку осуществляется без применения выводных планок.
Если в течение 24 ч собранные соединения не были сварены, их повторно сушат и очищают.
Показатели прочности, пластичности, вязкости и твердости сварных швов и ОШЗ следующие: пределы текучести и прочности не ниже браковочного минимума основного металла, твердость по Виккерсу в стыковых соединениях не выше 350 единиц, в нахлесточных, тавровых и угловых соединениях – не выше 400 единиц; ударная вязкость металла шва и по ли-
67
нии сплавления не ниже 3 кгс м/см2; относительное удлинение – не ниже 16 % (σТ=390 МПа), угол загиба сварного соединения должен быть выше
120°.
Минимальное значение ударной вязкости КСU на образцах Менаже при расчетной отрицательной температуре для стыкового соединения должен быть выше 29 дж/см2.
Скорость охлаждения металла шва и зоны термического влияния (ЗТВ) для сталей σТ ≤350 МПа – 8…15 °С/с, а для стали σТ = 400 МПа – 15…25 °С/с. При многопроходной сварке сталей скорость охлаждения увеличивается на 25 %, но должна быть не более 40 °С/с.
При однопроходной 2-сторонней сварке стыковых соединений без скоса кромок листов толщиной 8…16 мм скорость охлаждения металла шва и ЗТВ уменьшается до 4,5 °С/с при условии, что шов с другой стороны проваривается после полного охлаждения металла от нагрева от сварки первой стороны до 100…120 °С.
Разделку кромок назначать по ГОСТ 5264–69.
|
Таблица 25 |
|
Тип и марки электродов |
||
|
|
|
Тип электрода по ГОСТ 9467-75 |
Марка электрода |
|
Э42А |
Уони 13/45, ОЗС–2, СМ–II |
|
Э46А |
АНО–8, УОНИ 13/55 К |
|
Э50А |
УОНИ 13/55, ДСК–50, АНО–7, АНО–9, |
|
АНО–10, АНО–11 |
||
|
||
Режимы сварки могут корректироваться в пределах ± 5 % по величине тока, ± 10 % по скорости сварки, ± 2 В – по напряжению на дуге.
Монтажные швы выполняют по всей длине без перерыва. При случайной остановке кратер и прилегающий к нему участок шва на длине 50…100 мм зачищают абразивным инструментом. Сварка возобновляется на зачищенном участке.
При ручной электродуговой и механизированной сварке зажигать дугу на основном металле вне границ шва и выводить кратер на основной металл не разрешается. Все случайные ожоги основного металла сваркой зачистить абразивным инструментом на глубину не менее 0,5 мм.
При многослойной сварке швов после каждого прохода удалять шлак и тщательно осматривать наплавленный слой для оценки качества полученного шва.
Удалять выводные планки газовой резкой после осмотра швов, контроля их качества на УЗД, а при необходимости – гамма-просвечиванием.
68
Места установок планок после их удаления зачистить абразивным инструментом.
Сварку монтажных соединений производить при температуре окружающего воздуха не ниже (–30 °С).
При сборке стыковых соединений для автоматической сварки с МХП зазор в стыке равен 5, 6, 7 мм соответственно для толщин 20, 25, 32 мм. Отклонение от величины зазора ± 1 мм.
Допускается дополнительная подварка полуавтоматом (а при длине участка до 100 мм – вручную) местных увеличенных зазоров, не превосходящих 3 мм на длине не более 500 мм с соответственным увеличением катета углового шва.
При сборке стыкового соединения под автоматическую сварку с МХП применяют сборные и цельные выводные планки. Приварку их к деталям осуществляют по одной верхней горизонтальной плоскости и 2-м вертикальным кромкам.
3 |
3 |
3 |
3 |
3 |
3 |
|
2 |
2 |
2 |
2 |
2 |
2 |
1 |
2 |
2 |
2 |
2 |
2 |
2 |
1 |
3 |
3 |
3 |
3 |
3 |
3 |
|
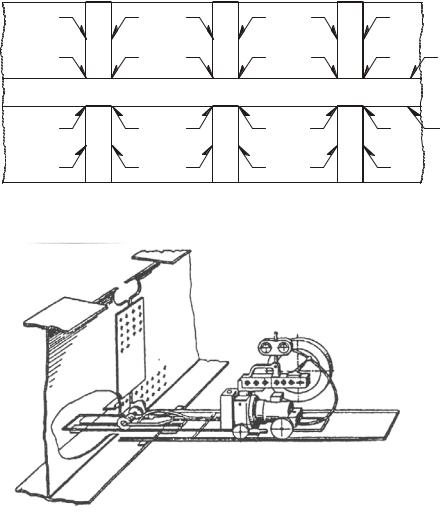
Рис. 43. Порядок сварки перекрещивающихся ребер жесткости
Рис. 44. Сварочный автомат ТС–17М с удлинителем
69
Сборку и приварку перекрещивающихся между собой ребер жесткости производят в последовательности, указанной на рис. 43:
а) установка и приварка к листу ребер, не прерывающихся в местах пересечения (1);
б) установка перекрестных ребер жесткости; в) приварка ребер жесткости друг к другу в местах пересечения (2);
г) приварка к листу перекрестных ребер жесткости (3). Электрические прихватки в сварных соединениях должны полно-
стью проплавляться сваркой основными швами.
Автоматическую сварку монтажного стыка нижнего пояса главных балок выполняют через технологическое окно стенки автоматом ТС–17М с удлинителем (на котором вынесен сварочный мундштук). Монтажную сварку стыков верхнего пояса осуществляют автоматами ТС 35, АДФ 1002 (рис. 44).
15.ПОДОГРЕВ КРОМОК ПОД СВАРКУ
Влистовых конструкциях из сталей классов до С 52/40 включительно применяют предварительный подогрев кромок под сварку:
а) при температуре воздуха < 0 °С;
б) при положительной температуре воздуха для сталей класса С 52/40 толщиной свыше 16 мм;
в) при вышеупомянутых условиях перед наложением последующих слоев в многослойных швах, когда температура предыдущего слоя снизилась до 100 °С;
г) если подогрев не исключает появление трещин, то применяют сопутствующий подогрев, а при температуре воздуха ниже –20 °С делают послесварочный подогрев с выдержкой зоны сварного соединения при температуре 120…160 °С в течение 1 ч.
Температура предварительного, сопутствующего и послесварочного подогрева находится в пределах 120…160 °С. Температура послесварочного подогрева не должна превышать 200 °С.
Монтажную сварку мостовых конструкций из низколегированных сталей допускается производить при температуре окружающего воздуха не ниже (–20 °С).
Предварительный подогрев металла в зонах сварки выполняют для просушки кромок, формирующих подкладок при сварке под слоем флюса, и вертикальной сварки, для сталей всех марок и толщин независимо от температуры воздуха и погодных условий. Температура предварительного подогрева 100…110 °С, ширина зоны нагрева до 100 мм в обе стороны от оси шва.