Материал: 1842
Лабораторная работа № 4
ДОСТИЖЕНИЕ ТОЧНОСТИ СБОРКИ МЕТОДОМ ГРУППОВОЙ ВЗАИМОЗАМЕНЯЕМОСТИ
Цель работы – практическое освоение метода групповой взаимозаменяемости в машиностроительном производстве путем сортировки деталей на группы и сборки их в сборочные единицы.
Методические указания
Вмашиностроении и в ремонтном производстве часто нужно обеспечить высокую точность в соединениях деталей, например, в плунжерных парах топливных или масляных насосов, где зазор должен составлять около 2 - 3 мкм. При полной взаимозаменяемости деталей они должны быть изготовлены с очень высокой точностью и, следовательно ,будут дорогостоящими. Для снижения себестоимости продукции применяется метод групповой взаимозаменяемости деталей, когда допуски на валы и втулки увеличивают, а затем детали группируются таким образом, что для втулок
сувеличенным диаметром подбирают валы с увеличенным диаметром, обеспечивая требуемый зазор.
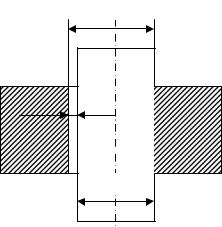
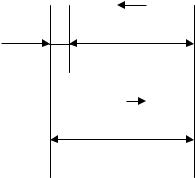
Влабораторной работе определяют количество групп сортировки сопрягаемых пар типа « вал−втулка» ( рис.4.1), рассчитывают предельные отклонения для каждой группы, проводят сортировку по группам и сборку их в сборочные единицы в соответствии со схемой размерной цепи (рис.4.2) .
D |
S |
d |
Рис. 4.1. Схема сборочной единицы « вал−втулка»
35
А А2
А1
Рис. 4.2. Схема размерной цепи сборочной единицы
Известно, что размерные цепи состоят из увеличивающих, уменьшающих и замыкающих звеньев. В лабораторной работе увеличивающим звеном является А1 (втулка), уменьшающим А2 (вал) и замыкающим А (зазор).
Номинальные размеры составляющих звеньев размерной цепи взаимосвязаны, и величину зазора можно выразить формулой
n 1 |
, |
|
А = i Ai |
(4.1) |
i 1
где i i – передаточное отношение i- го звена, в линейных размерных цепях с параллельными звеньями для увеличивающих звеньев =1, для уменьшающих звеньев ξ = −1; n – количество звеньев в размерной цепи.
Координаты середин полей допусков составляющих звеньев также взаимосвязаны и координату середины поля допуска замыкающего звена можно выразить формулой
0 = |
n 1 |
, |
|
|
i oi |
|
(4.2) |
||
|
i 1 |
|
|
|
|
|
n− число звеньев |
||
где о i – координата середины поля допуска i -го звена; |
||||
цепи. |
|
|
|
|
Для трехзвенной размерной цепи выражение можно записать:
0 = 01 − 02. |
(4.3) |
Данное выражение имеет два неизвестных, поэтому для его решения необходимо для втулки или для вала задать координаты середины поля допуска для каждой группы.
Основным условием осуществления метода групповой взаимозаменяемости является равенство сумм допусков увеличивающих и уменьшающих звеньев размерной цепи для обеспечения возможности сборки узла с заданными конструктором условиями:
k |
|
n 1 |
(4.4) |
/ i |
/ i |
/ i / i |
|
i 1 |
|
k 1 |
|
36
где i – допуски увеличивающих звеньев; i – допуски уменьшающих звеньев; k − количество увеличивающих звеньев; n – количество звеньев в размерной цепи.
Исходя из вышесказанного в формуле (4.4), для трехзвенной размер-
ной цепи, т.е. « втулка − вал − зазор», получим |
|
А1 = А2. |
(4.5) |
Расширенный допуск замыкающего звена задается конструктором исходя из технологических требований к детали и экономической целесообразности при изготовлении.
Число групп, на которые следует рассортировать детали перед сборкой, определяем по формуле
m |
|
1 |
, |
(4.6) |
|
||||
|
|
|
||
|
|
|
||
где − расширенный допуск замыкающего звена; − первоначальный допуск на замыкающее звено (зазор).
Порядок выполнения работы
1.Вычертить эскиз сборочной единицы «вал-втулка» и схему размерной цепи.
2.Задать исходные данные: номинальный размер втулки – D=20 мм, номинальный размер вала – d=20 мм.
3.Задать допуски на составляющие звенья:
D = 20 –0,1+0,1; d = 20–0,1+0,1 .
4.Рассчитать номинальную величину зазора А по формуле (4.1).
5.Рассчитать величину допуска на зазор
= Dmax – dmin .
6.Рассчитать координату середину поля допуска на зазор по формуле
о = / 2.
7. Задать величину расширенного допуска на зазор соответственно формуле
n 1
= / / `i .
i 1
8.Определить число групп сортировки деталей m по формуле (4.6).
9.Определить расширенные допуски на составляющие звенья, используя формулы (4.4) и (4.5):
|
|
|
А1 |
= А2 |
= /2. |
37
10. Задать координаты середин расширенных полей допусков, например, на размер втулки по каждой группе сортировки:
|
|
|
1 гр. |
= 0, 06; |
|
2 гр. |
= 0, 22. |
|
|
|
|
01 |
01 |
|
|
||||
Рассчитать координаты середин расширенных полей допусков на |
|||||||||
|
1 гр. |
и 0 |
2 гр. |
) по формуле (4.3), при этом следует помнить, |
|||||
размер вала ( |
0 2 |
|
2 |
||||||
|
|
|
|
|
|
|
|
|
/2. |
что размер о |
будет постоянным для всех групп деталей, т.е. |
||||||||
11.Определить предельные верхнее Ов и нижнее Он отклонения для втулок и валов по каждой группе деталей.
12.Результаты расчетов занести в табл. 4.1.
Таблица 4.1. Допуски, координаты середин полей допусков и предельные от-
клонения по группам сортировки деталей
№ груп- |
Втулка |
|
|
Вал |
|
|
|
Зазор |
|
|
пы сор- |
|
|
|
|
|
|
|
|
|
|
тировки |
|
|
|
|
|
|
|
|
|
|
|
|
Ов |
Он |
|
|
ов |
он |
|
|
|
А1 |
о1 |
А 2 |
о2 |
|
о |
|||||
деталей |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
13.Записать размеры втулок и валов с новыми предельными отклонениями для каждой группы сортировки.
14. Рассортировать втулки и валы по группам, убедиться в том, что без предварительной сортировки требуемая точность сборки не обеспечивается.
Контрольные вопросы
1.Допуск на размер детали. Общее понятие.
2.В чем отличие метода групповой взаимозаменяемости от метода полной взаимозаменяемости?
38
Лабораторная работа № 5
ПРОЕКТИРОВАНИЕ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА СБОРКИ ИЗДЕЛИЯ
Цель работы – практическое освоение методики разработки схем и технологических процессов сборки при выполнении сборочных работ.
Методические указания
Сборочные работы являются заключительным этапом в производственном процессе. Исходными данными для разработки технологического процесса сборки являются: сборочный чертеж; технические требования к изделию; рабочие чертежи деталей, входящих в сборочную единицу; объем выпуска изделий и др. Сборка, объектом которой является изделие в целом, называется общей сборкой, если объектом сборки является узел или агрегат, то она называется узловой.
Последовательность сборки изделия определяется его конструкцией: компоновкой деталей и требуемой точностью сборки. Общие указания последовательности сборки состоят в следующем:
-сборку следует начинать с базовой детали или сборочной единицы, к которой присоединяют другие детали или сборочные единицы;
-каждая ранее смонтированная деталь не должна мешать последующей сборке;
-детали или сборочные единицы, выполняющие наиболее ответственные функции, подлежат сборке в первую очередь;
-промежуточные операции при сборке изделия должны быть сведены к
минимуму.
Степень углубленности разработки технологического процесса зависит от типа производства. При больших объемах выпуска технологический процесс разрабатывается подробно и с возможно большей дифференциацией сборочных операций. При малом объеме выпуска ограничиваются составлением маршрутных карт.
Проектирование технологического. процесса удобно начинать с составления технологических схем, на которых наглядно представлено построение процессов узловой или общей сборки. При этом каждая деталь или сборочная единица представляется в виде прямоугольника, разделенного на три части. В одной части указывается наименование монтируемой детали или сборочной единицы, в другой − ее обозначение, в третьей их − количество. Детали и сборочные единицы на схемах должны обозначаться в строгом соответствии со сборочными чертежами и спецификациями.
39