Материал: 1842

|
|
Втулка нижняя |
2 |
|
Шестерня ведомая |
1 |
|
Вал-шестерня |
1 |
|
Втулка верхняя |
2 |
|
Прокладка |
1 |
|
|
|
1 |
|
|
2 |
|
|
14 |
|
|||
|
|
50-1403125-6 |
50-1403015 |
50-1403016 |
50-1403125-8 |
|
50-1403020-2 |
|
Крышка |
50-1403020-1 |
|
Патрубок |
50-1403125-6 |
|
Болт М8 |
ГОСТ7798-70 |
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Корпус |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Насос масляный |
|||
240-1403020 |
1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
240-1403040 |
СБ |
Закрепить крышку, проверить легкость вращения шестерен
Рис. 5.1. Технологическая схема сборки изделия
40
При серийном или массовом виде производства устанавливается такт сборки изделия, который определяется по формуле
tд = |
Фд р |
, |
(5.1) |
|
|||
|
N |
|
|
где Фд –действительный годовой фонд рабочего времени, ч;. при односменной работе для участков с нормальными условиями труда Фд = 2030 ч, при двухсменной − Фд = 4015 ч; р – коэффициент учета потерь времени на ремонт оборудования: при односменной работе
р = 0.93, при двухсменной р = 0,97; N – годовой объем выпуска, шт. Тип производства характеризует коэффициент закрепления операций
Кз. о = |
О |
, |
(5.2) |
|
|||
|
Р |
|
|
где О – количество сборочных операций на изделие; Р – количество рабочих мест на сборке изделия.
Следовательно, при Кз. о = 1 каждая операция выполняется на отдельном рабочем месте, т. е. производство – массовое или крупносерийное. При проектировании технологического процесса требуется опреде-
лить также техническую норму времени на выполнение сборочных операций.
Определяем штучно-калькуляционное время , по формуле
Т шт. к. = |
Тп.з. |
TO Tв Tд, |
(5.3) |
|
|||
|
n |
|
|
где Тп. з− подготовительно-заключительное время на партию деталей Тп. з 15 мин.; То – основное время на выполнение операции; Тв - вспомогательное время ( измерение и др.), Тв 12% То ;Тд - дополнительное время ( уход за станком, личные надобности и др.)
Тд 7% Топерат.
Топерат. = То +Тв .
Порядок выполнения работы
1.Изучить конструкцию собираемого изделия, проанализировать технические требования на сборку.
2.Задать тип производства, объем выпуска масляных насосов
(N = 20000 шт. в год) .
3.Определить такт сборки изделия.
4.Определить коэффициент закрепления операций.
5.Разработать и вычертить технологическую схему сборки масляного насоса (рис. 5.1).
37
6.Произвести сборку изделия, определяя фактическое время каждой операции по секундомеру (хронометраж), внести полученные данные в
табл. 5.1.
Убедиться в правильности сборки, проверив легкость вращения вала масляного насоса.
7.Рассчитать по нормативам (прил. 6) штучно-калькуляционное время на сборку масляного насоса, данные внести в табл. 5.1.
Таблица 5.1. Технические нормы времени на сборочные операции.
№ |
Наименование операции |
ТО по хроно- |
ТО |
опер |
|
метражу |
нормативное |
|
|
|
|
|
|
|
|
8.Разработать данные для разработки операционной карты сборки: выбрать оборудование, технологическую оснастку, инструмент и материалы, применяемые при сборке.
9.Подготовить операционную карту сборки (ГОСТ 3. 1407 – 86) и заполнить ее (прил. 7).
Контрольные вопросы
1.Охарактеризовать понятия « деталь» и « сборочная единица».
2.Понятие о единичном, серийном и массовом производстве.
3.Что входит в состав оперативного времени?
Лабораторная работа № 6
38
ДЕФЕКТОВКА ДЕТАЛЕЙ МАШИН
Цель работы – практическое освоение методов дефектовки деталей строительных и дорожных машин.
Методические указания
Дефектовку зубчатых колес и подшипников качения выполняют после разборки и мойки деталей с применением специального оборудования, мерительных инструментов, калибров и приспособлений на основе технической документации (чертежи, дефектные карты, технологические инструкции и т.д.).
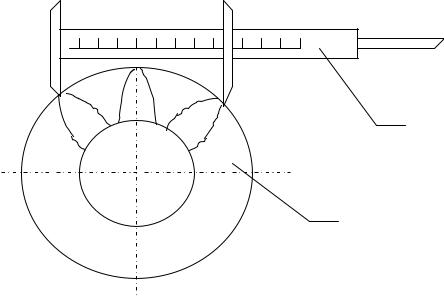
Зубчатые колеса изготавливают обычно из среднеуглеродистых сталей, содержащих в качестве легирующих элементов хром или никель. После механической обработки зубья подвергают закалке на установках ТВЧ (токов высокой частоты), при этом нагревается и закаливается только поверхностный слой металла, а внутренняя часть остается незакаленной. Таким образом, зубья имеют высокую поверхностную твердость и, следовательно, высокую износостойкость и вместе с тем хорошо выдерживают динамические нагрузки. Дефектуют зубчатые колеса по состоянию зубьев и шлицев. Колеса с трещинами и выкрошенными зубьями, как правило, выбраковывают. Износ зубьев определяют, измеряя длину общей нормали по трем зубьям, применяя калибры, штангензубомеры или штангенцирку-
ли ( рис. 6.1).
2
1
Рис. 6.1. Схема измерения износа зубьев по длине общей нормали: 1.− зубчатое колесо; 2 − штангенциркуль Износ шлицев измеряют, применяя калибры или стандартизованные
ролики ( рис. 6.2)
39
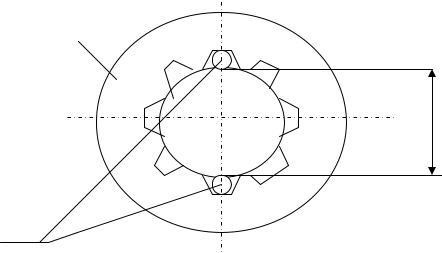
1
a
2
Рис. 6.2. Схема измерения износа шлицев с применением стандартизованных роликов: 1 − зубчатое колесо; 2 − стандартизованные ролики.
Подшипники качения изготавливают с высоким квалитетом точности из высокопрочных, износоустойчивых шарикоподшипниковых хромистых сталей ШХ 6, ШХ9, ШХ 15, содержащих около 1% углерода и 0,6-1,5% хрома. Выбраковывают подшипники качения по повышенному радиальному зазору, возникшему в результате износа дорожек и тел качения, а также по износу обойм подшипников. Кроме этого, подшипники также выбраковываются, если имеются трещины на обоймах или телах качения, выбоины на их поверхностях или повреждение сепаратора.
Порядок выполнения работы
1.Изучить конструкцию зубчатых колес, подшипников, техническую документацию, допустимый износ поверхностей ( прил. 8).
2.Произвести замеры зубчатых колес, результаты занести в табл. 6.1.
Таблица 6.1. Результаты дефектовки зубчатых колес
Номер |
Средний размер общей норма- |
Ср. размер между стан- |
Заключение о |
зубчатого |
ли по трем зубьям, мм |
дартизованными роли- |
годности зуб- |
40