Материал: 1842
4. Оформить операционную карту наплавки в соответствии с прил.11.
Контрольные вопросы
1.Какие способы механизированной наплавки деталей применяются при ремонте деталей?
2.Назвать марки сварочного и наплавочного оборудования, сварочной проволоки и флюса.
3.Охарактеризовать понятия: шаг наплавки, смещение электрода от зенита.
4.Назначение флюса при наплавке деталей.
Лабораторная работа № 8
ВЫБОР ОПТИМАЛЬНОГО МЕТОДА ВОССТАНОВЛЕНИЯ ДЕТАЛЕЙ МАШИН
Цель работы – практическое освоение методики выбора оптимального способа ремонта деталей в сопряжении « вал −втулка».
Методические указания
В ремонтном производстве часто встречаются ситуации, когда для восстановления работоспособности какого-либо узла необходимо восстановить посадку в соединении «вал − втулка». Восстановить посадку можно различными технологическими методами, при этом достигаются результаты, различные как по экономическим показателям, так и по долговечности работы узла. Поэтому важно выбрать наиболее эффективный вариант, ко-
46
торый обеспечивал бы надежную работу машины в течение межремонтного цикла и вместе с тем был бы приемлем по затратам на ремонт.
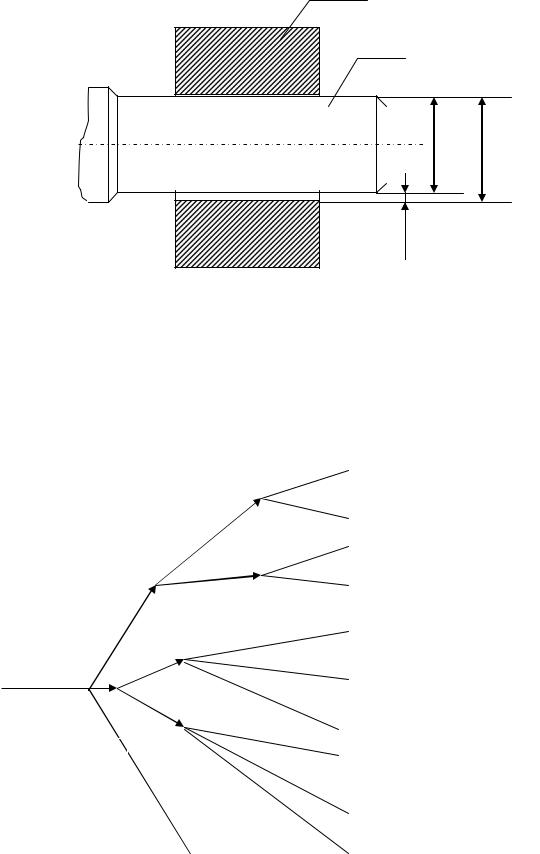
Для рассмотрений порядка отбора вариантов воспользуемся сопряжением «вал − втулка» ( рис.7. 1 ).
Y
X
|
D |
d |
|
|
|
|
|
S
Рис. 8.1. Сборочная единица «вал −втулка»:
Х- вал; Y- втулка; S- зазор (или натяг) для обеспечения требуемой посадки деталей.
При отборе вариантов приходится одновременно учитывать ряд функциональных и экономических особенностей каждого способа ремонта. Для отсеивания неконкурентоспособных вариантов удобно воспользоваться графическим деревом (рис. 8.2).
|
|
Растачивание Y |
|
А(х) |
|||
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Изготовление Х |
|
|
|
|
|
|
|
А(y) |
Изготовление Y |
|
|
|
|
|
|
|
|
Обтачивание Х |
|
|
|
|
|
|
|
|
|
|
|
A |
|
|
|
|
|
Обтачивание Х |
|
|
|
В(х) |
|
|
|||
|
|
|
|
|
|
|||
ВалX |
|
B |
|
|
|
Изготовление доп. |
||
|
|
|
||||||
|
|
|
|
|
|
|
|
|
ВтулкаY |
|
|
|
В(у) |
|
ремонтной детали |
||
|
|
|
|
|
|
Растачивание Y |
||
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
C |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
47
|
|
|
|
|
|
|
РастачиваниеY |
||
|
|
|
|
|
|
|
Изготовление доп. |
||
|
|
|
|
|
|
|
ремонтной детали |
||
|
|
|
|
|
|
|
Шлифование Х |
||
|
С(х) |
|
|||||||
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Наплавка и точение ХиY |
|||
|
|
|
|
||||||
|
|
С(у) |
|||||||
|
|
|
|
|
|
|
|
||
|
Cz |
|
|
|
|
Развертка Y |
|
||
|
|
|
|
|
|
||||
|
|
|
|
||||||
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
Осталивание и притиркаХ |
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
РазверткаY Пластиче- |
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
ское деформ. |
|
|
|
|
|
|
|
|
|
и точение Х |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Другие варианты |
||
|
|
|
|
|
|
|
восстановления посадки |
||
Рис. 8.2. Примерное графическое дерево вариантов восстановления сопряжения деталей «вал − втулка».
В первую очередь нужно исключить те варианты ремонта, которые не подходят по физико-химическим или другим свойствам, препятствующим последующей эксплуатации узла.
Затем просчитываются оставшиеся варианты по долговечности и экономической целесообразности и делается вывод о приемлемых способах ремонта.
Себестоимость восстановления сопряжения деталей Сi, руб, можно рассчитать, например, по упрощенному варианту, исходя из затрат материалов, расхода заработной платы и накладных расходов.
Сi =Мi + Зi +Hi, |
(8.1) |
где Сi – себестоимость ремонта i – го варианта; Мi – стоимость материа-
лов и оснастки на восстановление деталей, руб. (прил. 12); Зi – заработная плата, руб.(прил.13); Нi – накладные расходы.
Стоимость материалов и оснастки на восстановление деталей Мi, руб, определяем по формуле (прил. 12);
Мi = Мм i + Мосi , |
(8.2) |
48
где Мм i – стоимость материалов, израсходованных на ремонт;
Мм i = i=1n g i a; |
(8(8.3).3) |
здесь gi – расход материала на выполнение i-й операции, кг; аi − цена ма-
териала, руб/кг. Мос.i − стоимость оснастки, приходящаяся на ремонт одной сборочной единицы, руб,
Мосi = i=1n Сос. i /d, |
(8.4) |
здесь d – количество сборочных единиц, восстановленных с помощью
комплекта оснастки (прил.12); Сос.i– стоимость оснастки для выполнения i-й операции.
Заработную плата Зi, руб, оределяем по формуле
Зi = (Зосн.i + Здопi ) кр.к кпр кбюдж., |
(8.5) |
где Зосн.i – основная заработная плата на выполнение i-й технологической операции; руб,
Зоснi = ТСi Тнi, |
(8.6) |
здесь ТСi – часовая тарифная ставка рабочего, руб/ч; Тнi - нормативное время на выполнение i-й операции; Здопi.– дополнительная заработная плата, Здоп.= 7-10% Тосн;кпр. – коэффициент мотивации труда (пре-
мия 40%);кпр. = 1,4; кр.к – районный коэффициент кр.к = 1,15; к бюдж. = 1,356 – коэффициент бюджетных отчислений (28%-
пенсионный фонд, 4%-соц. страх., 3,6% - фонд медицинского страхования)
к бюдж. = 1,356.
Накладные расходы Нi, руб,определяем по формуле
Нi = Зi н , |
(8.7) |
где Зi– заработная плата, руб.; н −коэффициент накладных расходов н
= 1,7 – 2,5.
Для оценки эффективности способа восстановления сопряжения деталей используют коэффициент целесообразности:
49
Кц |
Сн |
Кд, |
(8.8) |
|
|
Св
где Сн– стоимость новых деталей (см. прил.12); Св– себестоимость
восстановления деталей; Кд– коэффициент долговечности отремонтированного узла, принимается по минимальной величине, (прил. 14).
Порядок выполнения работы
1.Вычертить эскиз сопряжения «вал −-втулка».
2.Вычертить графическую схему (дерево) вариантов восстановления сопряжения «вал − втулка».
3.Рассчитать себестоимость восстановления деталей, долговечность работы восстановленного узла, коэффициент целесообразности ремонта, результаты расчетов внести в табл. 8.1.
4.Проанализировать полученные результаты и сделать вывод о выбранном варианте восстановления.
Таблица 8.1. Показатели эффективности вариантов восстановления сопряже-
ния деталей «вал − втулка»
Вариант |
Себестои- |
Стоимость |
Коэффициент |
Коэффициент |
|
|
восстанов- |
мость вос- |
новых дета- |
относительной |
целесообраз- |
|
|
ления |
становле-ния |
лей, руб. |
долговечности |
ности ремонта |
(8.6) |
|
|
узла, руб. |
|
узла |
|
|
|
Ax |
|
|
|
|
|
|
Ay |
|
|
|
|
|
|
Bx |
|
|
|
|
|
|
By |
|
|
|
|
|
|
Cx |
|
|
|
|
|
|
Cy |
|
|
|
|
|
|
Cz |
|
|
|
|
|
|
Контрольные вопросы
1.Назвать технологические методы восстановления посадок в сопряжениях деталей.
2.Охарактеризовать понятие себестоимости ремонта деталей.
50