Материал: 1939
е р и я в н у т р и в у з о в с к и х
СФедеральное государственное бюджетное образовательное учреждение высшего образования
м е т о д и ч е с к и х у к а з а н и й С и б А Д И
« ибирский государственный автомо ильно-дорожный университет (СибАДИ)» Кафедра «Автомо ли, конструкционные материалы и технологии»
Министерствоинауки высшего образования Российской Федерации
Г.Г. Бурый
СВАРКА |
|
ДУГОВАЯбПОД ФЛЮСОМ |
|
Д |
|
Методические указания для лабораторных работ |
|
Омск ▪ 2019 |
И |
|
|

УДК 621.7 |
|
|
|
||
Согласно 436-ФЗ от 29.12.2010 «О защите детей от информации, |
|||||
ББК 30.61 |
причиняющей вред их здоровью и развитию» данная продукция маркировке не |
||||
Б91 |
подлежит. |
||||
|
|
|
|
|
|
Рецензент
канд. техн. наук, доц. И.К. Потеряев (СибАДИ)
СибАДИРабота утверждена редакционно-издательским советом СибАДИ в качестве методическ х указан й.
Бурый, Гр гор й Геннадьевич.
Б91 Дуговая сварка под флюсом [Электронный ресурс] : методические указания для лабораторных работ / Г.Г. Бурый. – (Серия внутривузовских методических указаний бАДИ). – Электрон. дан. – Омск : СибАДИ, 2019. – URL: http:// bek.sibadi.org/cgi-bin/irbis64r plus/cgiirbis 64 ft.exe. - Режим доступа: для авторизованных пользователей.
Оп саны способ дуговой сварки под флюсом, выбор флюса, выбор марки сварочной проволоки, определение типа сварного шва, выбор оборудования для сварки под флюсом, операции по подготовке изделий к сварке, выбор режимов сварки.
Имеют интерактивное оглавление в виде закладок. Содержат ссылки на видеоматериалы о учающего и демонстрационного характера, которые
воспроизводятся с помощью проигрывателя Windows Media.
Рекомендованы о учающимся всех форм по направлению подготовки бакалавриата «Наземные транспортно-технологические комплексы» и специальности «Наземные транспортно-технологические средства» для получения практических знаний при выполнении лабораторной работы по дисциплине «Материаловедение. Технология конструкционных материалов».
Подготовлены на кафедре « втомобили, конструкционные материалы технологии».
Мультимедийное издание (1,8 МБ)
Системные требования : Intel, 3,4 GHz ; 150 МБ ; Windows XP/Vista/7 ; DVD-ROM ;
1 ГБ свободного места на жестком диске ; программа для чтения pdf-файлов :
Adobe Acrobat Reader ; Foxit Reader
Техническая подготовка В.С. Черкашина
Издание первое. Дата подписания к использованию 27.02.2019 Издательско-полиграфический комплекс СибАДИ. 644080, г. Омск, пр. Мира, 5
РИО ИПК СибАДИ. 644080, г. Омск, ул. 2-я Поселковая, 1
ФГБОУ ВО «СибАДИ», 2019
Ссылка на видео внутри работы кликабельна
ВВЕДЕНИЕ
Одним из самых распространенных технологических процессов получения неразъемных соединений является сварка. Дуговая сварка под флюсом является одним из наиболее производительных видов сварки, обеспечивающих высокое качество сварного соединения. В методических Суказаниях рассмотрен процесс дуговой сварки под флюсом. Приведены марки сварочной проволоки т принцип их выбора. Представлены марки сварочных флюсов пр нцип их подбора. Приведены характеристики типов сварных швов. Предложены виды оборудования для сварки под флюсоми. Оп саны операц по подготовке изделий к сварке, особенности их выполнен я. Пр ведены параметры режимов дуговой сварки под
флюсом.
б А Д И
3
Цель работы: изучение процесса сварки под слоем флюса.
Задачи: 1) подобрать марку сварочной проволоки для сварки изделий согласно варианту; 2) подобрать марку флюса для сварки изделий согласно варианту; 3) выбрать шов для сварки изделий согласно варианту; 4) подобрать оборудование для сварки шва согласно варианту, указать перемещается свариваемое изделие или нет; 5) записать необходимые
Соперации для подготовки изделий к сварке; 6) выбрать параметры режима сварки по таблицам.
1. ПРОЦЕСС СВАРКИ ПОД СЛОЕМ ФЛЮСА
перемещен я сварочного агрегата. Данный вид сварки проводится б. По сравнению с ручной дуговой сваркой качество шва знач тельно лучше, выше производительность, лучше
полуавтоматамиПри данном в де сварки контакт сварочной проволоки с изделием происход т под слоем флюса, который высыпается из бункера в процессе
условия труда сварщ ка меньше срок его обучения. Флюс – порошок из различных элементов, защищающий сварочную ванну (жидкий наплавляемый металл) от контакта с воздухом. [1]
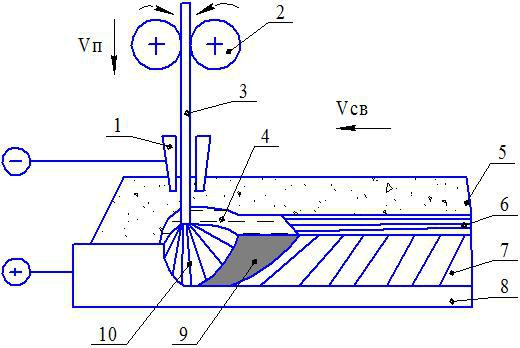
На рисунке 1 представленаАсхема процесса автоматической дуговой сварки под флюсом. Процесс сварки представлен на видео.
Д И
Рис. 1. Схема процесса автоматической дуговой сварки под флюсом:
1 – токопровод; 2 – механизм подачи проволоки; 3 – сварочная проволока; 4 – жидкий шлак; 5 – флюс; 6 – шлаковая корка; 7 – сварной шов;
8 – основной металл; 9 – жидкий металл; 10 – электрическая дуга; Vсв – скорость сварки; Vп – скорость подачи проволоки
4

2. ВЫБОР МАРКИ СВАРОЧНОЙ ПРОВОЛОКИ
Выбирают марку сварочной проволоки наиболее близкую по составу со свариваемыми изделиями. Легирующих элементов в проволоке должно быть меньше или столько же сколько в свариваемых изделиях. По содержанию углерода металл шва и сварочной проволоки могут отличаться, обычно содержание углерода в проволоке ниже, чем в свариваемых изделиях. Марки сварочной проволоки представлены в таблице 1. [2]
|
|
|
|
Таблица 1 |
|
|
Тип 10НМА, Св-08МХ, Св-08ХМ, Св-18ХМА, Св- |
||||
|
Марки сварочной проволоки |
||||
С |
|
|
|
||
|
свар ваемой стали |
|
Марки сварочной проволоки |
||
|
Углерод стая |
Св-08, Св-08А, Св-08АА, Св-08ГА, Св-08ГА, |
|
||
|
н зколег рованная |
Св-10ГА |
|
|
|
|
б |
|
|
||
|
реднелег рованная |
Св-08ГС, Св-12ГС, Св-08Г2С, Св-10ГН, Св- |
|
||
|
|
08ГСМТ, Св-20ГСТЮА, Св-18ХГС, Св- |
|
||
|
|
08ХНМ, Св-08ХМФА, Св-10ХМФТ, Св- |
|
||
|
|
08ХГ2С, Св-08ХГСМА, Св-10XГ2СМА, СВ- |
|
||
|
ХГСМФА |
|
|||
|
|
08 |
|
, Св-04Х2МА, Св-13Х2МФТ, Св- |
|
|
|
08Х3 2 |
, Св-08ХМНФБА, Св-08ХН2М, |
|
|
|
|
Св-08ХН2ГМЮ, Св-08ХН2Г2СМЮ, Св-06Н3, |
|
||
|
|
Св-10Х5М |
|
|
|
|
Высоколегированная |
Св-12Х11НМФ, Св-10Х11НВМФ, Св-12Х13, |
|
||
|
|
Д |
|
||
|
|
Св-20Х13, Св-06Х14, Св-08Х14ГНТ, Св- |
|
||
|
|
10Х17Т, Св-13Х25Т, Св-01Х19Н9, Св- |
|
||
|
|
04Х19Н9, Св-07Х18Н9ТЮ, Св-06Х19Н9Т, |
|
||
|
|
Св-04Х19Н9С2, Св-08Х19Н9Ф2С2, Св- |
|
||
|
|
05Х19Н9Ф3С2, Св-07Х19Н10Б, Св- |
|
||
|
|
06Х19Н10М3Т, Св-04Х19Н11М3, Св- |
|
||
|
|
|
|
И |
|
|
|
10Х20Н15, Св-07Х25Н13, Св-13Х25Н18, Св- |
|
||
|
|
08Х20Н9Г7Т, Св-08Х21Н10Г6, Св- |
|
||
|
|
30Х25Н16Г7, Св-10Х16Н25АМ6, Св- |
|
||
|
|
30Х15Н35В3Б3Т, Св-08Н50 |
|
||
3. ВЫБОР МАРКИ ФЛЮСА
Плавленые флюсы (получают сплавлением компонентов). Плавленые флюсы не имеют возможности легировать дополнительными элементами, поэтому их применяют, если химический состав проволоки и изделий совпадают. Марки плавленых флюсов представлены в таблице 2 [3].
5