Материал: 1939
Таблица 2
Марки плавленых флюсов
|
Марка флюса |
Назначение |
|
|
|
|
|
Механизированная сварка и |
|
|
АН-384-А*, АН-348-АМ, |
наплавка углеродистых |
|
|
|
АН-348-В, АН-348-ВМ, |
низколегированных |
|
|
С |
|
сталей углеродистой и |
|
|
|
О Ц-45, ОСЦ-45М, |
|
||
|
О Ц-45П**, АН-60, АН-65, |
низколегированной сварочной |
|
|
|
ФЦ-9 |
|
(наплавочной стальной или |
|
|
|
|
порошковой наплавочной) проволокой |
|
|
и |
Электрошлаковая сварка углеродистых |
|
|
|
АН-8 |
|
и низколегированных сталей |
|
|
|
|
Дуговая автоматическая сварка и |
|
|
АН-20С, АН-20СМ, АН- |
наплавка высоколегированных и |
|
|
|
среднелегированных |
|
||
|
б |
|
||
|
20П,АН-15М, АН-18 |
сталей соответствующей сварочной |
|
|
|
|
|
(наплавочной) проволокой |
|
|
|
|
Электрошлаковая сварка и дуговая |
|
|
|
|
автоматическая наплавка и |
|
|
|
А |
|
|
|
АН-22 |
|
сварка низколегированных и |
|
|
|
|
среднелегированных |
|
|
|
|
сталей соответствующей |
|
|
|
|
сварочной/наплавочной проволокой |
|
|
|
|
втоматическая и полуавтоматическая |
|
|
|
|
Дуговая |
|
|
АН-26С, АН-26П, |
сварка нержавеющих коррозионно- |
|
|
|
АН-26СП*** |
стойких и жаропрочных |
|
|
|
|
|
сталей соответствующей сварочной |
|
|
|
|
проволокой |
|
|
|
|
сварка и наплавка |
|
|
|
|
углеродистых низколегированных и |
|
|
АН-17М, АН-42, АН-43, |
среднелегированных сталей |
|
|
|
АН-47 |
|
повышенной и высокой |
|
|
|
|
прочности соответствующей |
|
|
|
|
проволокой |
|
|
Неплавленые флюсы получают смешиваниемИгранул компонентов. В |
|||
неплавленые флюсы есть возможность добавлять различные вещества в |
||||
виде металлических порошков которые могут легировать металл шва, участвовать в раскислении, снижать вредные примеси придавать магнитные свойства. Марки неплавленых флюсов представлены в таблице
3 [4,7].
6

Таблица 3
Марки неплавленных флюсов
|
Марка флюса |
Назначение |
|
||
|
АНК-35 |
для сварки низкоуглеродистых сталей |
|
||
С |
низкоуглеродистойпроволокой Св-08 и |
|
|||
Св-08А |
|
|
|||
|
АНК-46 |
для сварки низкоуглеродистых и |
|
||
|
|
низколегированных сталей |
|
||
|
АНК-47 и АНК-30 |
для сварки швов высокой |
|
||
|
|
хладостойкости |
|
|
|
|
АНК-45 |
для сварки высоколегированных сталей |
|
||
и |
|
|
|
||
|
АНК-40, АНК-18, АНК-19 |
для наплавочных работ |
|
||
|
|
низкоуглеродистой сварочной |
|
||
|
|
проволокой Св-08 и Св-08А |
|
||
|
Керам ческ е флюсы КВС- |
Сварка углеродистых сталей |
|
||
|
19 К-11 |
проволокой Св-08 и Св-08А |
|
||
|
Керам ческ й флюс КС |
Сварка легированных сталей возможно |
|
||
|
(содерж т лег рующ е |
проволокой Св-08 и Св-08А |
|
||
|
элементы) |
|
|
|
|
|
Керам ческ й флюс К-8 |
Сварка нержавеющих сталей |
|
||
|
|
проволокой для сварки нержавеющих |
|
||
|
А |
|
|||
|
|
сталей |
|
|
|
|
б |
|
|||
|
Магнитные флюсы Относятся к керамическим, в их состав |
|
|||
|
|
до авляют железный порошок. |
|
||
|
|
Применяются для сварки вертикальных |
|
||
|
|
поверхностей. |
|
|
|
|
|
Д |
|
||
|
4. ВЫБОР ТИПА СВ РНОГО ШВА |
||||
Обозначения способов сварки под флюсом: |
И |
||||
АФ - автоматическая на весу; |
|
||||
АФф - автоматическая на флюсовой подушке; |
|||||
|
|
||||
АФм - автоматическая на флюсомедной подкладке; АФо - автоматическая на остающейся подкладке; АФп - автоматическая на медном ползуне;
АФш - автоматическая с предварительным наложением подварочного шва; АФк - автоматическая с предварительной подваркой корня шва; МФ - механизированная на весу; МФо - механизированная на остающейся подкладке;
МФш -механизированная с предварительным наложением подварочного шва; МФк - механизированная с предварительной подваркой корня шва. В таблице 4 представлены типы сварных швов [5].
7
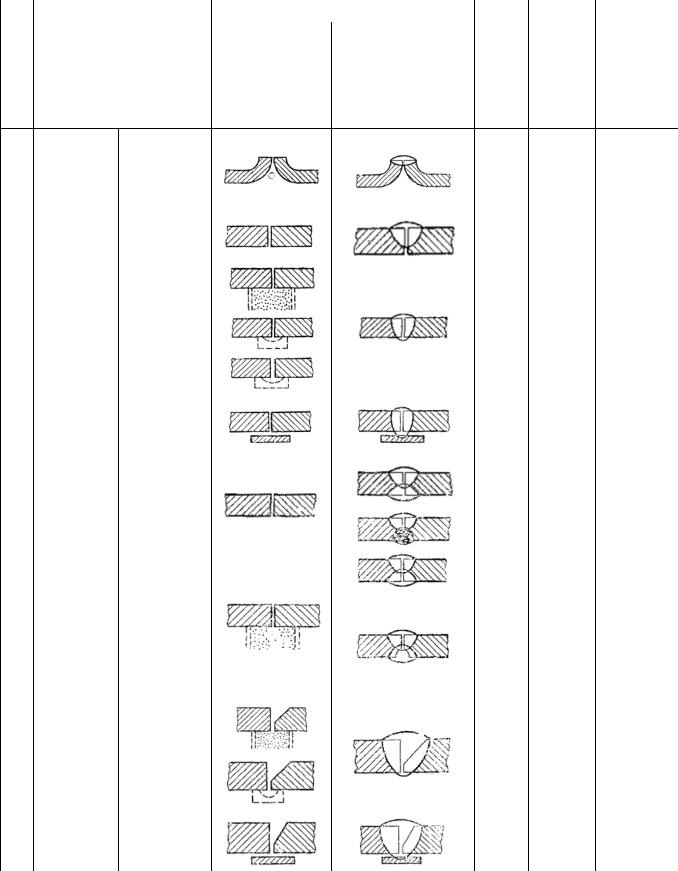
Таблица 4
Типы сварных щвов
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Тип соединения |
Форма подготовленн кромокых |
|
|
Характер сварногошва |
Форма поперечного сечения |
Способсварки |
Толщина свариваемых деталей, мм |
Условное обозначение сварного соединения |
|
||||
|
|
подготовле нных кромок |
|
сварного шва |
|
||||||||
|
С |
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
||||||
|
|
отбортовко кромокй |
|
|
|
|
|
|
|
1,5-3,0 |
C 1 |
|
|
|
|
и |
|
|
АФ; |
|
|||||||
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Одностороннй |
|
|
|
МФ |
|
|
|
|
Стыковое |
кромок |
|
|
|
|
|
|
2,0-12,0 |
C 47 |
|
||
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
б |
|
АФф |
2,0 10,0 |
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
скосаВез |
|
|
|
|
|
|
|
|
C 4 |
|
|
|
|
|
|
|
|
|
|
АФм |
3,0-12,0 |
|
|||
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
АФп |
5,0-20,0 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
кромок |
Однос торон ний |
|
|
|
АФ; |
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
АФо; |
2,0-12,0 |
С5 |
|
|
|
|
|
|
|
|
|
|
|
МФо |
|
|
|
|
|
|
|
|
|
|
|
|
Д |
|
|
|
|
|
Стыковое |
скоса |
|
|
|
АМФ |
2,0-20,0 |
С7 |
|
||||
|
|
|
Двусторонний |
|
|
|
АФш; |
2,0-12,0 |
|
|
|||
|
скосаБез скромок последующ строжкойей |
|
|
|
|
|
МФш |
|
|
||||
|
|
Без |
|
|
|
|
|
|
|
2,0-32,0 |
С29 |
|
|
|
|
|
|
|
|
|
|
|
|
И |
|
||
|
|
|
|
|
|
|
|
|
|
АФф |
16,0- |
С30 |
|
|
|
|
|
|
|
|
|
|
|
|
32,0 |
|
|
|
Стыковое |
скосомСо одной кромки |
|
|
Односторонний |
|
|
|
АФф |
8,0-30,0 |
С10 |
|
|
|
|
|
|
|
|
АФо; |
|
||||||
|
|
|
|
|
|
|
|
|
|
|
8,0- 20,0 |
С9 |
|
|
|
|
|
|
|
|
|
|
|
АФм |
|
|
|
|
|
|
|
|
|
|
|
|
|
МФо |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
8
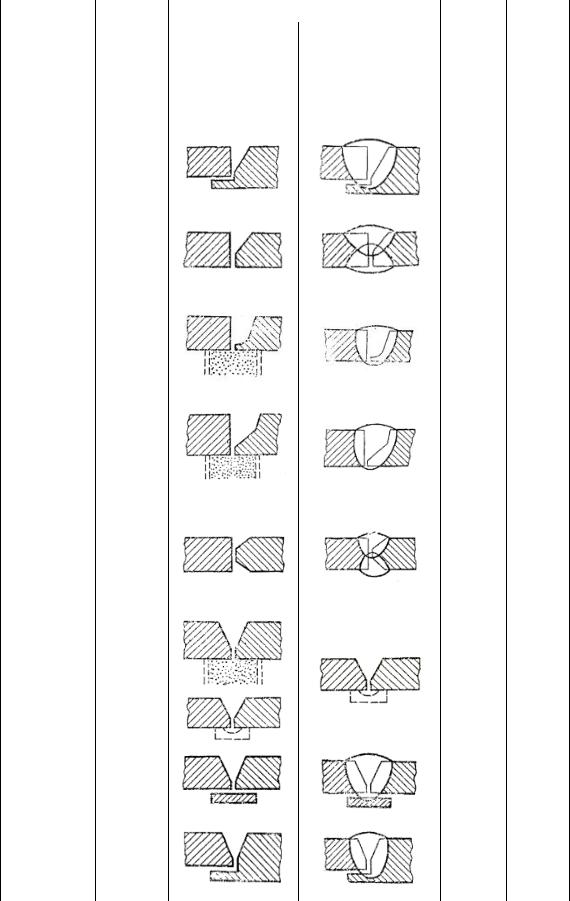
Продолжение табл. 4
|
Тип соединения |
Форма подготовленн ых кромок |
|
|
сварного шва |
|
Форма поперечного сечения |
|
|
Толщина свариваемых деталей, мм Условное обозначение сварного соединения |
|
||||
|
|
Характер |
|
подготовле нных кромок |
|
сварного шва |
|
Способ сварки |
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
скосомодной кромки |
Односто ронний |
замковы |
й |
|
|
|
|
АФо |
14,0- |
С11 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
8,0-30,0 |
|
||
|
тыковое |
|
криволинейоннйнйДвусторОдносторонкромкиоднойскосомным |
|
|
|
|
|
|
|
|||||
|
С |
|
|
|
АФ |
20,0 |
С12 |
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
С |
|
|
|
|
|
|
|
|
АФф |
16,0- |
С31 |
|
|
|
|
|
|
|
|
|
|
|
|
50,0 |
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
С ломанны скосомм одной |
рокмки |
Одностор |
онний |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
б |
|
|
АФф |
16,0- |
C 32 |
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
50,0 |
|
|
|
Стыковое |
двумяС симметричны скосамими одной |
рокмки |
Двусторонни |
й |
|
А |
|
АФ |
20,0- |
C 15 |
|
|||
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
30,0 |
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
скосомСо кромок |
|
Односторонни |
й |
|
|
|
|
И |
|
|||
|
|
|
|
|
|
|
|
|
|
30,0 |
|
|
|||
|
|
|
|
|
|
|
|
|
ДАФф 8,0-24,0 |
C 18 |
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
АФм |
12,0- |
|
|
|
|
|
кромокскосомСо |
|
Однос торон ний |
|
|
|
АФо; |
|
C 19 |
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
Стыковое |
|
|
|
|
|
|
|
|
|
МФо |
|
|
||
|
|
Односто ронний |
замковы |
|
|
|
|
|
|
|
|
||||
|
|
й |
|
|
|
|
8,0-30,0 |
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
АФо |
C 20 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
9
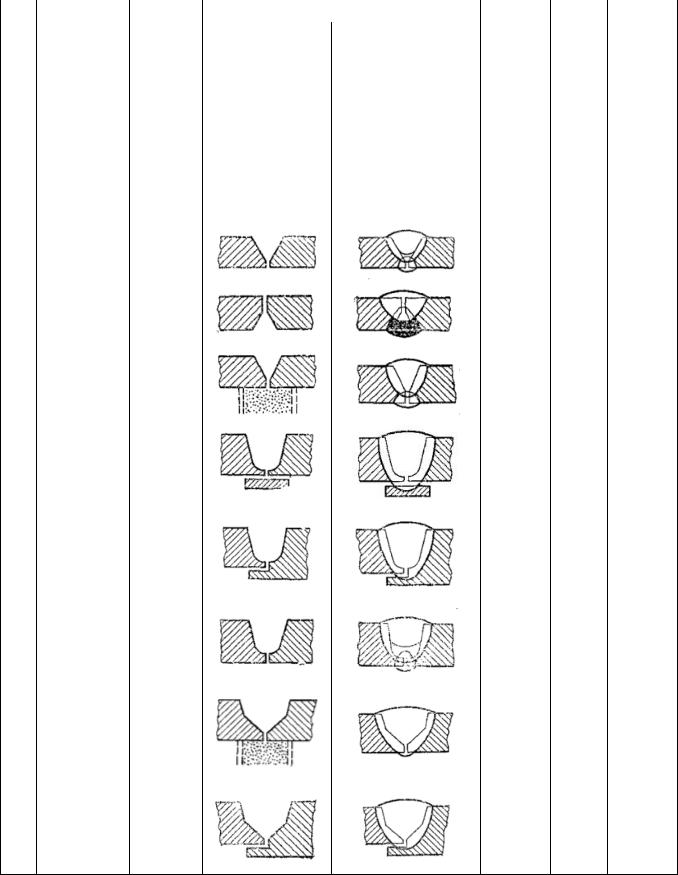
Продолжение табл. 4
|
Форма подготовленных кромок |
Характер сварного шва |
Форма поперечного сечения |
|
Толщина свариваемых деталей, мм |
Условное обозначение сварного соединения |
|
Тип соединения |
подготовленных кромок |
сварного шва |
Способ сварки |
||||
|
|
|
|
|
|
|
|
|
|
||||
|
|
и |
|
|
|
|
|
|
|
||||
С |
|
|
|
|
АФк; |
14,0- |
|
|
|||||
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
30,0 |
|
|
||||||
|
Стыковое |
кромок |
Двустороннй |
|
|
|
|
|
МФк |
|
C 21 |
||
|
|
|
|
|
|
|
|
|
|||||
|
Со |
|
|
|
|
|
|
|
|||||
|
|
|
|
б |
|
|
АФш; |
5,0- |
|||||
|
|
скосом |
|
|
|
|
|||||||
|
|
|
|
МФш |
14,0 |
|
|
||||||
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
АФф |
14,0- |
С33 |
|
|
|
|
|
|
|
|
|
|
|
30,0 |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
скосом |
|
Односто ронний |
|
|
|
|
|
16,0- |
С34 |
||
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
60,0 |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
АФо |
|
|
|
|
Стыковое |
криволинейнымС |
кромок |
Двустор онний |
А |
|
|
|
|||||
|
|
|
|
Одностор онний |
замковый |
|
16,0- |
С35 |
|||||
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
50,0 |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
И |
|||||
|
|
|
|
|
|
|
|
|
|
АФк |
24,0- |
С23 |
|
|
|
|
|
|
|
|
Д160,0 |
|
|
||||
|
Стыковое |
С С ломаннымломанным |
скосомскосом кромоккромок |
Одностор онний |
замковый |
|
|
|
|
|
|
|
|
|
|
|
|
Одностор онний |
|
|
|
|
АФф |
20,0- |
С36 |
||
|
|
|
|
|
|
|
|
|
|
|
60,0 |
|
|
|
|
|
|
|
|
|
|
|
|
АФо |
16,0- |
С37 |
|
|
|
|
|
|
|
|
|
|
|
60,0 |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
10