Материал: 1939
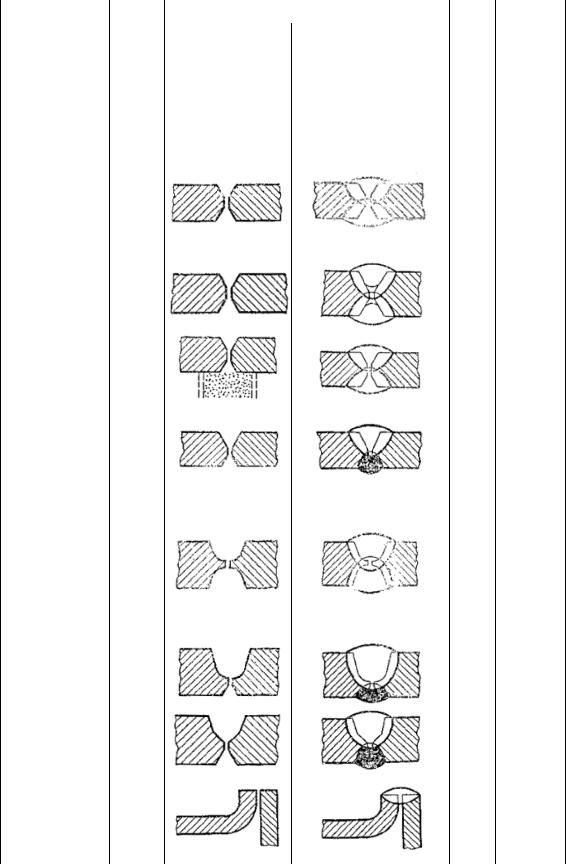
Продолжение табл. 4
|
Тип соединения |
|
|
подготовленных кромок |
|
Характер сварного шва |
Форма поперечного сечения |
Способ сварки |
Толщина свариваемых деталей, мм |
Условное обозначение сварного соединения |
|
||
|
|
Форма |
|
подготовленн ых кромок |
сварного шва |
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|||
|
С |
Двусторонн й |
|
|
|
|
|
|
|
||||
|
тыковое |
двумя |
симметрич |
ными скосами |
кромок |
|
|
|
АФ; |
18,0-60,0 |
С25 |
|
|
|
|
|
|
|
|
|
|
|
|
МФ |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
симметричнымикромокскосамидвумяС |
|
|
АФк |
24,0-60,0 |
С 25 |
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
АФф |
18,0-60,0 |
С38 |
|
|
Стыковое |
|
|
|
|
Двустороннй |
|
|
|
|
|
|
|
|
С двумя |
несиммет |
ричными скосами |
кромок |
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
А |
АФш |
|
|
|
||
|
|
|
|
|
б |
|
; |
16,0-60,0 |
С39 |
|
|||
|
|
|
|
|
|
|
|
|
|
МФш |
|
|
|
|
|
двумяС |
симметричными |
криволинейным скосамии |
кромок |
|
|
Д |
50,0- |
|
|
||
|
|
|
|
|
|
|
|
|
|
АФ |
160,0 |
С26 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
двумяС несимметричн скосамиыми кромок |
Двусторонний |
|
|
И |
|
||||||
|
Стыковое |
|
|
|
|
24,0- |
С40 |
|
|||||
|
|
|
|
|
|
|
|
|
|
|
130,0 |
|
|
|
|
|
|
|
|
|
|
|
|
АФш |
24,0-60,0 |
С41 |
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|||
|
Угловое |
С отбортов кой одной кромки |
Одностор онний |
|
|
|
АФ; |
1,5-3,0 |
У1 |
|
|||
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
МФ |
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
11
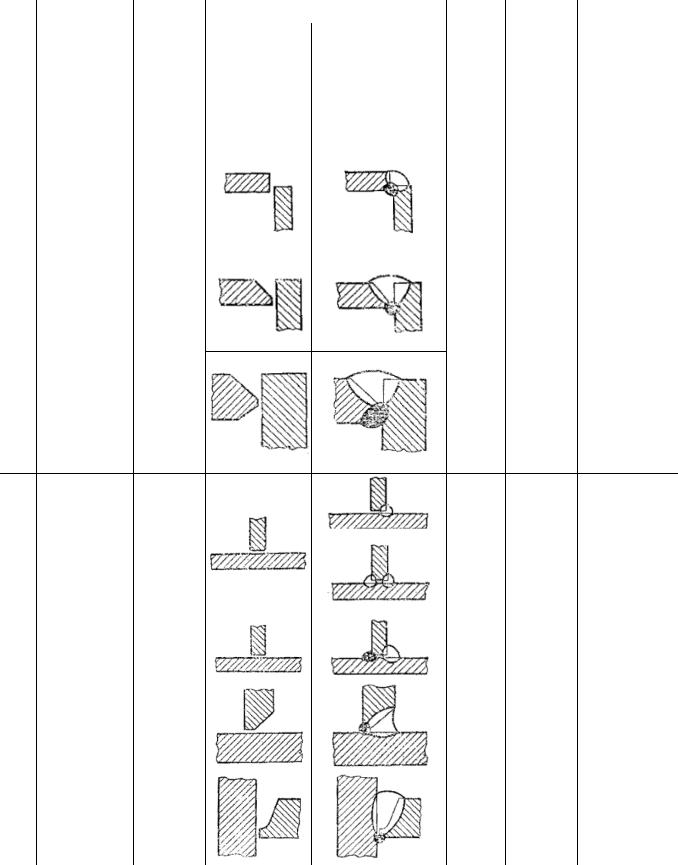
Продолжение табл. 4
|
Тип соединения |
|
Форма подготовленных кромок |
Характер сварного шва |
Форма поперечного сечения |
Способ сварки |
Толщина свариваемых деталей, мм |
Условное обозначение сварного соединения |
|
|||
|
|
подготовленн ых кромок |
сварного шва |
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
С |
Двусторонн й |
|
|
|
|
|
|
|
|
||
|
Угловое |
|
скоса Без кромок |
|
|
|
АФш; |
4,0-14,0 |
|
У5 |
|
|
|
|
|
|
|
|
|
|
МФш |
|
|
|
|
|
|
|
Со скосом кромкиДвустороннйодной |
|
|
|
20,0-40,0 |
|
У3 |
|
||
|
|
|
|
б |
|
|
8,0-20,0 |
|
У7 |
|
||
|
Угловое |
|
|
|
АФш; |
|
|
|
|
|||
|
двумяС несимметрич ными скосами омкинойдрок |
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
МФш |
|
|
|
|
|
|
|
|
Односто ронний |
АФ |
; |
3,0-40,0 |
|
Т1 |
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Тавровое |
|
скосаБез кромок |
|
|
Д |
|
|
|
|||
|
|
Двуст орон ний |
|
|
|
|
||||||
|
|
|
|
|
|
|
|
МФ |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Т3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Без скоса кромо к |
|
|
|
И |
|
||||
|
|
|
|
|
|
|
|
АФш; |
3,0-20,0 |
|
Т3 |
|
|
|
|
|
|
|
|
|
МФш |
|
|
|
|
|
Тавровое |
|
Сокриволин ейнымскосом однойскосом кромкиодной |
Двусторонний |
|
|
|
АФш; |
8,0-30,0 |
|
Т7 |
|
|
|
|
|
|
|
|
|
МФш |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
АФш |
16,0- |
|
Т2 |
|
|
|
|
|
|
|
|
|
30„0 |
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
12
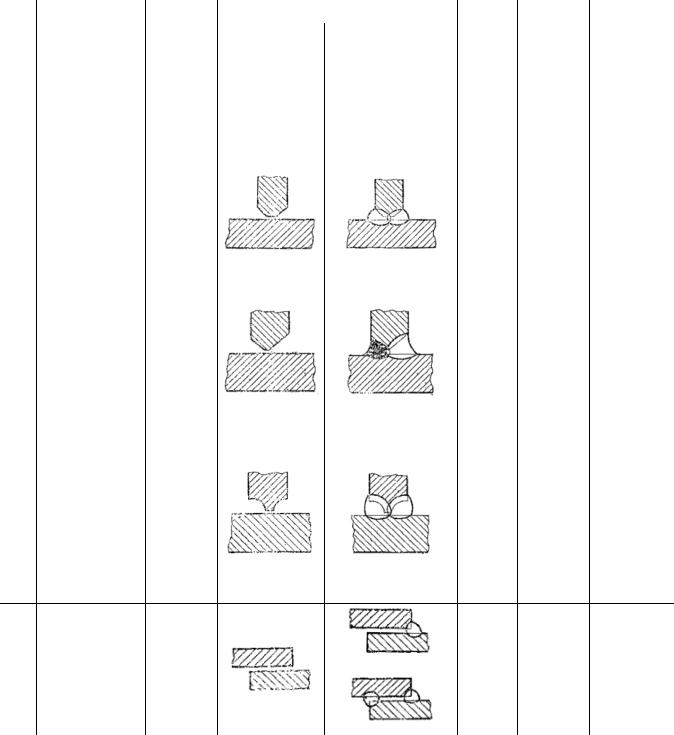
Продолжение табл. 4
|
СТипсоединения двумяФормаподготовленныхскосамикромокоднойкромки |
|
|
Форма поперечного сечения |
Способ сварки |
|
|
|
|
|
||||||
|
Характер |
|
подготовленн кромокых |
|
сварногошва |
|
|
Условное |
|
соединения |
|
|||||
|
|
|
|
|
сварногошва |
|
|
|
|
|
Толщина свариваемых деталеймм, |
|
обозначение сварного |
|
|
|
|
Тавровое |
скосамиДвустороннйкромкиодноймисимметричнымнесимметричныдвумяС |
|
|
|
АФ; |
16,0-40,0 |
|
Т8 |
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
МФ |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
б |
|
|
АФш; |
20,0-40,0 |
|
Т4 |
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
МФш |
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
Тавровое |
двумяС симметричными криволинейными скосамиодной |
кромки |
|
Двусторонний |
А |
АФ |
30,0-60,0 |
|
T 5 |
|
|
||||
|
|
|
|
|
|
|
|
|
Д |
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
Нахлесточное |
скосаБез кромок |
|
Одно сторДвусто онниронний |
й |
|
|
И |
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
АФ; |
10-20,0 |
|
H 1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
МФ |
|
|
H 2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
13
5. ВЫБОР ОБОРУДОВАНИЯ ДЛЯ СВАРКИ
Оборудование выбирается исходя из размеров свариваемых изделий, их положения в пространстве, а также цены.
5.1. Самоходные тележки (сварочные тракторы)
Для перемещения сварочных головок используют самоходные тележки. Данное оборудование используется для сварки изделий небольшого размера (меньше размера трактора), простой формы (по
прямой). |
вар ваемые изделия неподвижны. Самоходные тележки |
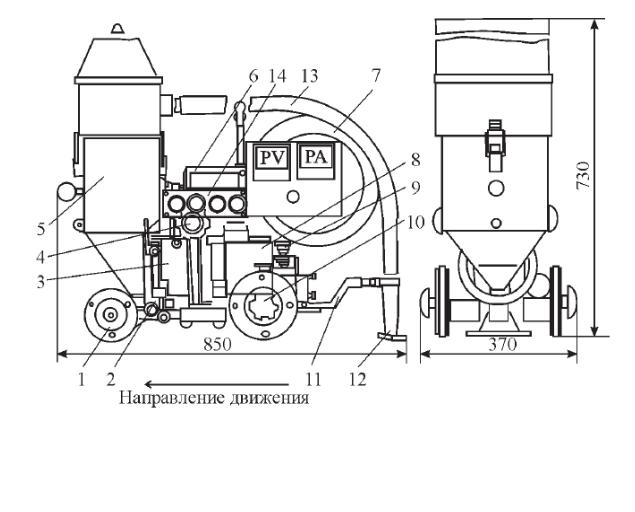
дешевле подвесных головок. На рисунке 2 представлен общий вид |
|
С |
|
сварочного автомата АДФ-1002. [6] |
|
и |
|
|
б |
|
А |
|
Д |
Рис. 2. Общий вид сварочного автомата АДФ-1002:И1 – переднее шасси; 2 – токоподвод; 3 – сварочная головка; 4 – корректировочный механизм; 5 – бункер для флюса; 6 – кронштейн; 7 – кассета; 8 – двигатель; 9 – ходовой механизм; 10 – маховичок; 11 – кронштейн; 12 – сопло; 13 – шланг; 14 – пульт управления
14
5.2. Подвесные сварочные головки
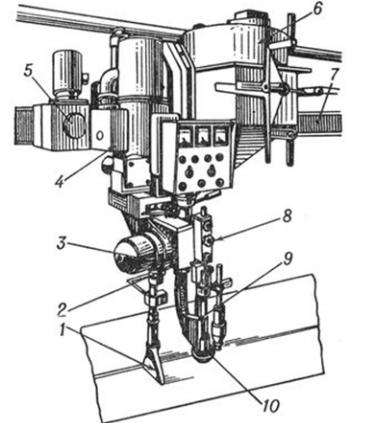
Делятся на неподвижные и самоходные головки. При неподвижных устройствах головка закреплена, при сварке перемещается свариваемое изделие. амоходные сварочные головки в отличие от неподвижных перемещаются по рельсовым путям сверху. Сварка в этом случае может Сосуществляться не только перемещением свариваемых изделий, но и самой головки. На рисунке 3 приведен общий вид самоходной сварочной
головки [7].
и б А
Рис. 3. Самоходная сварочнаяДголовка:И1 – флюсоотсос; 2 – сварочная проволока; 3 – механизм подачи с редуктором;
4 – механизм подъема; 5 – ходовой механизм; 6 – флюсоаппарат; 7 – рельсовый путь;
8 – подающий ролик; 9 – мундштук;
10 – воронка для флюса
Подвесные и самоходные сварочные головки используются для сварки изделий большого размера, а также сварных швов сложной формы.
15