Материал: 2498

форм. В указанных кассетных формах также можно организовать изготовление пенобетонных теплоизоляционных плит плотностью 200 – 400 кг/м3. Возможна организация производства теплоизоляционных плит по резательной технологии. Разработаны проекты таких линий мощностью 20 и 40 тыс. м3 в год. Мультимедийный файл по производству неавтоклавных пенобетонных блоков представлен на сайте по адресу
СибАДИ |
|||
https://youtu.be/TPR4n |
uRnzg. |
|
|
|
2.2.3. Производство пенобетона на установке |
||
|
|
«Краснодарская ПБ–1» |
|
РНТЦ «Стройтехнология» совместно с кафедрой |
производства |
||
строительных |
здел й |
конструкций КубГТУ (г. Краснодар) разработаны |
|
стационарная |
мо |
льная технологические линии |
по выпуску |
пенобетонных |
здел й производительностью 8 – 20 тыс. м3 в год [49]. |
||
На установке «Краснодарская ПБ–1» изготовляются стеновые блоки с размерами 390x190x188 мм и средней плотностью до 900 кг/м3. Производ тельность установки составляет 5 м3/ч, установленная мощность – 12 кВт, о ъем одного замеса – 0,25 м3, габаритные размеры – не более 3000x2500x2500 мм, масса – не более 2500 кг.
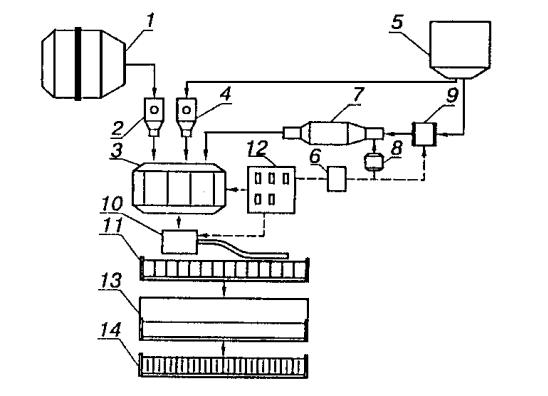
Для изготовления пено етонных блоков в качестве вяжущего применяется портландцемент марки 500 и выше, а в качестве заполнителя немолотый кварцевый песок или зола-унос ТЭС. ля создания пористой структуры используется пенообразователь на основе вторичных алкилсульфатов натрия, выпускаемый на химическом заводе. В этом случае цементно-песчаный раствор получают в растворосмесителе, расположенном на БСУ завода, и транспортируют в формовочный цех. Отдозированная порция цементно-песчаного раствора загружается в бетоносмеситель принудительного действия, где она перемешивается с дополнительным количеством воды. Затем в пенобетоносмеситель с использованием датчика времени подают пену, полученную в пеногенераторе, смесь продолжают перемешивать до получения однородной ячеистобетонной смеси (рис. 2.3).
В пеногенераторе раствор пенообразователя и воздух от компрессора подаются в камеру предварительного смешивания перпендикулярно друг другу. В результате механического воздействия происходит предварительное усреднение этих двух потоков. При этом наблюдается интенсивное образование пеновоздушной смеси, которая направляется в основную часть аппарата, где происходит дробление пенных пузырьков и их стабилизация. На выходе из пеногенератора получается мелкодисперсная, однородная и устойчивая пена с плотностью 65 – 70 кг/м3, которая
46
позволяет применять немолотый кварцевый песок, что существенно упрощает технологический процесс.
СибАДИРис. 2.3. Линия по производству пенобетонных блоков:
1 – растворосмеситель на БСУ; 2, 4 – дозаторы; 3 – пенобетоносмеситель; 5 – емкость для пенообразователя; 6 – датчик
времени; 7 – пеногенератор; 8 – компрессор; |
9 – насос; |
10 – винтовой насос; 11 – форма; 12 – пульт |
управления; |
13 – пост выдержки или ТВО; 14 – пост распалубки |
|
Готовая смесь с помощью винтового насоса разливается в формы, позволяющие производить распалубку поэтапно. Форма состоит из
поддона, бортов разделительных элементов для создания
формообразующих ячеек, причем один борт неподвижно закреплен на поддоне, а второй установлен с возможностью поворота относительно поддона. Ячеистобетонная смесь заливается без вибрации в ячейки с последующим разравниванием поверхности.
Формы, заполненные ячеистобетонной смесью, направляются в камеру тепловлажностной обработки или выдерживаются в естественных условиях. В последнем случае в состав массы вводится комплексная добавка-ускоритель твердения, благодаря которой изделия набирают распалубочную прочность в течение нескольких часов, в результате отпадает необходимость в затратах тепла на пропарку изделий.
47
Мультимедиа по производству пенобетона на установке «Краснодарская ПБ–1» представлено на сайте по адресу https://youtu.be/bnlTA0w5VjU.
2.2.4. Производство пенобетона на технологическом комплексе ПБК–Р
СибАДИ |
||||||
На ООО «Альянс» разработана технология и оборудование |
||||||
технологического комплекса ПБК–Р для производства пенобетонных |
||||||
смесей на основе м неральных вяжущих, заполнителей, |
пенообразователя |
|||||
воды. Технолог |
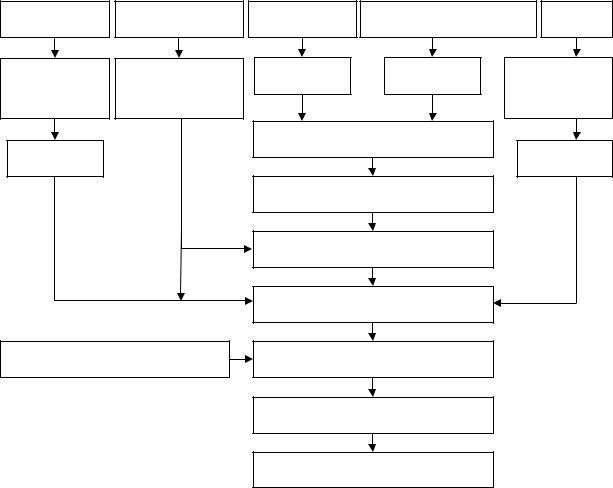
ческая схема производства неавтоклавного пенобетона |
|||||
представлена на р |
с. 2.4 [50]. |
|
|
|
|
|
Цемент |
Компрессор |
Вода |
Пенообразователь |
Песок |
||
Расходный |
Регулятор |
Дозатор |
Дозатор |
Расходный |
||
бункер |
давлен я |
|
|
|
бункер |
|
Дозатор |
|
|
Емкость рабочего раствора |
Дозатор |
||
|
|
|
|
Насос |
|
|
|
|
|
Пеногенератор |
|
|
|
|
|
|
Смеситель пенобетона |
|
|
|
Устройство съема бортов |
|
Формы |
|
|
||
|
|
|
Резательный комплекс |
|
|
|
Готовая продукция
Рис. 2.4. Технологическая схема производства неавтоклавного пенобетона на комплексе ПБК–Р
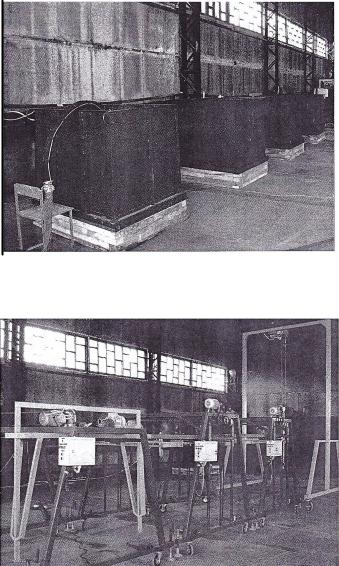
Приготовленную в смесителе пеномассу заливают в металлические формы со съемными бортами, дно которых оборудовано системой подогрева (рис. 2.5). Функцию пневмокамерного насоса выполняет герметичный смеситель, позволяющий транспортировать пенобетонную
48
массу на расстояние до 100 м |
|
|
|
||||||
|
|
|
|||||||
по горизонтали и до 30 м по |
|
|
|
||||||
вертикали. Залитую в форму |
|
|
|
||||||
смесь |
накрывают |
гидротермо- |
|
|
|
||||
колпаком. Через пять часов по |
|
|
|
||||||
окончании заливки |
гидротер- |
|
|
|
|||||
СибАДИ |
|
|
|||||||
моколпак |
снимают, |
борта |
|
|
|
||||
формы |
удаляют |
с |
помощью |
|
|
|
|||
устройства для распалубки. К |
|
|
|
||||||
этому |
моменту |
температура |
|
|
|
||||
массива дост гает 50 – 60 ºС и |
|
|
|
||||||
к раскрытому масс ву под- |
|
|
|
||||||
гоняют |
передв жной |
реза- |
Рис. 2.5. Металлические формы |
||||||
тельный |
комплекс |
МКР–3 |
|
|
|
||||
(рис. 2.6), который последо- |
|
|
|
||||||
вательно обеспеч вает про- |
|
|
|
||||||
дольную, |
поперечную |
и |
|
|
|
||||
горизонтальную |
резку |
мас- |
|
|
|
||||
сива на |
здел я |
заданных |
|
|
|
||||
размеров. Резку осуществля- |
|
|
|
||||||
ют струнами или ленточными |
|
|
|
||||||
пилами, |
что |
позволяет |
|
|
|
||||
получать размеры изделий с |
|
|
|
||||||
точностью ±1 мм. Разрезан- |
|
|
|
||||||
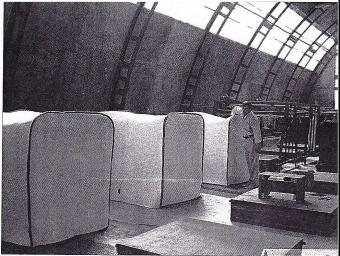
ные массивы снова накры- |
|
|
|
||||||
вают |
гидротермоколпаками |
|
|
|
|||||
(рис. 2.7), что обеспечивает |
|
|
|
||||||
равномерный |
его |
прогрев, и |
Рис. 2.6. Передвижной резательный |
||||||
выдерживают |
10 |
ч. |
За |
это |
комплекс МКР–3 |
||||
время массив нагревается до 90 º без внешнего подвода тепла, и на момент съема продукции с поддона
формы пенобетон набирает до 70% прочности при сжатии. Операции по заливке пеномассы в форму, выдержки перед резкой, резка массива и самотермообработка массива осуществляются без транспортных манипуляций. Изделия укладывают на транспортные поддоны, упаковывают полиэтиленовой пленкой и вывозят на склад.
Разработанный технологический комплекс ПБК-Р предназначен для эксплуатации в стационарных условиях при положительных температурах +5 – 40 ºС. В комплекс входит следующее оборудование: установка для приготовления пенобетона ПБУ–1,5/6 с пеногенератором объемом 1,45 м3, рабочим давлением 0,07 МПа, количество оборотов 56 мин-1 и мощностью 3,5 кВт; установка для приго-товления раствора пенообра-зователя СПО–3
49
|
|
размером 2x1,5 м и мощностью |
|||
|
|
20 кВт; формы металлические |
|||
|
|
ФР–1,2 объемом 1,35 м3 |
|||
|
|
каждая; |
комплекс резательный |
||
|
|
мобильный МРК–3; устройство |
|||
|
|
для распалубки форм РУ–1 |
|||
|
СибАДИ |
||||
|
|
с грузоподъемностью 1 т и |
|||
|
|
мощностью |
0,65 |
кВт; |
|
|
|
устройство |
грузозахватное |
||
|
|
ПГ–1; устройство для просева |
|||
|
|
песка ПП–1; компрессор К–25 |
|||
|
Рис. 2.7. Выдержка разрезанных массивов |
с рабочим давлением 1,0 МПа |
|||
|
под г дротермоколпаками |
и |
производительностью |
||
500 л/мин.
Технолог ческ й комплекс ПБК–Р имеет следующие технические характер ст ки: про зводительность не менее 6 м3/ч; установленная мощность оборудован я 45 кВт; га аритные размеры 14х3х1,8 м; общая масса оборудован я не олее 15 т; вид потребляемого электрического тока 3-фазный, 50 Гц, 380 В; производственная площадь не более 700 м2.
Установка показана в мультимедийном файле на сайте по адресу https://youtu.be/B3B-mBmGid4.
Комплекс ПБК–Р позволяет получать крупноразмерные изделия из пенобетона со средней плотностью 300 – 900 кг/м3 и мелкоштучные стеновые блоки плотностью 250 – 1200 кг/м3. Усадка пенобетона средней плотностью 600 – 800 кг/м3 составляет около 0,8 мм/м. Расход сырьевых
компонентов |
|
некоторые технические показатели пенобетона со средней |
||||||||
плотностью 250 – 900 кг/м3 приведены в табл. 2.1. |
|
Таблица 2.1 |
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
Расход сырьевых материалов и технические характеристики пенобетона |
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
Расход сырьевых компонентов |
Тепло- |
Предел |
|
|
||||
Плот- |
|
|
на 1 м3 пенобетона |
прочнос- |
Морозо- |
Водопог- |
||||
|
|
провод- |
||||||||
ность, |
|
це- |
|
пе- |
вода, |
пенооб- |
ность, |
ти при |
стойкость, |
лощение, |
кг/м3 |
мент, |
|
сок, |
разова- |
Вт/м К |
сжатии, |
циклов |
% |
||
|
|
кг |
|
кг |
л |
тель, мл |
МПа |
|
|
|
250 |
|
220 |
|
--- |
200 |
600 |
0,055 |
0,3 |
--- |
7 – 9 |
400 |
|
350 |
|
--- |
250 |
600 |
0,1 |
1,0 |
25 |
6 – 8 |
500 |
|
390 |
|
60 |
250 |
500 |
0,12 |
1,4 |
25 |
6 – 8 |
700 |
|
420 |
|
220 |
250 |
500 |
0,18 |
2,8 |
35 |
5 – 7 |
900 |
|
460 |
|
370 |
300 |
500 |
0,24 |
4,0 |
35 |
5 – 7 |
50